
技術ガイド

鋼部品のQPQ処理:効果、公差への影響、RFQの記載事項

QPQ処理の原理、化合物層と拡散層、耐摩耗性・耐食性、寸法と粗さへの影響、検査方法、RFQの記載事項を解説します。

技術ガイド技術イメージ
01

概要

QPQは、鋼部品を黒色に仕上げる処理として説明されることがありますが、それだけでは十分ではありません。QPQは、フェライト系軟窒化を基礎とし、中間研磨と後酸化処理を組み合わせた表面改質工程です。適切な条件では、耐摩耗性、耐焼付き性、耐かじり性、および使用環境に応じた耐食性の向上を目的とします。 QPQは黒色塗装、黒染め、一般的なめっき、または全体焼入れとは異なります。拡散と化学反応によって表面近傍を改質するため、母材、事前の熱処理状態、処理前粗さ、寸法要求、検査方法を発注前に明確にする必要があります。

02

QPQ処理とは

QPQは「Quench–Polish–Quench」に由来する名称です。実際の工業工程では、鉄鋼部品にフェライト系軟窒化を行い、冷却または酸化、中間研磨、最終酸化を組み合わせます。商標名や詳細条件は処理業者によって異なるため、図面には「黒色QPQ」とだけ記載せず、適用規格、承認工程、または必要性能を明記することが重要です。 処理後の表面には通常、次の領域が形成されます。 最外層の酸化皮膜は特徴的な黒色外観を形成し、耐食性を補助する場合があります。ただし、色だけでは化合物層厚さ、拡散深さ、表面硬さを保証できません。

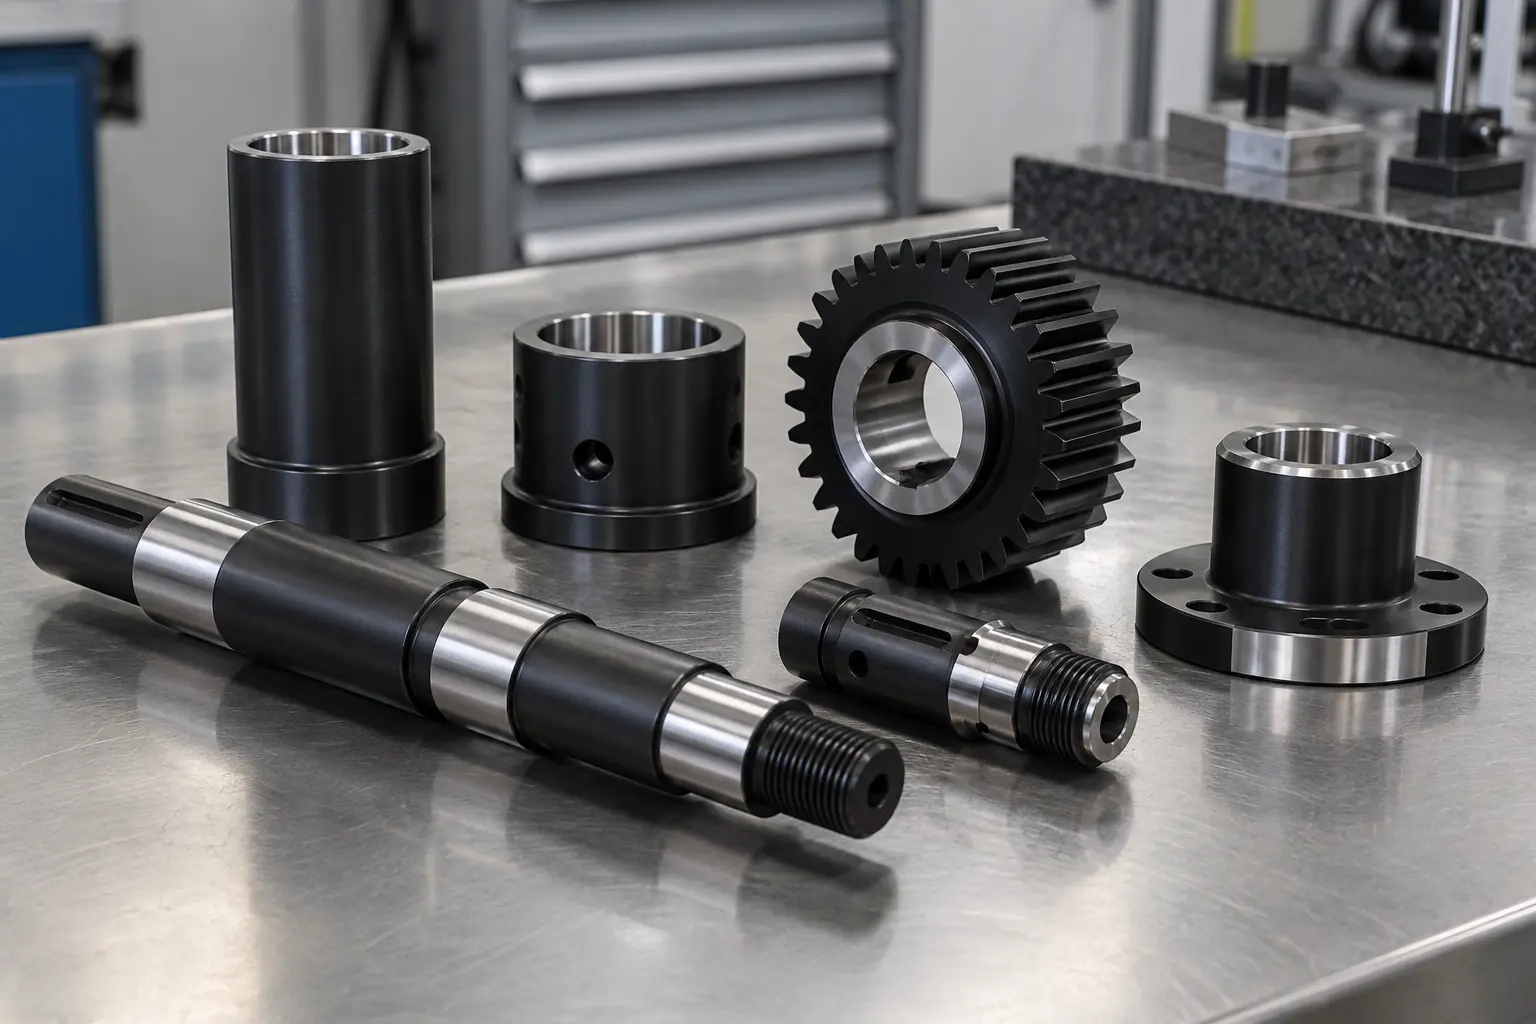
鋼部品のQPQ処理:効果、公差への影響、RFQの記載事項の技術イメージ
記事の技術内容を示すために作成したイメージです。VietTechの実際の製造写真ではありません。仕様と合否判定は図面・見積条件に従います。
  • 表面直下の化合物層:耐摩耗性や摩擦特性に関係します。
  • その下の拡散層:窒素が母材に拡散し、鋼種と工程に応じて負荷能力や疲労特性を支えます。
03

QPQで期待できる効果

耐摩耗性と耐焼付き性

軟窒化された表面は母材より高い硬さを持ち、摩耗や凝着損傷に対する抵抗を改善できます。そのため、シャフト、ピン、ブッシュ、摺動部品、カム、繰返し接触する機構で検討されます。 実際の効果は、相手材、荷重、潤滑、温度、粗さにも左右されます。すべての摩耗問題をQPQだけで解決できるわけではありません。

耐食性

後酸化処理と表面状態により、未処理鋼と比較して耐食性を改善できる場合があります。ただし、塩水噴霧試験の結果をすべての使用環境に適用することはできません。鋭利な端部、深穴、嵌合面、傷、最終研磨も結果に影響します。

比較的小さい変形

フェライト系軟窒化は、多くのマルテンサイト焼入れより低い温度域で行われます。一般的な全体焼入れのような断面全体の変態を伴わないため、変形リスクは比較的小さくなります。ただしゼロではなく、残留応力、薄肉・長尺形状、非対称断面、事前熱処理によって寸法が変化する場合があります。

04

寸法と表面粗さへの影響

QPQは厚い膜を積層するめっきではなく、拡散を利用する処理です。それでも、化合物層、酸化皮膜、中間研磨、処理前表面の影響により実測寸法が変化する可能性があります。穴、軸径、ねじ、狭い嵌合部では、処理後公差を明確にしてください。 中間研磨は粗さの山部を低減し、最終酸化のために表面を整えます。外面、深穴、狭い溝では研磨方法、除去量、アクセス性が異なります。処理性と測定性を検討せず、すべての面に同じRaを要求することは適切ではありません。

対象検討すべき影響図面・RFQへの記載
嵌合部・直径処理と研磨後に寸法が変化する場合があります処理後公差と機能面を明記します
ねじ表面状態や残留物が組立に影響する場合があります処理・マスキング・処理後ゲージ検査を指定します
深穴・溝洗浄と研磨のアクセスが制限されます重要範囲と清浄度要求を示します
粗さ処理前加工と研磨方法に依存しますRaが処理前か処理後かを明記します
鋭利な端部皮膜の連続性と外観に影響します機能端部と面取り要求を示します
05

材料と処理前状態

QPQは多くの炭素鋼、合金鋼、鋳鉄に適用できますが、同じ結果になるわけではありません。合金元素は表面硬さ、拡散深さ、化合物層の形成に影響します。ステンレス鋼や不動態皮膜を持つ材料には専用工程が必要であり、炭素鋼と同じ条件を自動的に適用できません。 部品に心部強度が必要な場合、その特性は材料選定とQPQ前の熱処理で確保します。QPQは主に表面を改質するため、断面全体の機械的性質を代替しません。また、母材特性を意図せず変化させないように、QPQ温度と事前の焼戻し条件の整合を確認します。

06

QPQ品質の検査方法

黒色外観だけの確認では不十分です。用途に応じて次の項目を検査計画に含めます。 破壊検査には通常、同時処理試験片またはサンプル部品が必要です。量産前に検査頻度、切断位置、合格基準をRFQで定めます。

  • 外観、色調の均一性、傷。
  • 処理後寸法、幾何公差、機能ゲージ。
  • 機能面の表面粗さ。
  • 合意した方法による表面硬さまたは微小硬さ。
  • 代表試験片による化合物層厚さと拡散深さ。
  • 規格で要求される場合の耐食試験または摩耗試験。
07

推奨する加工工程

一般的な工程は、粗加工、必要に応じた応力除去、完成寸法に近い仕上げ加工、洗浄とQPQ、寸法・外観検査です。QPQ後に研削または研磨する場合は、過大な除去によって機能層が薄くなる可能性があるため、許容除去量を事前に決めます。 VietTechでは、CNC旋削、CNCフライス、精密研削、ワイヤ放電加工、寸法検査に対応しています。QPQは、注文ごとの技術要求に基づいて専門の表面処理パートナーと連携します。すべての材料や部品に同一のQPQ条件を適用することはありません。

08

QPQ部品のRFQチェックリスト

  • 材料記号、適用規格、処理前の熱処理状態。
  • 2D図面、3Dモデル、数量、使用環境。
  • 指定工程・規格、または目標性能。
  • 必要な表面硬さ、硬化層深さ、試験方法。
  • 処理範囲とマスキング範囲、ねじ・精密穴の扱い。
  • 処理後の寸法公差、幾何公差、表面粗さ。
  • 外観、色調、承認見本の要求。
  • 処理証明書、検査報告書、ロットトレーサビリティ。

関連ページ

窒化と浸炭の違い|機械部品の表面硬化処理の選び方 ↗加工見積りで確認したい材質・処理仕様 ↗

FAQ

よくあるご質問

QPQは黒染めと同じですか。

いいえ。黒染めは主に非常に薄い化成皮膜を形成します。QPQは軟窒化、研磨、酸化を組み合わせ、機能的な表面特性を改質します。

QPQで部品は変形しますか。

変形する可能性はありますが、多くの高温焼入れ工程より小さい傾向があります。材料、残留応力、形状、工程管理によって結果が異なります。

QPQ後に研削できますか。

場合によっては可能ですが、除去量を制限する必要があります。深く研削すると化合物層を除去し、有効な拡散層を減少させます。

黒色が均一ならQPQは合格ですか。

いいえ。色は表面状態の一部にすぎません。硬さ、層深さ、寸法、耐食性には個別の合格基準が必要です。

VietTech社内でQPQを行いますか。

QPQは専門パートナーと連携し、VietTechが合意した範囲の機械加工・検査要求を管理します。

技術ガイド

VietTechに見積りをご依頼ください

図面、3Dモデル、鋼種、QPQ処理範囲、必要な硬さまたは硬化層深さ、処理後公差をご送付ください。VietTechでは、加工順序、マスキング、検査可能性、必要書類を確認したうえで見積りを調整いたします。 ---見積依頼 ↗