最新記事 · 幾何公差・検査
公差限界に近い測定値:測定の不確かさと判定ルール
公差内の測定値でも追加確認が必要になる理由、ガードバンドの考え方、精密加工品の受入前に合意する条件を解説します。
記事を読む ↗
CADデータ、機械加工、材質、幾何公差、検査、見積依頼に関する実務情報を、技術・購買担当者向けにまとめています。
69 件公差内の測定値でも追加確認が必要になる理由、ガードバンドの考え方、精密加工品の受入前に合意する条件を解説します。
記事を読む ↗技術記事一覧
69
洗浄用ブラストと管理されたピーニングを区別し、強度、カバレージ、処理範囲、見積依頼に必要な確認資料を整理します。
記事を読む ↗
半径方向の切込みと切りくず厚さの関係を整理し、CAMでの二重補正やコーナーでの過負荷を避ける確認方法を解説します。
記事を読む ↗
PEEKの強化材による違いを、剛性、相手材、電気特性、素材の方向性から整理し、見積依頼で明確にすべき条件を解説します。
記事を読む ↗
鋼の表面脱炭と酸化スケールの違いを解説。熱処理後の検査、加工代、試験条件、見積依頼で明確にすべき事項を整理します。
記事を読む ↗
CNC部品の見積依頼で決めるFAI書類、代表サンプル、バルーン図、測定結果、証明書、承認者と量産移行条件を解説します。
記事を読む ↗
MIL-DTL-5541のTypeとClassを混同せず、導通部、塗装、マスキング、証明書を見積仕様に反映するための実務ガイドです。
記事を読む ↗
外ねじ旋削の加工前径、インサート形状、切込み、逃げ溝、バリ、ゲージ検査を図面とRFQに反映する方法を説明します。
記事を読む ↗
NAK55とNAK80を、被削性、鏡面仕上げ、放電加工面、じん性、見積条件の観点から比較し、安易な代替を防ぎます。
記事を読む ↗
機能公差、データム、GD&T、2026年10月の規格移行を曖昧にせず、ISO 2768を見積図面へ適用する方法です。
記事を読む ↗
析出硬化系ステンレス鋼SUS630について、H900・H1025・H1150の特性傾向、加工順序、熱処理、検査条件を整理します。
記事を読む ↗
転がり接触、耐食性、熱処理、機械加工、研削の観点からSUJ2とSUS440Cを比較し、精密部品の材質選定に役立てます。
記事を読む ↗
MTC、CoC、試験報告書、ロット追跡の違いを整理し、CNC加工の見積依頼で必要書類を正確に指定する方法を解説します。
記事を読む ↗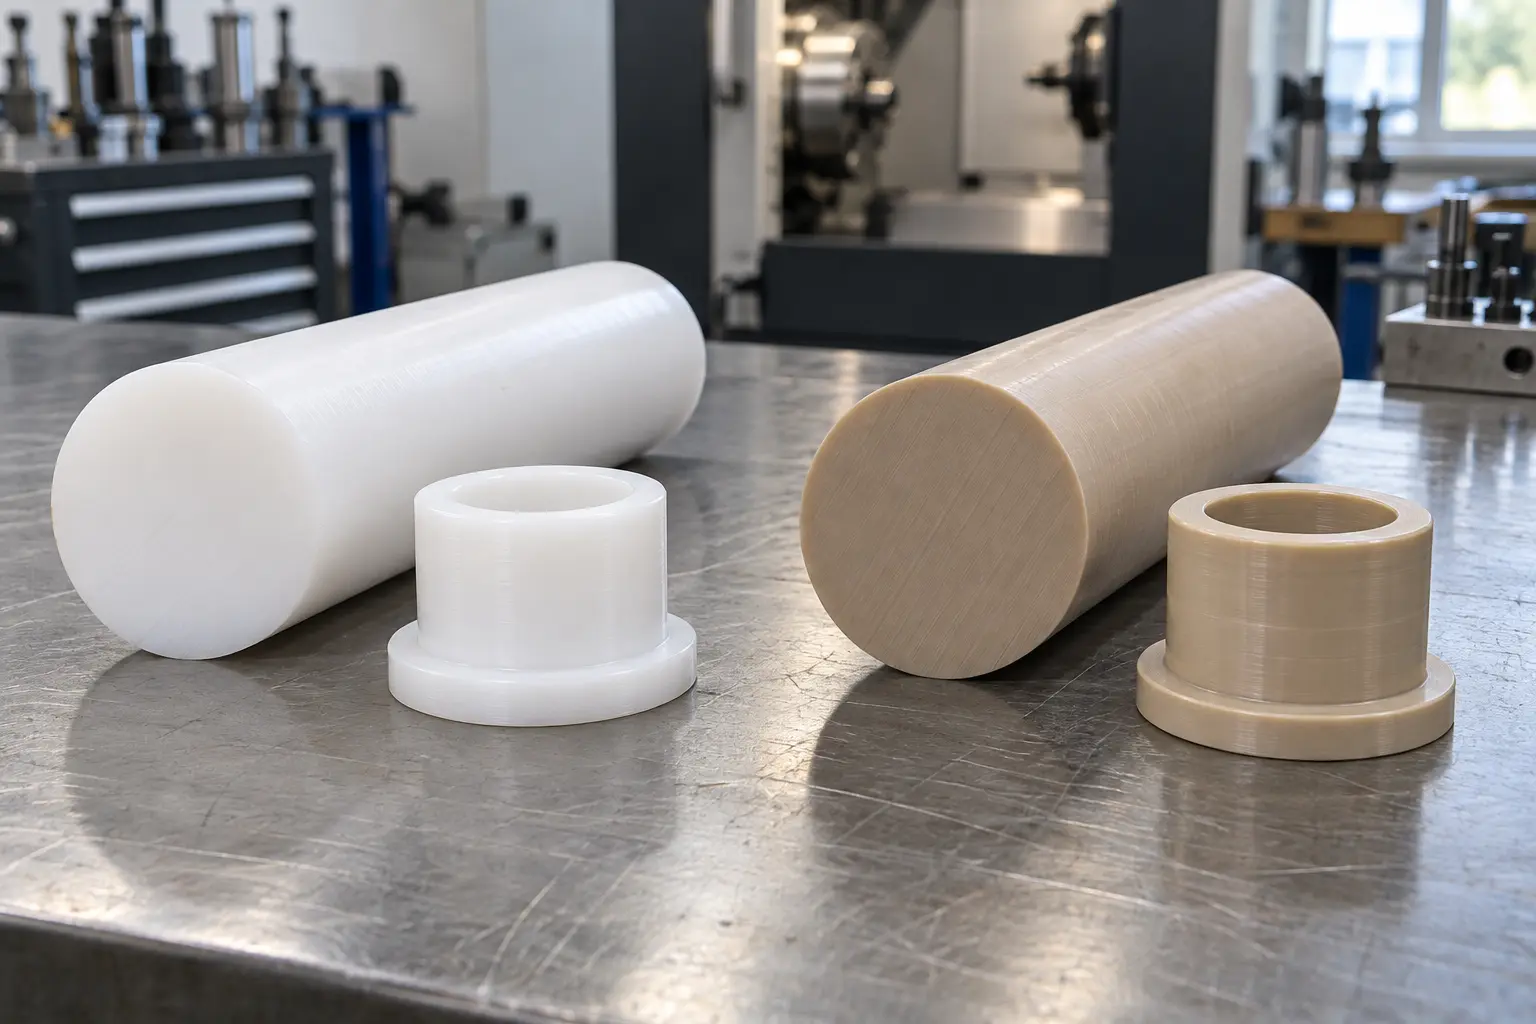
POMとPEEKを使用温度、寸法安定性、切削加工、材料費の観点から比較し、図面に合う材料選定のポイントを解説します。
記事を読む ↗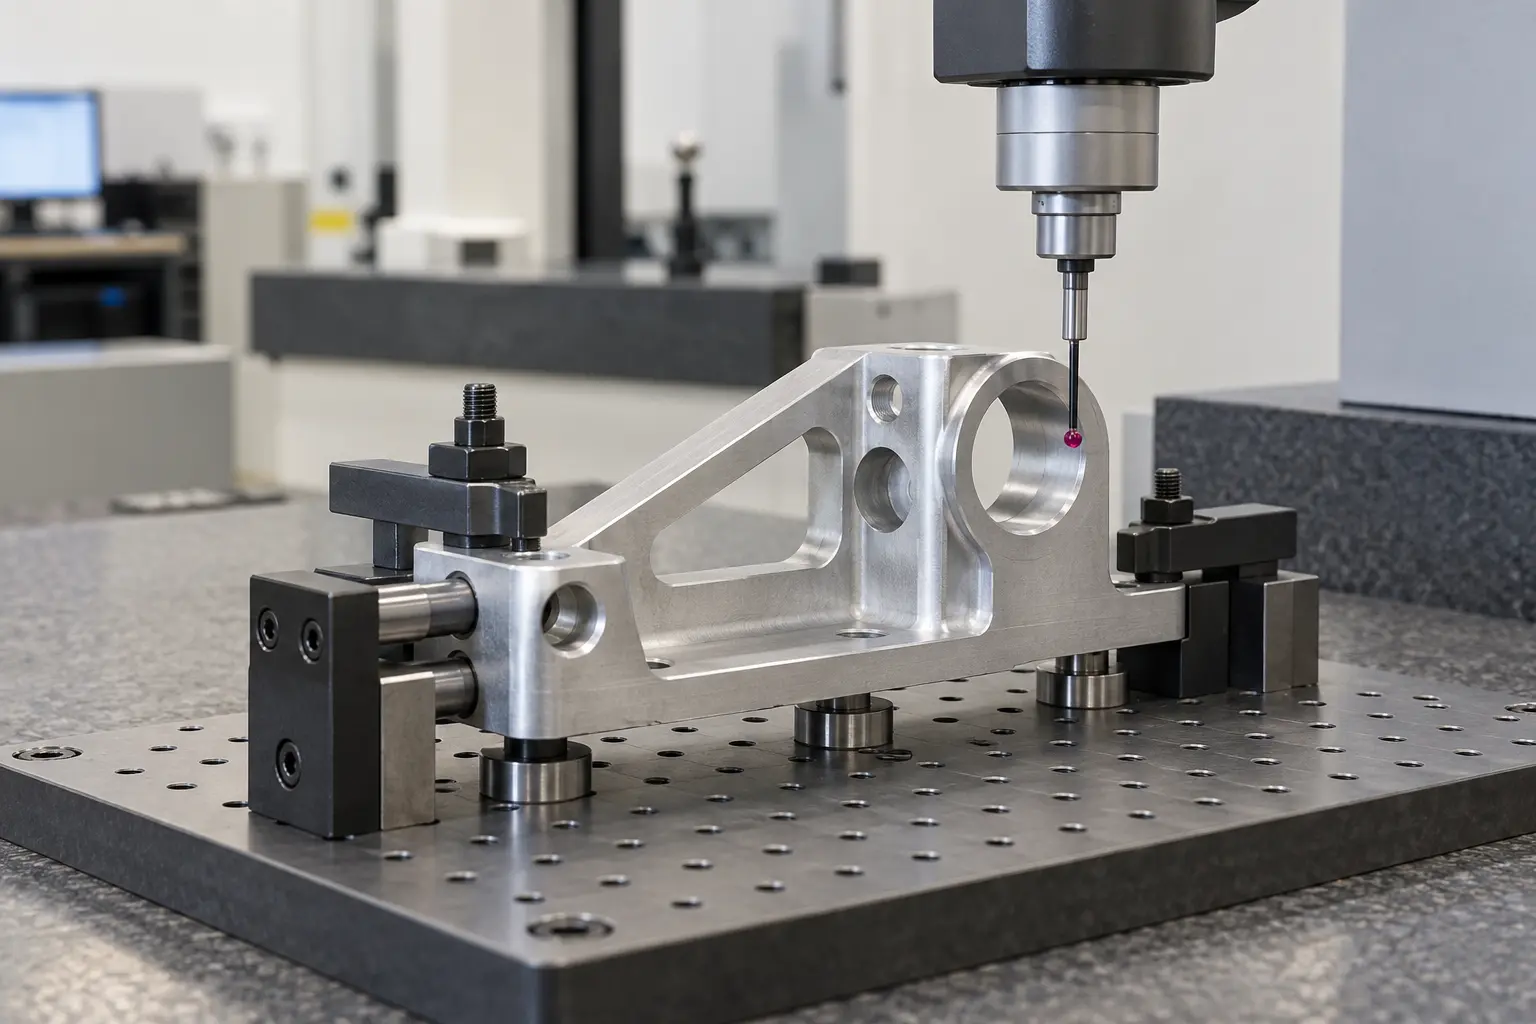
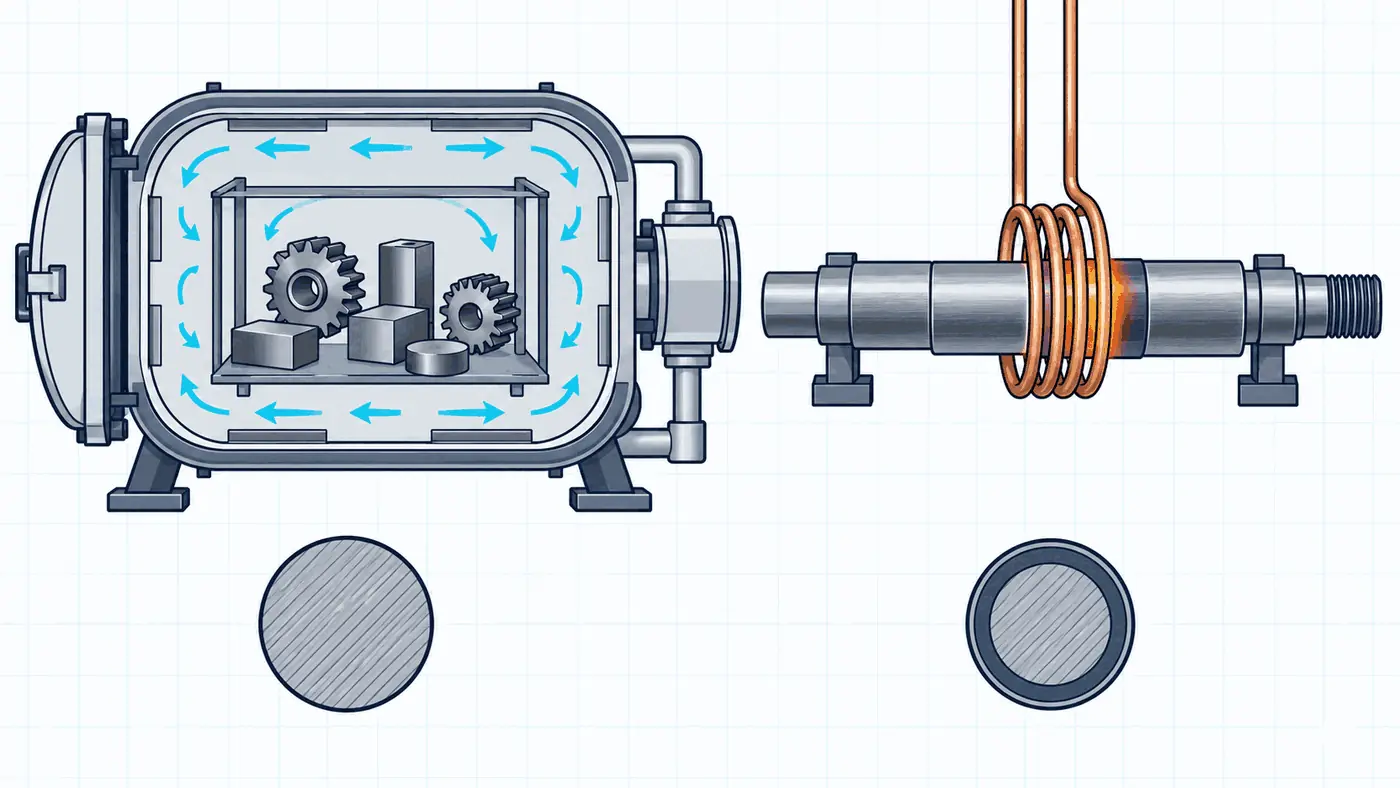
CNC加工部品の高周波焼入れについて、硬化深さ、表面硬さ、焼入れ範囲、研削代、検査方法の指定ポイントを解説します。
記事を読む ↗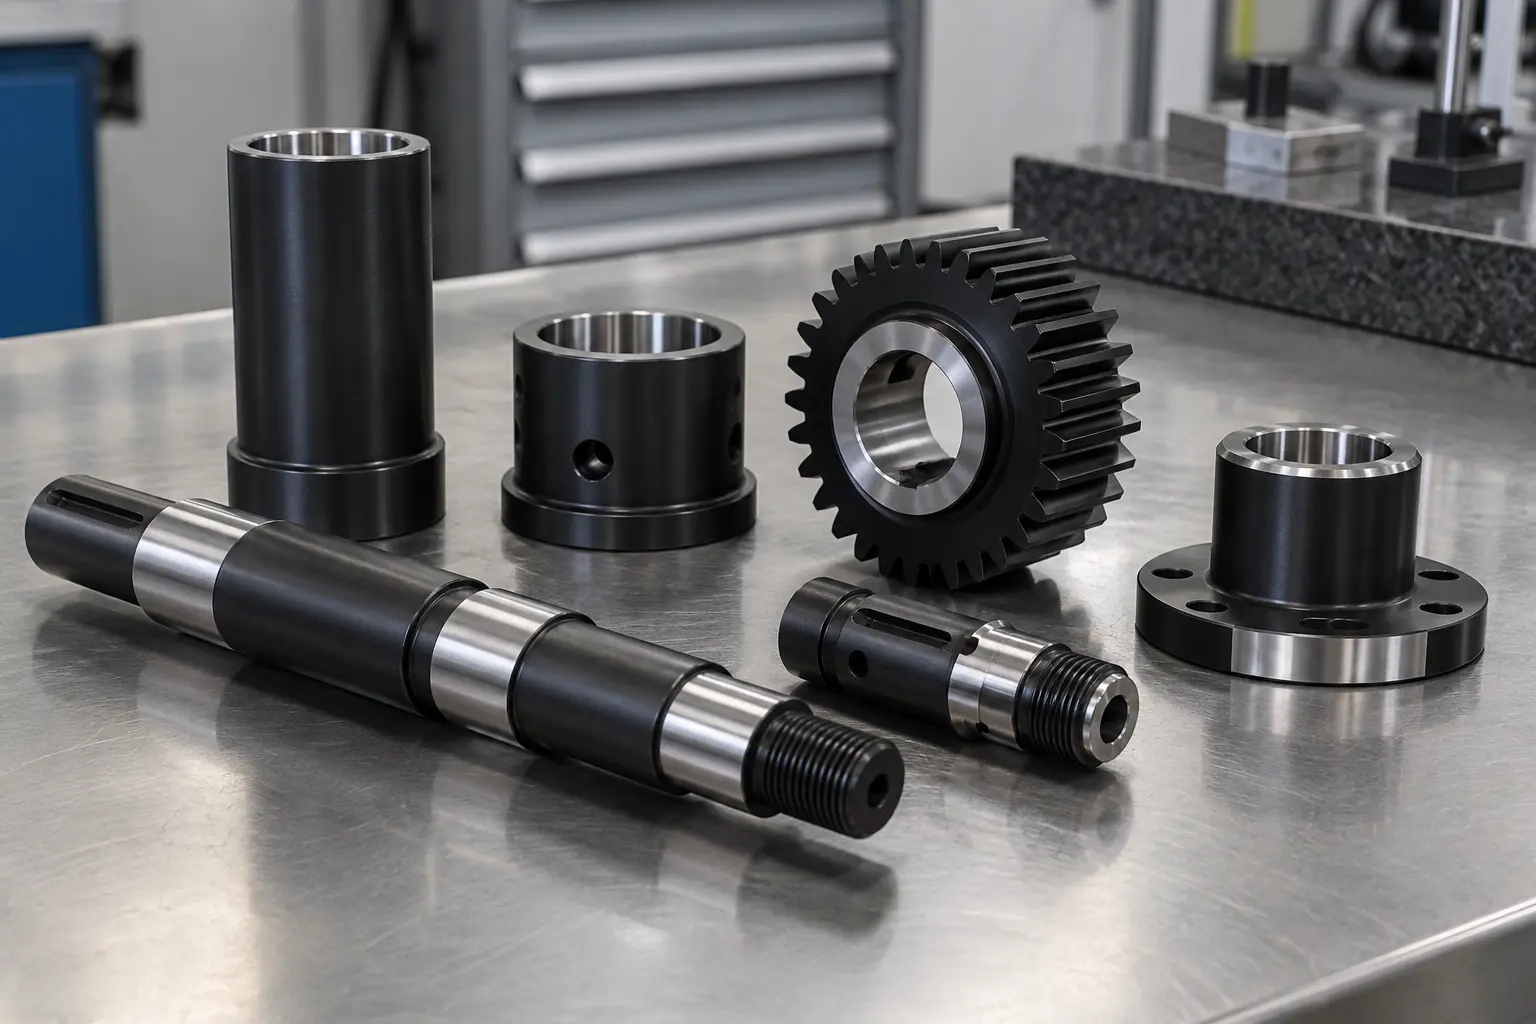
QPQ処理の原理、化合物層と拡散層、耐摩耗性・耐食性、寸法と粗さへの影響、検査方法、RFQの記載事項を解説します。
記事を読む ↗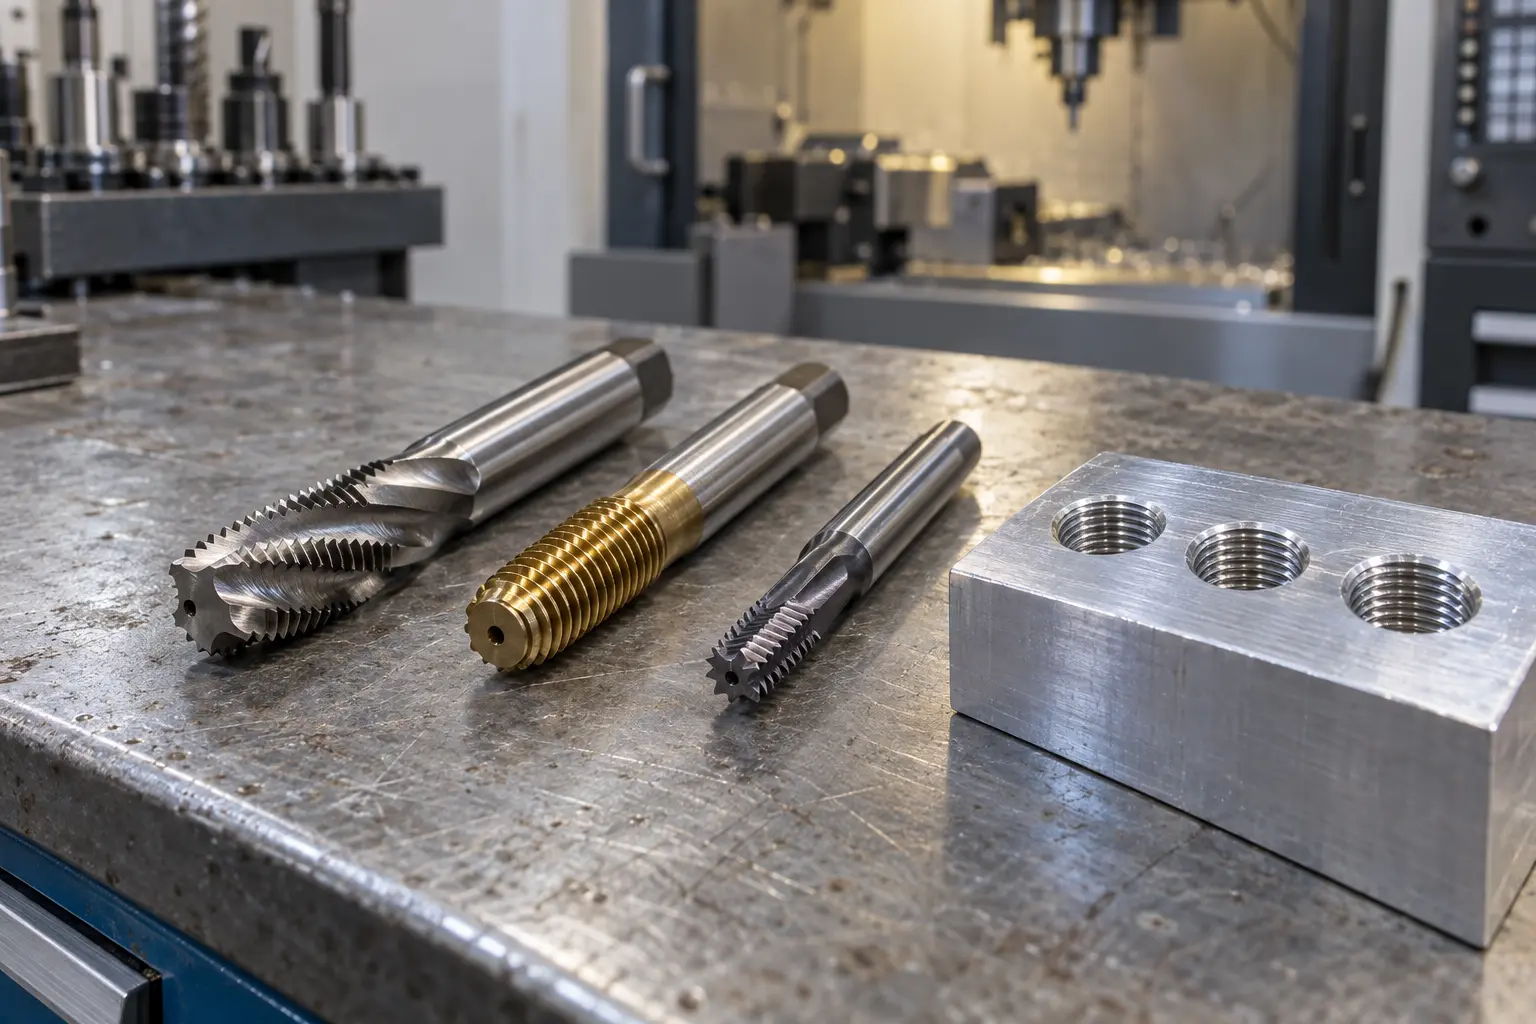
切削タップ、盛上げタップ、スレッドミーリングを、材質、止まり穴、切りくず、トルク、精度、検査、コストの観点から比較します。
記事を読む ↗
2D図面と3Dモデルが異なる場合の正式データ、リビジョン管理、公差、注記、検査要求、RFQ資料のまとめ方を解説します。
記事を読む ↗
SUS304とSUS316を耐食性、CNC加工性、溶接、表面仕上げ、RFQ要件の観点から比較し、精密部品に適した材料選定を解説します。
記事を読む ↗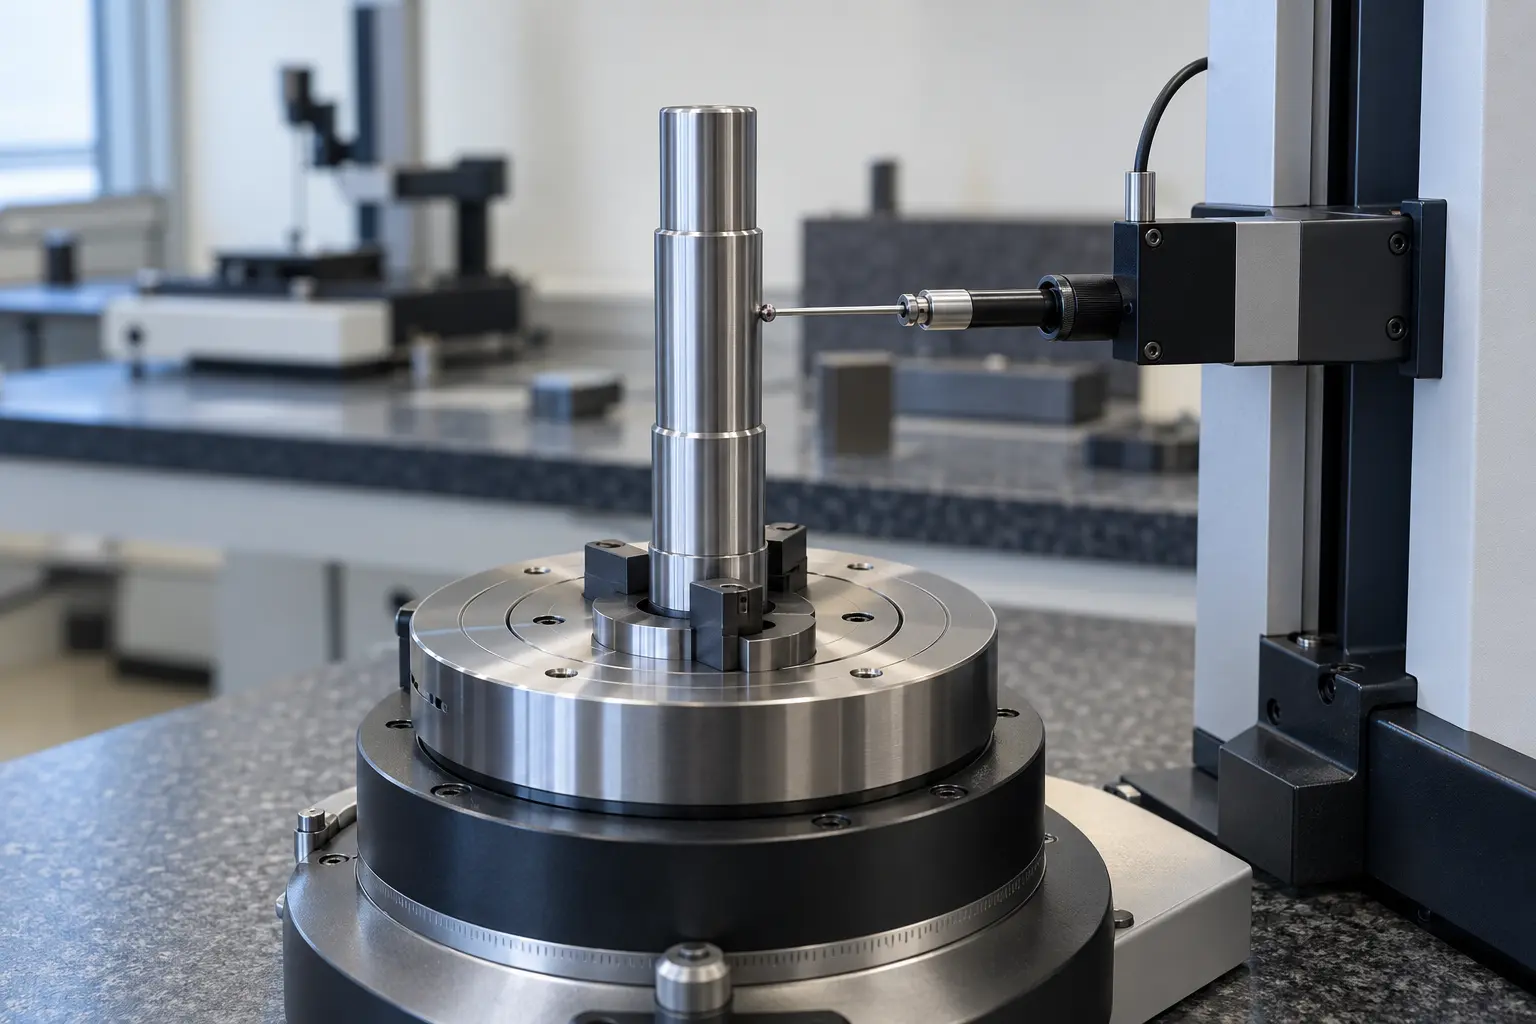
真円度と円筒度の公差域、サイズ公差や円周振れとの違い、ダイヤルゲージ・真円度測定機・CMMによる測定方法を解説します。
記事を読む ↗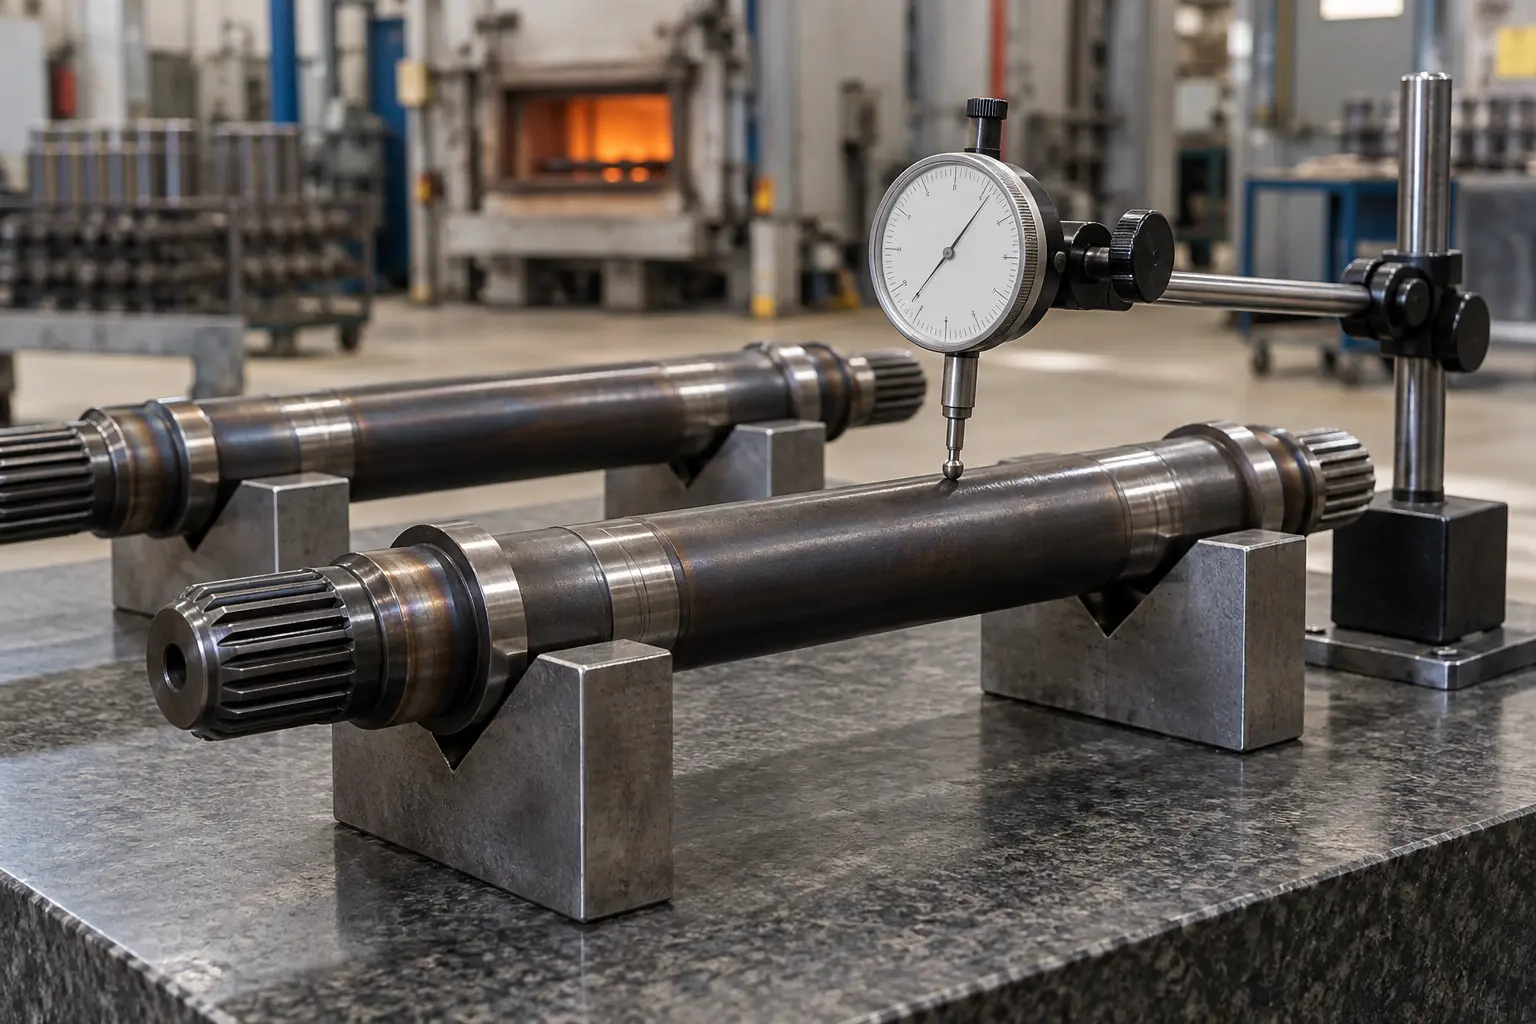
A5052とA6061について、強度、成形性、溶接性、被削性、寸法安定性、アルマイト処理の観点から比較し、CNC加工部品の材料選定を解説します。
記事を読む ↗
SKD11とSKD61について、使用温度、硬さ、耐摩耗性、靭性、熱処理、精密加工工程の違いから選定方法を解説します。
記事を読む ↗
直角度と傾斜度の違い、公差記入枠とデータムの読み方、公差域の考え方、三次元測定機による測定方法を実務的に解説します。
記事を読む ↗
ダウンカットとアップカットについて、切りくず厚さ、切削抵抗、表面性状、バックラッシ、治具の観点から比較し、精密部品に適した選定方法を解説します。
記事を読む ↗
ガラスビーズとアルミナの違いを、洗浄力、サテン仕上げ、粗面化、寸法への影響、マスキングおよびRFQ記載事項から解説します。
記事を読む ↗
焼入れ後に焼戻しが必要な理由、鋼種別の温度選定、硬さ測定のタイミング、複数回焼戻し、研削代の考え方を解説します。
記事を読む ↗
SUS303とSUS304はいずれもオーステナイト系ステンレス鋼で、シャフト、ブッシュ、継手、ブラケット、ハウジング、装置部品などに使用されています。外観はよく似ていますが、切削時の挙動と使用環境に対する特性は同じではありません。 SUS303は、切削能率や切りくず処理を重視する場合に選ばれる材料です。一方、
記事を読む ↗
面の輪郭度公差について、理論輪郭、公差域、データム参照枠、3D CADデータ、三次元測定機による検査方法から解説します。
記事を読む ↗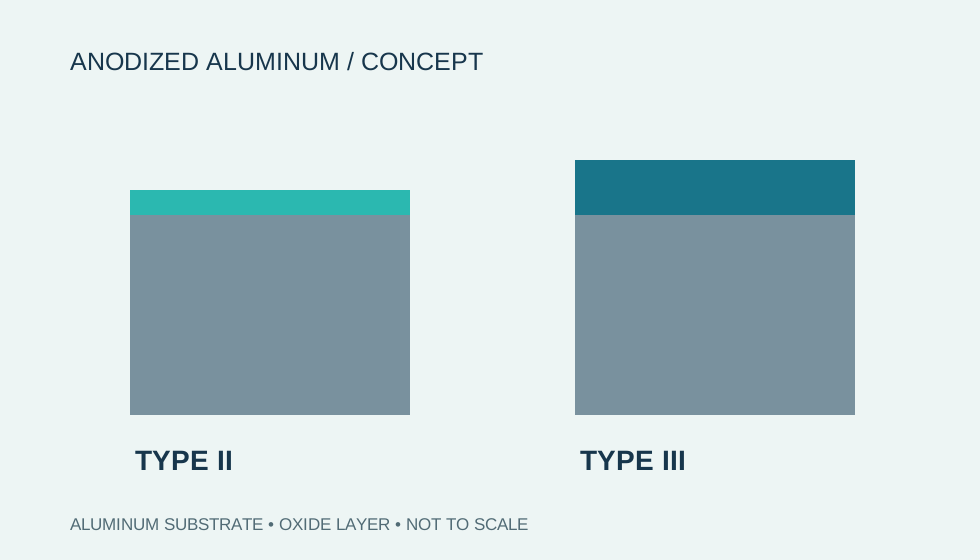
通常アルマイトと硬質アルマイトについて、用途、皮膜厚さ、色、耐摩耗性、マスキングおよび寸法公差への影響を比較します。
記事を読む ↗
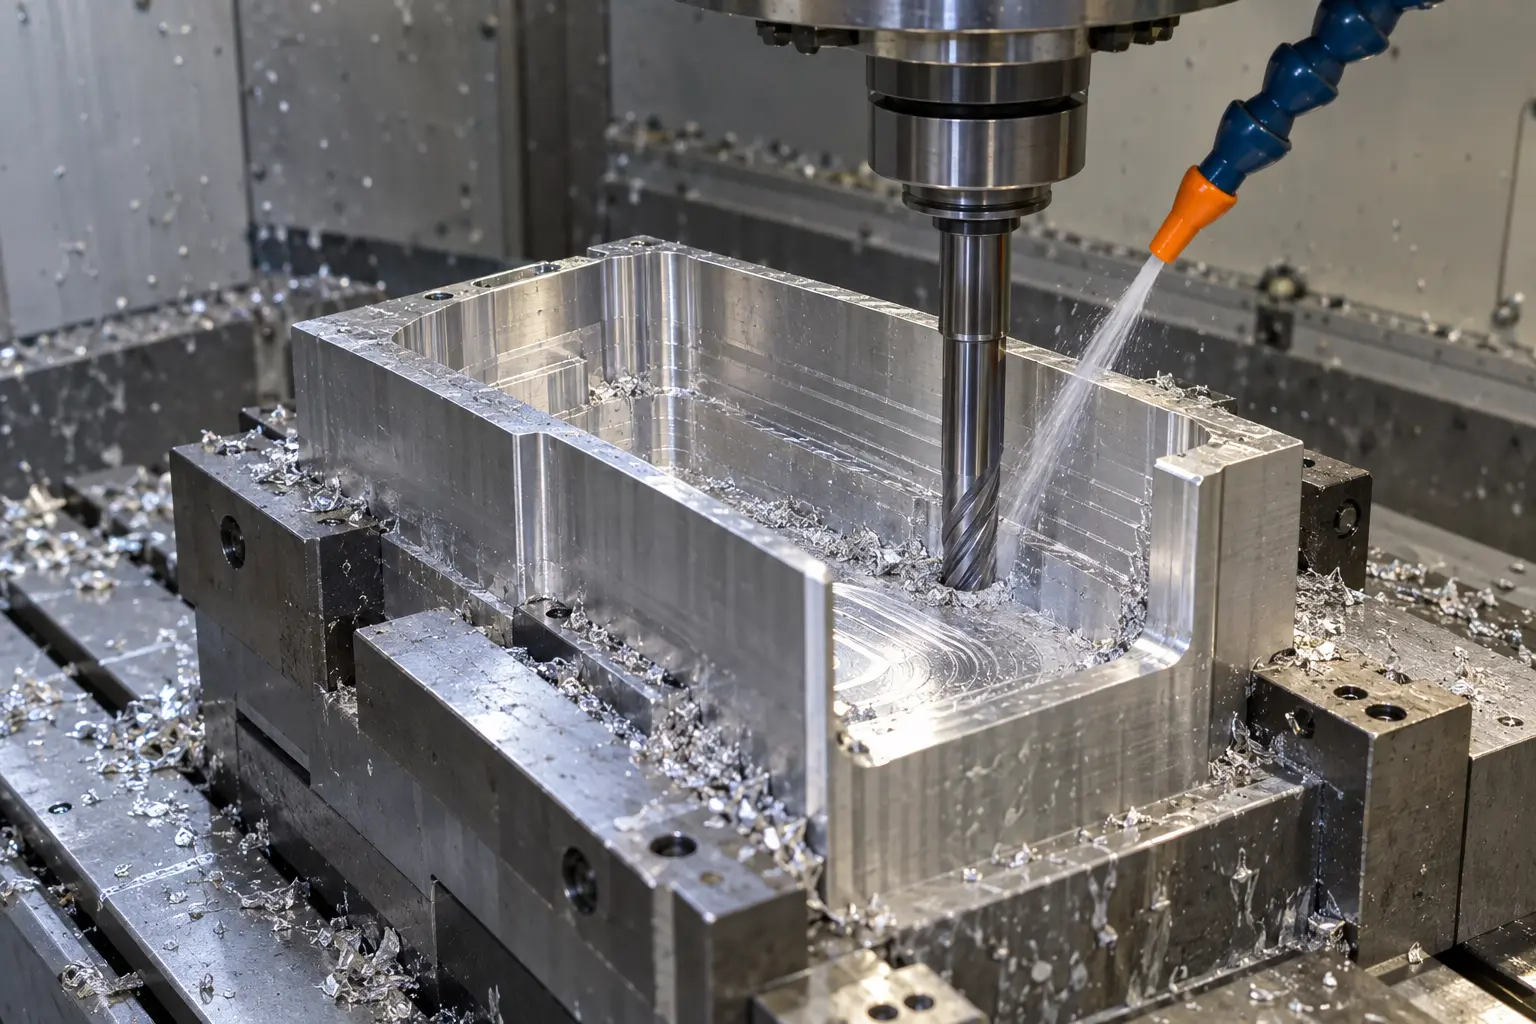
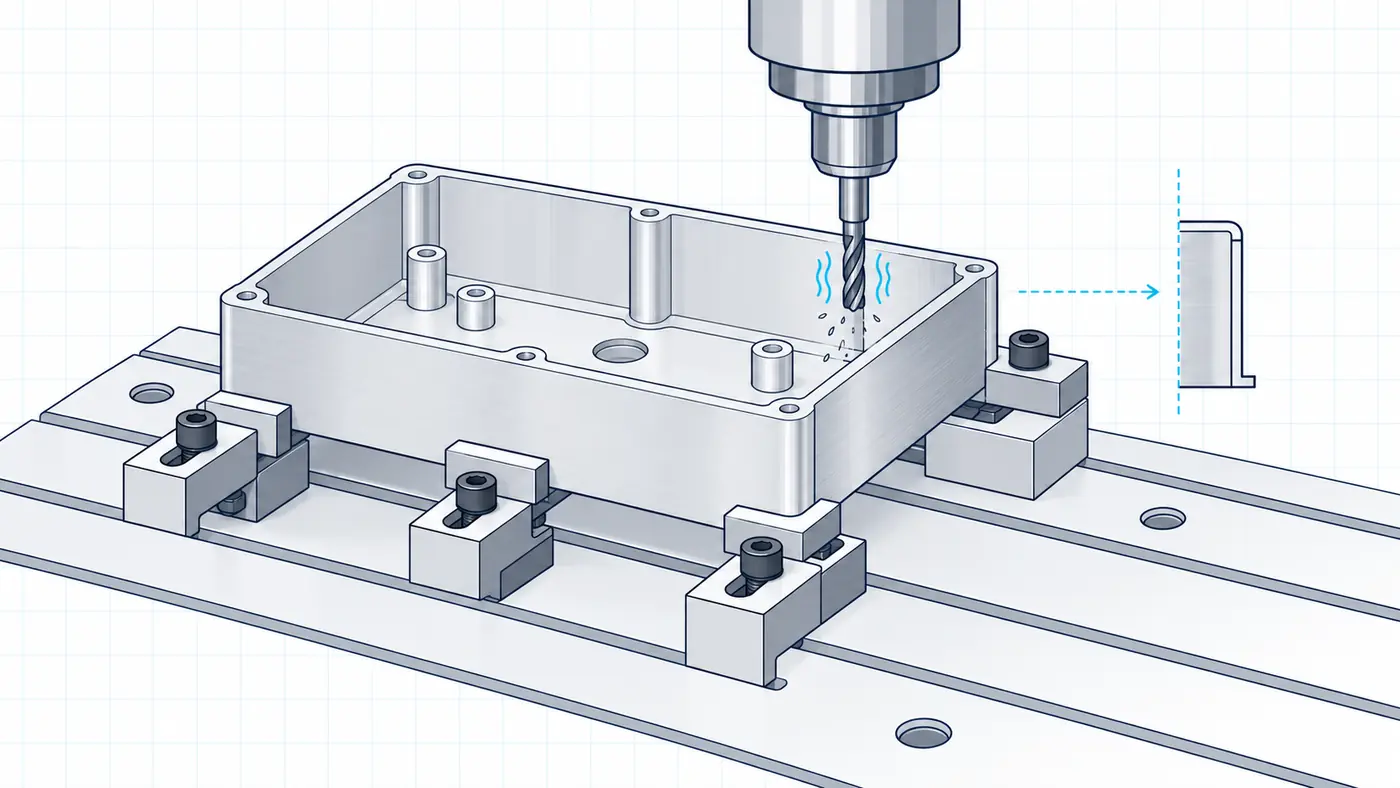
深ポケットのCNC加工について、工具突出し量、進入方法、段階的な荒加工、切りくず排出、均一な加工代、仕上げ、検査方法を解説します。
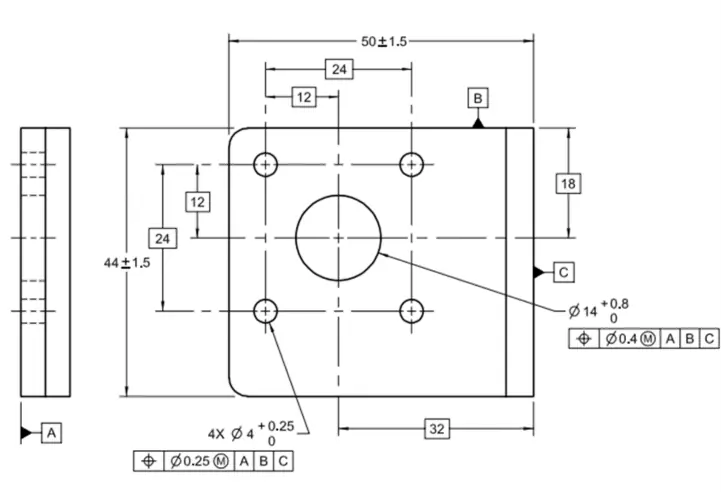
記事を読む ↗穴パターンの位置度公差について、データム参照枠、理論的に正確な寸法、MMC、ボーナス公差、測定方法を解説します。
記事を読む ↗
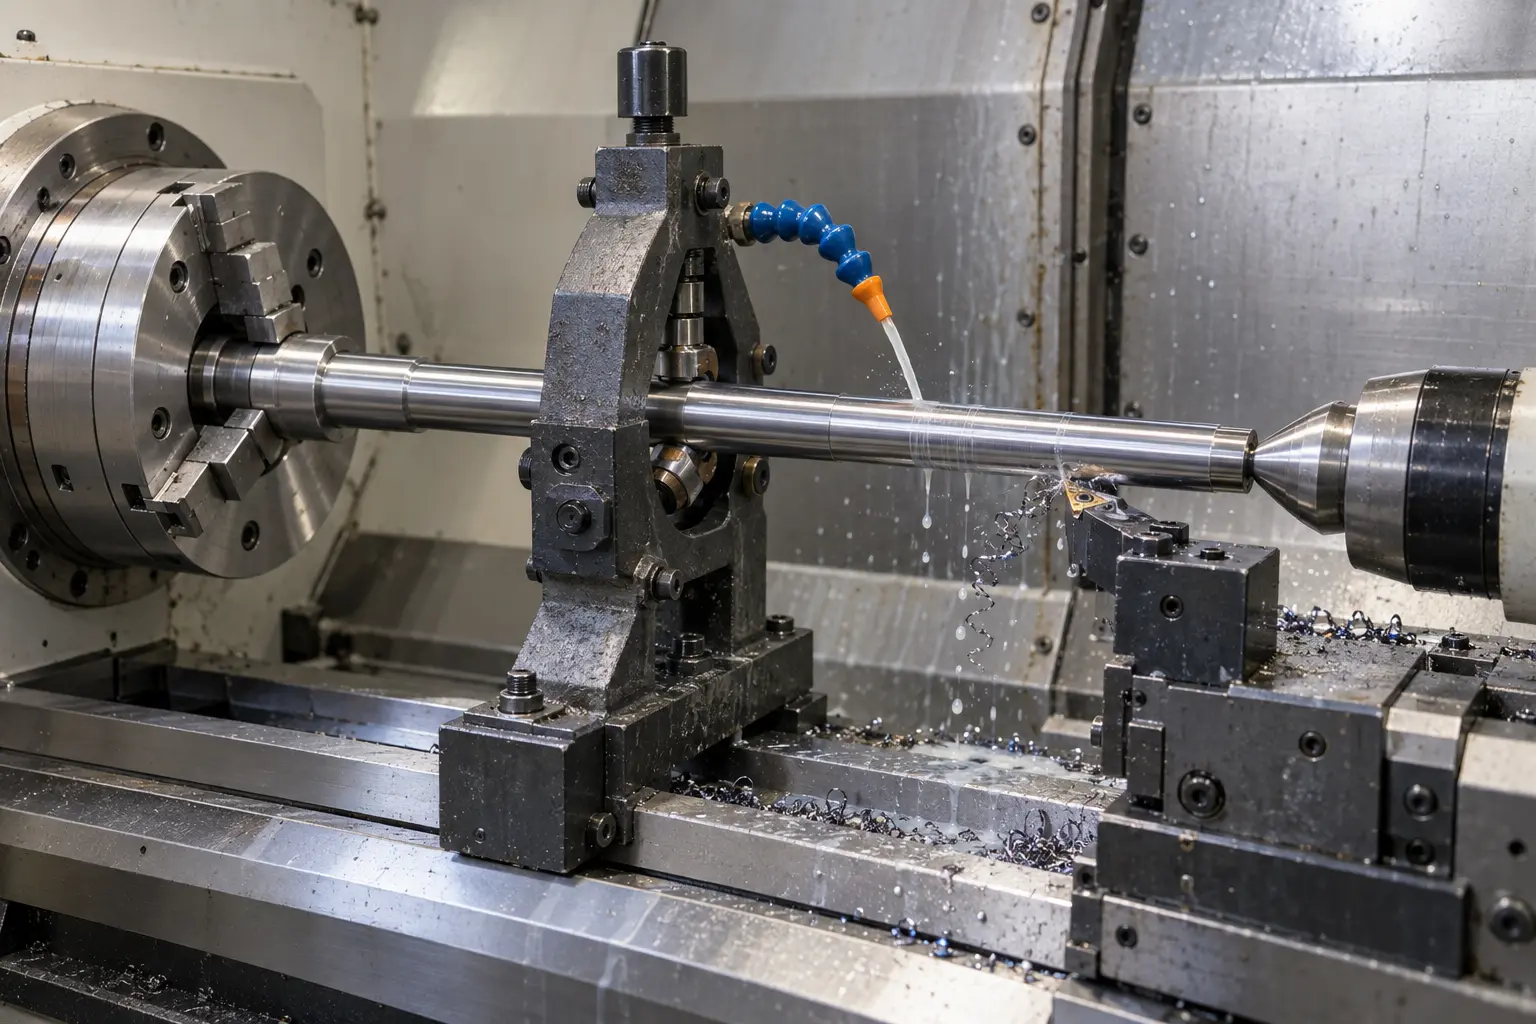
長尺・細径シャフトの旋盤加工で発生するびびり、テーパ、曲がり、振れの原因と、支持方法・工程・検査の考え方を解説します。
記事を読む ↗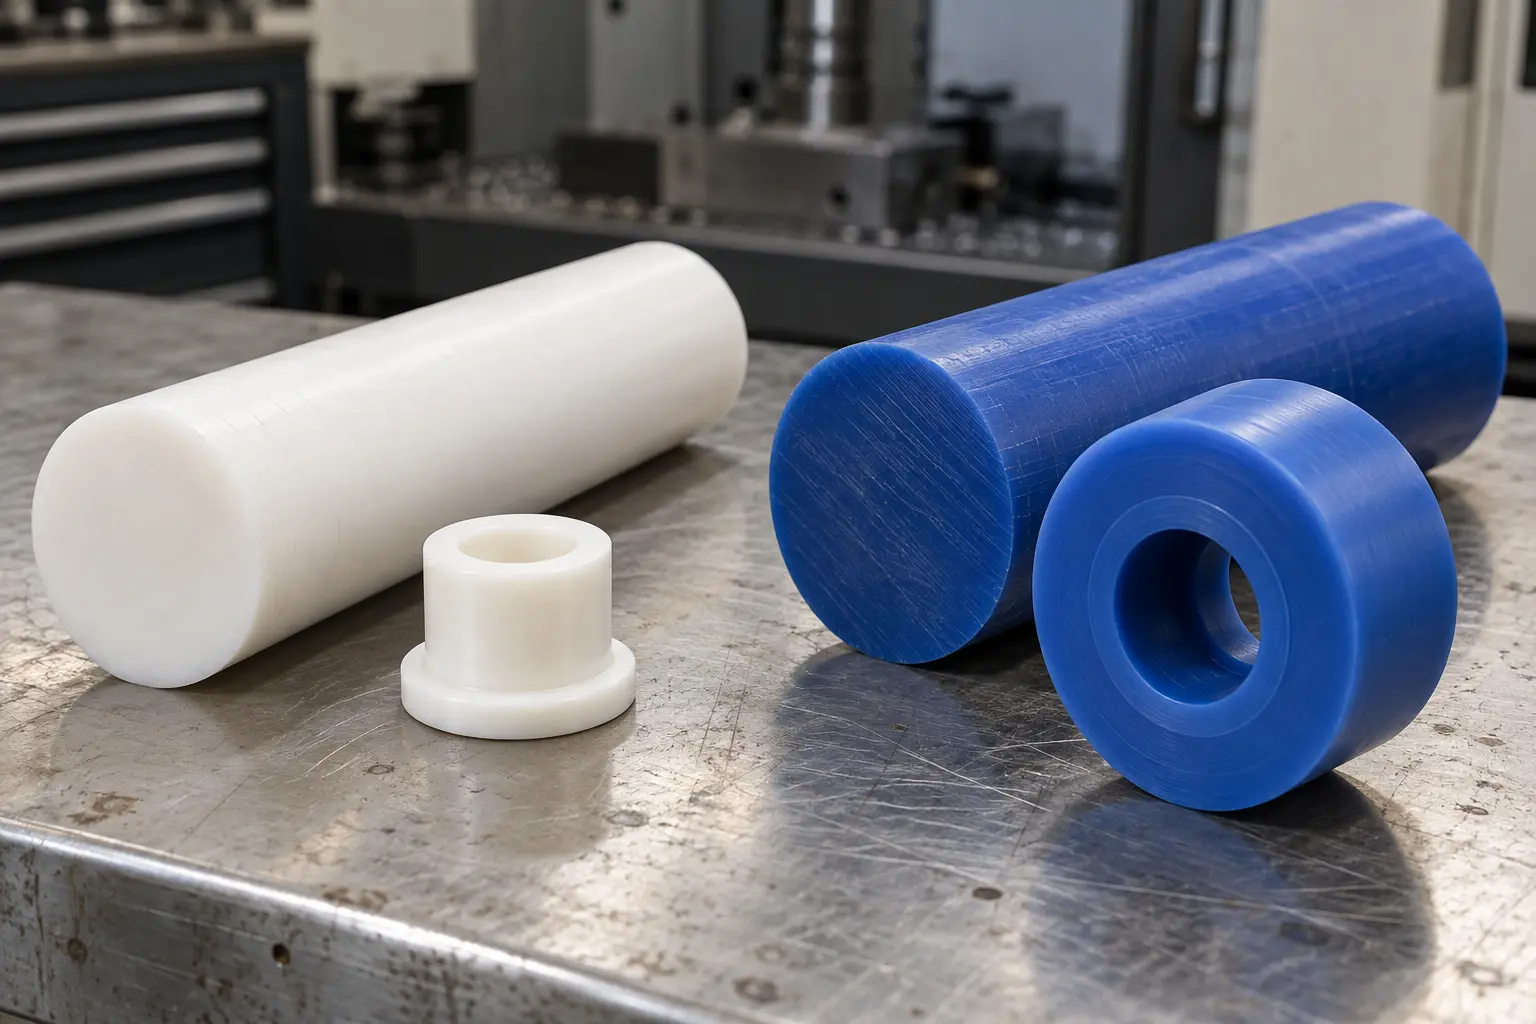
POMとMCナイロンについて、寸法安定性、吸水率、摩擦、耐摩耗性、CNC加工性の違いから材質選定を解説します。
記事を読む ↗
A6061とA7075は、いずれもCNC加工部品に広く使用されるアルミニウム合金ですが、外観や重量だけで相互に置き換えられる材料ではありません。A6061は、強度、耐食性、溶接性、入手性、コストのバランスに優れています。一方、A7075は大幅に高い強度を有し、高荷重部品に適していますが、調質、腐食環境、接合方
記事を読む ↗
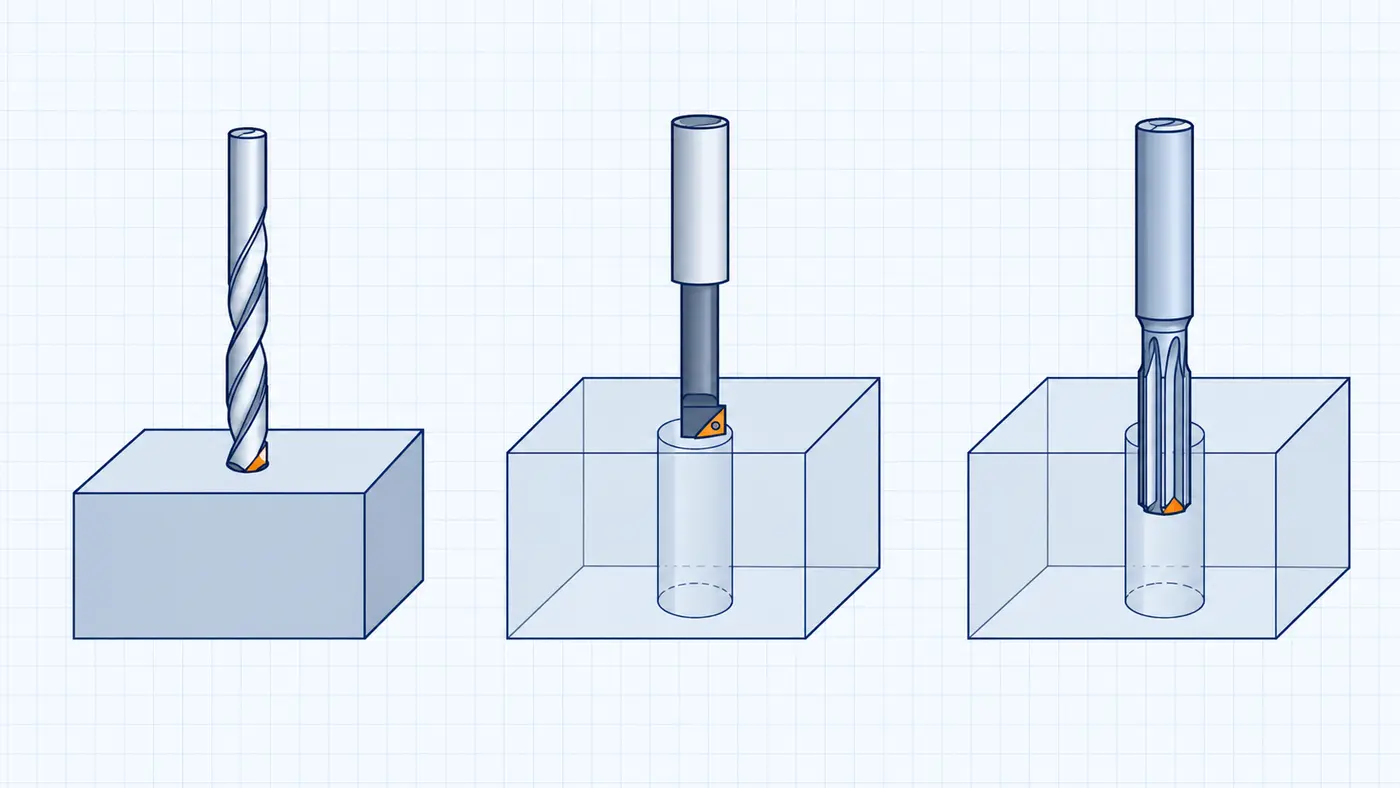
機械図面の穴は、直径だけで決まるものではありません。データムに対する位置度、直角度、円筒度、面粗さ、はめあい、検査方法などが機能を左右します。そのため、呼び径だけを見てドリルを選定しても、要求を満たせるとは限りません。穴あけのみ、穴あけ後のリーマ、穴あけ後のボーリング、または同一段取りで複数工程を組み合わせる
記事を読む ↗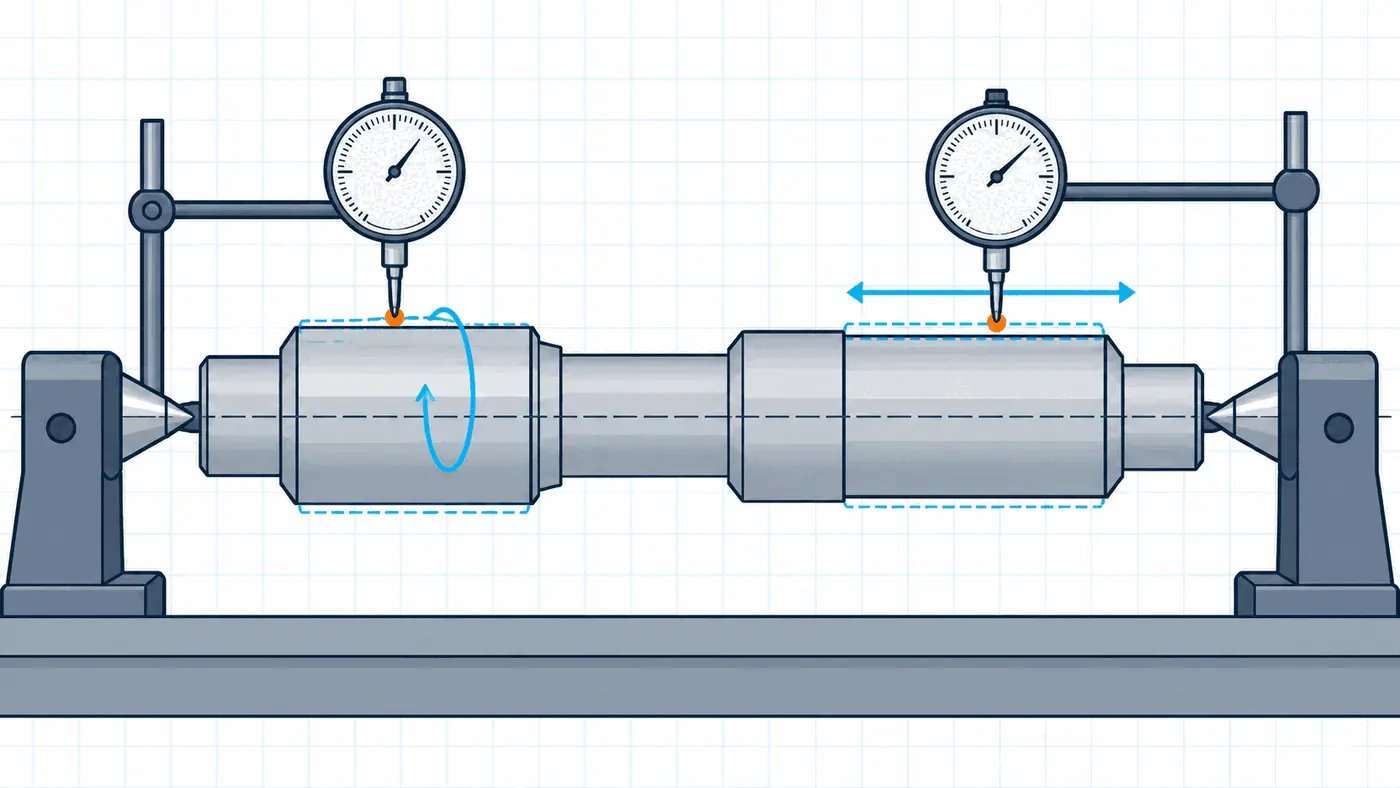
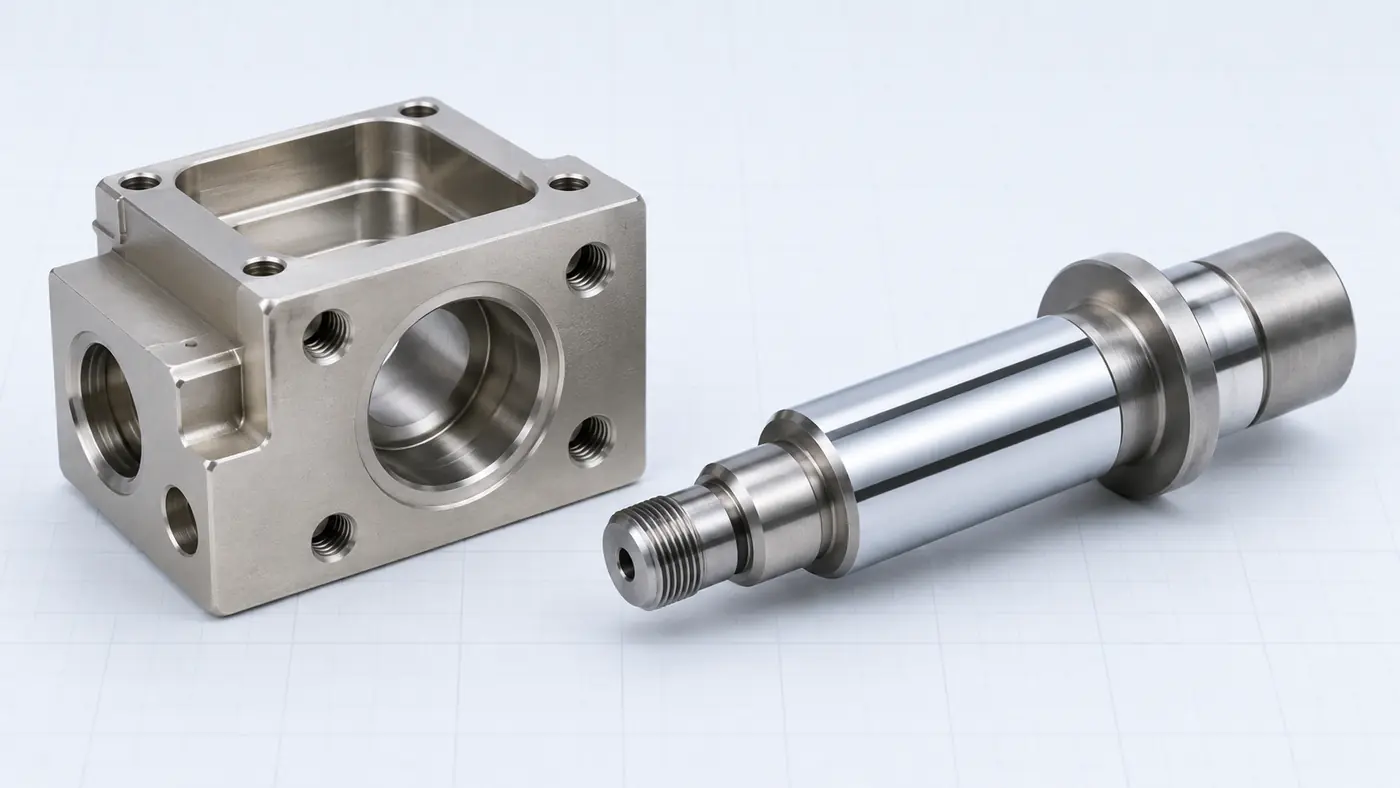
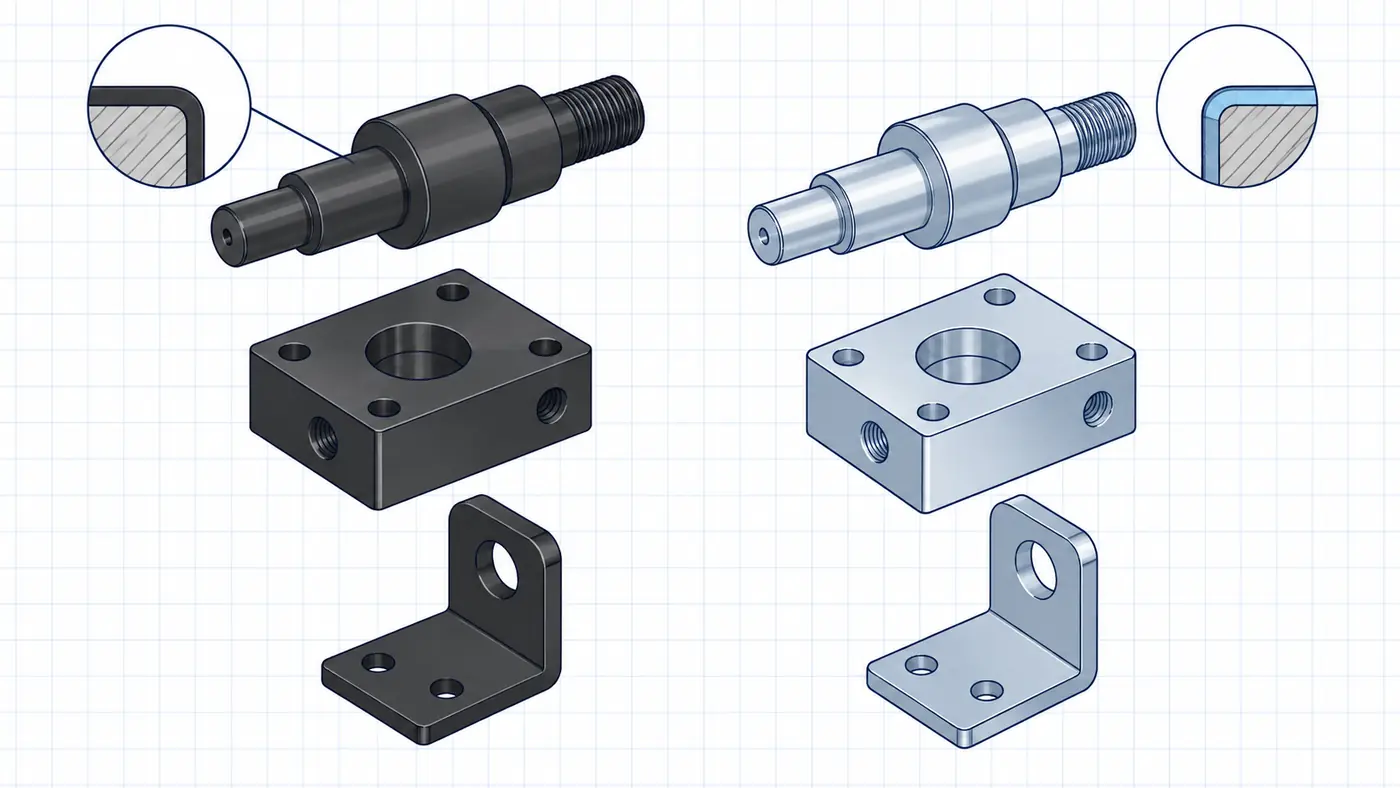
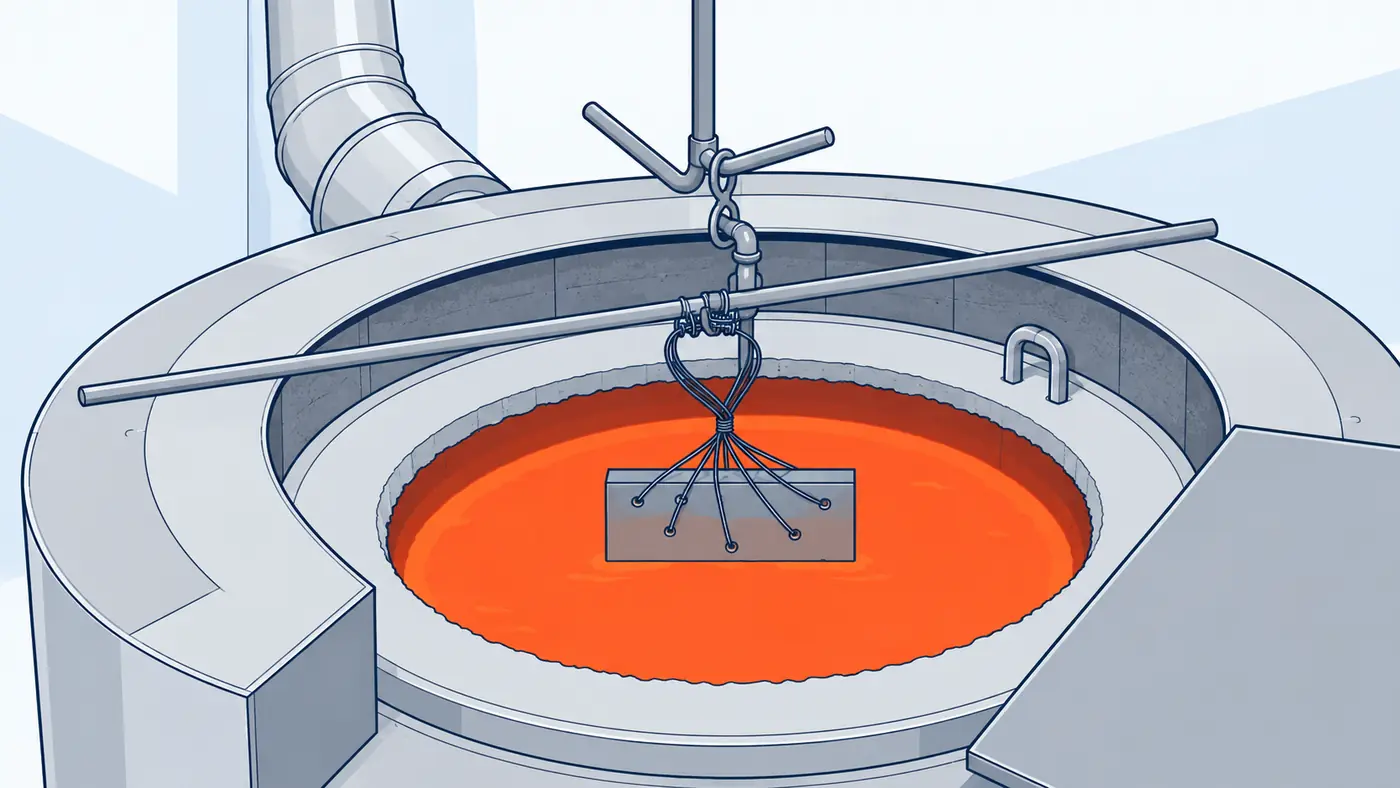
窒化と浸炭は、表面に耐摩耗性を持たせながら、芯部に適切な機械的性質を維持するための熱化学処理です。シャフト、ピン、歯車、ブッシュ、摺動部品などに指定されますが、表面硬さだけで相互に置き換えることはできません。 材質、接触荷重、必要な硬化層深さ、処理温度、変形リスク、芯部特性、熱処理後に精密仕上げする面を合わせ
記事を読む ↗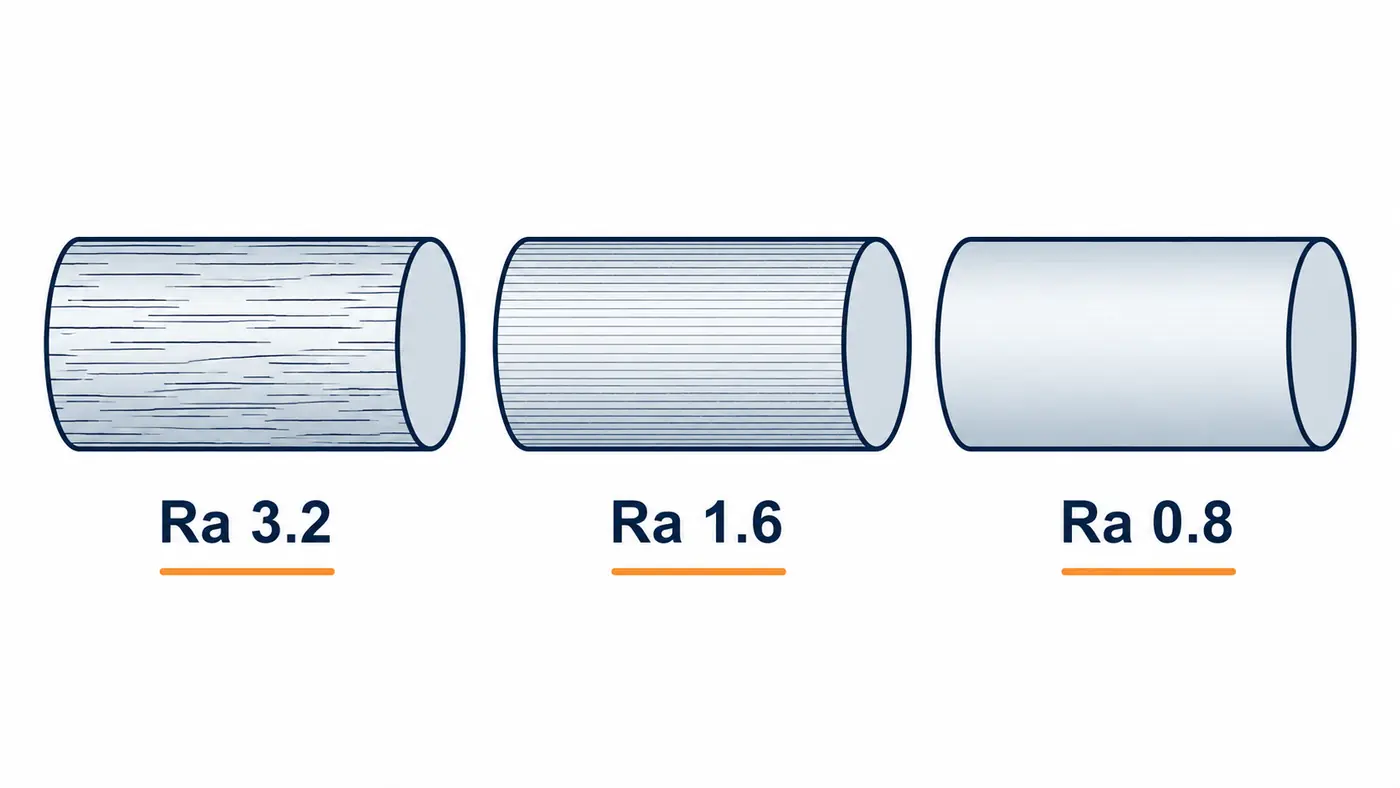
表面粗さは、摩擦、密封性、疲労、はめあいの安定性、外観などに影響します。機械図面では、輪郭曲線の算術平均粗さを示すRaが広く使用されています。ただし、Raを小さくすれば必ず部品性能が向上するわけではありません。 すべての面に厳しい粗さを指定すると、加工時間、工具管理、研削工程、測定コストが増加します。まず機能
記事を読む ↗
S45CとSCM440は、シャフト、ピン、ブロック、プレート、治具、機械部品などに広く使用されます。ただし、硬さや材料価格だけで単純に置き換えるべき材質ではありません。選定時には、部品に加わる荷重、衝撃、摩耗、断面寸法、熱処理方法、最終公差を確認する必要があります。 S45Cは中炭素鋼で、一般的な機械部品に採
記事を読む ↗
技術情報