概要
厳しい寸法公差および幾何公差が要求される鋼製部品では、熱処理変形が重要な製造リスクとなります。荒加工後に良好であった部品でも、加熱・冷却によって曲がり、反り、ねじれ、真円度不良または寸法変化が発生する場合があります。 そのため、最終精度を熱処理工程だけで保証することはできません。材料選定、部品形状、荒加工、加工代、熱処理、仕上げ加工および測定を一つの工程として管理する必要があります。

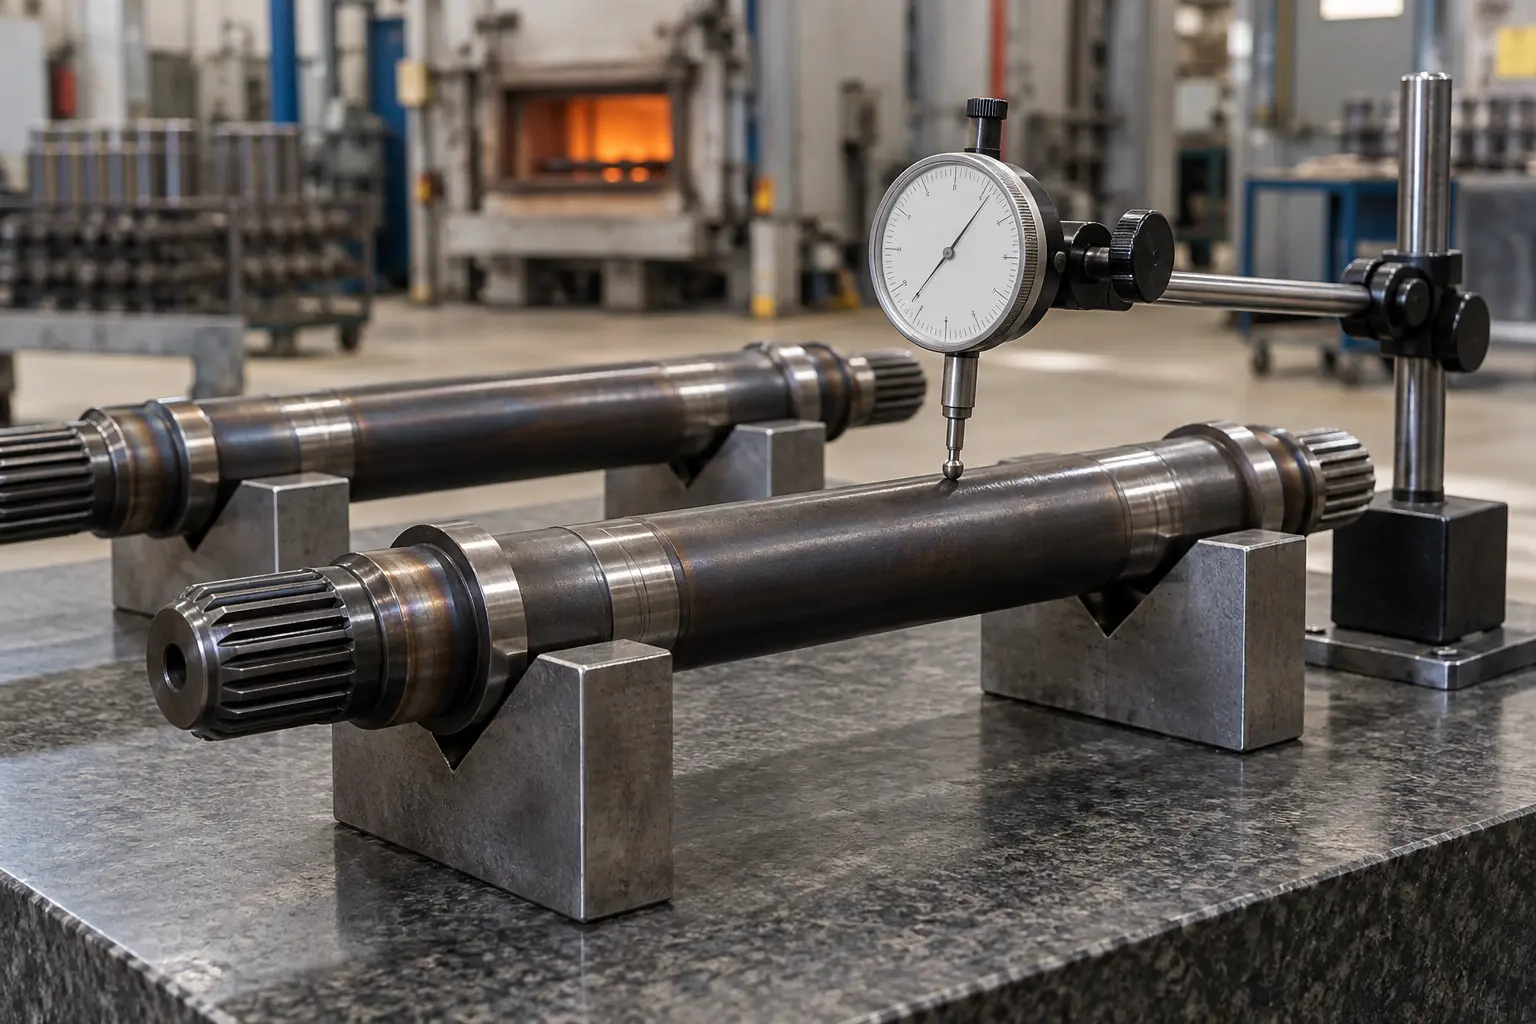
厳しい寸法公差および幾何公差が要求される鋼製部品では、熱処理変形が重要な製造リスクとなります。荒加工後に良好であった部品でも、加熱・冷却によって曲がり、反り、ねじれ、真円度不良または寸法変化が発生する場合があります。 そのため、最終精度を熱処理工程だけで保証することはできません。材料選定、部品形状、荒加工、加工代、熱処理、仕上げ加工および測定を一つの工程として管理する必要があります。
加熱および冷却の際、表面と中心部の温度は同時には変化しません。不均一な膨張と収縮によって一時的な応力が発生し、その応力が各温度における材料の降伏強さを超えると、永久変形につながる可能性があります。
焼入れでは、鋼種および冷却条件に応じてオーステナイトがマルテンサイトなどの組織へ変態します。この変態には体積変化が伴います。厚肉部と薄肉部で変態時期が異なると、寸法変化も不均一になります。
圧延材、鍛造材または冷間引抜材には、加工前から残留応力が存在する場合があります。さらに、一方向から多くの材料を除去すると、応力の均衡が崩れます。熱処理時に残留応力が解放または再分布することで、曲がりやねじれが生じることがあります。
薄肉、深い溝、偏心穴、急激な断面変化および大きな長さ/直径比は、変形リスクを高めます。質量分布が不均一な部品は、均整の取れた形状よりも加熱・冷却が不均一になりやすいためです。
熱処理変形は、目視できる曲がりだけではありません。精密部品では、次のような変化が問題になります。 したがって、厳しい公差を持つ部品では、熱処理後の硬さ測定だけで合否を判断することは適切ではありません。
| 工程 | 主なリスク | 管理の考え方 |
|---|---|---|
| 設計 | 薄肉、急激な断面変化、鋭い形状 | 可能な範囲で形状を均整化し、適切なRを設け、熱処理後に仕上げる面を明確にします |
| 材料準備 | 材料状態または残留応力が不明 | 鋼種、供給状態および必要な材料証明を確認します |
| 荒加工 | 片側のみの除去、不均一な加工代 | 可能な範囲で対称に加工し、加工面を適切に反転し、重要寸法を早期に仕上げないようにします |
| 熱処理前 | 加工による応力の蓄積 | 材料、形状および要求事項に応じて応力除去焼鈍を検討します |
| 熱処理 | 不均一な加熱、支持または冷却 | 専門業者と処理条件、積載方法、治具および冷却方法を確認します |
| 熱処理後 | 基準の変化、加工代不足 | 仕上げ前に変形を測定し、基準を再設定して必要箇所を研削します |
熱処理部品に共通して使用できる一律の加工代はありません。鋼種、部品寸法、形状比、要求硬さ、熱処理方法、過去の実績および仕上げ設備の能力を考慮して決定します。 基本的には、外形には仕上がり寸法より大きく、穴には仕上がり寸法より小さく加工代を残します。ただし、曲がりが予想される部品では、全周または全面に同じ量を残すだけでは不十分な場合があります。熱処理後に基準を再設定しても、対象面全体に研削可能な材料が残っていることが重要です。 また、図面および工程表では、最終検査をどの状態で行うかを明確にする必要があります。熱処理後、研削後、または表面処理後では、管理すべき寸法状態が異なります。新規品では、試作ロットで実際の変化量を確認し、その結果を量産時の加工代に反映する方法が有効です。
高硬度かつ高精度が要求される部品では、一般に次の流れを検討します。 この工程は部品ごとに調整する必要があります。すべての面に加工代が必要とは限らず、すべての部品に応力除去焼鈍が必要なわけでもありません。
検査計画では、測定しやすい寸法だけでなく、機能に関係する特性を優先します。精密プレートでは平面度および平行度、軸部品では直径、円筒度、振れなど、図面で指示された項目を確認します。穴位置と基準面の関係には、三次元測定機が適する場合があります。 測定環境にも注意が必要です。研削直後の部品や、異なる温度環境から移動した部品は、最終判定前に温度を安定させます。測定基準、固定方法、測定点数および測定不確かさは、対象公差に対して適切でなければなりません。 VietTechでは、対象形状と公差に適した場合、CNC加工、平面研削、円筒研削、ワイヤーカット加工および三次元測定に対応します。熱処理は専門業者と連携して実施します。社内測定能力を超える要求については、受注および検査方法を確定する前にお客様と協議します。
適切な工程と加工代を検討するため、次の情報をご提示ください。
図面、3Dデータ、材料、硬さ、数量および検査要求をご送付ください。VietTechでは、工程順序、加工代を残す箇所、仕上げ方法および測定能力を確認したうえで、お見積りをご案内します。
FAQ
変形の少ない条件では可能な場合もありますが、一律には判断できません。厳しい最終公差がある場合は、予想される寸法変化と熱処理後の仕上げ工程を事前に検討します。
共通の数値はありません。材料、寸法、形状、熱処理方法、予想変形量および試作・過去実績に基づいて決定します。
いいえ。機械加工による残留応力の影響を低減できる場合がありますが、組織変態、形状、支持方法および冷却条件による変形は残ります。
いいえ。真空熱処理は表面状態と処理環境の管理に有効ですが、温度差、組織変態および既存の残留応力による寸法変化は発生する可能性があります。
仕上げ加工の可否を決める基準と形状を優先します。曲がり、平面度、振れ、直径、相対位置および残り加工代を確認します。
技術ガイド