
熱処理

荒加工後の応力除去焼なまし|精密部品に必要となる条件

荒加工後に応力除去焼なましを行う判断基準、工程順序、加工代の残し方、仕上げ加工前の変形管理について解説します。

熱処理技術イメージ
01

概要

荒加工直後には寸法を満たしていた部品でも、その後に材料を除去すると、反り、ねじれ、平行度の変化が発生することがあります。原因は工作機械、切削工具、治具だけとは限りません。素材に存在していた残留応力や、機械加工によって新たに生じた残留応力が、断面形状の変化に伴って再配分され、部品形状が変化する場合があります。 薄肉の鋼製部品、長尺部品、非対称形状、または平面度・平行度・位置関係に厳しい要求がある部品では、荒加工後、仕上げ加工前の応力除去焼なましを検討する価値があります。ただし、すべての部品に必要な工程ではありません。また、不安定な加工工程、不適切なクランプ、または不十分な検査計画を補うものでもありません。

02

応力除去焼なましとは

応力除去焼なましとは、材料と初期状態に適した条件で部品を加熱し、所定時間保持した後、管理された速度で冷却する熱処理です。残留応力を低減・再配分し、後工程や使用中の寸法変化リスクを抑えることを目的とします。 鋼の場合、意図しない組織変化や機械的性質の変化を避けるため、一般に変態温度域より低い温度で処理します。ただし、温度、保持時間、冷却速度を一律の数値で決めることはできません。鋼種、断面厚さ、納入状態、過去の熱処理履歴、要求硬さを考慮する必要があります。焼入れ・焼戻し済みの部品では、硬さを低下させないよう、過去の焼戻し温度との関係を管理しなければなりません。 応力除去焼なましは変形リスクを低減しますが、残留応力を完全に除去する保証はありません。また、すでに曲がった部品を自動的に矯正する処理ではなく、位置ずれや加工誤差を修正するものでもありません。

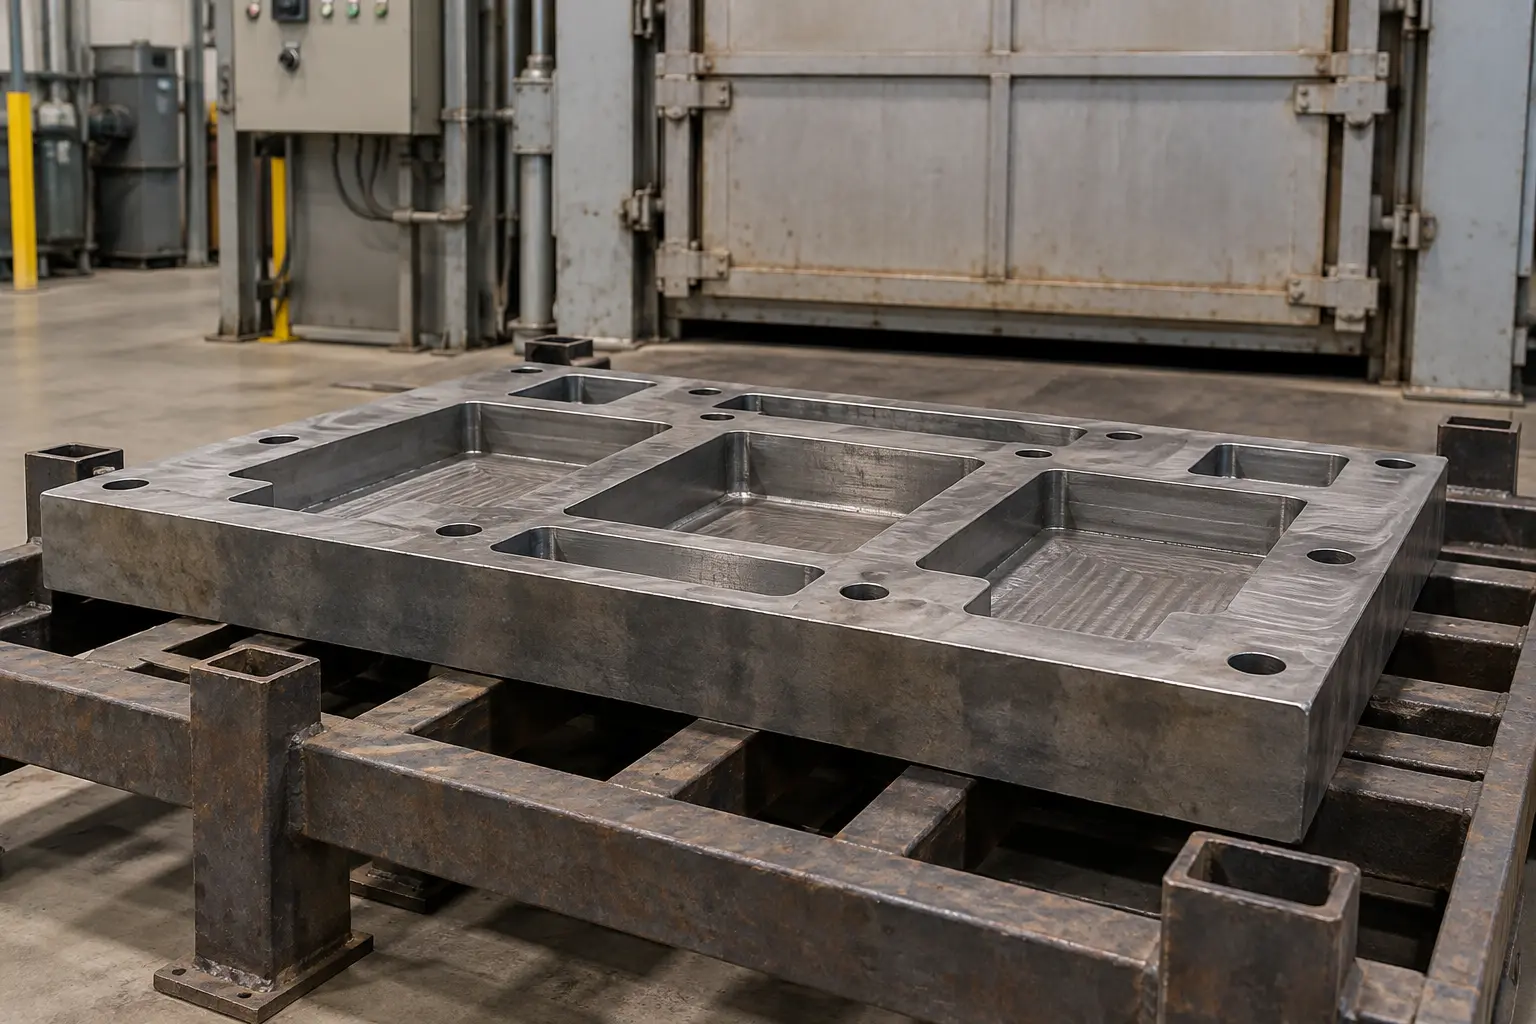
荒加工後の応力除去焼なまし|精密部品に必要となる条件の技術イメージ
記事の技術内容を示すために作成したイメージです。VietTechの実際の製造写真ではありません。仕様と合否判定は図面・見積条件に従います。
03

残留応力はどこから生じるか

素材製造工程

圧延、鍛造、鋳造、冷間引抜き、溶接では、不均一な残留応力が生じる場合があります。外側の材料を除去すると、元の応力バランスが変わり、素材が残った側へ変形することがあります。厳しい幾何公差が必要な場合、圧延板、冷間引抜き棒、溶接構造物は特に慎重な検討が必要です。

機械加工

切削熱、切削抵抗、工具摩耗、過大な切込み、一方向に偏った材料除去は、応力を追加または顕在化させる要因です。完成形状が薄く、非対称になるほど変形の影響を受けやすくなります。クランプ力が過大な場合、加工中は寸法内でも、治具から外した後にスプリングバックして公差外となることがあります。

以前の熱履歴

焼入れ、焼戻し、溶接補修、局部加熱は、断面内に温度差や不均一な組織変化を残すことがあります。そのため、工程設計では鋼種名だけでなく、材料証明書と過去の熱処理履歴を確認することが重要です。

04

応力除去焼なましを検討すべきケース

必要性は、材料状態、形状、除去量、図面要求を総合して判断します。代表的な対象は次のとおりです。 一方、小型で剛性が高く、除去量が少なく、一般公差でよい部品では、追加の熱処理効果がコストに見合わない場合があります。技術検討または初回品での検証によって判断することが大切です。

  • 平面度・平行度の要求が厳しい薄板、ハウジング、フレーム。
  • 長尺シャフト、ガイド部品、長さに対して断面が小さい部品。
  • 深いポケット、薄いリブ、非対称な材料除去を含む部品。
  • 溶接素材、曲げ・矯正・局部加熱の履歴がある素材。
  • 荒加工後に精密研削を行う部品。
  • 応力を解放する可能性がある別の熱処理または表面処理を行う部品。
  • 治具上では安定しているものの、取り外し後、保管後、または次工程後に寸法が変化した試作部品。
05

推奨する工程順序

変形リスクが高い部品では、次の工程を基準として検討します。

  • 材料と納入状態の確認: 材料規格、ミルシート、焼なまし状態または調質状態、要求硬さを確認します。
  • 仮基準の作成: 荒加工に使用できる安定した基準面を設けます。
  • バランスを考慮した荒加工: 形状が許す範囲で、両側を交互または対称に加工します。反対側に大きな加工代が残った状態で片側だけを完成させないようにします。
  • 加工代の確保: 熱処理後に形状を回復できるよう、重要面に必要な加工代を残します。
  • 応力除去焼なまし: 専門の熱処理会社にて、材料に適した積載、昇温、保持、冷却条件で処理します。
  • 洗浄と中間検査: 必要に応じて酸化スケールを除去し、自由状態での変形と残り加工代を確認します。
  • 基準の再設定: 荒加工時の基準が熱処理後も有効とは限りません。必要に応じて基準面を再加工・再測定します。
  • 中仕上げ、仕上げ、研削: 除去量を適切に配分し、クランプ力と加工熱を管理します。
  • 最終検査: 寸法、平面度、平行度、位置および図面の幾何公差を確認します。
06

荒加工後にどの程度の加工代を残すか

すべての部品に共通する加工代はありません。熱処理後の形状偏差を除去できる十分な加工代が必要ですが、過大な加工代を残すと、仕上げ時の大きな材料除去によって再び応力変化が生じる可能性があります。部品全体の大きさ、肉厚、硬さ、仕上げ方法、想定変形量、基準を再設定できる範囲を総合して決めます。 重要特性については、試作ロットまたは材質・形状が近い実績データで加工代を検証します。図面で中間形状が制約される場合は、量産前にお客様と加工メーカーの間で工程案を合意することが重要です。

部品の特徴主なリスク加工代と工程の考え方
厚肉で比較的対称な断面一般に変形感度が低い機能面へ均等に加工代を残し、処理後に基準を再確認します
薄板または薄肉ハウジング反り、平面度不良対向面へ均等に加工代を配分し、対称に荒加工して強制クランプを避けます
長尺シャフトまたは非対称な段付き形状曲がり、同軸度の変化ジャーナル部とセンター基準に加工代を残し、研削前に真直度を確認します
深いポケット、フレーム、薄いリブ材料解放による局部変形ポケットを段階的に加工し、工程設計上可能であれば仮補強部を残します
精密研削を行う部品取り代不足、または研削熱研削代を確保しつつ、一回当たりの除去量と熱入力を抑えます
07

応力除去焼なましで管理すべき項目

熱処理条件と材料状態

熱処理会社には、正確な材料規格、現在の材料状態、要求硬さ、既知の過去の熱処理条件を伝えます。すべての鋼に同じ条件を適用すると、硬さ、機械的性質、後工程への適合性が変化する恐れがあります。

積載方向と支持方法

長尺部品や薄肉部品は、高温時に自重でたわむことがあります。新たな変形を生じさせないよう、支持点、向き、部品間隔を計画します。検証されていない状態で、曲がった部品を強く拘束したまま処理することは避けるべきです。

酸化、脱炭、洗浄

大気炉では、材料と処理条件によって酸化スケールや表面への影響が生じます。表面品質や後加工代が厳しい場合は、保護雰囲気または真空炉を検討します。処理後の洗浄も工程計画に含める必要があります。

処理前後の測定

応力除去前、応力除去後、仕上げ加工後の平面度、真直度、振れなどを記録します。これにより、素材、熱処理、クランプ、最終加工のどの段階で変形したかを判断しやすくなり、リピート品の加工代を改善できます。

08

RFQに含める情報

適切な機械加工・熱処理工程を検討するため、次の情報をご提示ください。 VietTechは、CNCフライス加工、CNC旋削、精密研削、ワイヤ放電加工、および図面要求に基づく検査に対応しています。応力除去焼なましが必要な場合は、専門の熱処理パートナーと連携し、寸法管理工程へ組み込みます。最終工程は、材料、形状、公差、数量を確認したうえで決定いたします。

  • 改訂番号が一致した2D図面と3Dモデル。
  • 材料規格、適用規格、納入状態。
  • 要求硬さおよび既知の熱処理履歴。
  • 素材寸法または中間加工代の制約。
  • 仕上げ後の重要寸法公差および幾何公差。
  • 酸化、脱炭、洗浄、表面保護に関する要求。
  • 数量、初回品の進め方、必要な検査書類。

関連ページ

鋼の焼入れ・焼戻し ↗薄肉部品のCNC加工 ↗熱処理後の精密研削 ↗

FAQ

よくあるご質問

応力除去焼なましは荒加工の前と後のどちらで行いますか。

変形しやすい部品では、荒加工後、仕上げ加工または研削前に行うことが一般的です。荒加工によって素材の応力が解放される一方、新たな加工応力が生じる場合もあるため、その後の熱処理で仕上げ時の変形リスクを低減します。

応力除去焼なましで硬さは低下しますか。

影響は材料と過去の熱処理状態によって異なります。焼入れ・焼戻し済み部品では、過去の焼戻し温度との関係を考慮し、承認された範囲で処理する必要があります。鋼種名だけで条件を決めることはできません。

炉から出した直後に仕上げ加工できますか。

部品を十分に冷却・温度安定させ、洗浄と再測定を行ってから仕上げ基準を設定します。部品温度が測定環境と平衡になる前に加工・測定すると、寸法誤差の原因になります。

応力除去焼なましで変形を完全に防止できますか。

完全には防止できません。最終変形は、材料、形状、炉内積載、冷却速度、材料除去量、クランプ、仕上げ加工時の発熱などにも影響されます。

適切な加工代はどのように決めますか。

形状、公差、硬さ、仕上げ方法、過去の変形データを組み合わせて決定します。新規品または高リスク品では、各工程の前後を測定する試作ロットが、加工代を最適化する最も確実な方法です。

熱処理

変形しやすい精密部品をご相談ください

図面、材質、素材状態、除去量、公差、熱処理要求をお送りください。荒加工・応力除去・仕上げ加工・検査の工程を検討します。見積依頼 ↗