概要
SUS303とSUS304はいずれもオーステナイト系ステンレス鋼で、シャフト、ブッシュ、継手、ブラケット、ハウジング、装置部品などに使用されています。外観はよく似ていますが、切削時の挙動と使用環境に対する特性は同じではありません。 SUS303は、切削能率や切りくず処理を重視する場合に選ばれる材料です。一方、SUS304は耐食性、成形性、溶接性を重視する部品に適しています。「どちらもステンレスだから」という理由だけで置き換えることはできません。

技術ガイド
SUS303とSUS304はいずれもオーステナイト系ステンレス鋼で、シャフト、ブッシュ、継手、ブラケット、ハウジング、装置部品などに使用されています。外観はよく似ていますが、切削時の挙動と使用環境に対する特性は同じではありません。 SUS303は、切削能率や切りくず処理を重視する場合に選ばれる材料です。一方、
SUS303とSUS304はいずれもオーステナイト系ステンレス鋼で、シャフト、ブッシュ、継手、ブラケット、ハウジング、装置部品などに使用されています。外観はよく似ていますが、切削時の挙動と使用環境に対する特性は同じではありません。 SUS303は、切削能率や切りくず処理を重視する場合に選ばれる材料です。一方、SUS304は耐食性、成形性、溶接性を重視する部品に適しています。「どちらもステンレスだから」という理由だけで置き換えることはできません。
SUS304は、クロムとニッケルを主な合金元素とする汎用ステンレス鋼です。表面に形成されるクロムを含む不動態皮膜により、一般的な環境で耐食性を発揮します。SUS303はSUS304に近い組成を持ちながら、被削性を改善するために硫黄が添加されています。 硫黄系介在物は、旋削、穴あけ、ねじ加工における切りくずの分断に役立ちます。その反面、SUS303の耐食性と靭性はSUS304より低くなります。つまり、SUS303は被削性を優先し、SUS304は耐食性や加工方法を含めた総合的な使いやすさを重視した材料です。 この表は材料選定の目安です。最終判断は図面、適用規格、使用環境に基づいて行う必要があります。
| 比較項目 | SUS303 | SUS304 |
|---|---|---|
| 材料分類 | 快削オーステナイト系ステンレス | 汎用オーステナイト系ステンレス |
| 主な特徴 | 被削性向上のため硫黄を添加 | 硫黄量を低く管理 |
| 被削性 | 切りくずを処理しやすい | 長い切りくず、加工硬化に注意 |
| 耐食性 | SUS304より低い | 一般環境ではSUS303より良好 |
| 溶接性 | 第一選択にはなりにくい | SUS303より適している |
| 代表的な部品 | 旋削シャフト、ブッシュ、ねじ、継手 | プレート、ブラケット、ハウジング、溶接部品 |
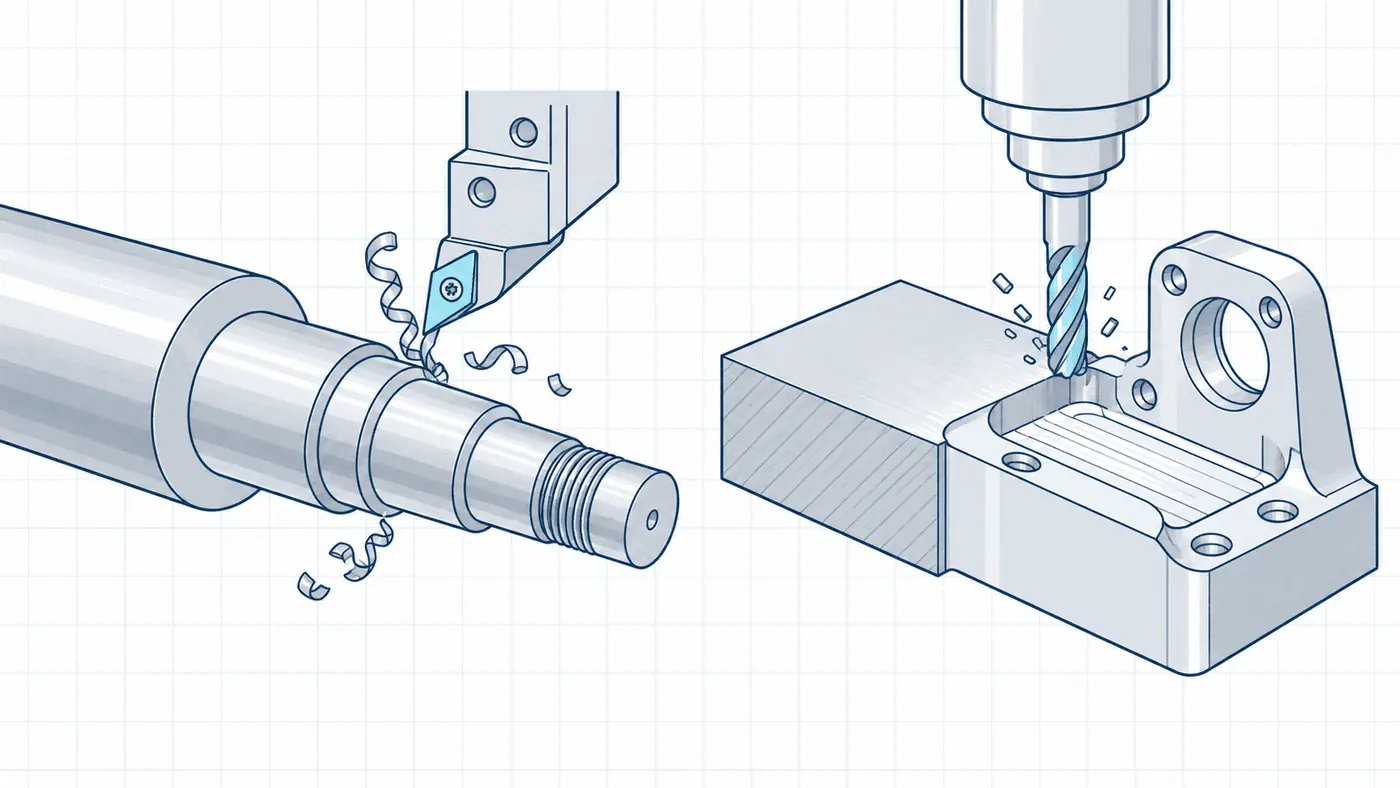
SUS304は延性が高く、長い切りくずが工具やワークに巻き付くことがあります。工具形状、切削条件、クーラント供給が適切でない場合、切削熱が増え、切りくずが加工面を傷つけることもあります。SUS303は切りくずが比較的分断されやすいため、連続旋削、穴あけ、ねじ加工に向いています。
両材料とも、切れ味の低下した工具で表面をこすったり、送り量が小さすぎたりすると加工硬化が起こります。特にSUS304では注意が必要です。一度硬化した面を次工程で加工すると、工具摩耗や寸法変動につながります。 ただし、SUS303を選べば自動的に高精度になるわけではありません。最終精度は、素材状態、部品形状、把握剛性、工程順序、発熱、工具状態、測定方法によって決まります。
旋削面、ねじ、穴が多く、除去量が比較的大きい部品や、数量が多く切りくず処理の安定性が重要な部品では、SUS303が候補になります。小径シャフト、スペーサー、ブッシュ、継手、ピン、屋内機構部品などが代表例です。 一方、塩化物を含む環境、水や薬品との継続的な接触、食品用途、溶接を伴う構造では、SUS303を安易に選ぶべきではありません。実際の使用条件に基づき、設計側で材料を確認する必要があります。
SUS304は、耐食性、強度、成形性、溶接性のバランスが必要な部品に適しています。ブラケット、プレート、ハウジング、装置部品、一般的な湿潤環境で使用する部品などで広く検討されます。 ただし、SUS304もすべての環境で腐食しないわけではありません。塩化物濃度、温度、すきま、表面粗さ、鉄粉の付着などが不動態皮膜に影響します。海水や強い薬品環境では、SUS304より高合金のステンレス鋼を検討する場合があります。
切れ味の良い工具、十分な把握剛性、適切な送りを確保し、切削ではなく摩擦だけが発生する状態を避けます。加工面での不要な停止は、加工硬化と工具摩耗の原因になります。
クーラントを切削点へ確実に届けます。ポケット加工、深穴、溝加工では、切りくずが再切削されないよう排出経路を確保する必要があります。
薄肉形状や非対称形状は、大きな材料除去後に変形する場合があります。荒加工後に状態を安定させてから、基準面と重要寸法を仕上げる工程が有効です。
炭素鋼と共用した作業台、治具、研磨材から遊離鉄が付着すると、ステンレス表面に「もらい錆」が発生することがあります。洗浄や不動態化処理が必要な場合は、図面またはRFQに明記してください。
材料変更は、設計者またはお客様の承認を得た場合に限ります。SUS303への変更で加工時間を短縮できる可能性がありますが、耐食性、溶接性、使用可能な環境も変わります。VietTechでは図面指定材を使用し、代替材を提案する場合は事前に書面で確認します。 RFQには、材料規格、素材形状、ミルシートの要否、表面状態、溶接の有無、必要に応じて使用環境を記載してください。見積条件と実際の要求特性の食い違いを防ぐことができます。
VietTechでは、図面形状と要求事項に応じて、CNCフライス、CNC旋盤、研削、ワイヤー放電加工を組み合わせ、図面支給部品を製作します。検査は、図面に示された重要寸法、データム、幾何公差を基に計画します。表面処理や専門工程が必要な場合は、適切な協力会社と連携し、注文要求に従って確認します。 対応可否は、部品寸法、公差、数量、材料調達、検査内容によって異なります。すべてのステンレス部品に同じ加工条件を適用するものではありません。
FAQ
あります。ただし、被削性向上のために添加された硫黄の影響により、一般にSUS304より耐食性は低くなります。
一般的には難しくなります。延性が高く、切削部に熱が残りやすく、加工硬化も起こるため、工具、剛性、条件、クーラントの管理が重要です。
使用環境が穏やかで切削能率を重視する場合、SUS303が有利になることがあります。耐食性や溶接性が重要な場合は、使用要求を優先してSUS304を検討します。
磁石だけで材質を判定することはできません。オーステナイト系ステンレスでも、冷間加工や変形によって多少の磁性を示すことがあります。
2D図面、可能であれば3Dデータ、材料記号と規格、数量、公差、表面要求、材料証明書と検査の要否、希望納期をご提示ください。
技術ガイド