目的が異なる二つの焼入れ
真空焼入れと高周波焼入れはいずれも鋼の硬さと耐摩耗性を高めますが、処理範囲が異なります。真空焼入れは低圧の管理雰囲気で部品全体を加熱し、適切な方法で冷却します。高周波焼入れは電磁誘導で選択した表面を急速加熱し、硬化層と比較的靭性のある芯部を作ります。
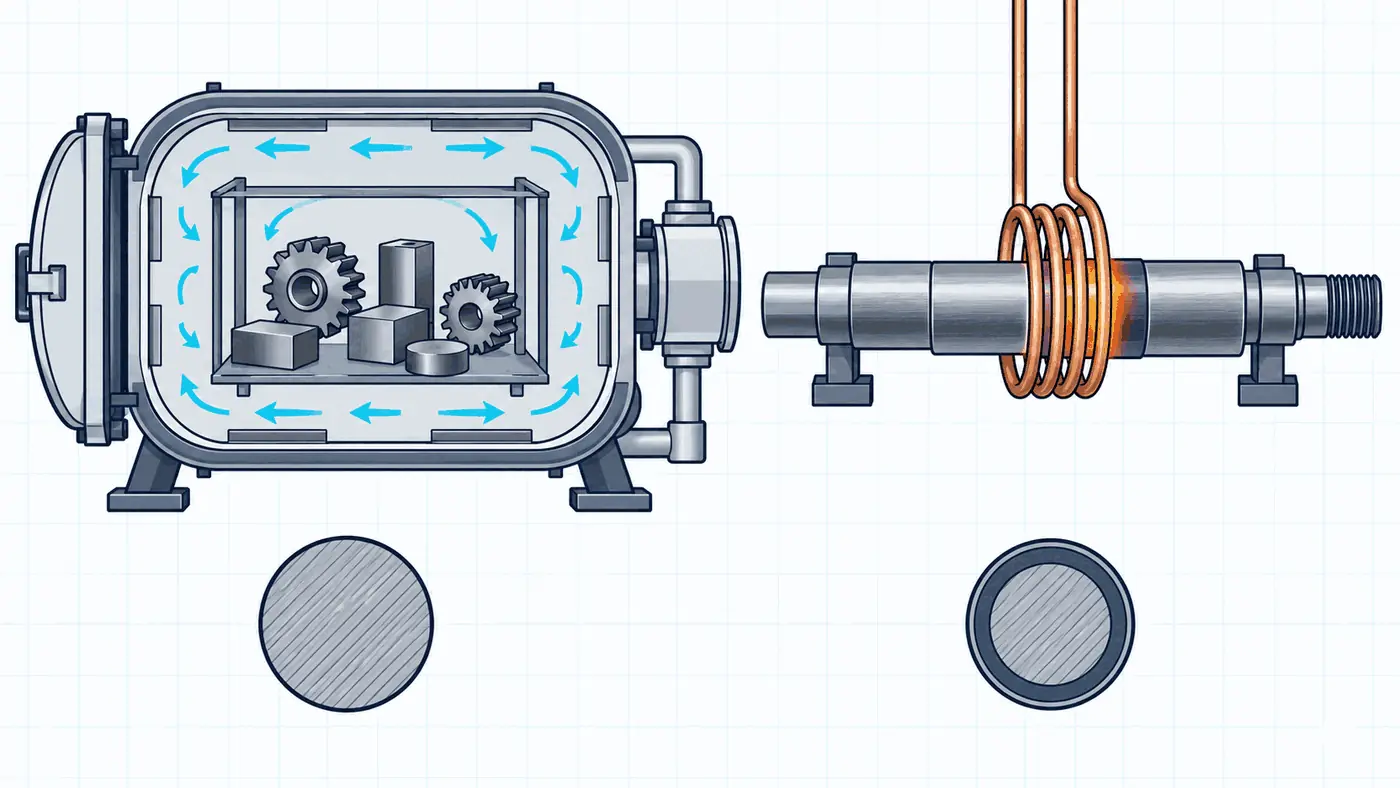
- 真空焼入れ:部品全体を処理
- 高周波焼入れ:軸受部、摺動面、歯部などを選択硬化
- 材質、目標硬さ、焼戻し条件を明確にする
- 処理名だけでは仕様として不十分

真空焼入れと高周波焼入れはいずれも鋼の硬さと耐摩耗性を高めますが、処理範囲が異なります。真空焼入れは低圧の管理雰囲気で部品全体を加熱し、適切な方法で冷却します。高周波焼入れは電磁誘導で選択した表面を急速加熱し、硬化層と比較的靭性のある芯部を作ります。
真空または保護ガス中で加熱し、ガスなど材質と設備に適した媒体で冷却します。大気中加熱に比べて酸化や脱炭を抑えやすく、工具鋼、金型、清浄な表面が必要な精密部品に検討されます。ただし変形がゼロになるわけではなく、断面差、積載、支持、温度、冷却速度が結果に影響します。
コイルの交流電流が電磁場を作り、鋼の表面層を急速に加熱します。その後の冷却で表面を硬化し、芯部への影響を抑えます。シャフト、ピン、歯車、転動面などで耐摩耗性と接触疲労強度を高めながら芯部の靭性を保つ用途があります。コイル形状、隙間、周波数、出力、加熱時間、冷却条件が硬化深さと均一性を左右します。
最終HRCだけでなく、機能する範囲から選定します。
同じ表面HRCでも、硬化深さ、芯部硬さ、遷移部、金属組織、残留応力は異なる場合があります。表面機能が重要な場合、図面に測定位置、尺度、測定点、必要な有効硬化層深さを示します。全体焼入れでは焼戻し後硬さと測定位置を定義します。
熱処理による組織・体積変化で、曲がり、真円度、平面度、位置が変化する場合があります。処理前に仕上げ代を残す面、処理後の基準、研削またはワイヤ放電で仕上げる箇所を決めます。共通の仕上げ代はなく、寸法、鋼種、形状、最終硬さ、予想変形量から設定します。
粗加工、必要に応じた応力除去、半仕上げ、焼入れ、焼戻し、機能面の研削・仕上げ加工という工程を検討します。高周波焼入れでは硬化範囲と非硬化範囲を明示します。真空焼入れでは積載方向と支持方法も熱処理会社と確認します。
明確な情報により工程、変形、検査を適切に評価できます。
VietTechは図面に基づくCNC加工、研削、ワイヤ放電、測定を行います。真空焼入れと高周波焼入れは適切な専門協力会社と連携します。熱処理前後の工程、仕上げ代、検査計画を検討し、材質、寸法、硬化範囲、公差、数量を確認して対応可否を回答します。
FAQ
変形はゼロではありません。材質、形状、残留応力、積載、冷却条件に左右されます。
一般には硬い表面層と比較的靭性のある芯部を狙います。結果は材質と処理条件によります。
表面硬化では、硬化範囲、測定位置、有効硬化層深さも必要な場合があります。
寸法、真円度、平面度、面粗さが厳しい機能面では必要になる場合があります。
いいえ。専門協力会社と連携し、前後の加工と検査を計画します。
熱処理