
KIẾN THỨC KỸ THUẬT

A5052 và A6061: Chọn hợp kim nhôm nào cho chi tiết gia công CNC?

So sánh A5052 và A6061 về độ bền, tạo hình, hàn, gia công CNC, ổn định kích thước và anodizing để chọn đúng vật liệu cho chi tiết cơ khí.

KIẾN THỨC KỸ THUẬTHÌNH MINH HỌA KỸ THUẬT
01

Tổng quan

A5052 và A6061 đều được dùng trong thiết bị công nghiệp, đồ gá, housing và chi tiết cần giảm khối lượng, nhưng không phải vật liệu thay thế trực tiếp. A5052 là hợp kim nhôm–magie không hóa bền bằng nhiệt luyện; A6061 là hợp kim nhôm–magie–silic có thể hóa bền kết tủa. Sự khác biệt này chi phối độ bền, khả năng uốn–hàn, hành vi cắt gọt và độ ổn định sau gia công. Tên A5052 và A6061 thường gặp trên bản vẽ theo JIS. Khi đặt hàng phải ghi thêm tiêu chuẩn, dạng phôi, trạng thái vật liệu và chứng chỉ. A5052-O khác A5052-H32; A6061-T6/T651 cũng khác A6061-O. Chỉ ghi tên mác là chưa đủ để lập quy trình và nghiệm thu.

02

Hệ hợp kim và cơ chế hóa bền

A5052: ưu tiên tạo hình và hàn

A5052 thuộc nhóm 5xxx, được hóa bền chủ yếu bằng biến dạng nguội. Các trạng thái thường gặp là O, H32 và H34. Vật liệu có khả năng chống ăn mòn, hàn và tạo hình tốt, phù hợp với vỏ, nắp, khay, giá đỡ và chi tiết tấm có uốn. O mềm và dễ tạo hình hơn; H32/H34 có độ bền cao hơn nhưng khả năng uốn giảm.

A6061: ưu tiên độ bền và gia công cắt gọt

A6061 thuộc nhóm 6xxx có thể hóa bền kết tủa. T6 và T651 thường dùng cho chi tiết cơ khí; T651 có thêm bước khử ứng suất bằng kéo giãn theo định nghĩa temper. A6061-T6/T651 thường phù hợp với block, housing và đồ gá cần độ bền, độ cứng vững cùng khả năng cắt gọt tốt. Dù vậy, T651 không bảo đảm chi tiết hoàn toàn không biến dạng nếu bóc vật liệu lớn hoặc không cân đối.

03

Bảng so sánh định hướng A5052 và A6061

Bảng trên chỉ dùng để định hướng. Cơ tính phải được tra theo tiêu chuẩn, dạng sản phẩm, chiều dày và temper; không dùng giá trị điển hình thay cho yêu cầu thiết kế.

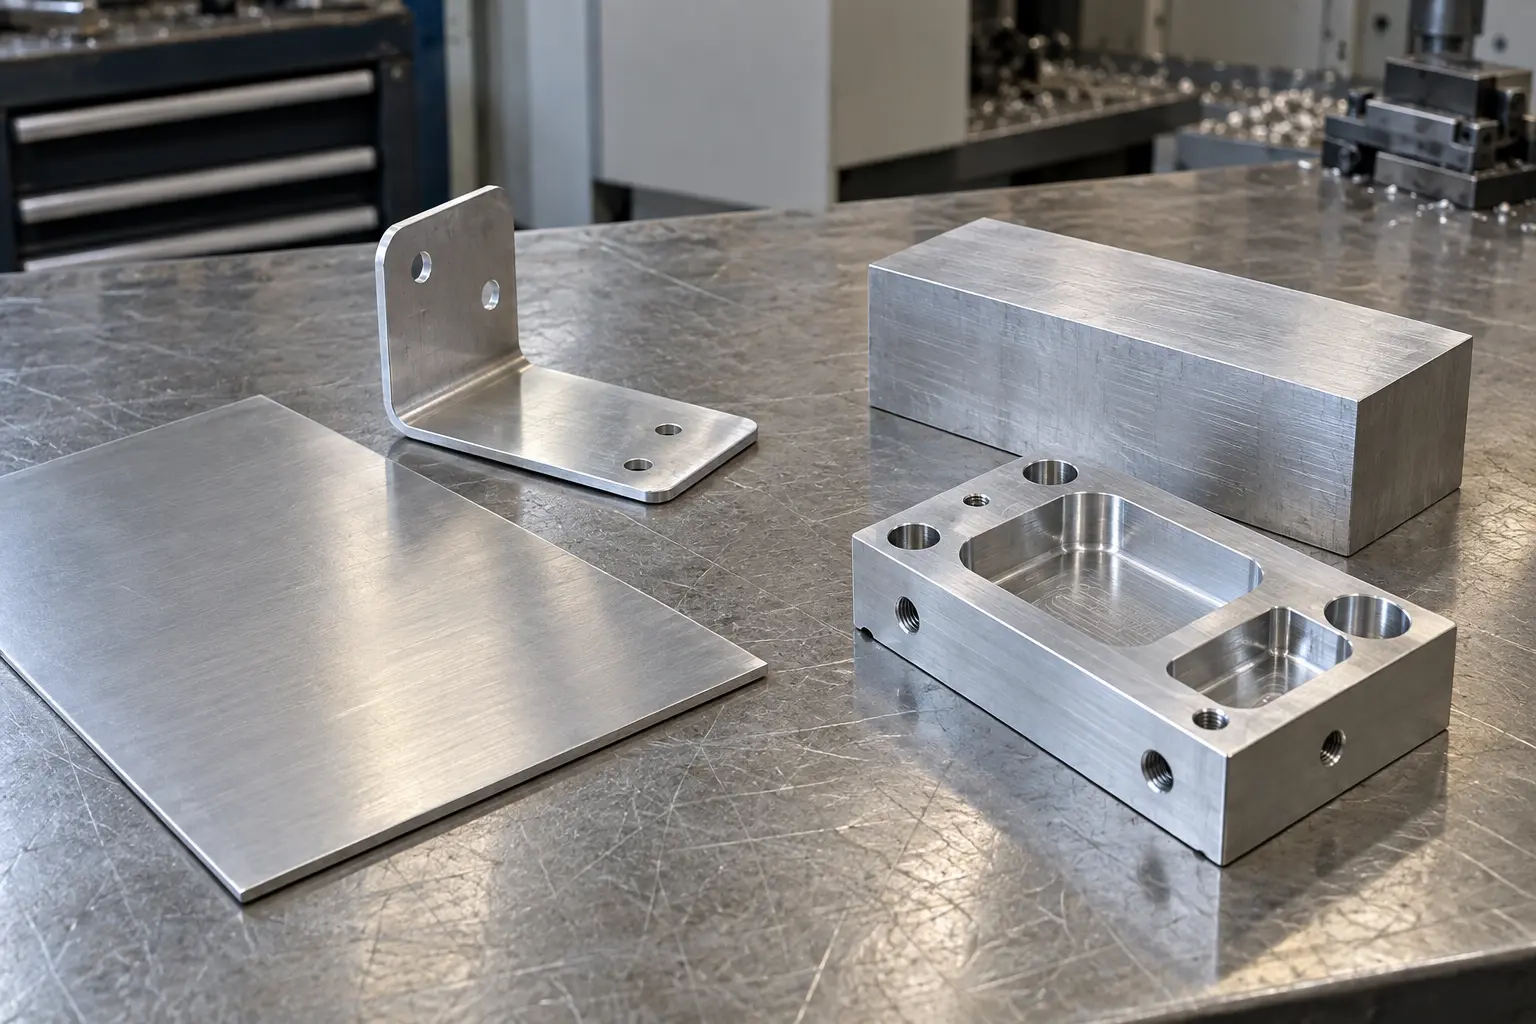
Hình minh họa kỹ thuật chân thực cho A5052 và A6061: Chọn hợp kim nhôm nào cho chi tiết gia công CNC?
Hình minh họa được tạo theo bố trí kỹ thuật của chủ đề; không phải ảnh sản xuất thực tế tại VietTech. Thông số và điều kiện nghiệm thu theo bản vẽ/RFQ.
Tiêu chíA5052A6061
Hệ hợp kimAl–Mg, không hóa bền bằng nhiệt luyệnAl–Mg–Si, hóa bền kết tủa
Trạng thái thường gặpO, H32, H34O, T4, T6, T651
Độ bền tương đốiPhụ thuộc temper; thường thấp hơn A6061-T6T6/T651 thường cao hơn A5052-H32
Khả năng tạo hìnhTốt, đặc biệt ở trạng thái mềmPhụ thuộc temper; T6 không phù hợp với mọi nguyên công uốn chặt
Khả năng hànTốtCó thể hàn, nhưng vùng ảnh hưởng nhiệt cần được xem xét về suy giảm cơ tính
Khả năng gia công CNCGia công được; cần kiểm soát phoi bám, ba via và bề mặtT6/T651 thường thuận lợi hơn cho chi tiết phay, tiện có nhiều bề mặt chức năng
Chống ăn mònTốt, phù hợp nhiều môi trường sử dụng thông thườngTốt trong nhiều ứng dụng; phải đánh giá theo môi trường thực tế
AnodizingCó thể thực hiện; màu và ngoại quan phụ thuộc lô và quy trìnhCó thể thực hiện; thường dùng cho chi tiết cơ khí và vỏ thiết bị
Ứng dụng phù hợpChi tiết tấm, vỏ, nắp, khay, chi tiết cần uốn hoặc hànĐồ gá, block, housing, giá đỡ và chi tiết CNC cần độ bền cao hơn
04

Khả năng gia công CNC khác nhau như thế nào?

Gia công A5052

A5052 tương đối dẻo, đặc biệt ở trạng thái mềm. Khi phay hoặc khoan, vật liệu có thể tạo phoi dài, bám lưỡi cắt và phát sinh ba via. Nên dùng dao sắc dành cho nhôm, kiểm soát độ đảo, bôi trơn và thoát phoi. Với tấm mỏng, lực kẹp phải phân bố đều để tránh chi tiết thay đổi hình dạng sau khi tháo gá.

Gia công A6061

A6061-T6/T651 thường thuận lợi hơn cho phay, tiện và khoan các bề mặt chức năng. Tuy nhiên, nhôm vẫn có thể dính dao nếu nhiệt và phoi không được kiểm soát. Khi bóc nhiều vật liệu ở một phía, chi tiết có thể cong hoặc xoắn; nên cân bằng lượng bóc, để lượng dư đồng đều và bố trí bước bán tinh trước khi tinh khi cần.

05

Khi nào nên ưu tiên khả năng uốn và hàn?

Nếu chi tiết được tạo từ tấm rồi uốn, hàn và chỉ gia công cục bộ, A5052 thường hợp lý hơn. Bán kính uốn vẫn phụ thuộc temper, chiều dày, hướng cán và phương pháp uốn. A6061 có thể hàn, nhưng vùng ảnh hưởng nhiệt có thể giảm cơ tính so với nền T6; kết cấu chịu tải phải được thiết kế và phê duyệt phù hợp.

06

Anodizing và yêu cầu ngoại quan

Cả hai hợp kim đều có thể anodizing, nhưng màu, độ bóng và độ đồng đều còn phụ thuộc temper, bề mặt gia công, tiền xử lý, chiều dày lớp anodizing, nhuộm và sealing. Nếu cần đồng màu, RFQ phải nêu mẫu chuẩn, bề mặt nhìn thấy, vị trí tiếp điểm điện, vùng masking và mức chênh lệch được chấp nhận. Không nên mặc định A5052 và A6061 sẽ cho màu giống nhau. VietTech thực hiện gia công và đo kiểm theo bản vẽ; các công đoạn anodizing được phối hợp với đối tác chuyên môn theo yêu cầu kỹ thuật đã thống nhất.

07

Dung sai và ổn định kích thước

Khả năng giữ dung sai còn phụ thuộc dạng phôi, độ phẳng ban đầu, ứng suất dư, lượng bóc, gá đặt, nhiệt độ và phương pháp đo. Với A5052 tấm, cần chú ý hướng cán và biến dạng kẹp. Với A6061, phải xác định rõ sheet, plate, thanh hay đùn vì mỗi dạng có hành vi khác nhau. Chi tiết thành mỏng, hốc sâu hoặc độ phẳng chặt cần thống nhất sớm phôi, lượng dư và chuẩn đo. Nếu bản vẽ yêu cầu kích thước sau anodizing, cần làm rõ bề mặt nào được phủ, vùng nào masking và chiều dày lớp xử lý được tính vào kích thước ra sao. Đây là điểm quan trọng với lỗ lắp, ren, rãnh và bề mặt lắp ghép.

08

Cách chọn vật liệu theo chức năng chi tiết

Nên cân nhắc A5052 khi chi tiết: Nên cân nhắc A6061 khi chi tiết: Quyết định cuối cùng phải dựa trên tải trọng, môi trường, kết cấu lắp và quy trình chế tạo. Không thay mác hoặc temper nếu chưa được bên thiết kế phê duyệt.

  • Được chế tạo chủ yếu từ tấm và có nhiều nguyên công uốn.
  • Cần khả năng hàn và chống ăn mòn tốt.
  • Không yêu cầu mức độ bền như A6061-T6.
  • Có hình học dạng vỏ, nắp, khay hoặc giá đỡ tấm.
  • Được phay hoặc tiện từ block, thanh hay plate.
  • Có lỗ chính xác, hốc, mặt lắp và nhiều đặc tính chức năng.
  • Cần độ bền và độ cứng vững cao hơn A5052 ở temper thông dụng.
  • Cần một lựa chọn cân bằng giữa cơ tính, khả năng gia công và anodizing.
09

Thông tin cần có trong RFQ

Để đánh giá đúng A5052 hoặc A6061, hồ sơ RFQ nên gồm: VietTech xem xét vật liệu, hình học, lượng bóc, gá đặt và đo kiểm trước khi phản hồi phương án. Yêu cầu xử lý bề mặt được chuyển thành tiêu chí kỹ thuật rõ ràng để phối hợp với đối tác.

  • Bản vẽ 2D và mô hình 3D cùng revision.
  • Mác vật liệu, tiêu chuẩn, temper và dạng phôi.
  • Yêu cầu chứng chỉ vật liệu và truy xuất lô nếu có.
  • Dung sai kích thước, GD&T, độ nhám và chuẩn đo.
  • Bề mặt cần anodizing, màu, chiều dày, sealing, masking và tiêu chí ngoại quan.
  • Yêu cầu uốn, hàn hoặc lắp ghép sau gia công.
  • Số lượng, kế hoạch mẫu đầu và yêu cầu báo cáo kiểm tra.

XEM THÊM

A6061 và A7075: Chọn hợp kim nhôm nào cho chi tiết gia công CNC? ↗Anodize thường và anodize cứng: Chọn lớp phủ nào cho chi tiết nhôm? ↗

FAQ

Câu hỏi thường gặp

A6061 có luôn tốt hơn A5052 không?

Không. A6061-T6/T651 thường mạnh và dễ cắt gọt hơn; A5052 thường phù hợp hơn với chi tiết tấm cần uốn, hàn và chống ăn mòn.

Có thể thay A5052-H32 bằng A6061-T6 mà không sửa bản vẽ không?

Không nên. Hai vật liệu khác cơ chế hóa bền, cơ tính, khả năng uốn, hàn và trạng thái cung ứng. Mọi thay đổi cần được kỹ sư thiết kế phê duyệt.

A5052 có gia công CNC được không?

Có. Tuy nhiên, cần kiểm soát dao sắc, thoát phoi, bôi trơn, ba via và lực kẹp, đặc biệt với phôi mềm hoặc chi tiết tấm mỏng.

Vì sao phải ghi temper trong RFQ?

Temper ảnh hưởng trực tiếp đến độ bền, độ dẻo, khả năng uốn và hành vi gia công. Chỉ ghi tên hợp kim là chưa đủ.

Hai vật liệu có cho màu anodizing giống nhau không?

Không thể mặc định. Ngoại quan còn phụ thuộc hợp kim, temper, bề mặt ban đầu, tiền xử lý, chiều dày lớp phủ, màu nhuộm, sealing và lô vật liệu.

KIẾN THỨC KỸ THUẬT

Gửi RFQ để VietTech đánh giá

Quý khách có thể gửi bản vẽ 2D, mô hình 3D, tiêu chuẩn vật liệu, temper, số lượng và yêu cầu xử lý bề mặt cho VietTech. Đội ngũ kỹ thuật sẽ xem xét khả năng gia công, biến dạng, chuẩn gá, dung sai và phương án đo kiểm trước khi phản hồi báo giá. ---GỬI YÊU CẦU BÁO GIÁ ↗