
XỬ LÝ BỀ MẶT

Anodize thường và anodize cứng: Chọn lớp phủ nào cho chi tiết nhôm?

So sánh anodizing thường và anodizing cứng cho chi tiết nhôm CNC: công dụng, chiều dày, màu sắc, chống mài mòn và ảnh hưởng đến dung sai.

XỬ LÝ BỀ MẶTVIETTECH · TECHNICAL RESOURCES
01

Tổng quan

Anodizing tạo lớp oxit liên kết với nền nhôm bằng quá trình điện hóa, giúp tăng khả năng chống ăn mòn, độ bền bề mặt, khả năng nhuộm màu hoặc cách điện. Hai lựa chọn phổ biến là anodizing axit sulfuric Type II và anodizing cứng Type III theo MIL-PRF-8625. Hai phương pháp còn khác về mục tiêu, màu sắc, sealing, chống mài mòn và ảnh hưởng kích thước. Chọn sai có thể làm lỗ bị chặt, ren khó lắp hoặc tăng chi phí không cần thiết.

02

Anodizing thường là gì?

Anodizing axit sulfuric thông thường tạo lớp oxit tương đối mỏng và xốp trước khi sealing. Lớp này hấp thụ thuốc nhuộm, phù hợp với chi tiết cần màu hoặc để tự nhiên. Phương pháp này thường dùng để chống ăn mòn, tạo màu nhận diện và cách điện. Bản vẽ nên nêu loại, màu, chiều dày khi quan trọng và yêu cầu sealing.

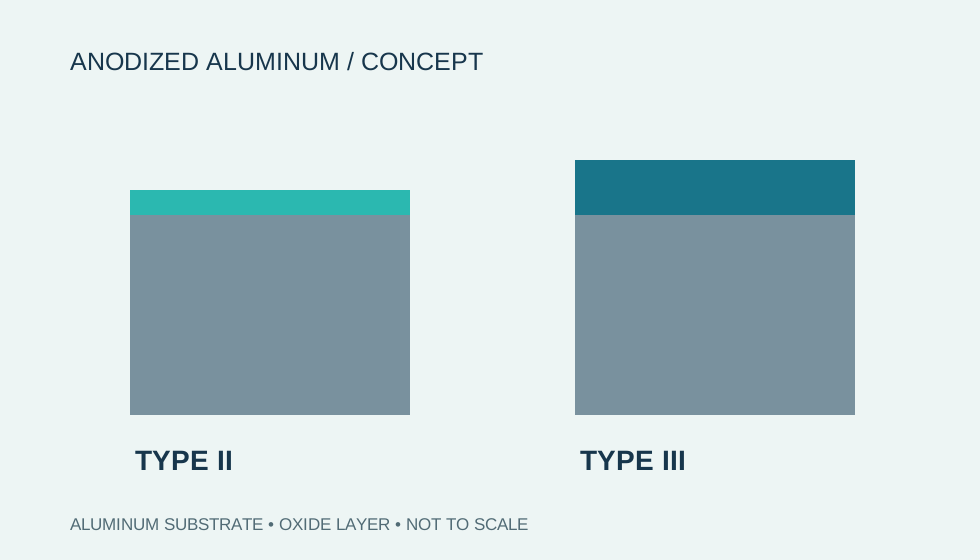
Anodize thường và anodize cứng: Chọn lớp phủ nào cho chi tiết nhôm?
Sơ đồ kỹ thuật minh họa: Anodize thường và anodize cứng: Chọn lớp phủ nào cho chi tiết nhôm?. Đây không phải ảnh sản xuất; thông số và điều kiện nghiệm thu theo bản vẽ.
03

Anodizing cứng là gì?

Anodizing cứng tạo lớp oxit dày và cứng hơn, phù hợp với bề mặt trượt, tiếp xúc lặp lại hoặc cần tăng chống mài mòn và cách điện. Anodizing cứng không bảo đảm màu đen đồng nhất. Màu tự nhiên thay đổi theo hợp kim và chiều dày; nhuộm màu hoặc sealing phải được chỉ định rõ.

04

Bảng so sánh nhanh

Các mô tả trên dùng để định hướng. Tiêu chuẩn, chiều dày và phương pháp thử cụ thể phải theo bản vẽ và yêu cầu của sản phẩm.

Tiêu chíAnodizing thường – Type IIAnodizing cứng – Type III
Mục tiêu chínhChống ăn mòn, ngoại quan, nhuộm màuChống mài mòn, bề mặt làm việc, cách điện
Chiều dàyThường mỏng hơn; xác định theo bản vẽThường dày hơn; xác định theo chức năng và bản vẽ
Màu sắcDễ nhuộm nhiều màu hơnMàu tự nhiên phụ thuộc hợp kim; lựa chọn màu hạn chế hơn
Bịt kínThường dùng để tăng chống ăn mòn và giữ màuCó thể bịt hoặc không tùy yêu cầu mài mòn và ăn mòn
Ảnh hưởng kích thướcCần tính với lỗ, ren và lắp ghép chặtẢnh hưởng lớn hơn, cần kiểm soát chặt lượng tăng kích thước
Ứng dụngVỏ máy, plate, bracket, chi tiết nhận diệnBạc dẫn hướng, rãnh trượt, bề mặt tiếp xúc, chi tiết chịu mài mòn
Chi phí và thời gianThường thấp hơnThường cao hơn do yêu cầu kiểm soát quy trình và chiều dày
05

Anodizing ảnh hưởng đến kích thước như thế nào?

Lớp oxit phát triển một phần vào nền và một phần ra ngoài. Vì vậy, không được mặc định lượng tăng kích thước trên mỗi mặt bằng toàn bộ chiều dày; tỷ lệ phụ thuộc hợp kim và quy trình. Đường kính ngoài có xu hướng tăng; lỗ, rãnh và ren trong có xu hướng giảm khoảng trống. Cần đặc biệt lưu ý lỗ chốt, lỗ lắp ổ, rãnh trượt và ren nhỏ. Bản vẽ phải phân biệt kích thước trước và sau xử lý. Ba cách quản lý thường dùng gồm: Không tự ý tarô lại hoặc đánh bóng sau anodizing vì sẽ phá lớp bảo vệ, trừ khi được phê duyệt.

  • Gia công bù kích thước trước anodizing.
  • Bịt bảo vệ bề mặt, lỗ hoặc ren không được phủ.
  • Xác định dung sai sau xử lý và thống nhất chiều dày mục tiêu với đơn vị anodizing.
06

Khi nào nên chọn từng loại?

Chọn anodizing thường khi

- Chi tiết cần màu sắc hoặc ngoại quan đồng đều ở mức công nghiệp. - Mục tiêu chính là chống ăn mòn trong điều kiện sử dụng thông thường. - Bề mặt không chịu mài mòn trượt đáng kể. - Dung sai chặt nhưng vẫn có thể kiểm soát bằng chiều dày mỏng hơn hoặc masking.

Chọn anodizing cứng khi

- Có bề mặt trượt, dẫn hướng hoặc tiếp xúc lặp lại. - Cần tăng khả năng chống mài mòn của bề mặt nhôm. - Cần lớp cách điện dày hơn theo thiết kế. - Bản vẽ đã tính đến chiều dày, màu sắc và yêu cầu bịt kín. Không nên chọn anodizing cứng chỉ vì tên gọi “cứng”. Nếu chi tiết chủ yếu cần màu đẹp, lớp phủ mỏng và chi phí hợp lý, Type II thường phù hợp hơn.

07

Ảnh hưởng của hợp kim và bề mặt gia công

Hợp kim ảnh hưởng đến màu tự nhiên và độ đồng đều. Các mác hoặc lô vật liệu khác nhau có thể sai lệch màu dù dùng cùng thuốc nhuộm; yêu cầu ngoại quan nghiêm ngặt nên có mẫu giới hạn. Anodizing không che hết vết dao, xước, ba via hoặc khuyết tật nền. Nếu phun hạt trước xử lý, cần chỉ định loại hạt, mức hoàn thiện và vùng loại trừ.

08

Những thông tin cần ghi trong RFQ

  • Mác nhôm và trạng thái vật liệu, ví dụ A6061-T6 hoặc A7075-T6.
  • Tiêu chuẩn và loại anodizing: Type II, Type III hoặc tiêu chuẩn khác.
  • Class hoặc yêu cầu nhuộm màu; màu mong muốn và mẫu màu nếu cần.
  • Chiều dày lớp phủ và dung sai chiều dày.
  • Yêu cầu bịt kín lỗ xốp.
  • Vùng cần masking: ren, lỗ lắp, bề mặt tiếp điện hoặc mặt chuẩn.
  • Vị trí được phép có điểm tiếp điện.
  • Kích thước và dung sai phải đạt sau xử lý.
  • Yêu cầu thử nghiệm, chứng chỉ hoặc báo cáo chiều dày.
  • Tiêu chí ngoại quan và giới hạn chấp nhận sai lệch màu.
09

Kiểm tra sau anodizing

Tùy bản vẽ, kế hoạch kiểm tra có thể gồm ngoại quan, chiều dày lớp phủ, kích thước sau xử lý, khả năng lắp ghép và tình trạng vùng masking. Kiểm tra ăn mòn hoặc mài mòn chỉ nên yêu cầu khi có tiêu chuẩn và phương pháp thử rõ ràng. VietTech thực hiện gia công CNC và đo kiểm kích thước; anodizing được phối hợp với đối tác xử lý bề mặt. Trước khi sản xuất, VietTech xem xét vùng dung sai chặt, ren, lỗ lắp, bề mặt cần dẫn điện và vị trí tiếp điện để thống nhất phương án gia công và masking.

XEM THÊM

A6061 và A7075 cho chi tiết CNC ↗Thụ động hóa và đánh bóng điện hóa inox ↗Vật liệu và công nghệ xử lý ↗

FAQ

Câu hỏi thường gặp

Anodizing cứng có luôn màu đen không?

Không. Màu tự nhiên phụ thuộc hợp kim và chiều dày. Màu đen chỉ đạt được khi quy trình có nhuộm hoặc yêu cầu màu phù hợp đã được thống nhất.

Có cần masking ren không?

Tùy kích thước ren, chiều dày lớp phủ và yêu cầu lắp. Ren nhỏ hoặc ren có yêu cầu lắp chặt thường phải được đánh giá để masking hoặc bù kích thước.

Chiều dày anodizing có cộng toàn bộ vào kích thước không?

Không nên mặc định như vậy. Lớp oxit phát triển cả vào nền và ra ngoài; lượng tăng kích thước thực tế phải theo quy trình, hợp kim và dữ liệu của nhà xử lý.

Có thể đo kích thước trước anodizing rồi nghiệm thu không?

Chỉ khi bản vẽ quy định kích thước áp dụng trước xử lý. Nếu kích thước chức năng phải đạt sau anodizing, cần kiểm tra ở trạng thái hoàn thiện.

Anodizing có che được vết dao không?

Không. Lớp anodizing thường làm bề mặt đồng đều về màu nhưng vẫn có thể để lộ vết dao, xước và khuyết tật nền.

XỬ LÝ BỀ MẶT

Có chi tiết nhôm cần anodize?

Gửi bản vẽ, mác nhôm, loại anodize, chiều dày, màu, vùng masking, số lượng và yêu cầu kiểm tra để VietTech đánh giá phương án gia công và phối hợp xử lý.GỬI YÊU CẦU BÁO GIÁ ↗