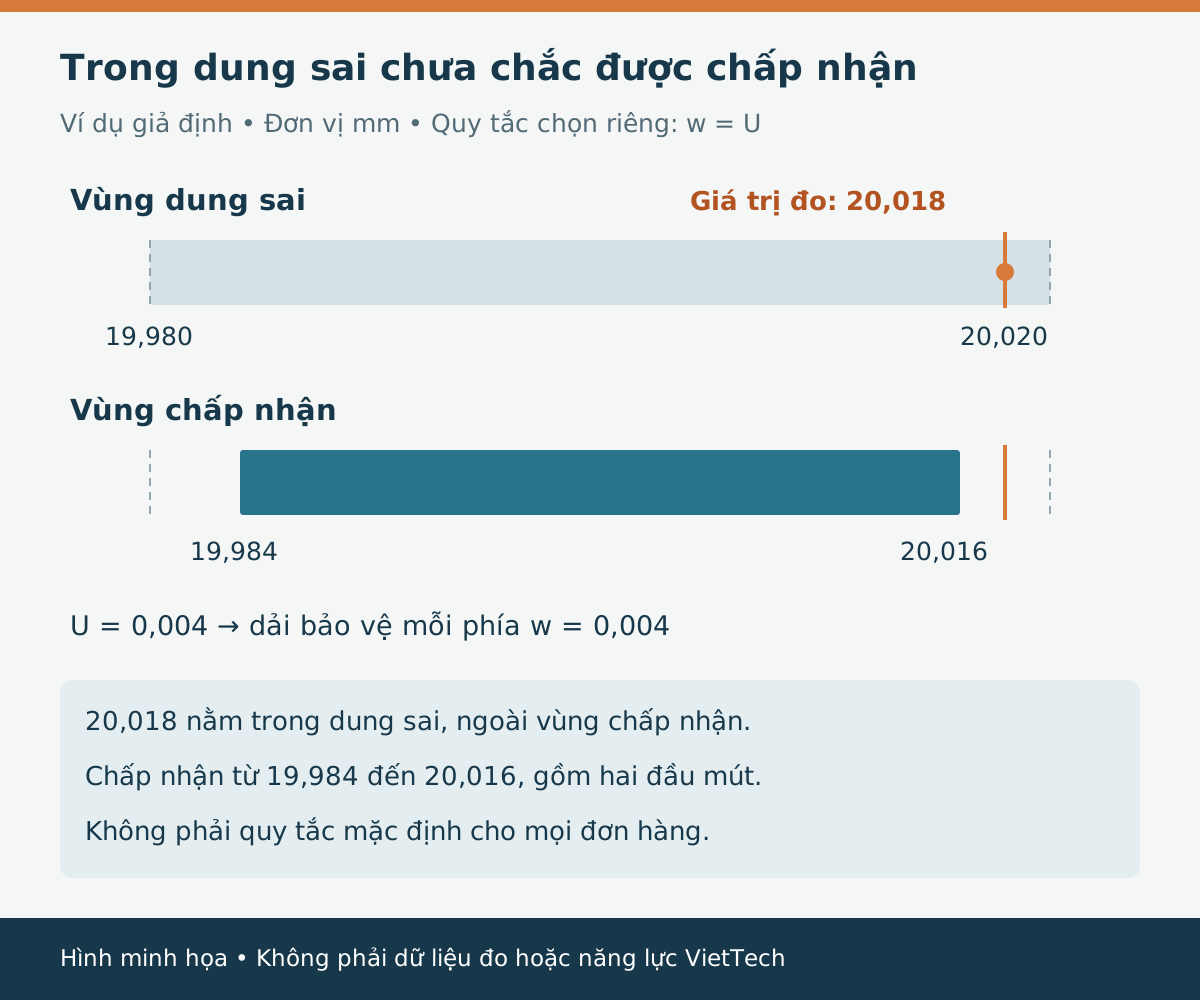
Kết quả đo sát giới hạn: Độ không đảm bảo đo và quy tắc quyết định
Cách đánh giá kích thước sát giới hạn, phân biệt dung sai với độ không đảm bảo đo và thống nhất quy tắc chấp nhận trước khi kiểm tra chi tiết CNC.
ĐỌC BÀI ↗TÀI LIỆU
Nội dung từ kinh nghiệm gia công, đo kiểm và xử lý các yêu cầu thực tế tại VietTech.

Tài liệu kỹ thuật dành cho kỹ sư và bộ phận thu mua khi đánh giá dữ liệu CAD, vật liệu, dung sai, quy trình gia công và đo kiểm.
69 bài kỹ thuậtCách đánh giá kích thước sát giới hạn, phân biệt dung sai với độ không đảm bảo đo và thống nhất quy tắc chấp nhận trước khi kiểm tra chi tiết CNC.
ĐỌC BÀI ↗TẤT CẢ BÀI VIẾT
69Cách đánh giá kích thước sát giới hạn, phân biệt dung sai với độ không đảm bảo đo và thống nhất quy tắc chấp nhận trước khi kiểm tra chi tiết CNC.
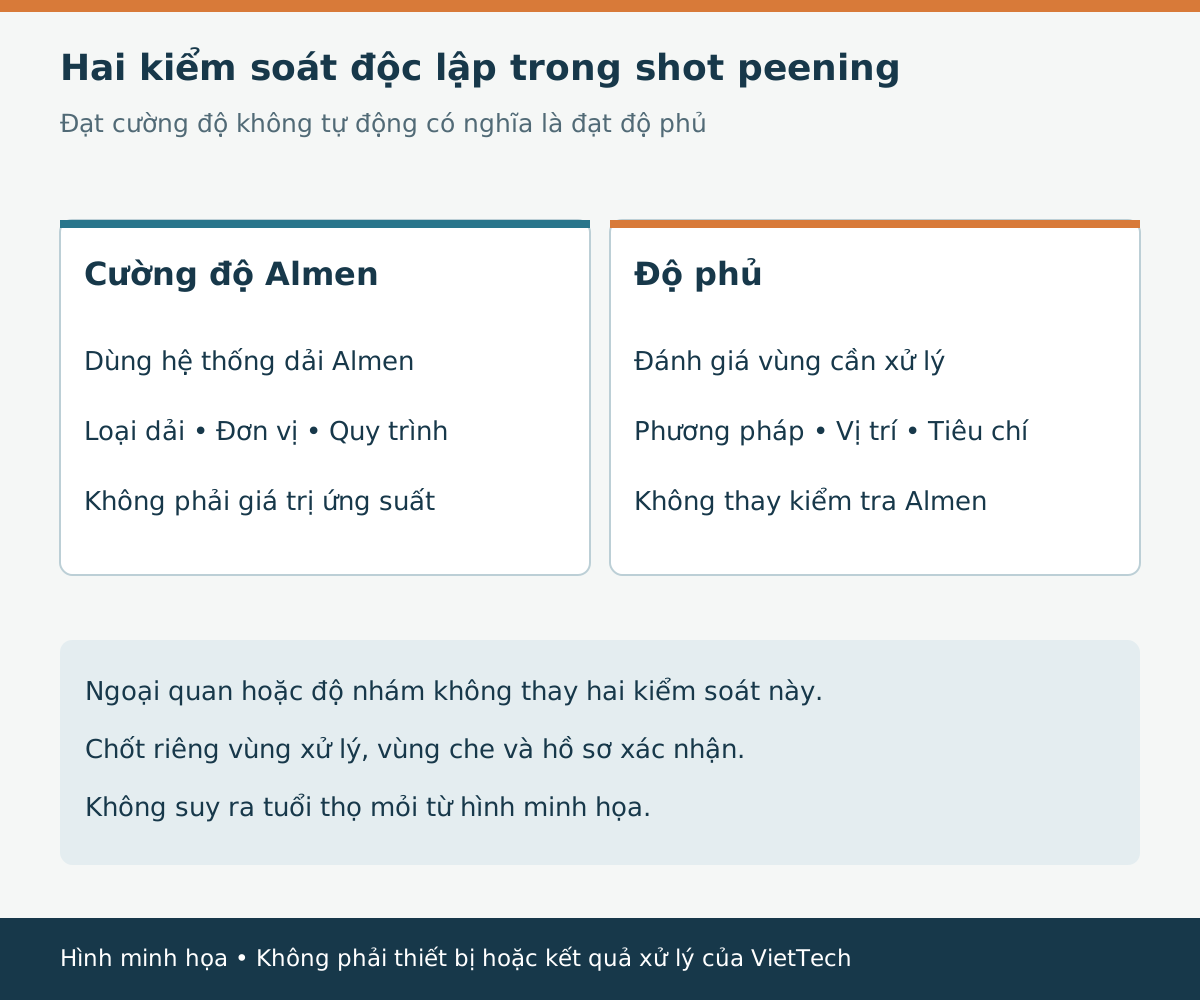
ĐỌC BÀI ↗Phân biệt shot peening với phun hạt làm sạch; hiểu cường độ Almen, độ phủ, vùng xử lý và thông tin RFQ để tránh đặt sai yêu cầu tăng bền bề mặt.
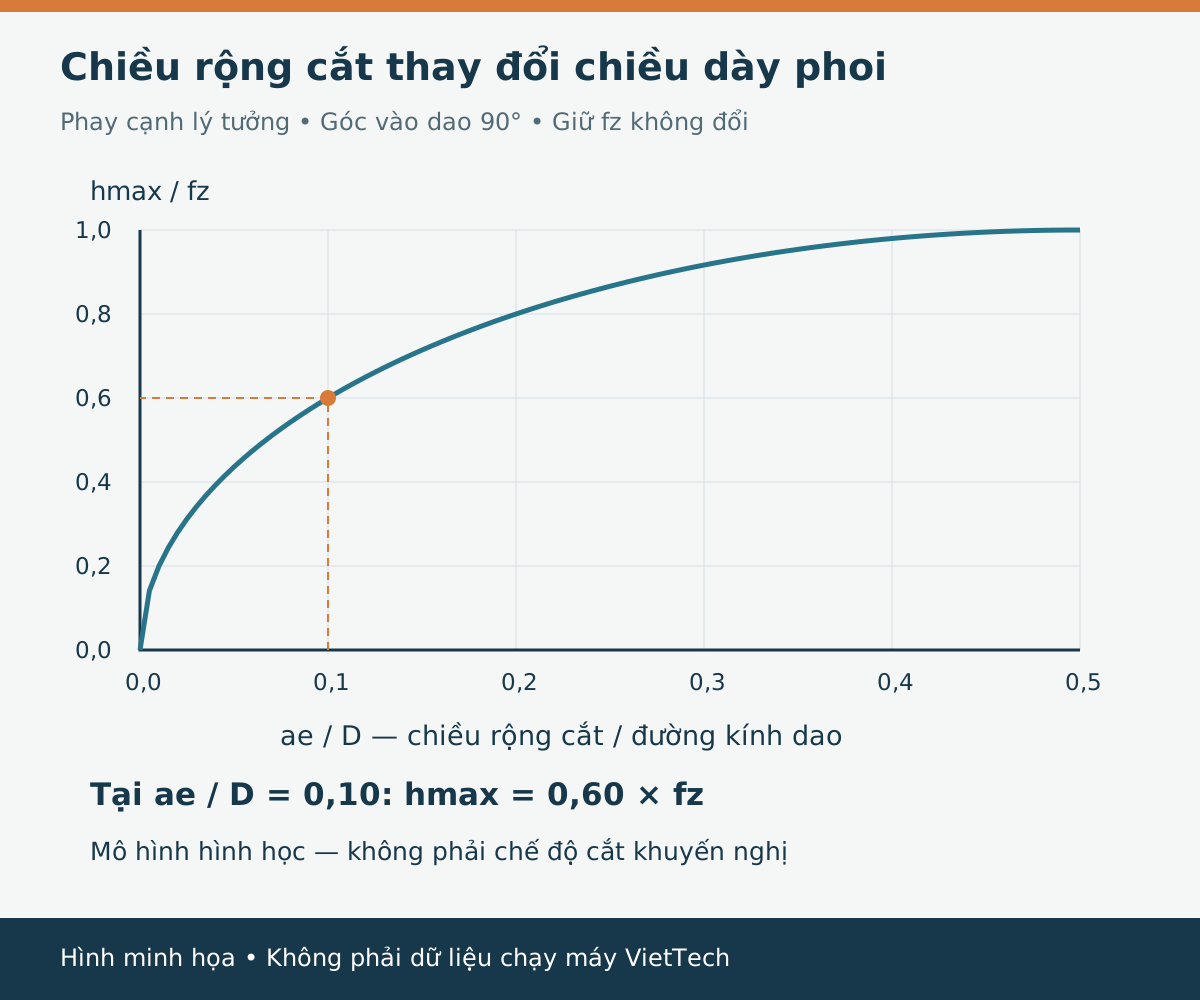
ĐỌC BÀI ↗Hiểu quan hệ giữa chiều rộng cắt, chiều dày phoi và lượng chạy dao; kiểm tra bù mỏng phoi trong CAM để tránh bù hai lần và quá tải ở góc.
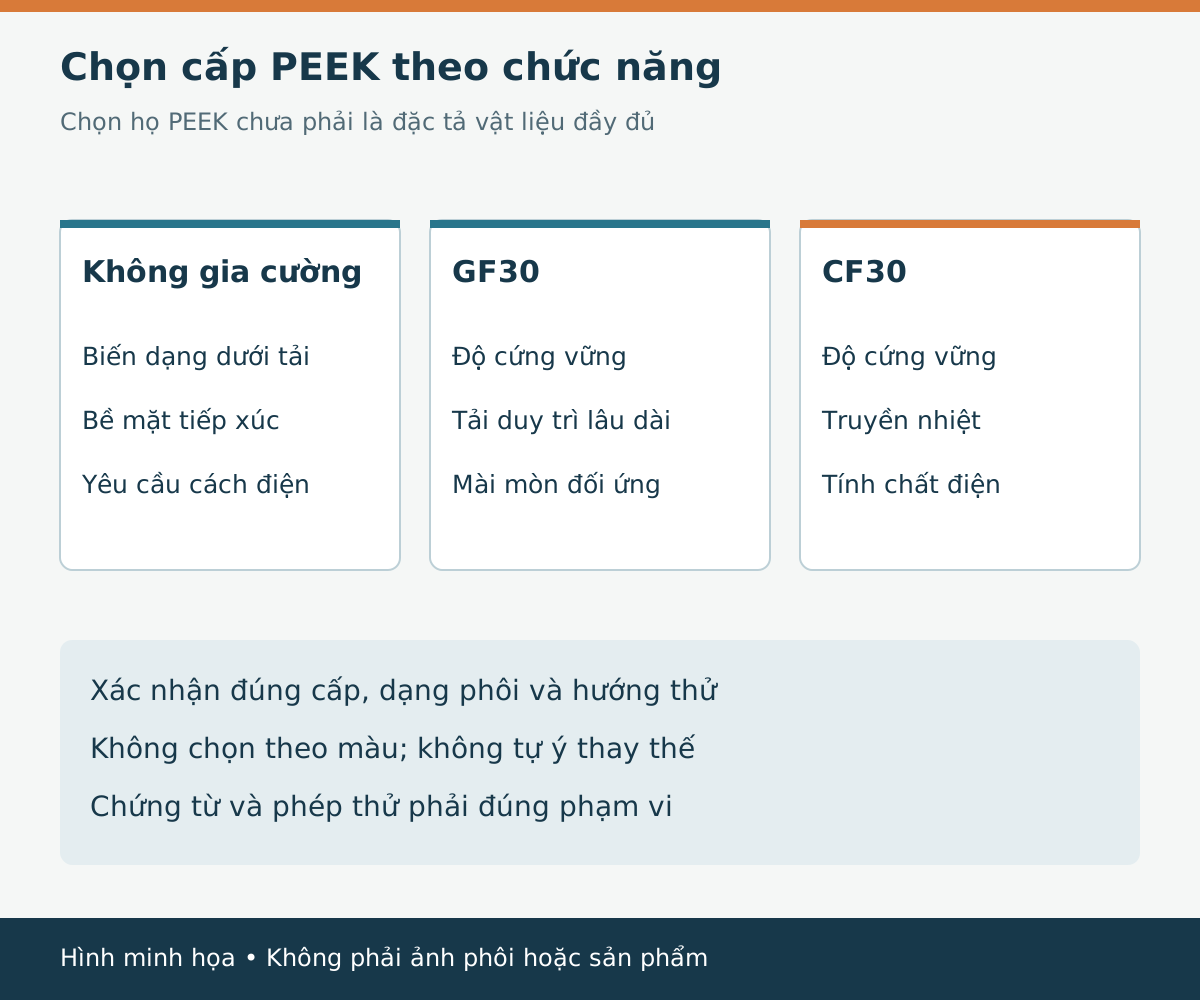
ĐỌC BÀI ↗So sánh PEEK không gia cường, GF30 và CF30 theo độ cứng vững, bề mặt tiếp xúc, yêu cầu điện và hướng phôi để ghi đúng cấp vật liệu trong RFQ.
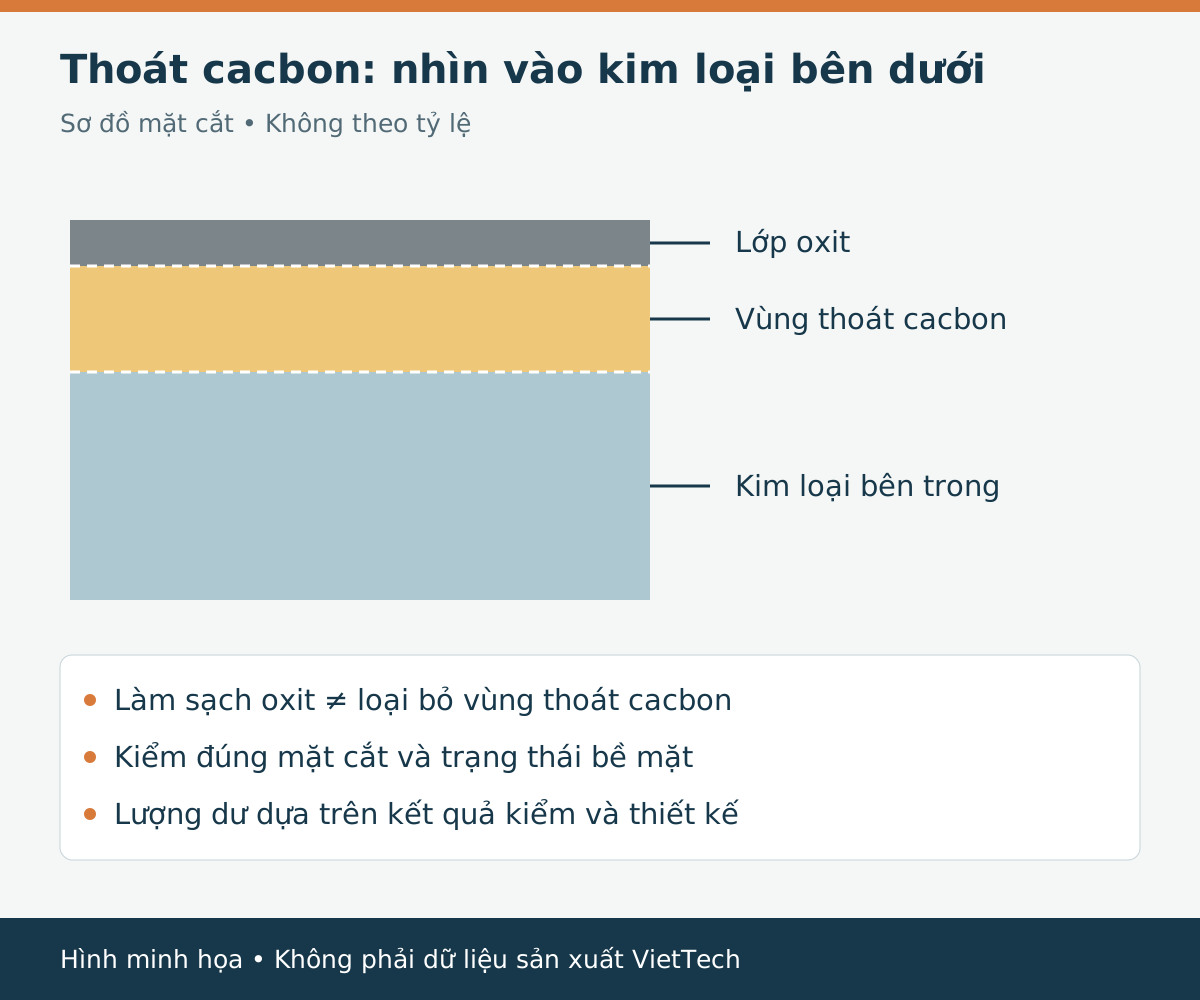
ĐỌC BÀI ↗Hiểu thoát cacbon bề mặt thép, phân biệt với lớp oxit, chọn cách kiểm tra và xác định lượng dư cùng yêu cầu RFQ sau nhiệt luyện.
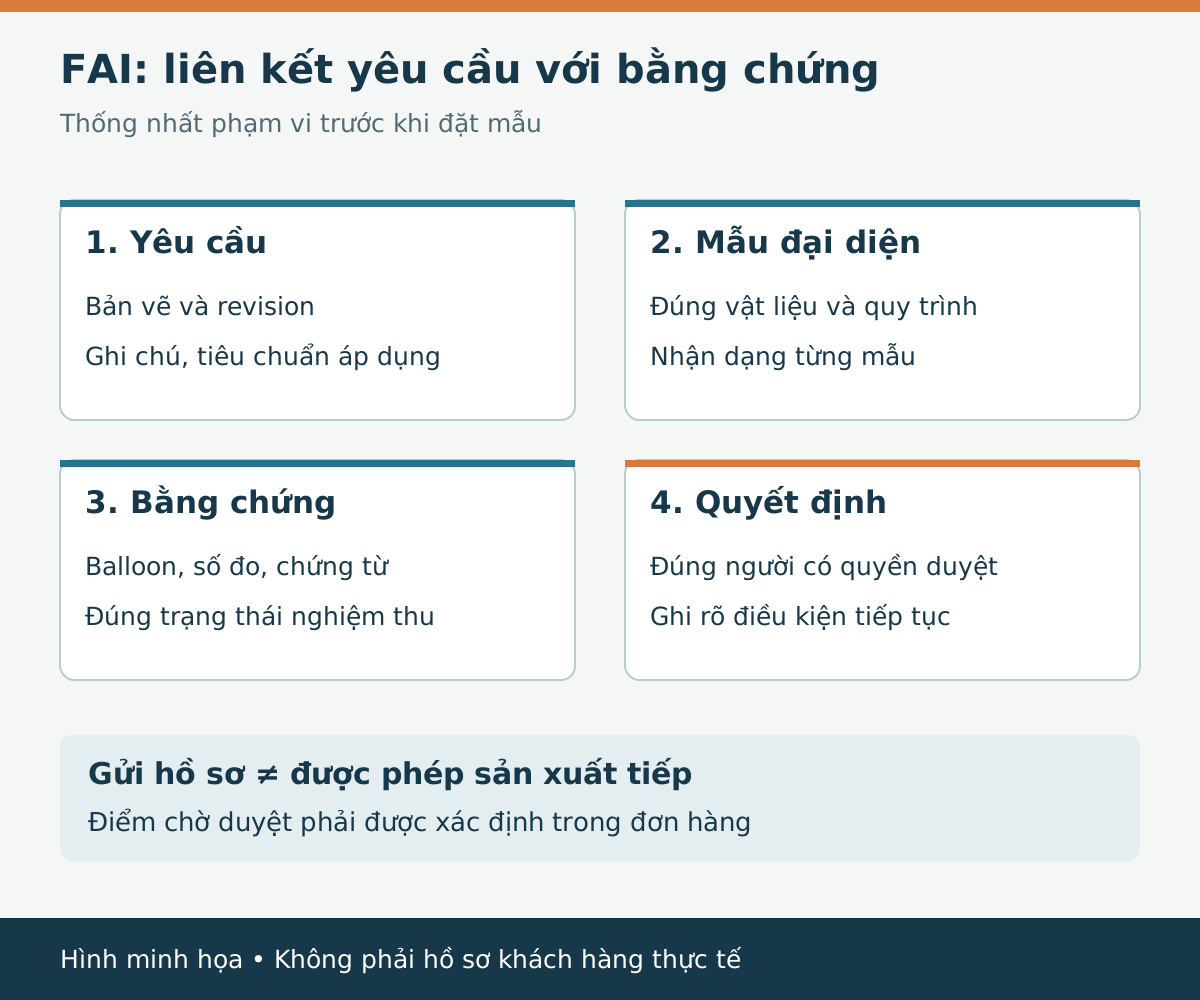
ĐỌC BÀI ↗Hướng dẫn yêu cầu hồ sơ FAI trong RFQ CNC: mẫu đại diện, bản vẽ balloon, kết quả đo, chứng từ, trách nhiệm duyệt và điều kiện chuyển sang sản xuất.
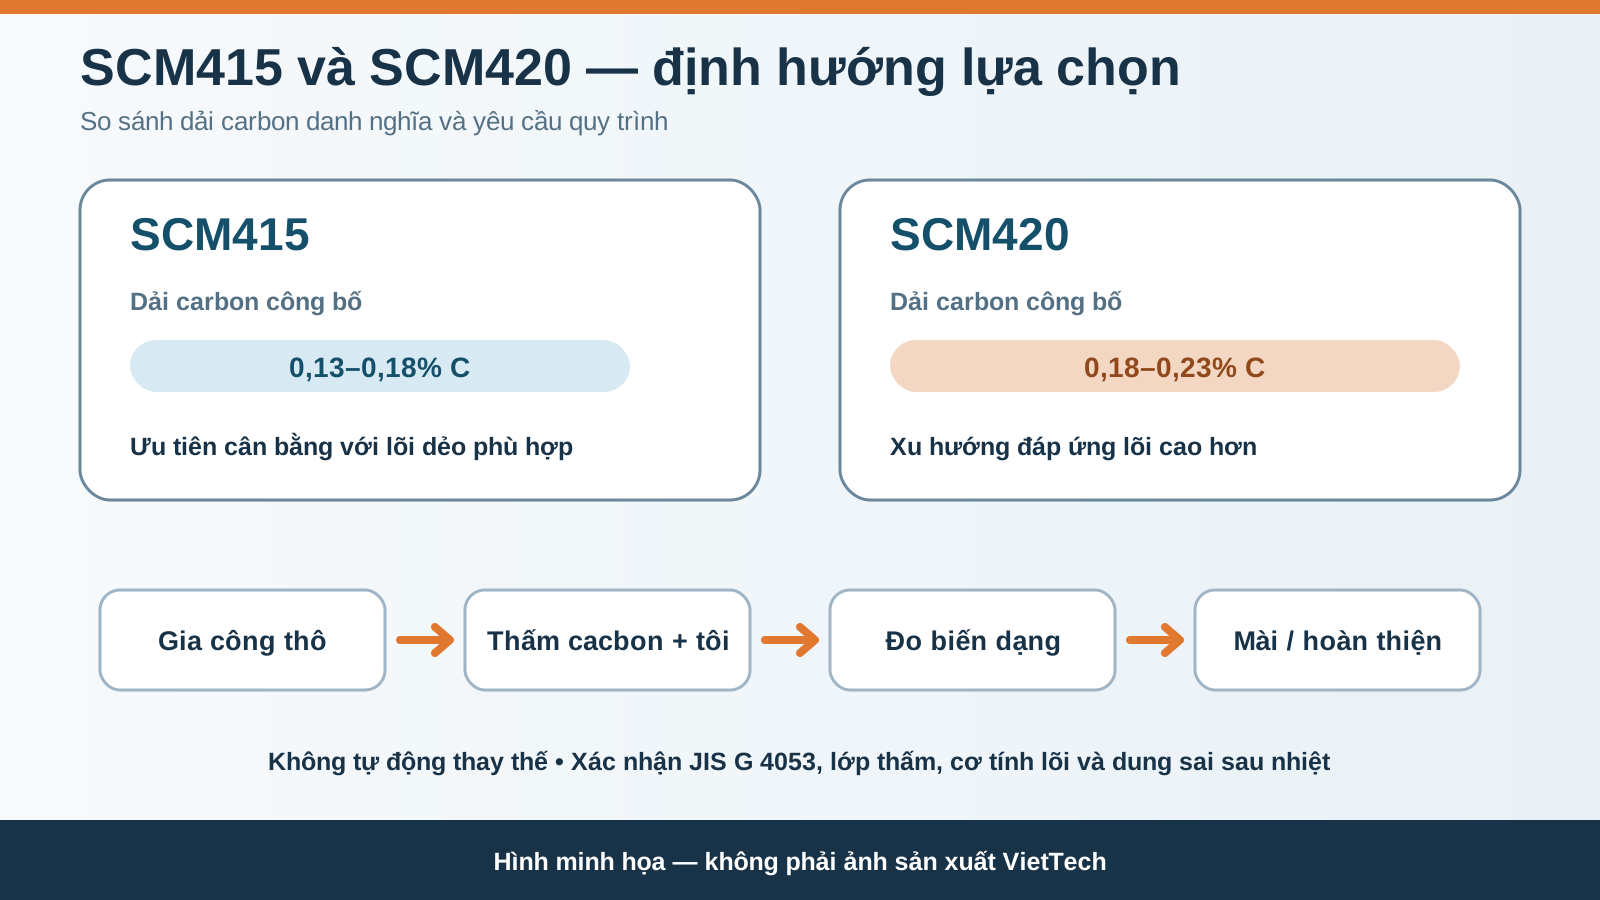
ĐỌC BÀI ↗So sánh SCM415 và SCM420 theo thành phần carbon, cơ tính lõi, nhiệt luyện thấm cacbon, biến dạng và yêu cầu RFQ cho chi tiết gia công chính xác.
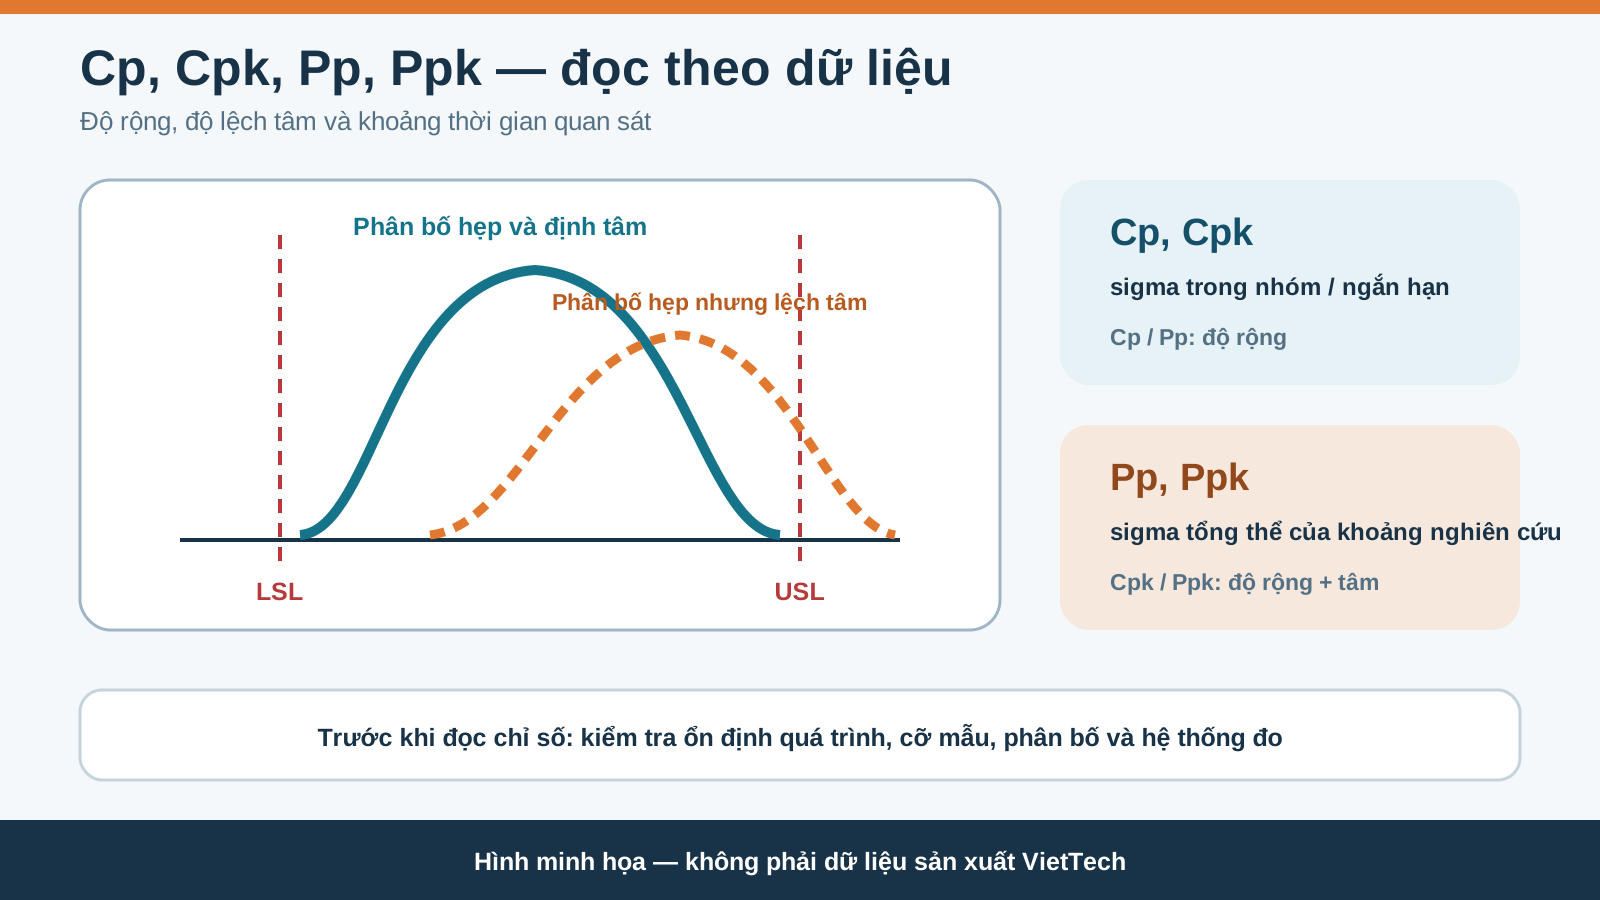
ĐỌC BÀI ↗Giải thích sự khác nhau giữa năng lực và hiệu suất quá trình, điều kiện dữ liệu, độ ổn định, hệ thống đo và cách ghi yêu cầu Cpk trong RFQ CNC.
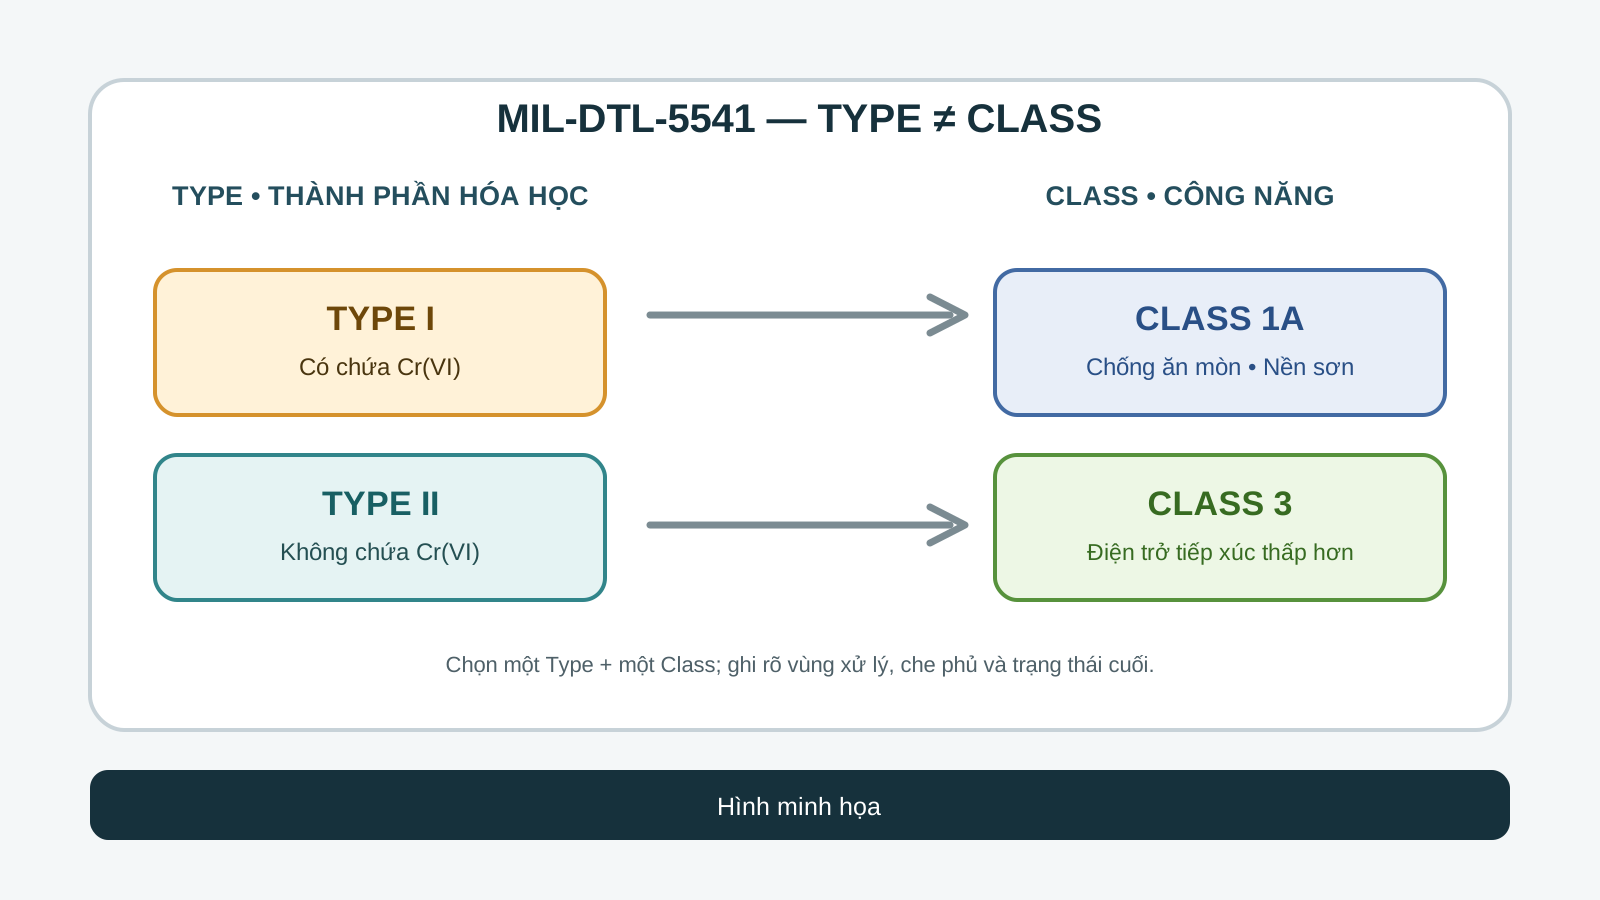
ĐỌC BÀI ↗Hướng dẫn ghi đúng MIL-DTL-5541 trong RFQ, phân biệt loại hóa học với cấp công năng và kiểm soát vùng tiếp điện, sơn phủ, masking cùng hồ sơ xử lý.
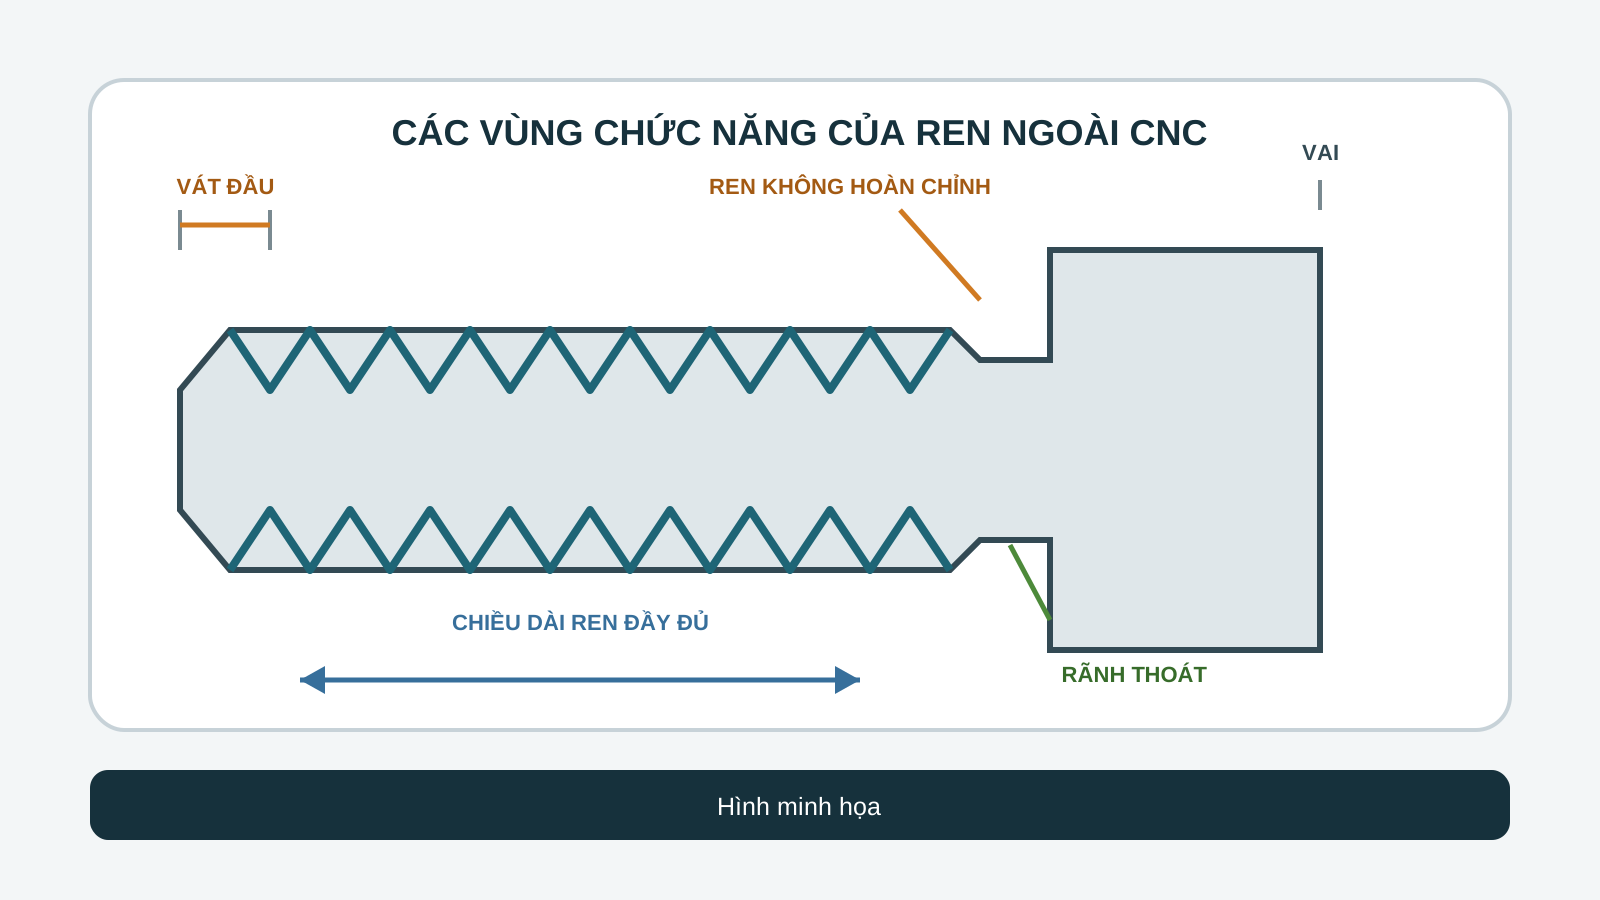
ĐỌC BÀI ↗Hướng dẫn DFM và kiểm tra ren ngoài tiện CNC: đường kính trước ren, biên dạng dao, infeed, thoát dao, ba via và dưỡng ren theo tiêu chuẩn.
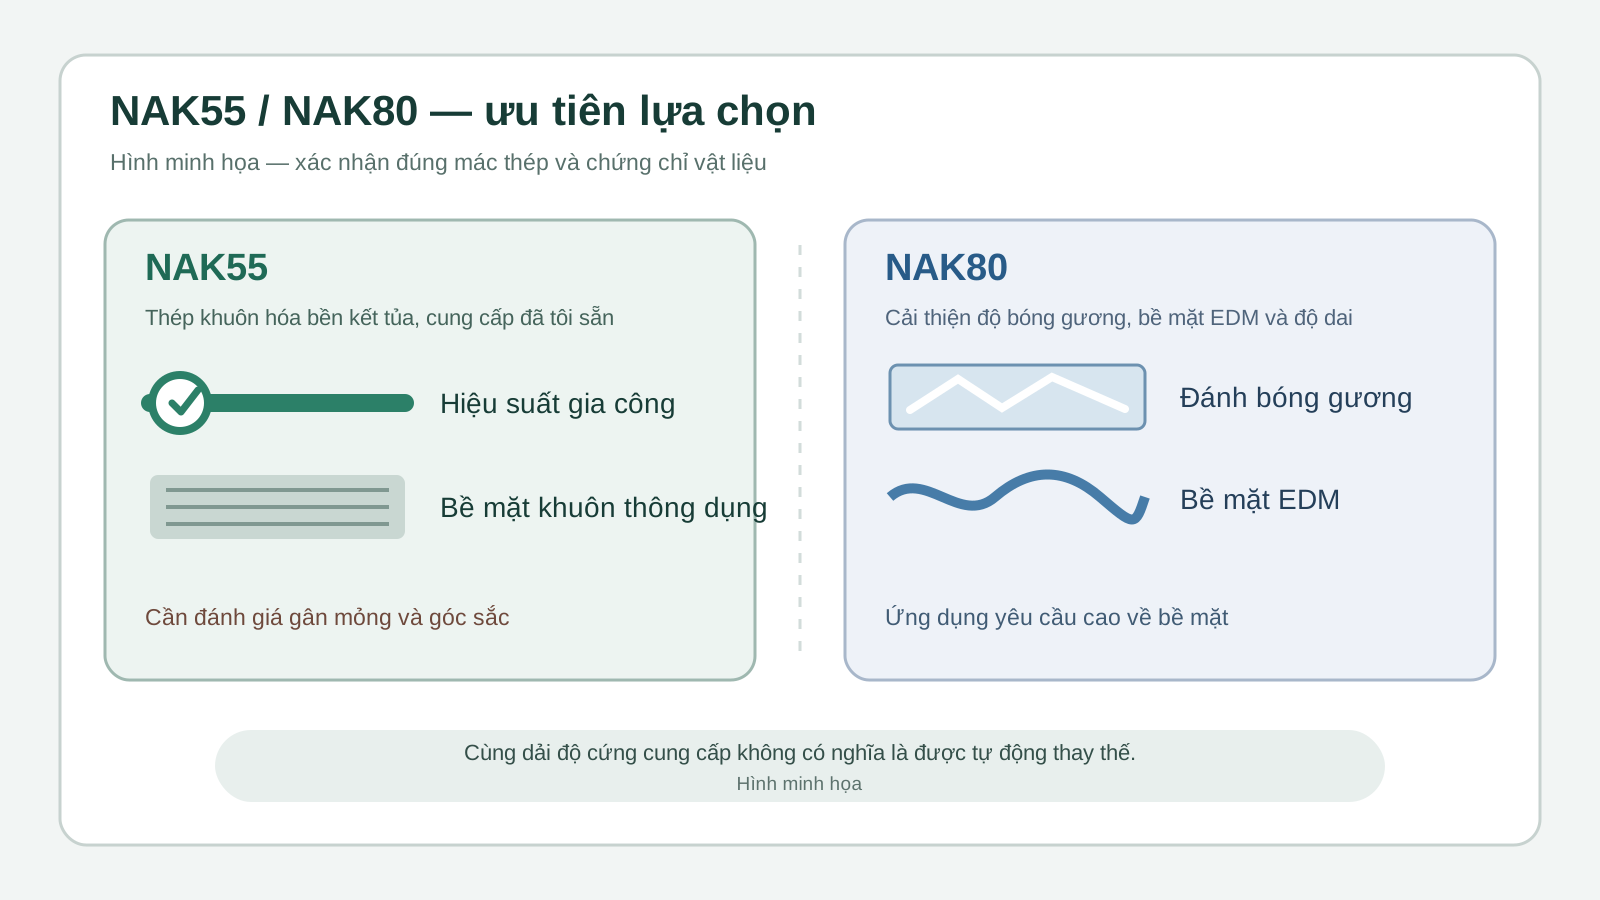
ĐỌC BÀI ↗So sánh NAK55 và NAK80 theo khả năng gia công, đánh bóng gương, bề mặt EDM, độ dai và yêu cầu RFQ mà không xem hai mác là tương đương mặc định.
ĐỌC BÀI ↗Hướng dẫn dùng ISO 2768 trong bản vẽ và RFQ CNC mà không làm mờ dung sai chức năng, datum, GD&T hoặc trạng thái tiêu chuẩn đang chuyển tiếp.
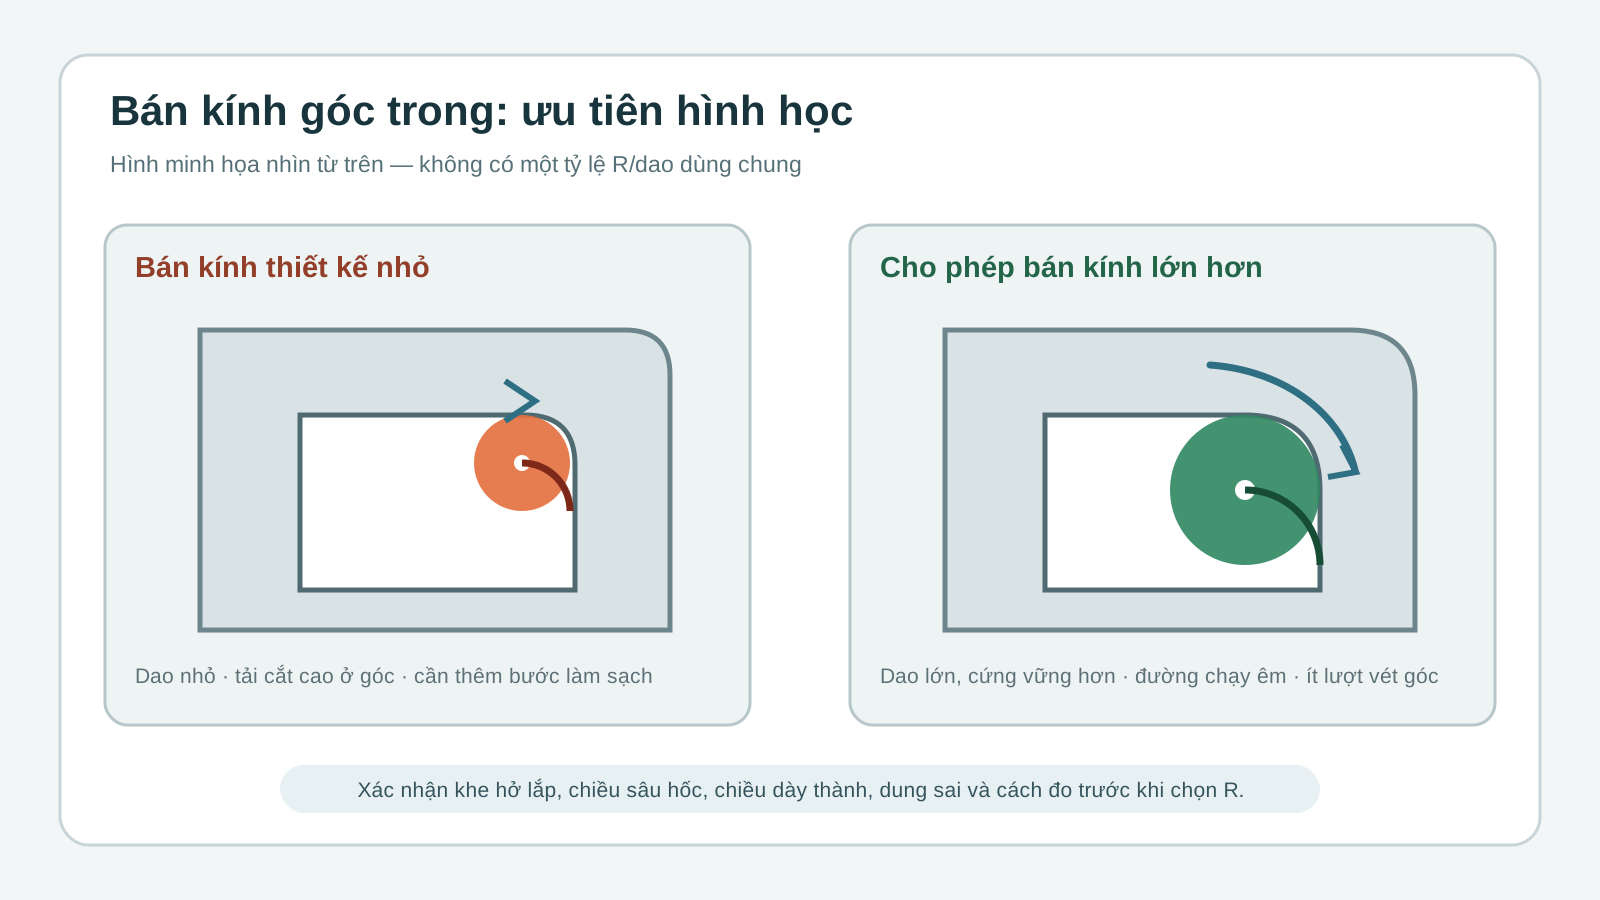
ĐỌC BÀI ↗Hướng dẫn DFM chọn bán kính góc trong theo dao cắt, chiều sâu hốc và chức năng lắp ghép để gia công CNC ổn định, dễ đo và ít nguyên công hơn.
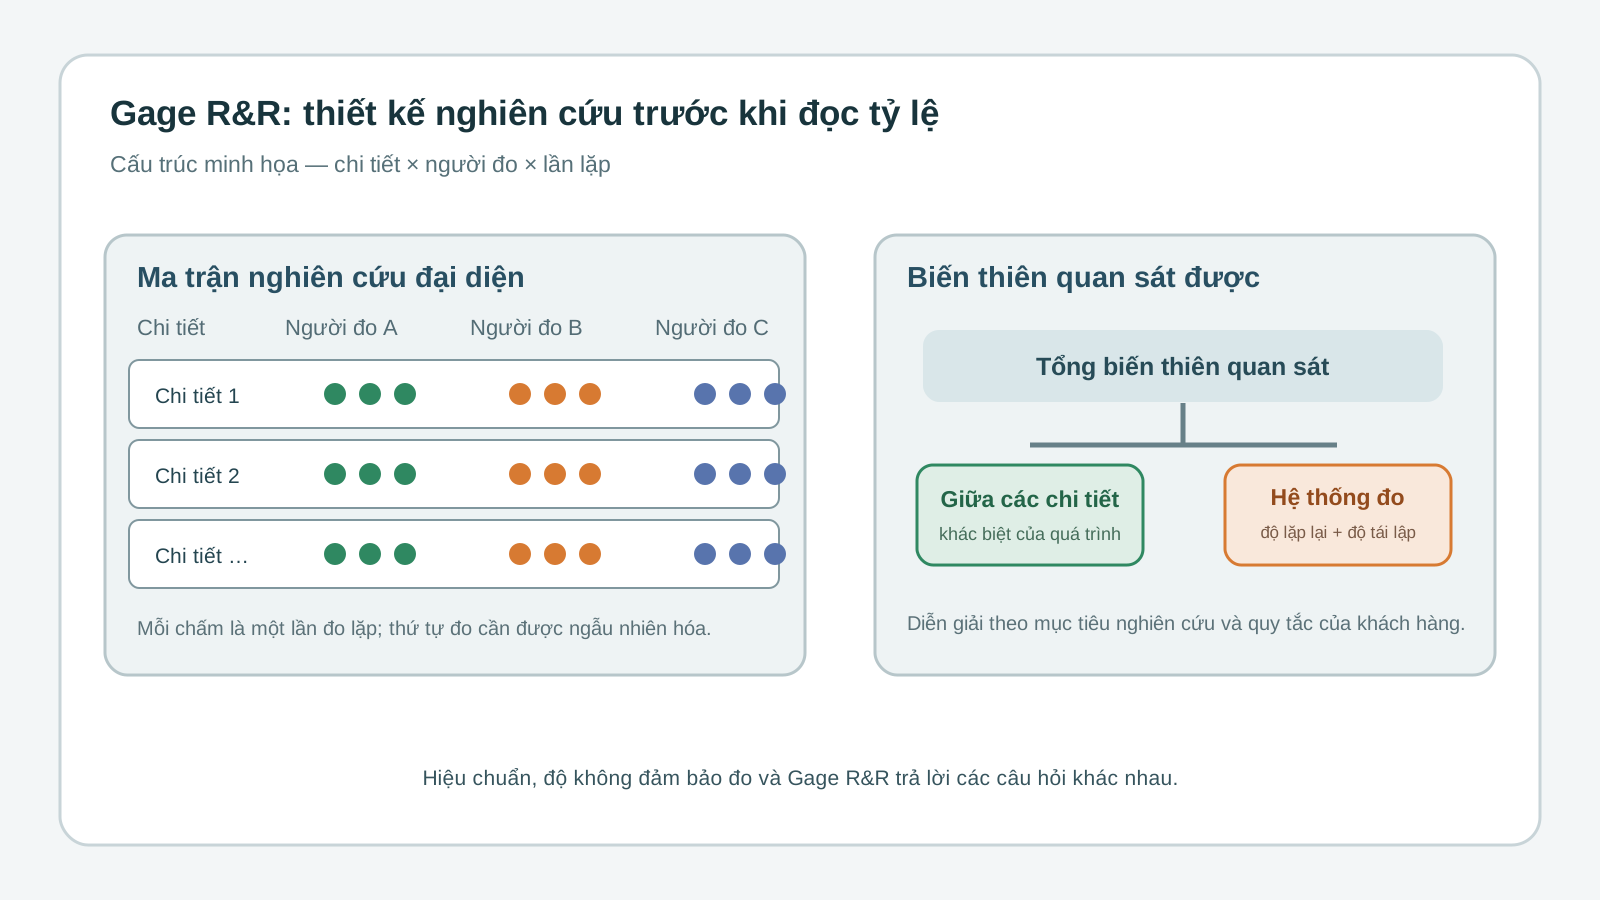
ĐỌC BÀI ↗Cách thiết kế và diễn giải nghiên cứu Gauge R&R cho kích thước chi tiết CNC, từ chọn mẫu, người đo, số lần lặp đến giới hạn của kết quả.
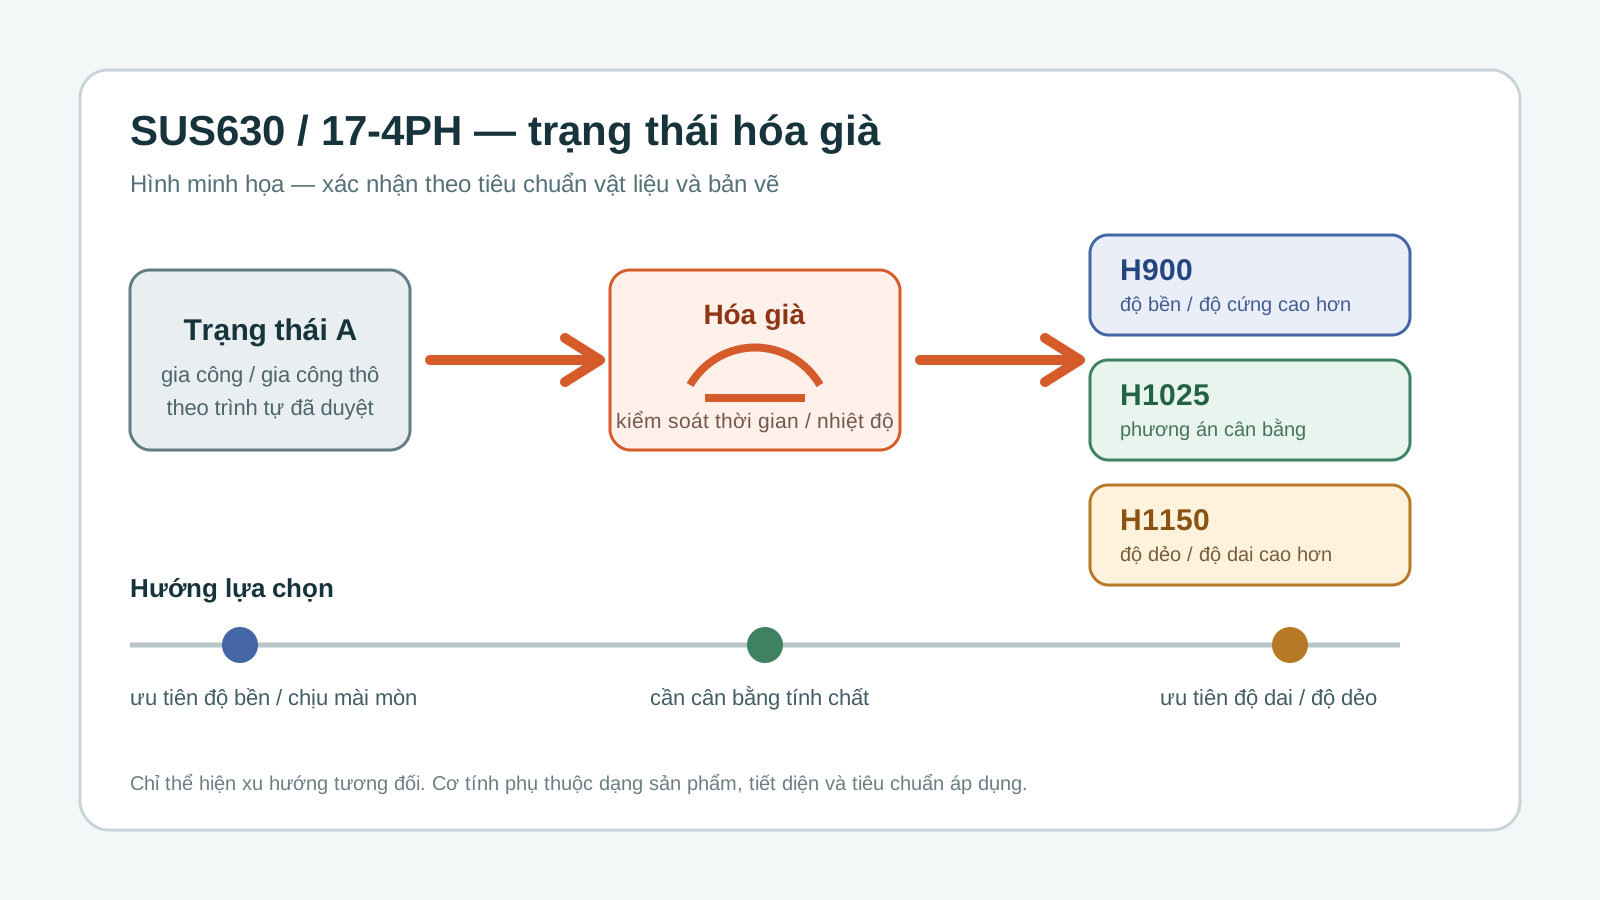
ĐỌC BÀI ↗So sánh H900, H1025 và H1150 của thép không gỉ hóa bền kết tủa SUS630, từ yêu cầu cơ tính đến trình tự gia công, nhiệt luyện và đo kiểm.
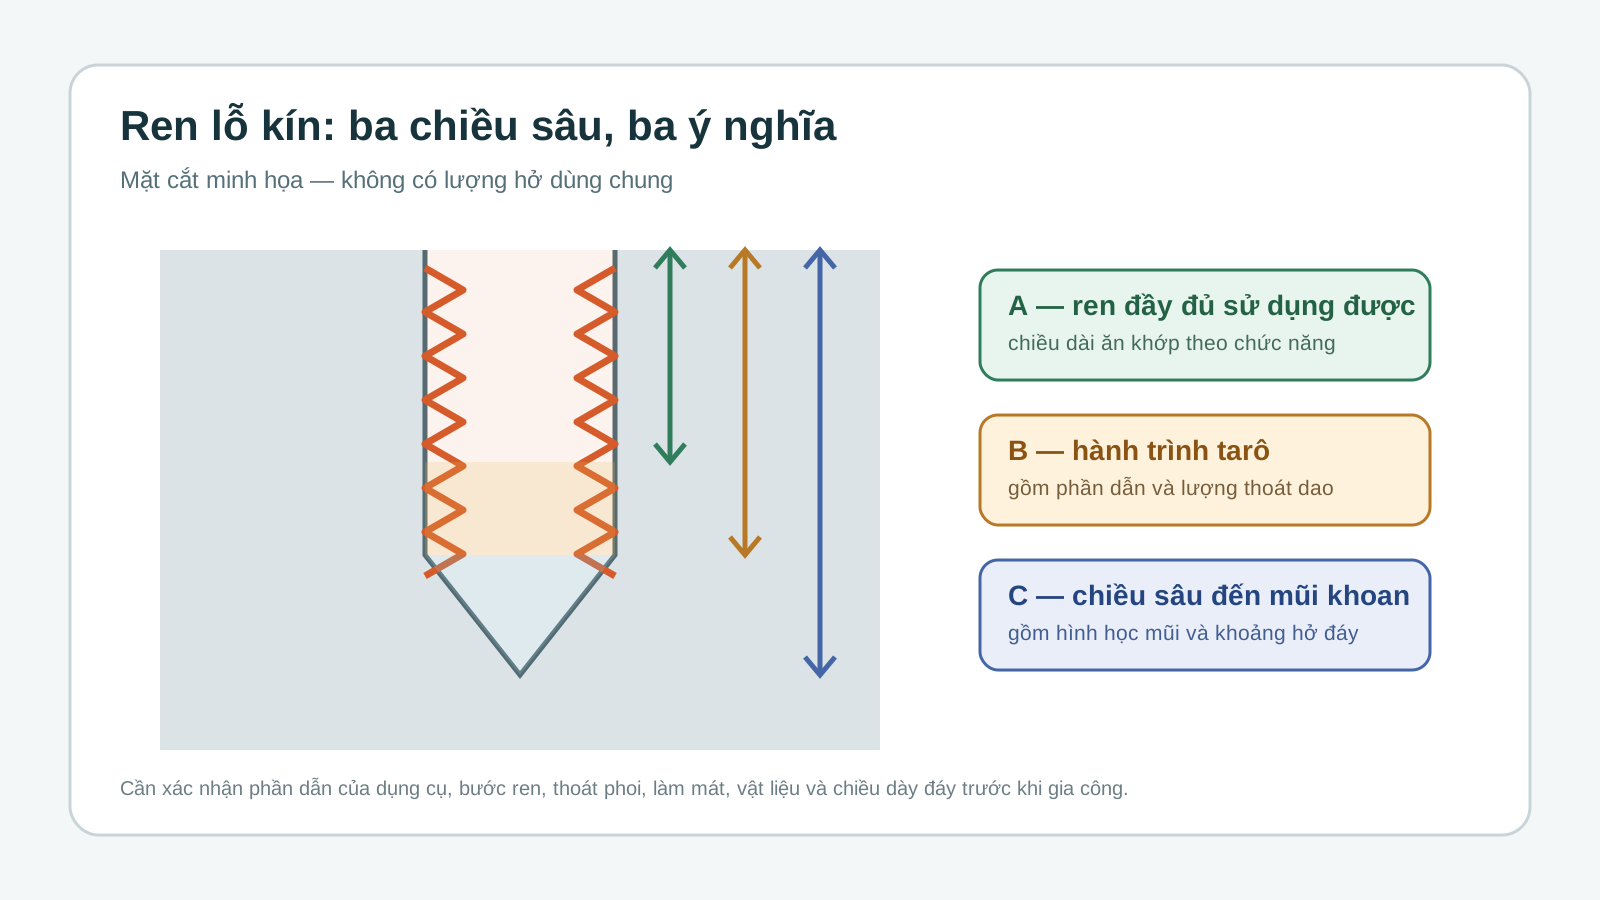
ĐỌC BÀI ↗Cách ghi ren mù trên bản vẽ và RFQ để tránh nhầm giữa chiều sâu khoan, hành trình tarô và chiều dài ren hữu hiệu dùng khi lắp ghép.
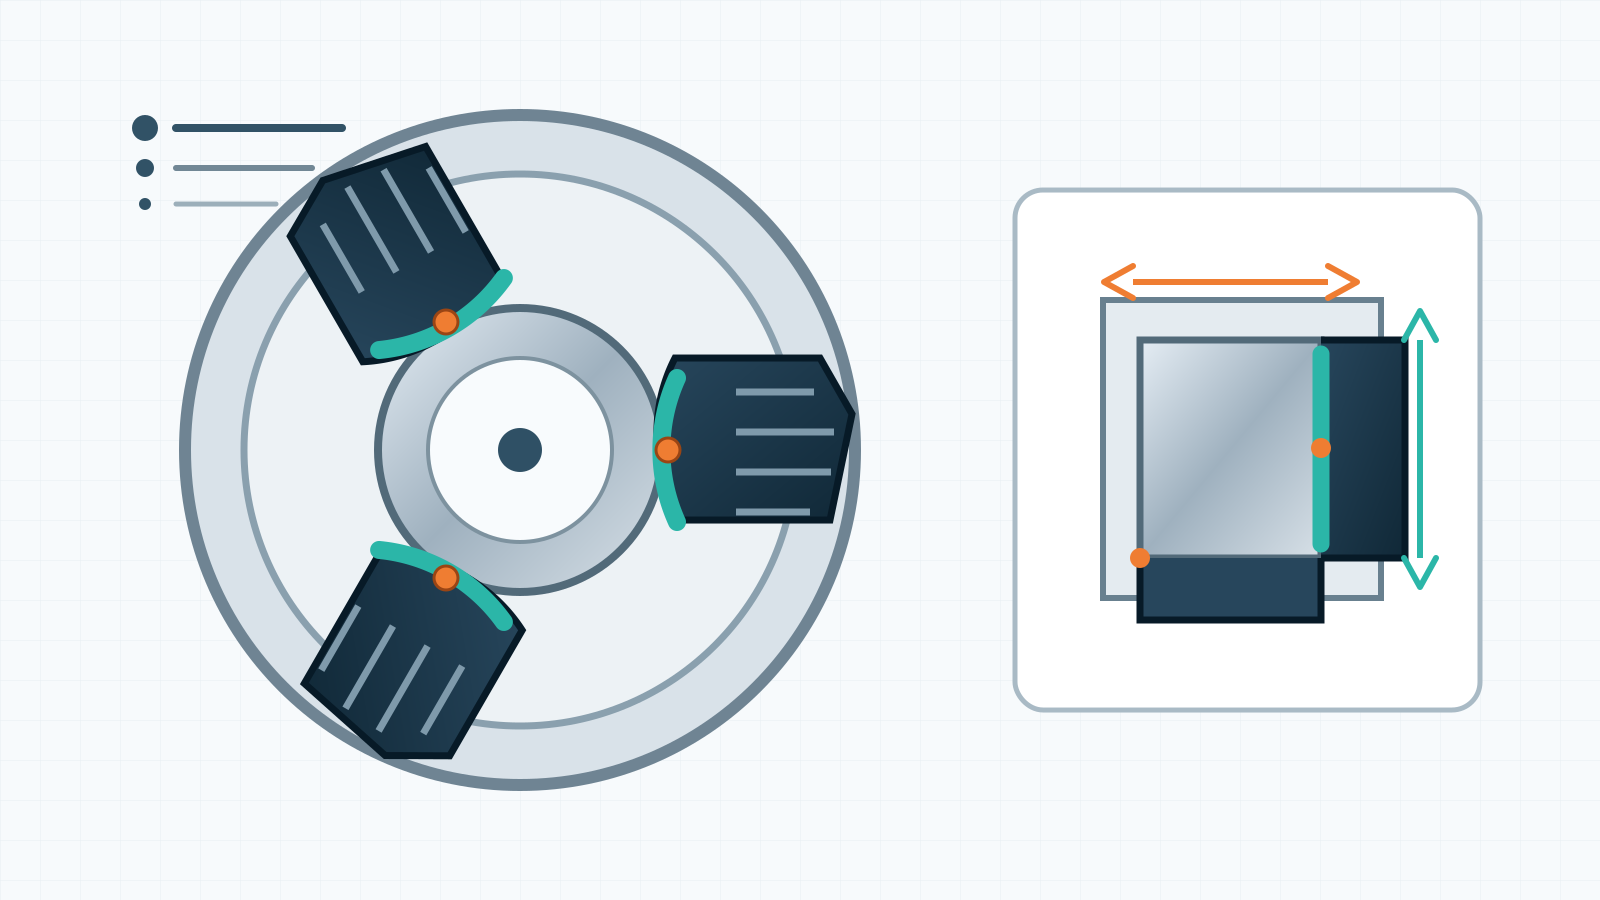
ĐỌC BÀI ↗Hiểu cách tiện chấu mềm theo đường kính gá, kiểm soát lực kẹp, chiều sâu tiếp xúc và độ đảo khi gia công tinh chi tiết tiện CNC.
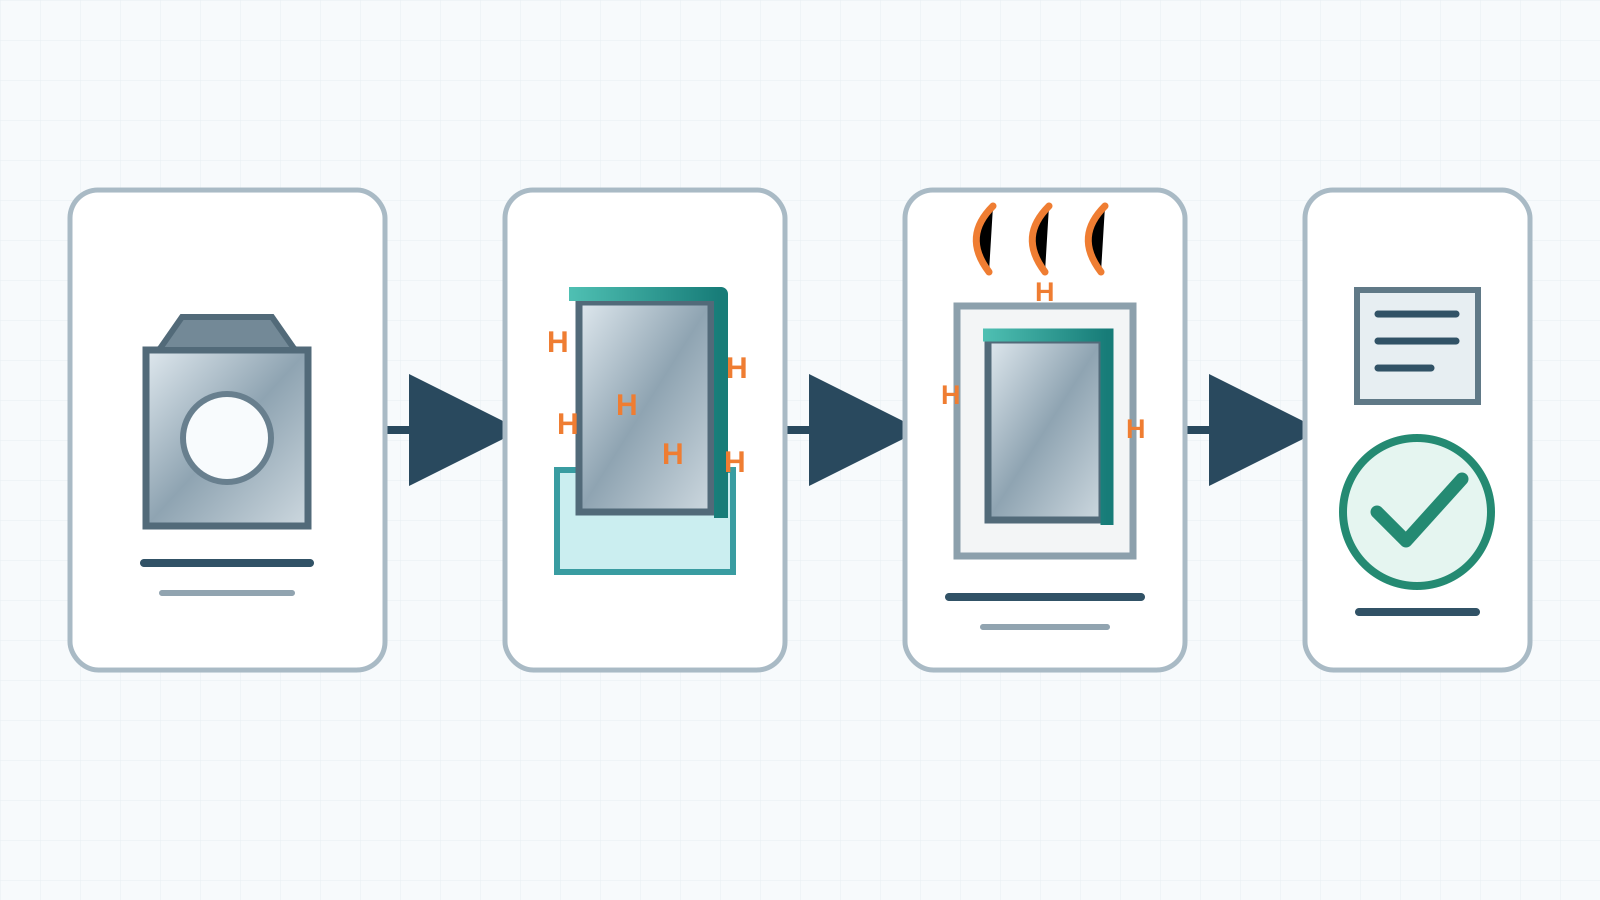
ĐỌC BÀI ↗Nhận biết rủi ro giòn hydro từ làm sạch và mạ điện, phân biệt khử ứng suất với sấy thoát hydro, và ghi yêu cầu RFQ đúng cho chi tiết thép.
ĐỌC BÀI ↗So sánh SUJ2 và SUS440C theo tải lăn, chống ăn mòn, nhiệt luyện, gia công và mài để chọn vật liệu phù hợp cho chi tiết chính xác.
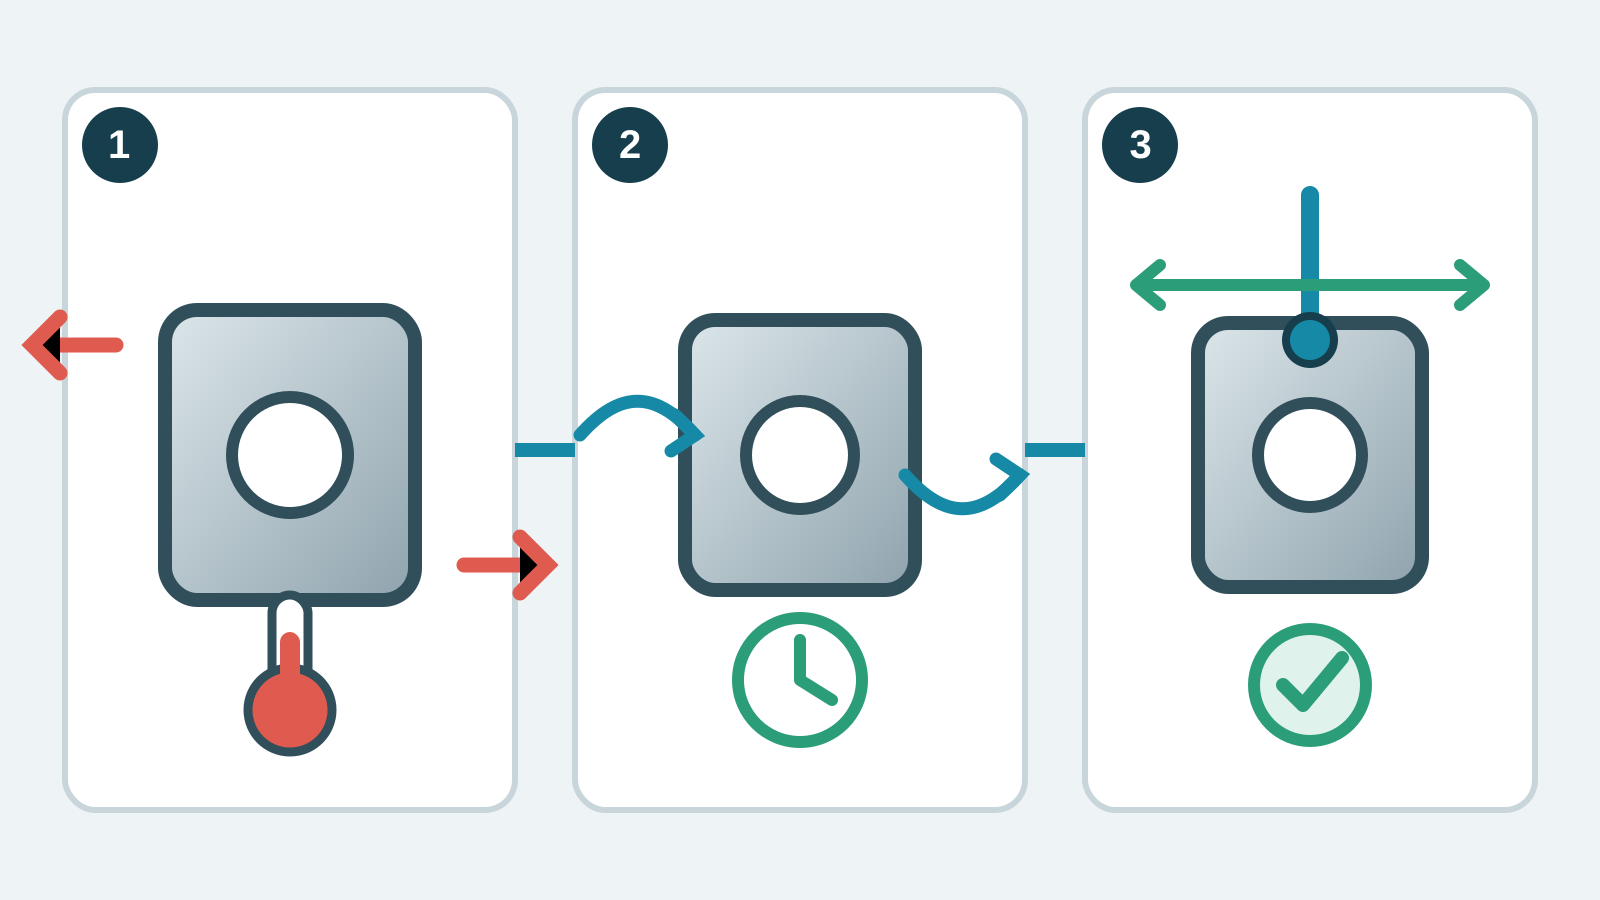
ĐỌC BÀI ↗Vì sao chi tiết nóng hoặc khác vật liệu cho kết quả đo khác nhau, cách ổn định nhiệt và ghi điều kiện đo trong RFQ cơ khí chính xác.
ĐỌC BÀI ↗Cách dự đoán, hạn chế và kiểm tra bavia tại lỗ xuyên, lỗ giao nhau, ren và cạnh thoát dao để ghi yêu cầu RFQ rõ ràng.
ĐỌC BÀI ↗Phân biệt MTC, CoC, báo cáo thử nghiệm và truy xuất lô; hướng dẫn ghi đúng yêu cầu hồ sơ vật liệu ngay từ RFQ gia công CNC.
ĐỌC BÀI ↗
So sánh POM và PEEK theo nhiệt độ làm việc, độ ổn định kích thước, gia công CNC và chi phí để chọn vật liệu phù hợp cho chi tiết máy.
ĐỌC BÀI ↗
Hướng dẫn chọn datum A-B-C, gá chi tiết và thiết lập hệ tọa độ CMM để kết quả đo phản ánh đúng yêu cầu bản vẽ.
ĐỌC BÀI ↗
Hướng dẫn quy định độ sâu lớp tôi cảm ứng, độ cứng bề mặt, vùng xử lý, lượng dư mài và phương pháp kiểm tra cho chi tiết CNC.
ĐỌC BÀI ↗
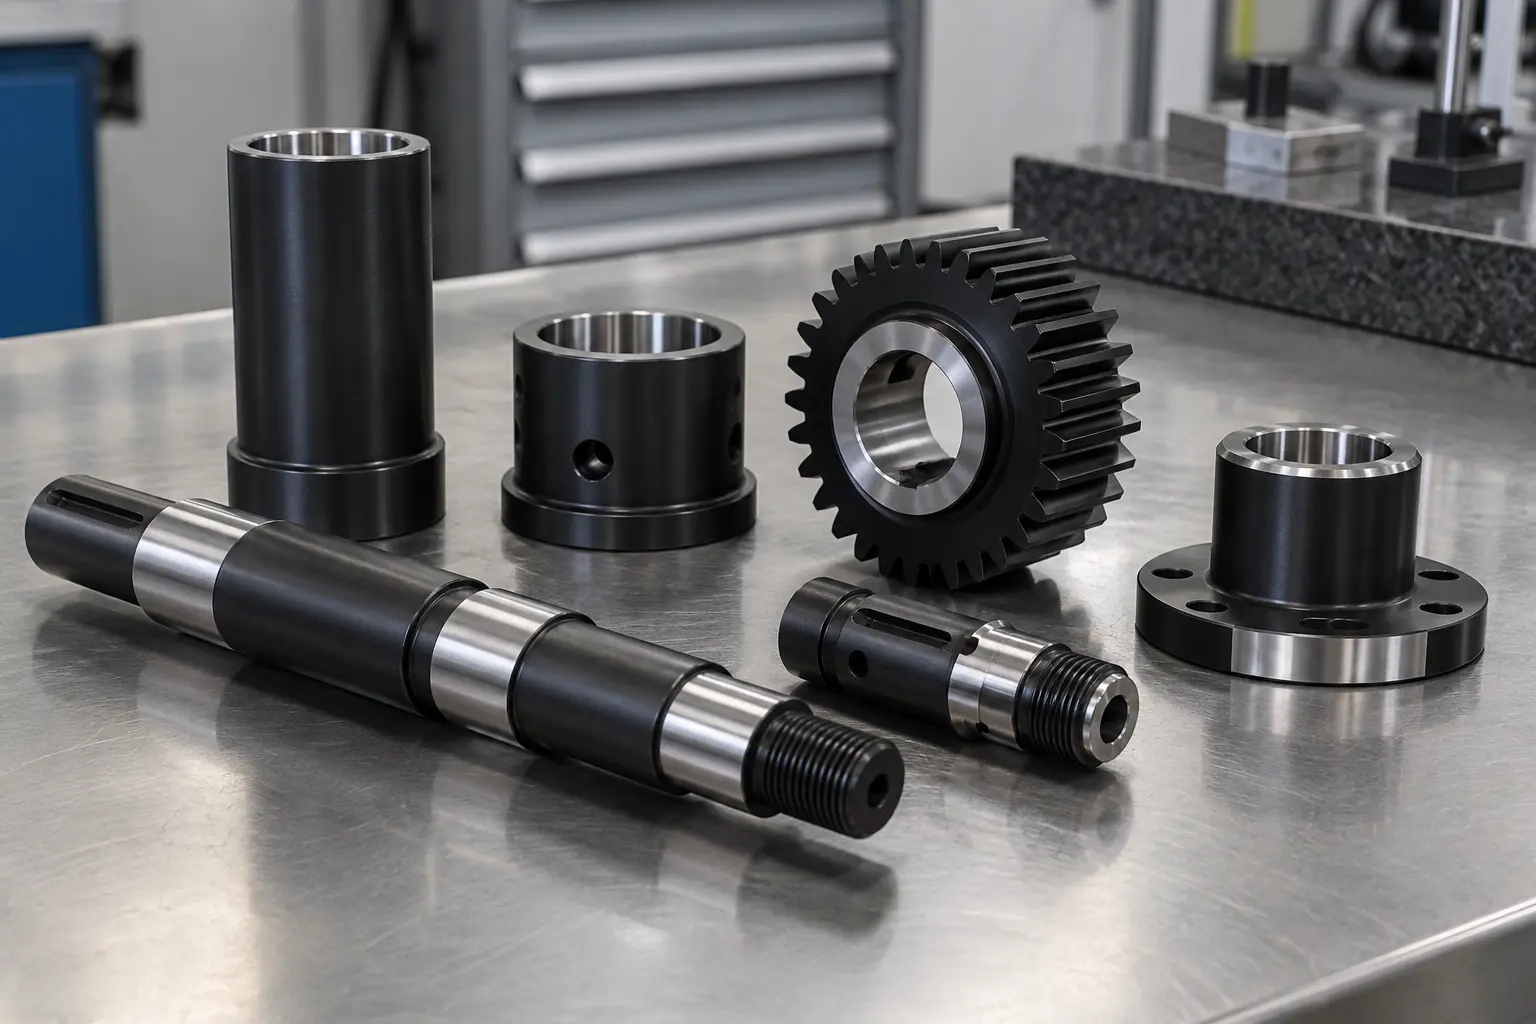
Tìm hiểu xử lý QPQ cho chi tiết thép, cấu trúc lớp bề mặt, khả năng chống mài mòn–ăn mòn, ảnh hưởng đến kích thước và thông tin cần ghi trong RFQ.
ĐỌC BÀI ↗
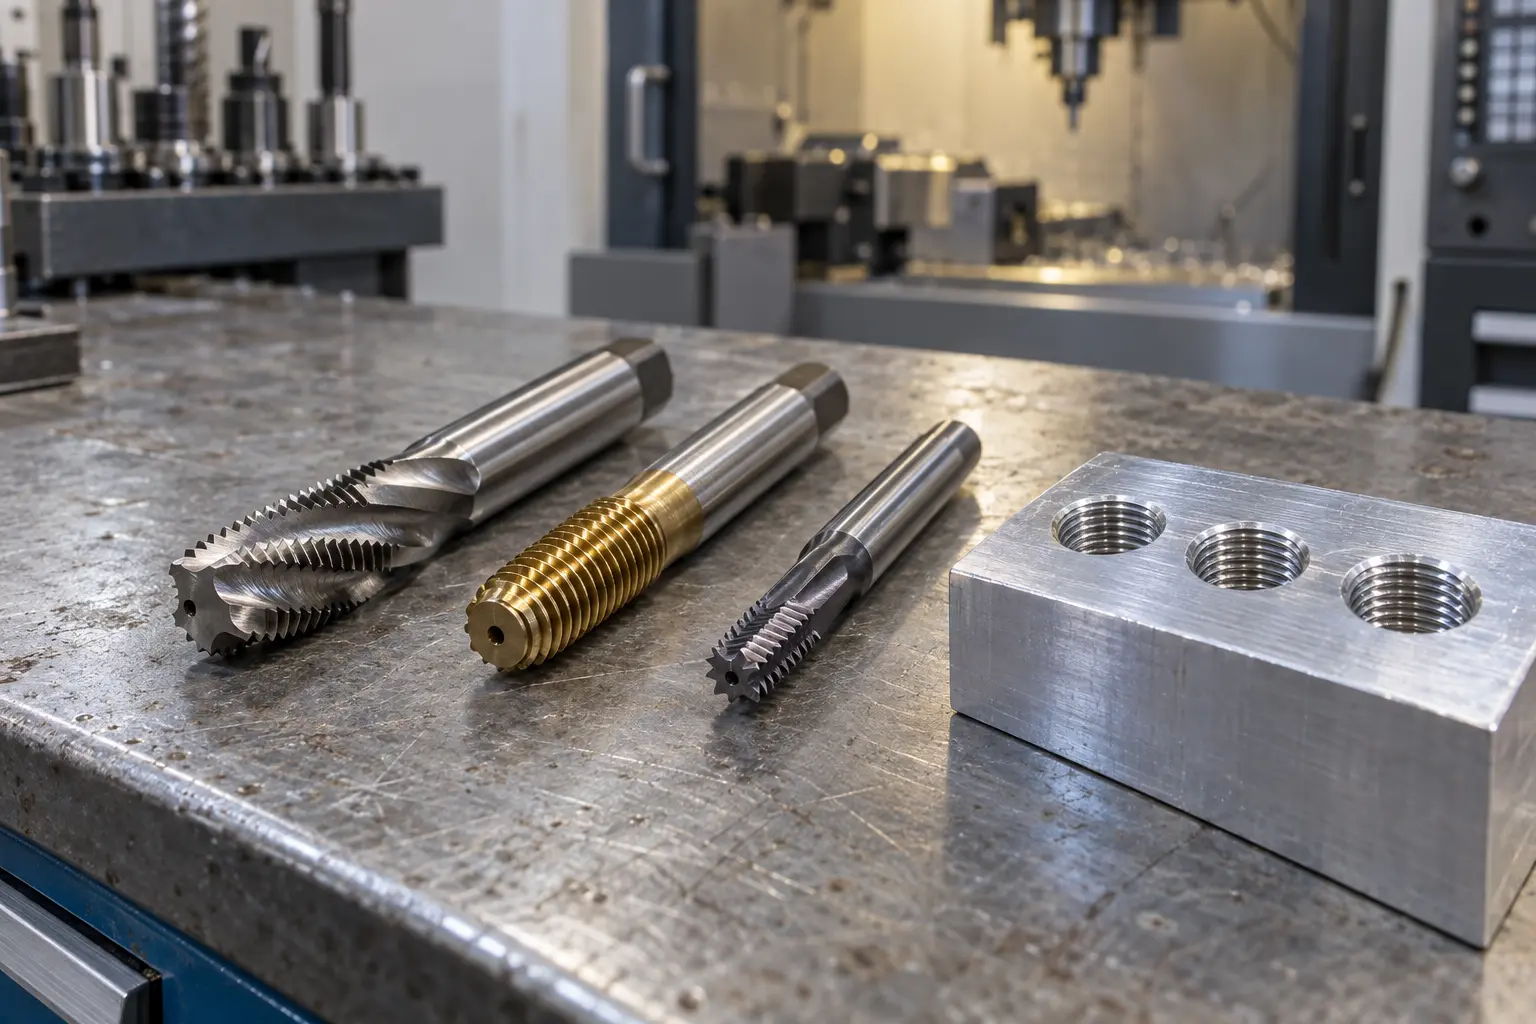
So sánh tarô cắt, tarô nén và phay ren CNC theo vật liệu, lỗ mù, phoi, mô-men, độ chính xác và chi phí để chọn phương pháp phù hợp.
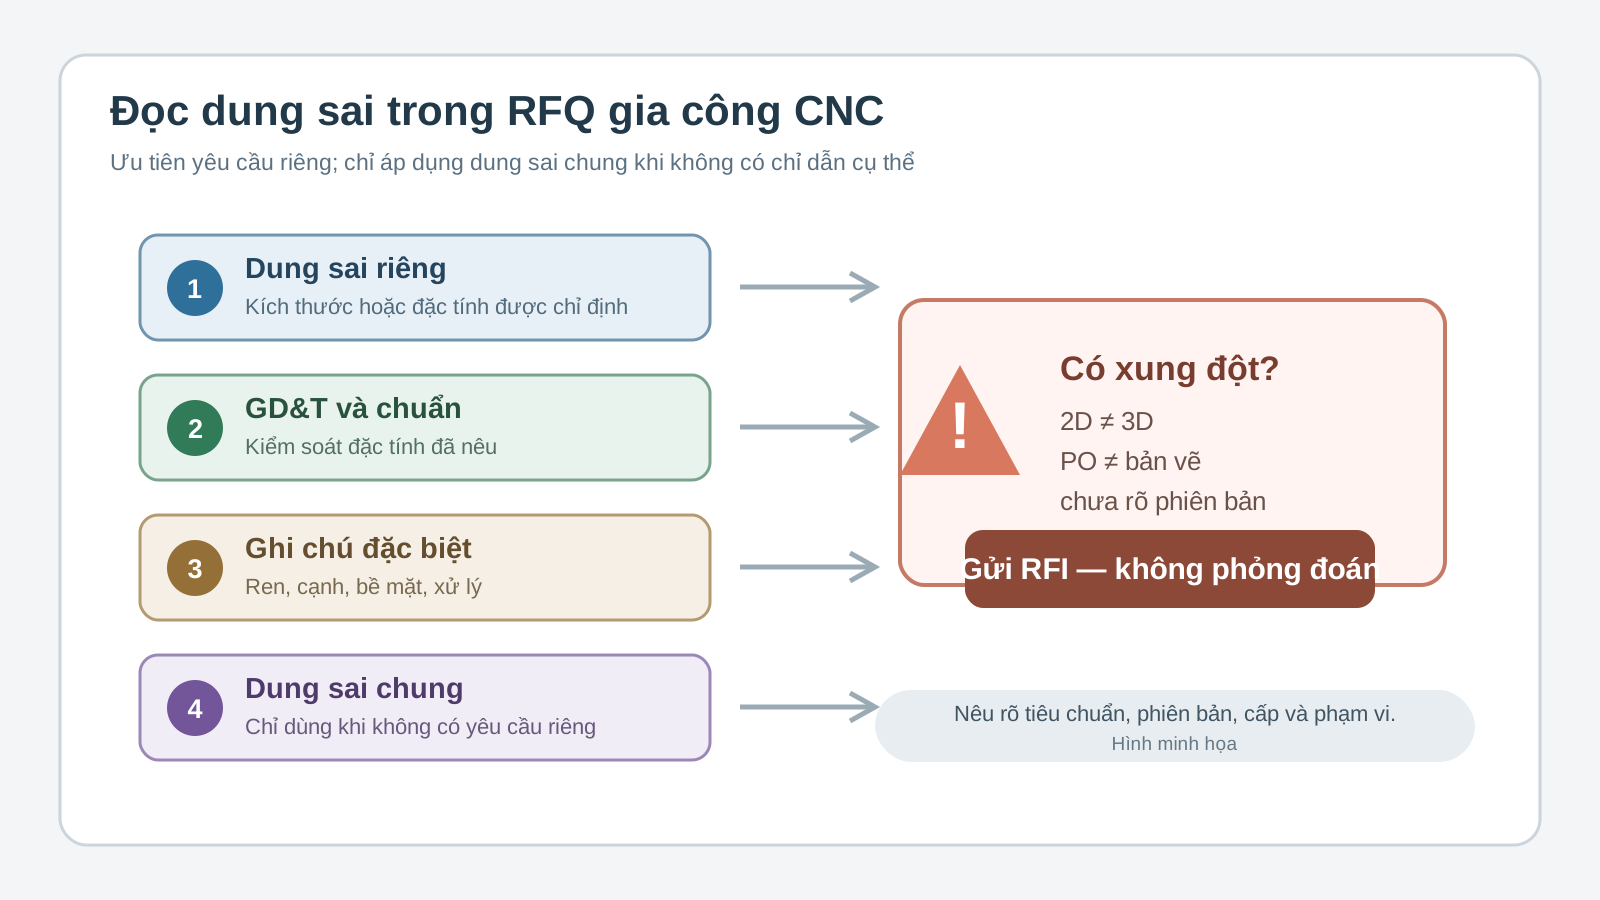
ĐỌC BÀI ↗Cách xác định file làm căn cứ khi bản vẽ 2D và model 3D khác nhau, kiểm soát revision, dung sai, ghi chú và bộ hồ sơ RFQ CNC đầy đủ.
ĐỌC BÀI ↗
So sánh SUS304 và SUS316 về chống ăn mòn, gia công CNC, hàn, hoàn thiện bề mặt và yêu cầu RFQ để chọn đúng inox cho chi tiết chính xác.
ĐỌC BÀI ↗
Phân biệt độ tròn và độ trụ, cách hiểu vùng dung sai, mối quan hệ với kích thước và độ đảo, cùng phương pháp đo bằng đồng hồ so, máy đo độ tròn và CMM.
ĐỌC BÀI ↗
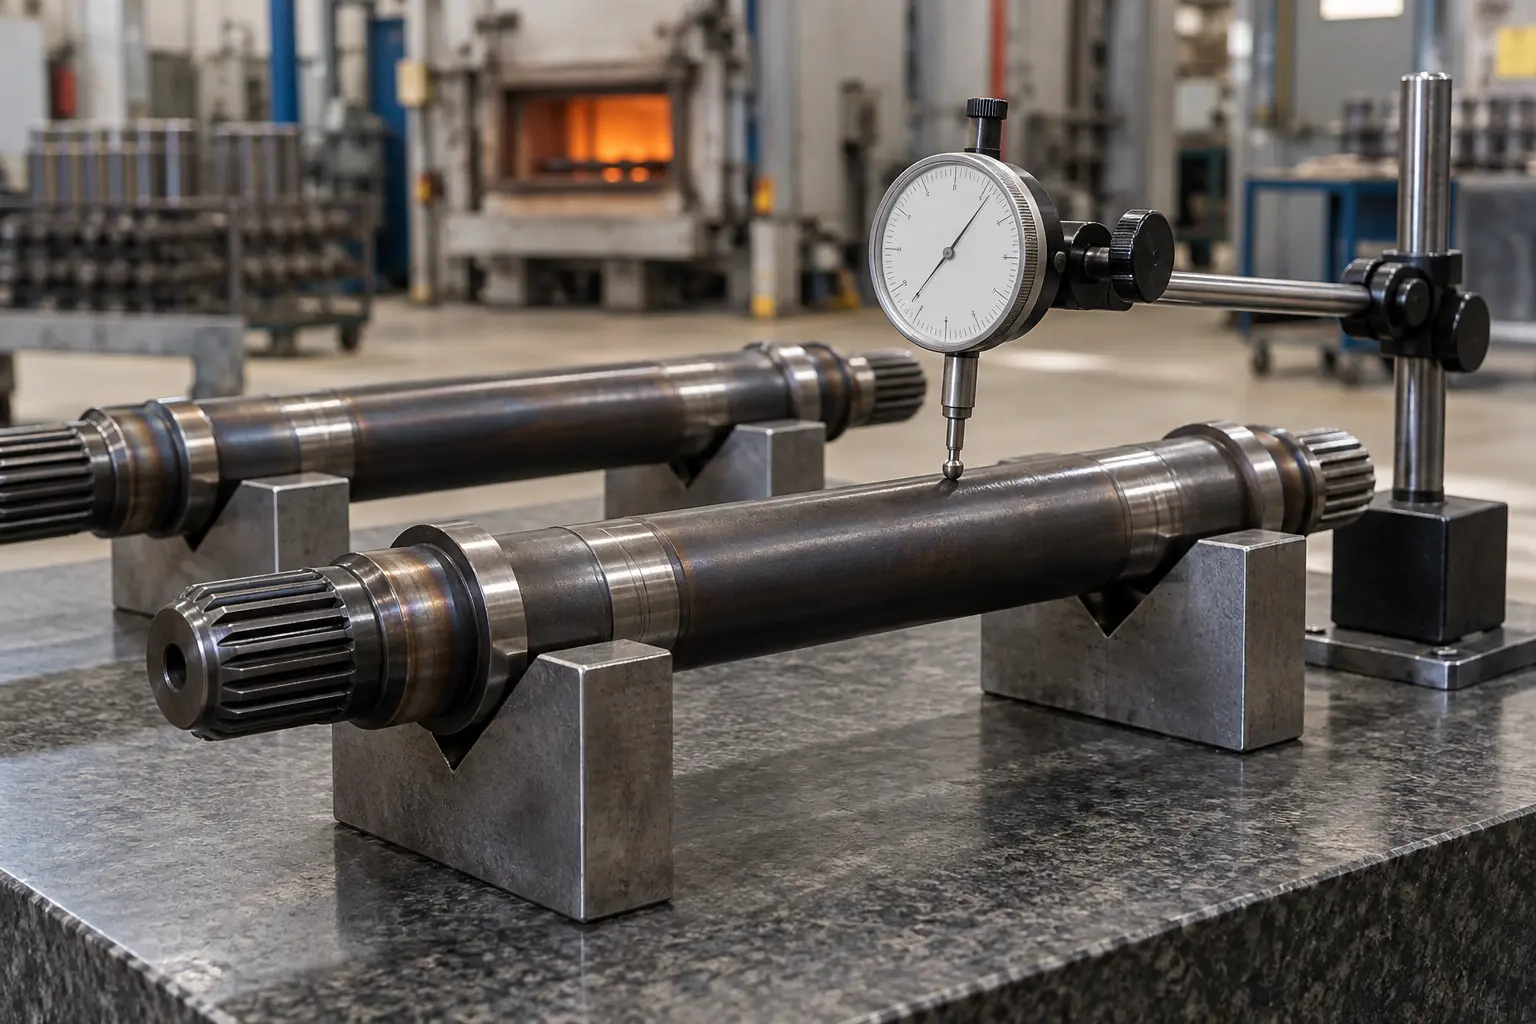
Tìm hiểu nguyên nhân biến dạng sau nhiệt luyện, cách chừa lượng dư, bố trí quy trình gia công và đo kiểm để duy trì độ chính xác của chi tiết thép.
ĐỌC BÀI ↗
Phân biệt độ thẳng và độ phẳng, cách đọc vùng dung sai, chọn bàn máp, đồng hồ so hoặc CMM và tránh các lỗi đo thường gặp.
ĐỌC BÀI ↗
So sánh A5052 và A6061 về độ bền, tạo hình, hàn, gia công CNC, ổn định kích thước và anodizing để chọn đúng vật liệu cho chi tiết cơ khí.
ĐỌC BÀI ↗
So sánh SKD11 và SKD61 về môi trường làm việc, độ cứng, chống mài mòn, độ dai, nhiệt luyện và quy trình gia công chi tiết chính xác.
ĐỌC BÀI ↗
Phân biệt dung sai độ vuông góc và độ nghiêng, cách đọc khung dung sai, xác lập chuẩn datum và lựa chọn phương pháp đo bằng CMM hoặc đồng hồ so.
ĐỌC BÀI ↗
Phân biệt phay thuận và phay nghịch theo chiều quay dao, chiều dày phoi, lực cắt, độ nhám và độ rơ máy; hướng dẫn lựa chọn cho chi tiết CNC chính xác.
ĐỌC BÀI ↗So sánh phun bi thủy tinh và phun hạt oxit nhôm về khả năng làm sạch, tạo nhám, hoàn thiện satin, ảnh hưởng kích thước và cách ghi yêu cầu trên RFQ.
ĐỌC BÀI ↗
Tìm hiểu vì sao phải ram thép sau tôi, cách chọn nhiệt độ theo mác thép và độ cứng yêu cầu, thời điểm đo HRC, ram nhiều lần và lượng dư mài.
ĐỌC BÀI ↗
SUS303 và SUS304 đều là thép không gỉ austenit được sử dụng phổ biến trong chi tiết máy, đồ gá, trục, bạc, đầu nối và linh kiện thiết bị. Hai vật liệu có h
ĐỌC BÀI ↗
Hướng dẫn mở DWG 2D trực tiếp trên trình duyệt, hiểu thời gian xử lý lần đầu và kiểm tra các giới hạn trước khi dùng dữ liệu cho báo giá.
ĐỌC BÀI ↗
So sánh DWG và DXF về dung lượng, khả năng trao đổi, font, đối tượng CAD và cách chọn định dạng phù hợp cho xem, báo giá hoặc gia công.
ĐỌC BÀI ↗
Những dữ liệu thường được giữ lại, các thành phần dễ thay đổi và checklist kiểm tra sau khi chuyển DWG sang DXF.
ĐỌC BÀI ↗
Hướng dẫn đọc dung sai biên dạng bề mặt, xác định chuẩn, vùng dung sai, dữ liệu danh nghĩa và phương pháp đo phù hợp cho chi tiết gia công CNC.
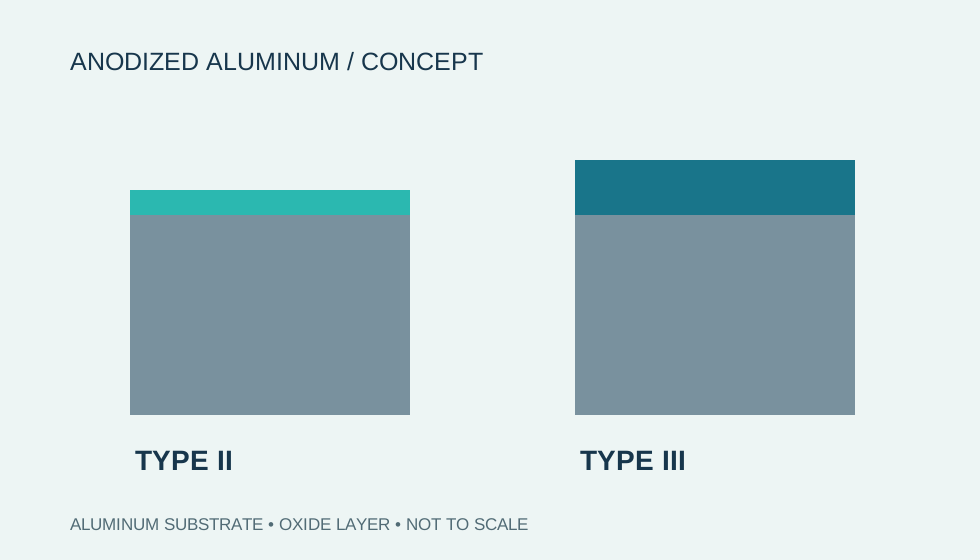
ĐỌC BÀI ↗So sánh anodizing thường và anodizing cứng cho chi tiết nhôm CNC: công dụng, chiều dày, màu sắc, chống mài mòn và ảnh hưởng đến dung sai.
ĐỌC BÀI ↗
Tìm hiểu khi nào cần ủ khử ứng suất sau gia công thô, cách bố trí nguyên công, chừa lượng dư và kiểm soát biến dạng trước gia công tinh.
ĐỌC BÀI ↗
So sánh C1100 và C3604 về độ dẫn điện, khả năng gia công, độ bền, ứng dụng, dung sai và thông tin cần ghi trong RFQ.
ĐỌC BÀI ↗
Hướng dẫn phay hốc sâu CNC: chọn dao và đường chạy dao, kiểm soát độ võng, thoát phoi, lượng dư thành–đáy và phương pháp đo kiểm phù hợp.
ĐỌC BÀI ↗
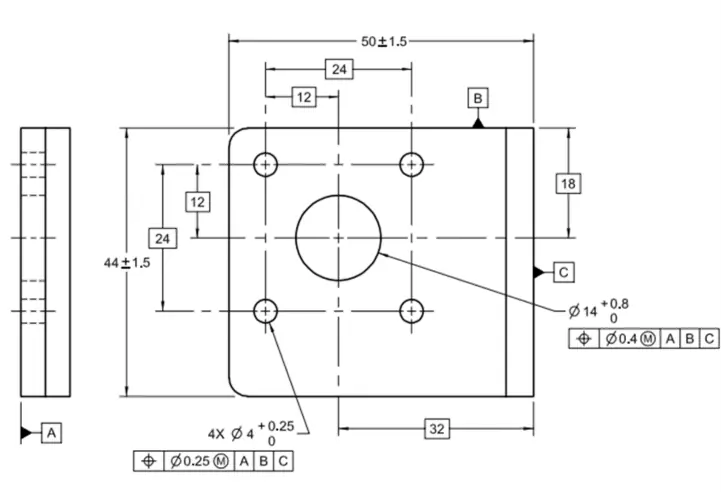
Hướng dẫn đọc dung sai vị trí cụm lỗ, hệ chuẩn, kích thước cơ bản, MMC, dung sai cộng thêm và lựa chọn phương pháp kiểm tra phù hợp.
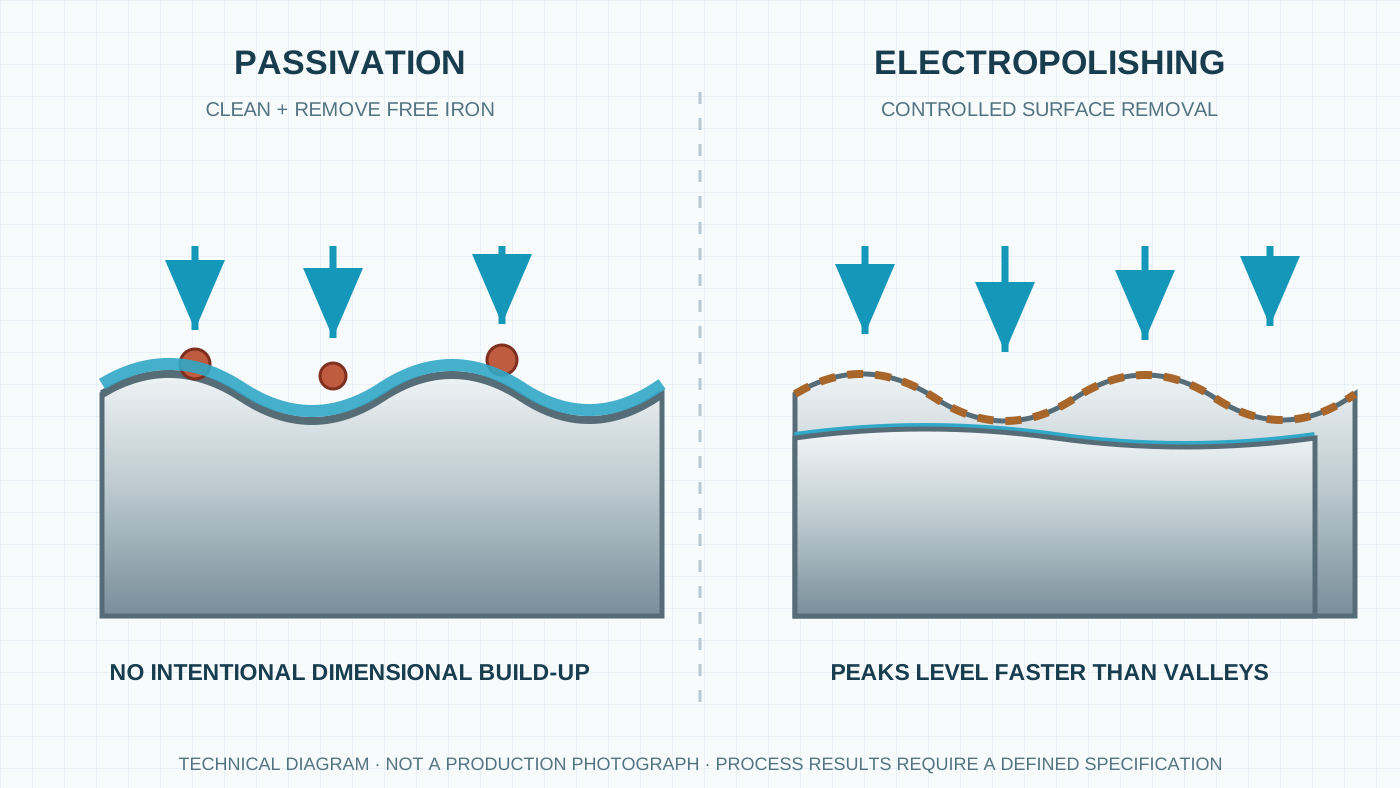
ĐỌC BÀI ↗So sánh thụ động hóa và đánh bóng điện hóa inox về mục đích, lượng bóc vật liệu, độ nhám, ngoại quan, dung sai và yêu cầu bản vẽ.
ĐỌC BÀI ↗
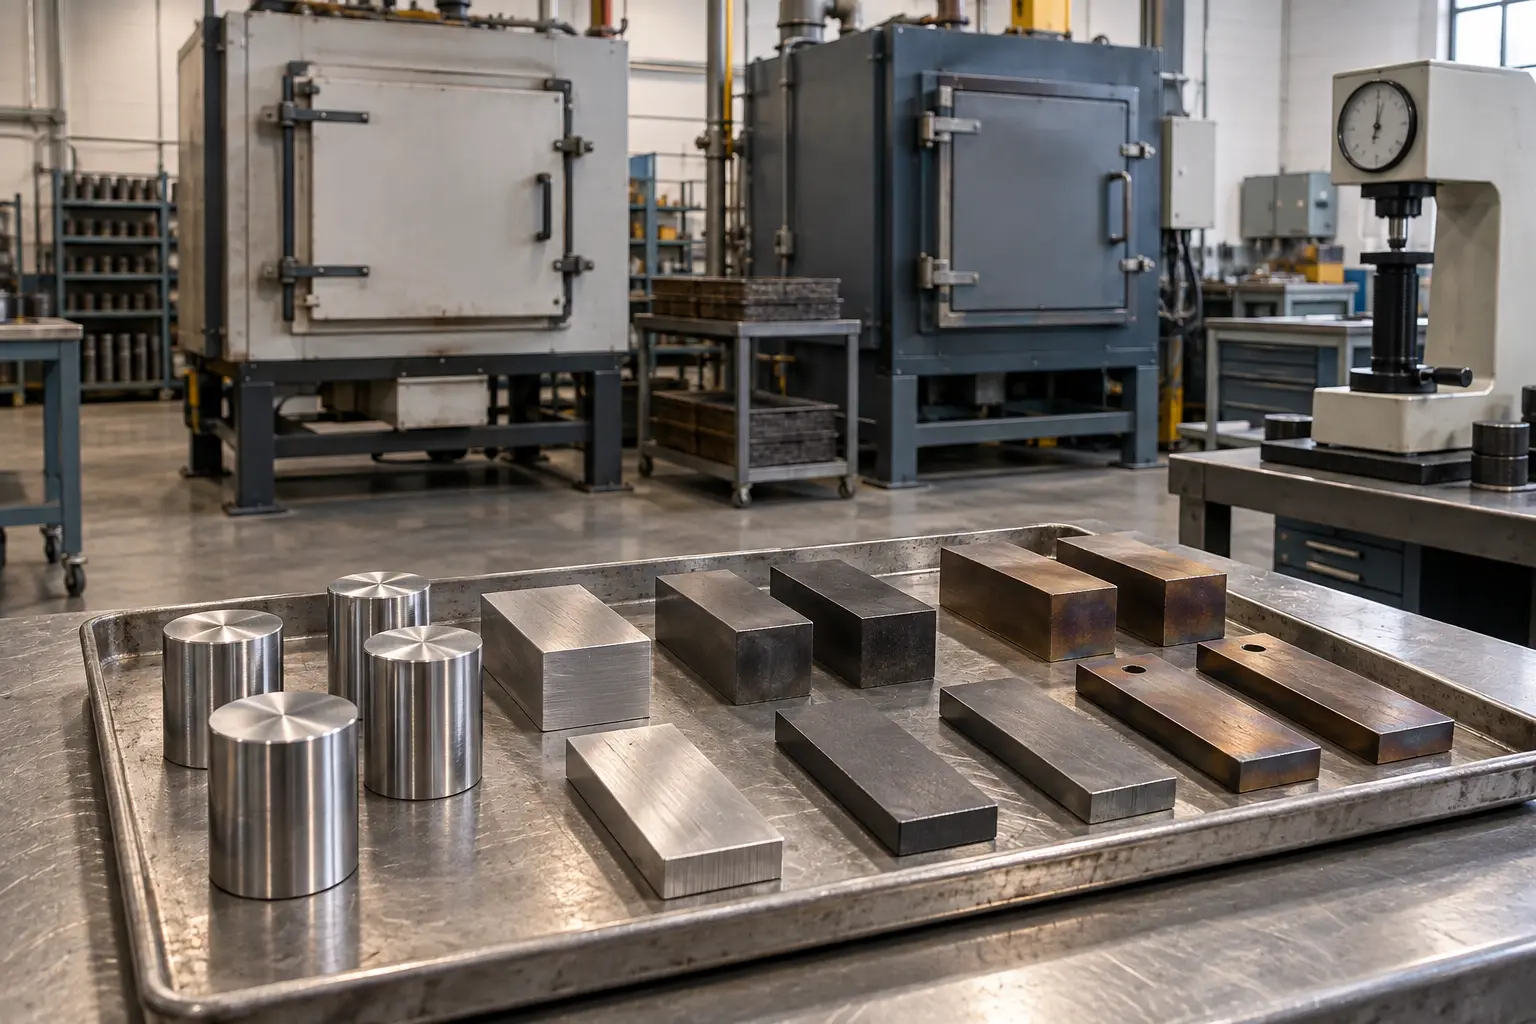
Giải thích vai trò của tôi và ram thép, mối quan hệ giữa độ cứng–độ dai, nguy cơ biến dạng và cách ghi yêu cầu nhiệt luyện trên bản vẽ.
ĐỌC BÀI ↗
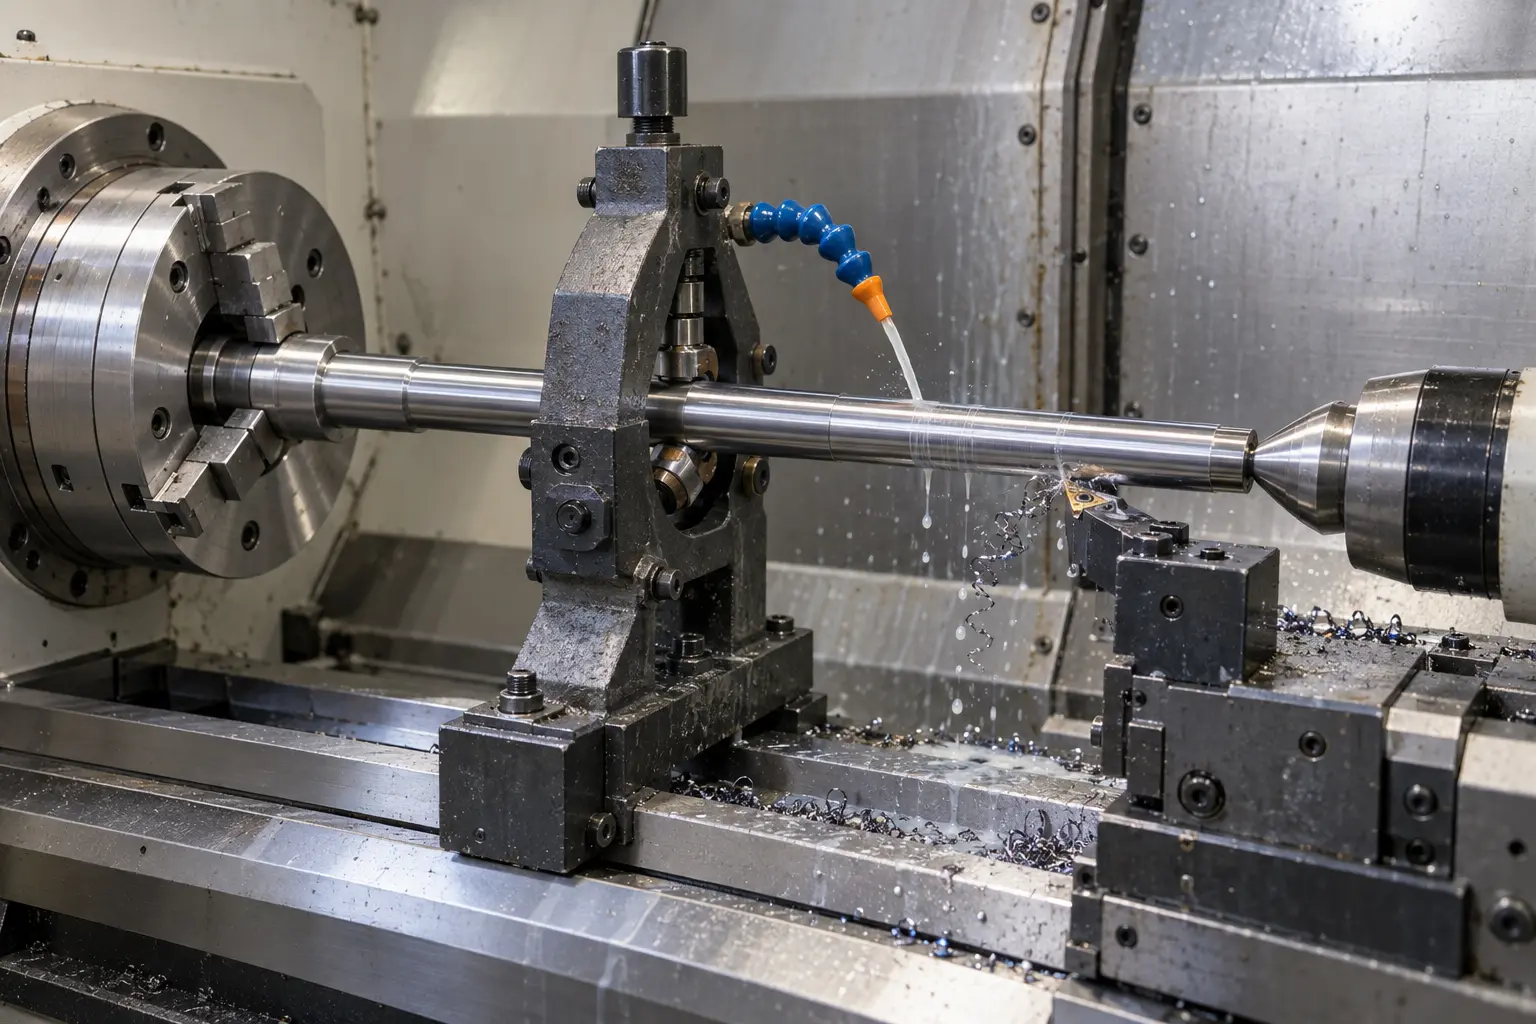
Tìm hiểu nguyên nhân gây rung, cong, độ côn và sai số độ đảo khi tiện trục dài, mảnh; cùng cách lập quy trình gia công và đo kiểm phù hợp.
ĐỌC BÀI ↗
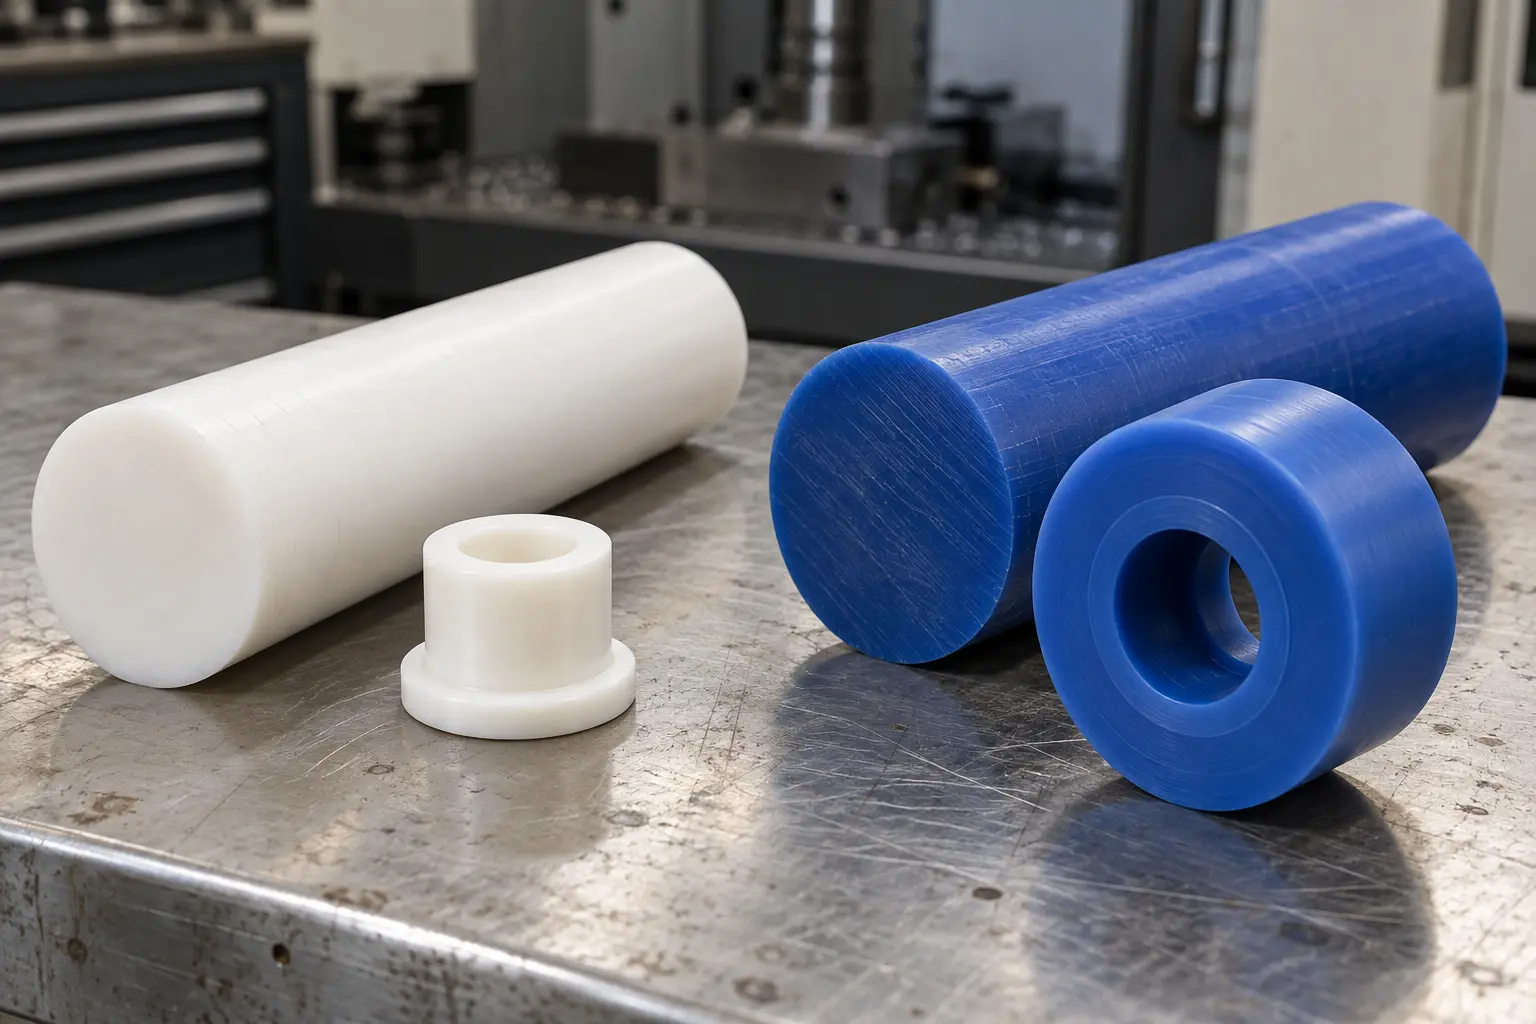
So sánh POM và MC Nylon về độ ổn định kích thước, hút ẩm, ma sát, chống mài mòn và khả năng gia công CNC để chọn đúng vật liệu.
ĐỌC BÀI ↗
A6061 và A7075 đều được sử dụng rộng rãi cho chi tiết gia công CNC, nhưng hai vật liệu này không thể thay thế cho nhau chỉ dựa trên ngoại quan hoặc khối lư
ĐỌC BÀI ↗
So sánh bốn định dạng CAD phổ biến và cách chọn tệp phù hợp cho xem bản vẽ, trao đổi kỹ thuật, báo giá và gia công.
ĐỌC BÀI ↗Một quy trình kiểm tra ngắn giúp giảm nhầm phiên bản, thiếu đơn vị, sai hình học và các vòng trao đổi không cần thiết khi gửi RFQ.
ĐỌC BÀI ↗
Vì sao chữ trong DWG/DXF thành dấu hỏi, sai ký tự hoặc lệch bố cục, và cách chuẩn bị tệp để hiển thị ổn định hơn.
ĐỌC BÀI ↗
Một lỗ trên bản vẽ thường không chỉ có đường kính. Nó còn có thể bị ràng buộc bởi vị trí so với chuẩn, độ vuông góc, độ trụ, độ nhám, kiểu lắp và yêu cầu k
ĐỌC BÀI ↗
Phân biệt độ đảo tròn và độ đảo toàn phần, cách đọc datum, thiết lập trục quay và lựa chọn phương pháp đo cho trục, bạc và chi tiết CNC.
ĐỌC BÀI ↗
So sánh mạ niken hóa học và mạ crom cứng theo độ đồng đều, chống mài mòn, chống ăn mòn, lượng dư và yêu cầu kiểm tra.
ĐỌC BÀI ↗
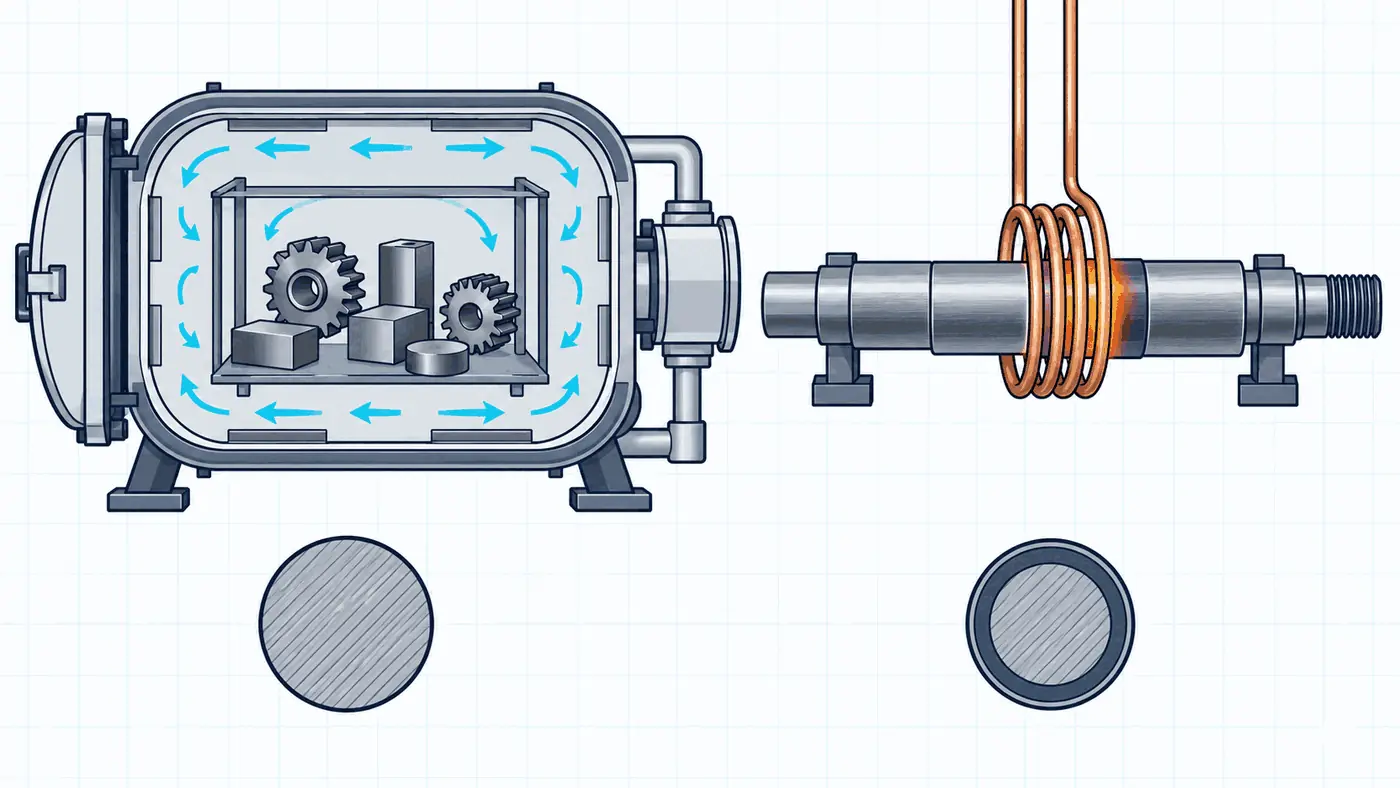
So sánh tôi chân không và tôi cao tần theo vùng hóa bền, độ cứng lõi, biến dạng, bề mặt và công đoạn gia công hoàn thiện.
ĐỌC BÀI ↗
Phân tích phôi, trình tự, gá đặt, dao cắt và đo kiểm khi phay housing, plate và chi tiết có thành mỏng.
ĐỌC BÀI ↗
So sánh nhuộm đen và mạ kẽm theo khả năng bảo vệ, ảnh hưởng kích thước, ngoại quan, ren, vật liệu và thông tin cần ghi trong RFQ.
ĐỌC BÀI ↗
Thấm nitơ và thấm carbon đều là phương pháp nhiệt hóa luyện nhằm tạo lớp bề mặt có khả năng chống mài mòn trong khi phần lõi vẫn duy trì cơ tính phù hợp. H
ĐỌC BÀI ↗
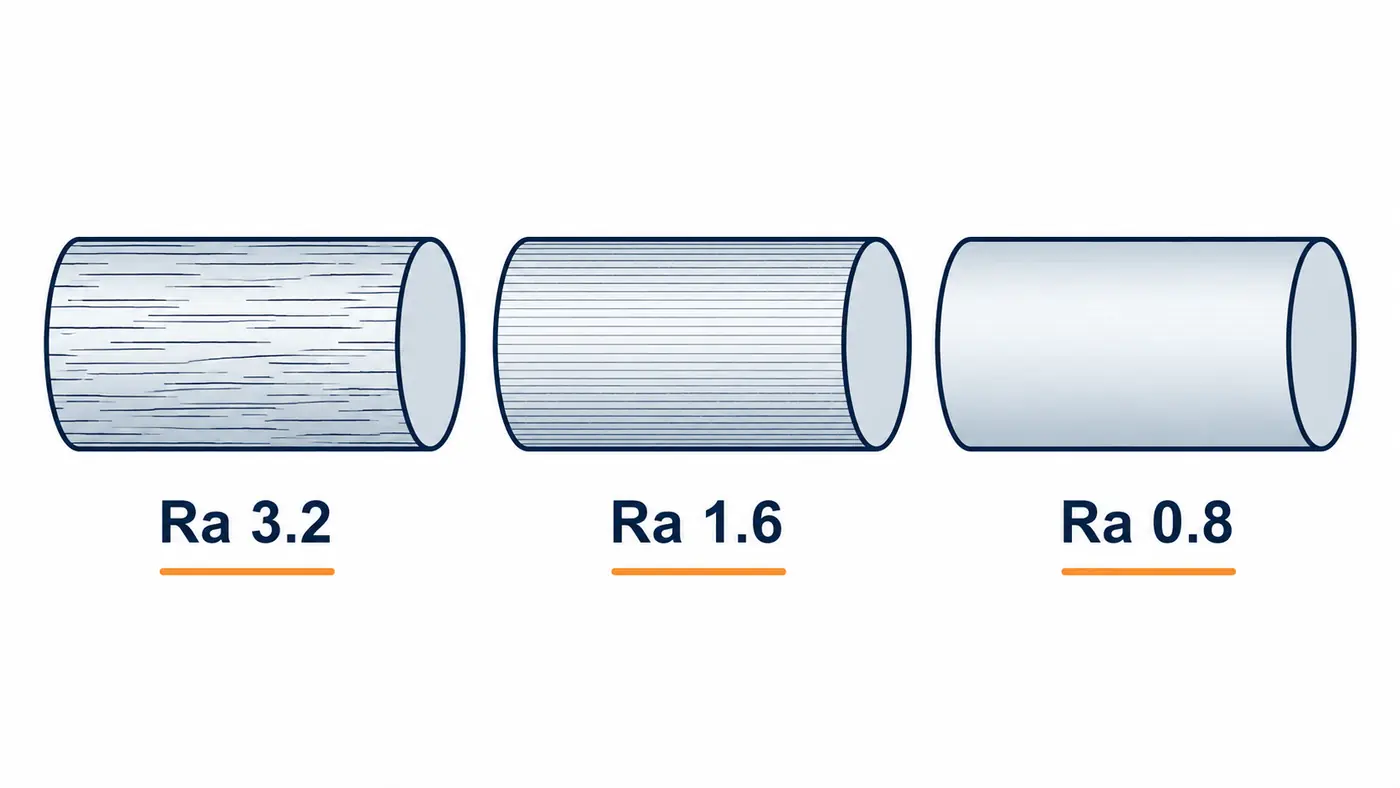
Độ nhám bề mặt ảnh hưởng đến ma sát, khả năng làm kín, độ bền mỏi, độ ổn định khi lắp ghép và ngoại quan của chi tiết. Trên bản vẽ cơ khí, Ra là thông số đ
ĐỌC BÀI ↗
S45C và SCM440 đều được dùng phổ biến cho trục, chốt, block, plate, chi tiết máy và đồ gá. Tuy nhiên, hai vật liệu không nên được thay thế cho nhau chỉ dựa
ĐỌC BÀI ↗
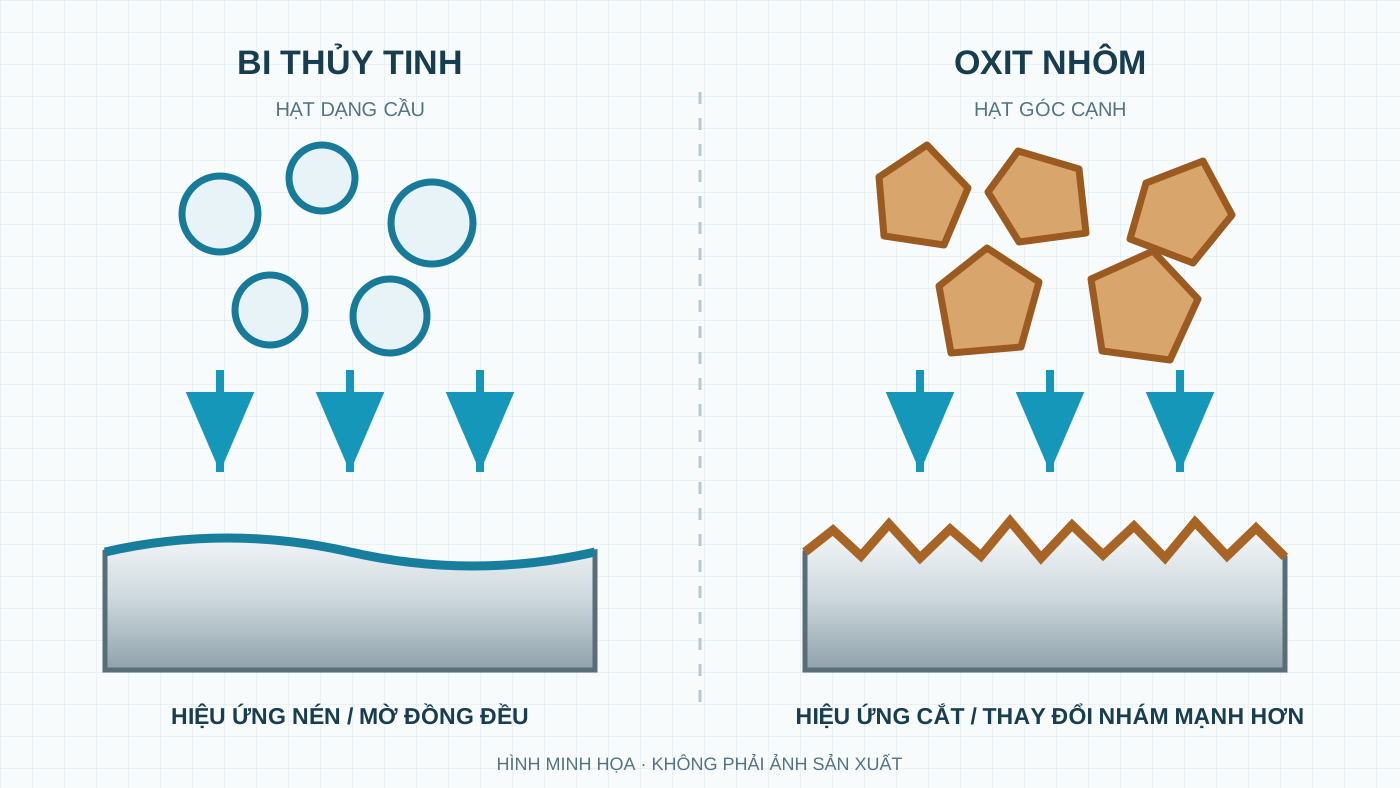
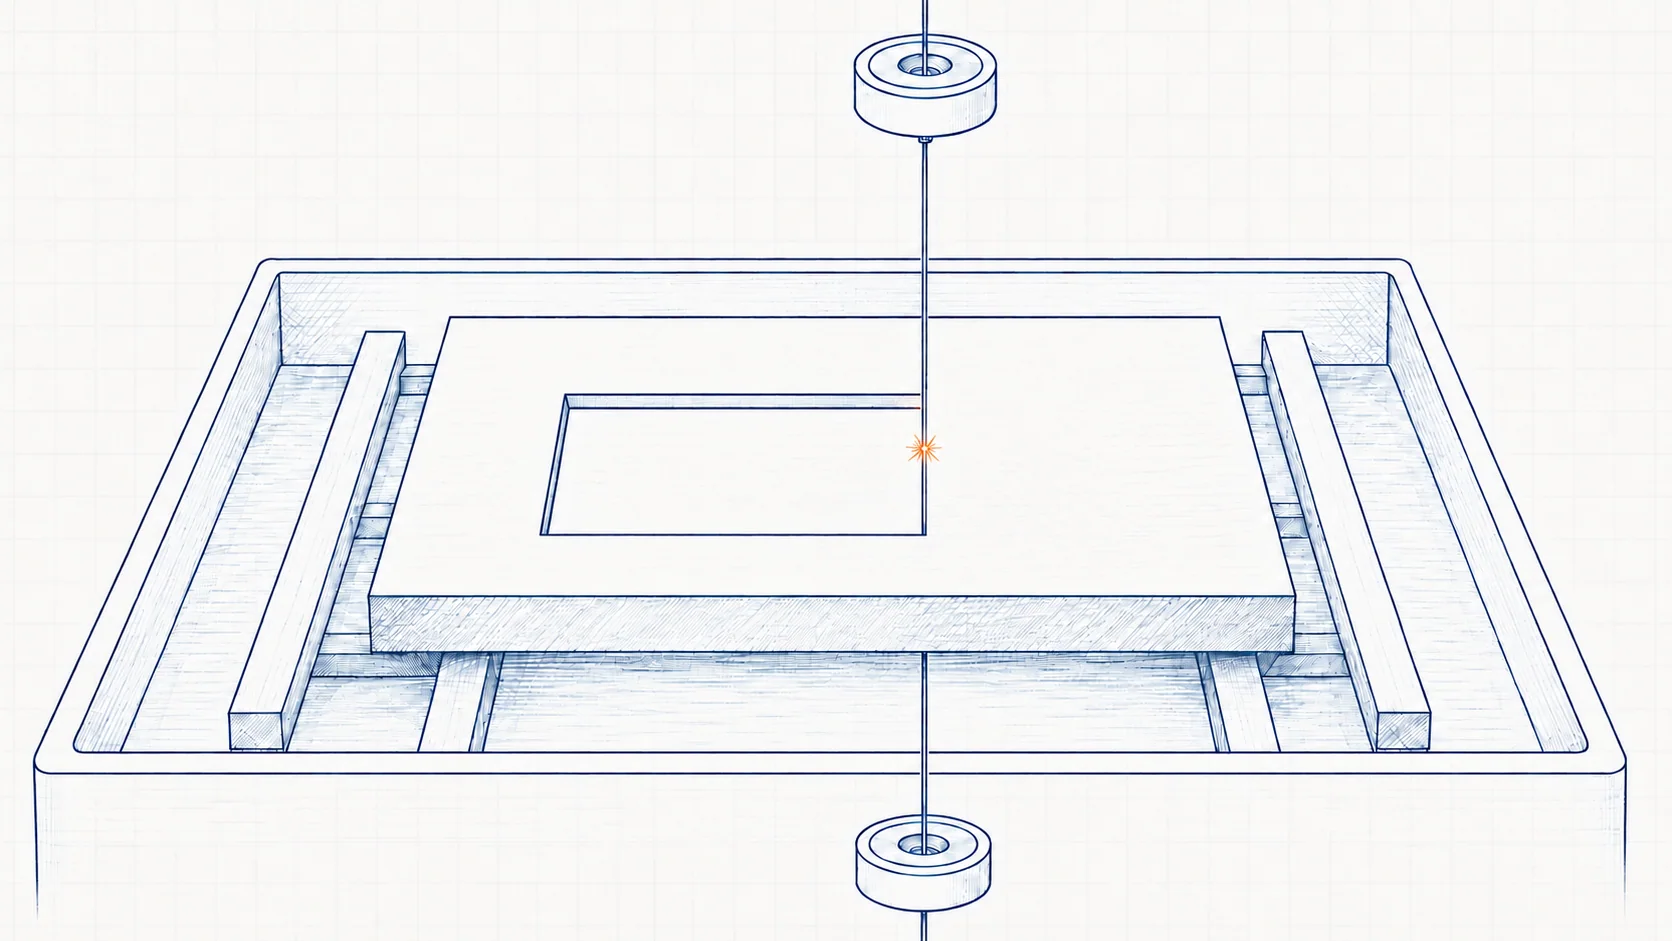
Nguyên lý cắt dây tia lửa điện, các dạng biên dạng phù hợp, giới hạn góc trong và những thông tin cần chuẩn bị để nhận báo giá chính xác.
ĐỌC BÀI ↗
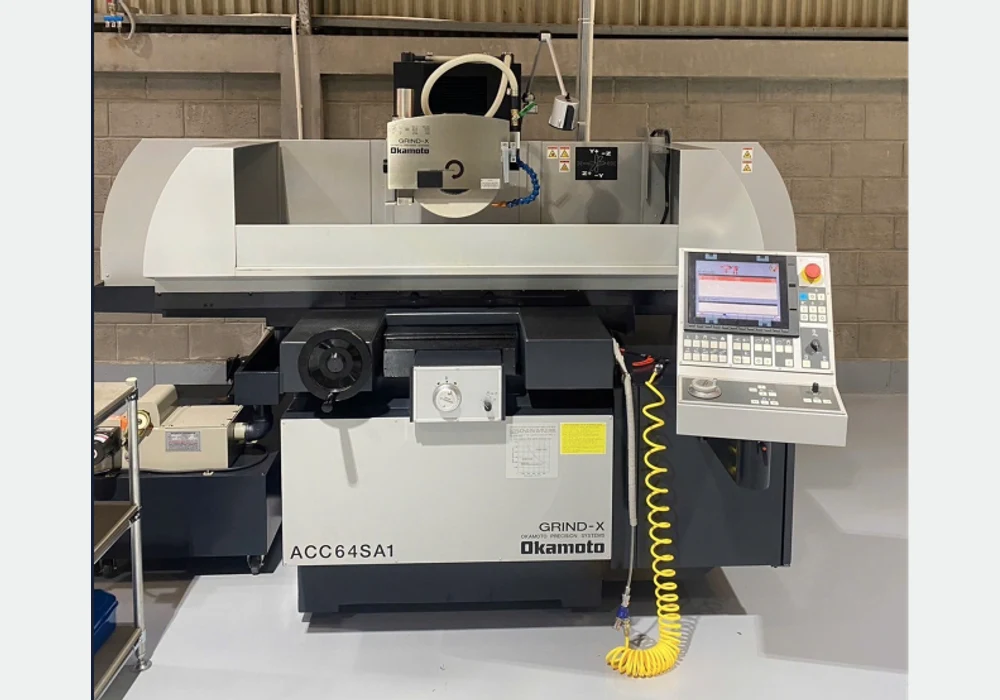
Tìm hiểu khi nào chi tiết cần mài phẳng hoặc mài tròn sau nhiệt luyện, cách xem xét lượng dư và những yêu cầu nên xác định trên bản vẽ.
ĐỌC BÀI ↗
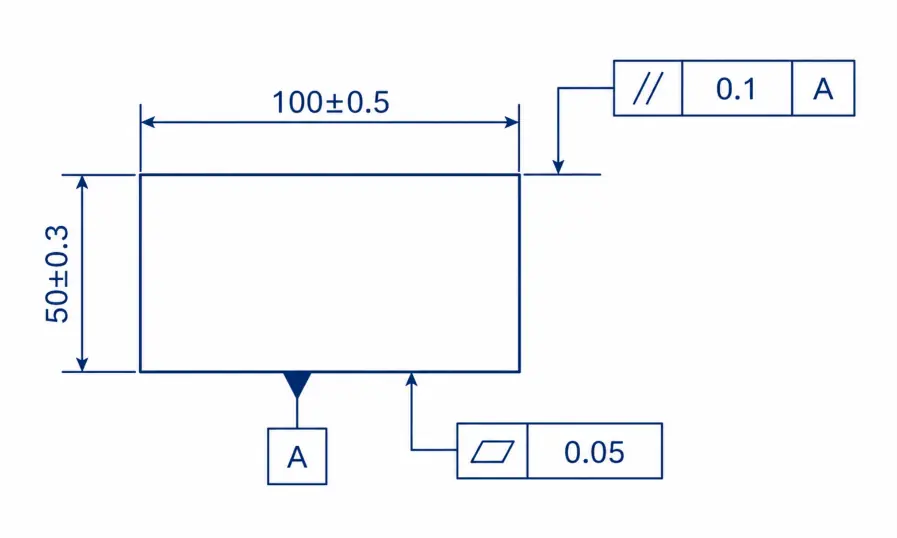
Độ phẳng và độ song song đều kiểm soát bề mặt, nhưng khác nhau về chuẩn tham chiếu, chức năng và cách đo. Hiểu đúng giúp bản vẽ rõ ràng và RFQ được đánh giá chính xác hơn.
ĐỌC BÀI ↗
Hướng dẫn thực tế giúp kỹ sư và nhân viên thu mua mô tả đúng vật liệu, trạng thái nhiệt luyện và yêu cầu bề mặt trước khi gửi bản vẽ gia công.
ĐỌC BÀI ↗TÀI LIỆU