
CÔNG NGHỆ GIA CÔNG CNC

Tiện ren ngoài CNC: Cách kiểm soát bước ren, chân ren và đoạn thoát dao

Hướng dẫn DFM và kiểm tra ren ngoài tiện CNC: đường kính trước ren, biên dạng dao, infeed, thoát dao, ba via và dưỡng ren theo tiêu chuẩn.

01

Tiện ren ngoài CNC phù hợp khi nào?

Tiện ren ngoài CNC là phương pháp tạo ren trên bề mặt tròn xoay bằng dao một lưỡi hoặc insert định hình, với chuyển động chạy dao đồng bộ theo bước ren. Phương pháp phù hợp cho trục, đầu nối, vòng ren và chi tiết cần nhiều đường kính hoặc vai được gia công trong cùng lần gá. So với bàn ren hoặc cán ren, tiện ren linh hoạt về đường kính, chiều dài, vị trí và số lượng nhỏ đến trung bình; đồng thời dễ tích hợp với tiện bậc và rãnh thoát. Tuy nhiên, chất lượng không chỉ phụ thuộc chương trình. Đường kính phôi trước ren, biên dạng insert, góc nghiêng, độ cứng gá, độ đảo, chiến lược vào dao, thoát phoi và đoạn thoát đều ảnh hưởng chân, sườn và đỉnh ren. Bài này tập trung ren ngoài, khác với bài về tarô cắt, tarô nén và phay ren trong đã có trên website.
02

Bản vẽ phải xác định ren trước khi chọn dao

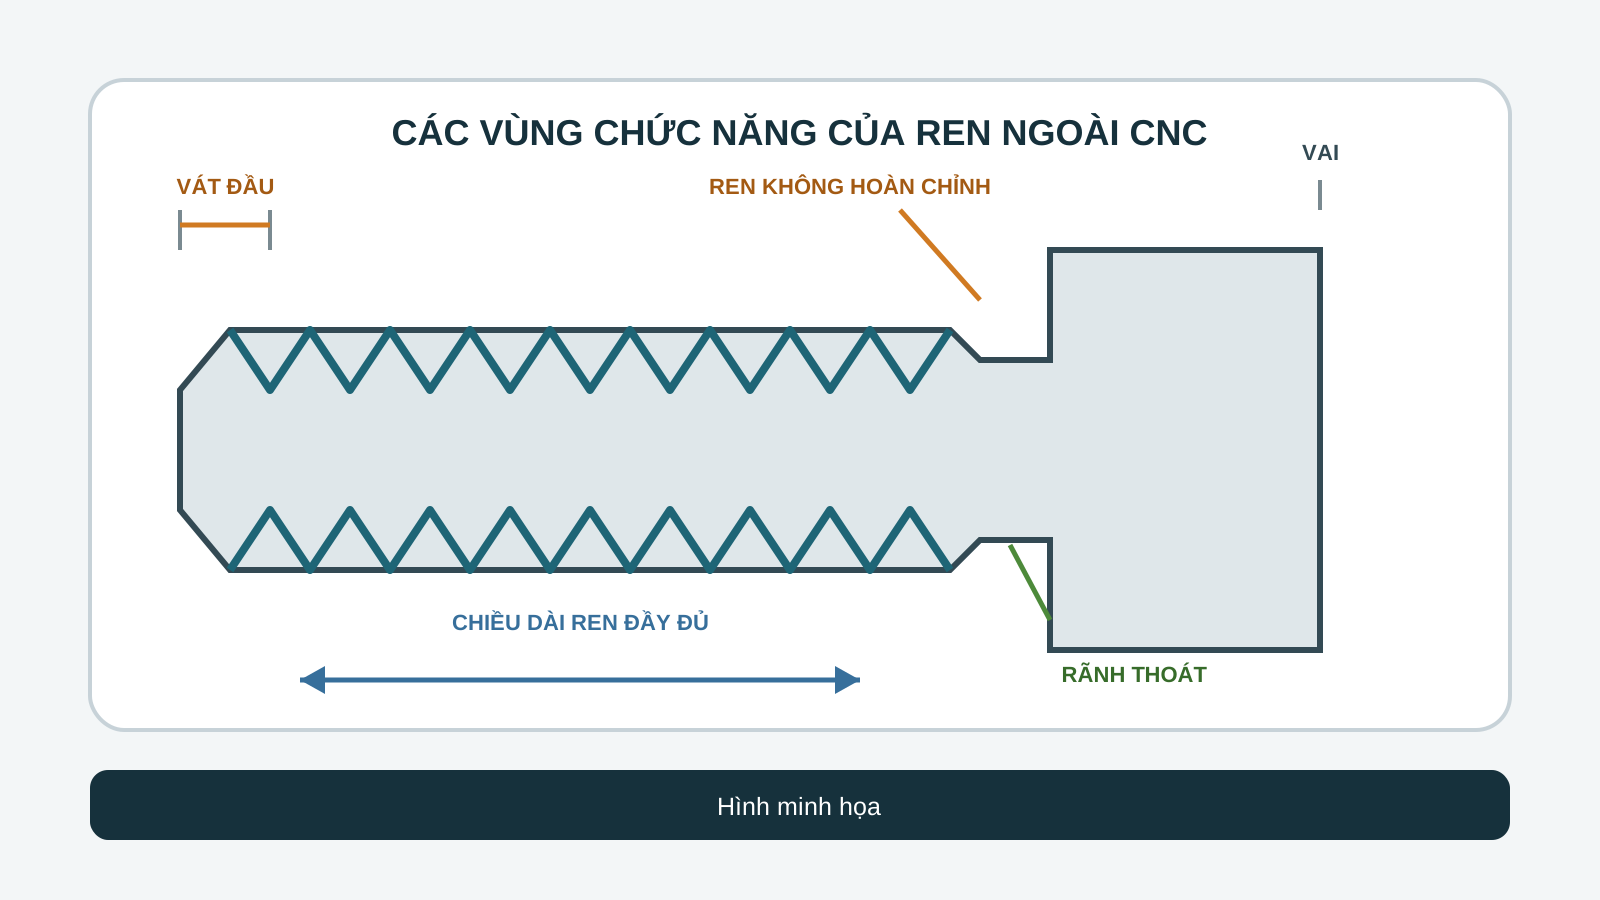
Ký hiệu ren phải nêu hệ ren, đường kính danh nghĩa, bước hoặc số ren trên inch, cấp dung sai, chiều dài hữu ích, hướng ren và tiêu chuẩn áp dụng. Với ren hệ mét ISO, ISO 965-1:2026 quy định hệ thống dung sai cho ren M theo ISO 261 và biên dạng theo ISO 68-1. Không nên tiếp tục dùng mặc định revision cũ nếu hợp đồng yêu cầu tiêu chuẩn hiện hành; cũng không tự chuyển giữa ký hiệu ISO và Unified. Nếu ren có coating, mạ hoặc xử lý bề mặt, bản vẽ cần xác định giới hạn ren áp dụng trước hay sau xử lý. Vát đầu, bán kính chuyển tiếp, vai chặn, rãnh thoát và chiều dài ăn khớp phải được ghi rõ. Một ghi chú “M20” đơn lẻ không đủ để lập quy trình và chọn dưỡng nghiệm thu.

Sơ đồ kỹ thuật tiện ren ngoài CNC với vát đầu ren, chiều dài hữu ích và rãnh thoát dao
Hình minh họa: các vùng cần xác định khi tiện ren ngoài; không phải ảnh sản xuất thực tế tại VietTech.
Đặc tínhRủi ro nếu thiếuThông tin nên ghi
Bước và hệ renDao/chương trình sai biên dạngM hoặc UN, bước/TPI, tiêu chuẩn
Cấp dung saiKhông chọn được giới hạn và dưỡngVí dụ cấp ren theo tiêu chuẩn thiết kế
Chiều dài hữu íchRen thiếu vòng đầy đủ gần vaiChiều dài full-form cần lắp ghép
Thoát daoVa vai, ren cụt hoặc ba viaRãnh/undercut hoặc khoảng thoát cho phép
Trạng thái bề mặtRen chặt sau coatingGiới hạn trước hoặc sau xử lý
03

Đường kính trước ren quyết định tải cắt đầu tiên

Trước khi chạy chu trình ren, đường kính ngoài và vát đầu phải được tiện ổn định. Sandvik Coromant lưu ý rằng đường kính tiện trước quá lớn với ren ngoài làm lát cắt đầu nặng, có thể gây mẻ insert; đường kính không phù hợp cũng làm đỉnh ren và phép đo sai. Giá trị mục tiêu phải lấy từ tiêu chuẩn ren, cấp dung sai, dạng insert và hướng dẫn dao, không dùng một lượng giảm đường kính cố định cho mọi bước ren. Vát đầu ren giúp lắp ghép và giảm ba via nhưng phải giữ đủ chiều dài ren hữu ích. Khi phôi mảnh hoặc kẹp xa, lực cắt tuần hoàn có thể làm rung và tạo sai số bước cục bộ. Cần kiểm soát độ đảo của bề mặt chuẩn, chiều nhô, áp lực chống tâm hoặc lunette khi phù hợp và nhiệt trong chu kỳ.

04

Insert full-profile hay partial-profile?

Insert full-profile tạo cả chân và đỉnh của một bước ren xác định, giúp biên dạng hoàn chỉnh và giảm công đoạn phá ba via ở đỉnh khi đường kính trước ren được chuẩn bị đúng. Đổi lại, mỗi insert chỉ bao phủ phạm vi bước cụ thể. Insert partial-profile linh hoạt cho nhiều bước trong phạm vi cho phép nhưng không tạo hoàn chỉnh đỉnh ren; đường kính trước ren và kiểm soát ba via càng quan trọng. Hình học insert, grade, bán kính mũi và shim phải phù hợp vật liệu, bước, hướng ren, đường kính và góc xoắn. Không nên chọn insert chỉ theo ký hiệu ngoài bao bì. Với ren sát vai, holder và hướng chạy dao cần được kiểm tra va chạm bằng mô phỏng và chạy thử an toàn. Thông số cắt cuối cùng lấy theo nhà sản xuất dao và điều kiện máy thực tế.

05

Chiến lược infeed, phoi và độ ổn định

Chu trình ren có thể dùng infeed hướng kính, infeed một sườn hoặc infeed luân phiên. Mỗi cách phân bố tải trên hai cạnh cắt khác nhau và ảnh hưởng hướng thoát phoi. Với ren bước lớn, vật liệu dẻo hoặc chiều dài ren lớn, lựa chọn infeed và số lượt cắt cần ưu tiên kiểm soát phoi, tuổi bền insert và ổn định hơn là chỉ giảm thời gian chu kỳ. Lượng ăn dao mỗi lượt thường giảm dần để tránh tải tăng đột ngột khi rãnh ren sâu hơn; không nên chia đều chiều sâu theo bán kính. Dung dịch trơn nguội, hướng phun, khoảng hở holder và tốc độ trục chính phải được đánh giá theo máy. Một hoặc nhiều lượt tinh không tải có thể thay đổi kích thước, nhưng lạm dụng có thể gây cọ xát và mòn. Quy trình phải được xác nhận bằng đo thực tế.

Ren phải

Kiểm tra chiều chạy dao, hướng quay, insert và điểm rút dao trước khi chạy tự động.

Ren trái

Không chỉ đảo một mã lệnh; toàn bộ holder, insert, đường chạy và vùng thoát cần được xác nhận.

06

Rãnh thoát và ren không hoàn chỉnh gần vai

Dao tiện ren cần thời gian và khoảng cách để giảm tốc, rút khỏi biên dạng và tránh va vai. Nếu thiết kế yêu cầu ren đầy đủ sát một vai vuông mà không có rãnh thoát, khả năng gia công sẽ bị giới hạn bởi hình học insert, holder, gia tốc máy và hướng cắt. Rãnh thoát theo tiêu chuẩn phù hợp tạo không gian cho dao và có thể giúp lắp ghép, nhưng cũng làm giảm tiết diện chịu lực hoặc tạo tập trung ứng suất nếu chọn sai. Vì vậy kích thước rãnh không do nhà gia công tự thêm. Bản vẽ cần phân biệt chiều dài ren toàn phần, đoạn ren không hoàn chỉnh và khoảng trống lắp ráp. Nếu không cho phép undercut, hai bên phải thống nhất vùng ren cụt chấp nhận được hoặc phương án công nghệ khác trước khi báo giá.

07

Kiểm tra ren ngoài: không chỉ đo đường kính lớn

Đường kính lớn không đủ để xác nhận ren lắp được. Kiểm soát thực tế có thể gồm dưỡng vòng GO/NO-GO theo tiêu chuẩn và cấp ren, đo đường kính trung bình bằng micrometer ren hoặc phương pháp ba dây, kiểm tra bước, biên dạng và ngoại quan khi cần. ISO 1502:1996 nêu các loại dưỡng và nguyên tắc phân biệt ren hệ mét ISO phù hợp hoặc không phù hợp giới hạn; ISO cho biết phiên bản này được xác nhận lại năm 2021 nhưng đang ở giai đoạn systematic review, nên hợp đồng cần ghi revision áp dụng. Dưỡng phải đúng kích thước, cấp và được quản lý hiệu chuẩn. Với coating, kết quả phải gắn với trạng thái đo. Ba via ở đầu ren, sườn xước, chân ren rách, vòng ren đầu bị méo và phoi bám đều có thể làm dưỡng kẹt dù đường kính lớn đạt.

08

Checklist RFQ và nguồn kỹ thuật

Gửi PDF 2D và STEP cùng revision, ký hiệu ren đầy đủ, tiêu chuẩn, cấp dung sai, hướng ren, chiều dài hữu ích, rãnh thoát, vát đầu, vật liệu và trạng thái nhiệt luyện. Đánh dấu chuẩn kiểm độ đảo hoặc đồng tâm nếu ren liên quan bề mặt lắp khác. Nêu số lượng, dưỡng hoặc báo cáo cần giao, xử lý bề mặt và trạng thái nghiệm thu cuối. Nội dung được đối chiếu với ISO 965-1:2026, ISO 1502:1996 và hướng dẫn tiện ren của Sandvik Coromant. Các tiêu chuẩn này không cung cấp một chế độ cắt chung cho mọi vật liệu; thông số dao phải theo hệ dao, máy, gá và thử nghiệm. VietTech thực hiện tiện CNC và đo kiểm trong phạm vi đã xác nhận; coating, nhiệt luyện hoặc kiểm tra chuyên biệt ngoài phạm vi được phối hợp với đối tác khi RFQ yêu cầu.

  • Ký hiệu ren, bước/TPI, cấp dung sai và hướng ren
  • Chiều dài hữu ích, vùng ren cụt, rãnh thoát và vát đầu
  • Vật liệu, độ cứng và trạng thái bề mặt cuối
  • Datum, độ đảo/đồng tâm liên quan và mặt lắp
  • Phương pháp kiểm, dưỡng, báo cáo và số lượng
  • 2D/3D cùng revision và thời hạn

XEM THÊM

Độ đảo tròn và độ đảo toàn phần: Khác nhau thế nào trên bản vẽ cơ khí? ↗Hướng dẫn gửi yêu cầu báo giá ↗

FAQ

Câu hỏi thường gặp

Tiện ren ngoài khác phay ren ở điểm nào?

Tiện dùng chi tiết quay và dao chạy đồng bộ theo bước; phay ren dùng dao quay theo quỹ đạo. Lựa chọn phụ thuộc hình học, máy, đường kính và khả năng gá.

Vì sao cần rãnh thoát ren gần vai?

Rãnh tạo khoảng rút dao và giúp đạt chiều dài ren toàn phần, nhưng phải do thiết kế phê duyệt vì ảnh hưởng tiết diện và ứng suất.

Chỉ đo đường kính ngoài có đủ không?

Không. Ren còn phụ thuộc đường kính trung bình, bước và biên dạng; thường cần dưỡng hoặc phương pháp đo phù hợp tiêu chuẩn.

Insert full-profile có ưu điểm gì?

Nó tạo cả chân và đỉnh của bước ren xác định, giúp biên dạng hoàn chỉnh khi đường kính trước ren được chuẩn bị đúng.

Cần gửi gì để VietTech báo giá ren ngoài?

Cần 2D/3D, ký hiệu ren đầy đủ, chiều dài, vai/rãnh thoát, vật liệu, coating, phương pháp kiểm, số lượng và revision.

CÔNG NGHỆ GIA CÔNG CNC

Có chi tiết cần tiện ren ngoài?

Gửi bản vẽ 2D/3D, tiêu chuẩn ren, cấp dung sai, vật liệu, vùng thoát dao, xử lý bề mặt và số lượng để VietTech xem xét gá đặt, dao, đo kiểm và báo giá.GỬI YÊU CẦU BÁO GIÁ ↗