
DUNG SAI & ĐO KIỂM

Độ đảo tròn và độ đảo toàn phần: Khác nhau thế nào trên bản vẽ cơ khí?

Phân biệt độ đảo tròn và độ đảo toàn phần, cách đọc datum, thiết lập trục quay và lựa chọn phương pháp đo cho trục, bạc và chi tiết CNC.

DUNG SAI & ĐO KIỂMVIETTECH · TECHNICAL RESOURCES
01

Tổng quan

Độ đảo là yêu cầu hình học quan trọng đối với trục, bạc, mặt bích, cổ lắp ổ bi và nhiều chi tiết quay. Sai độ đảo có thể gây rung, tải lệch, mòn không đều hoặc khó lắp. Độ đảo tròn và độ đảo toàn phần đều được đánh giá khi chi tiết quay quanh trục chuẩn, nhưng phạm vi kiểm soát và cách đo khác nhau.

02

Độ đảo tròn là gì?

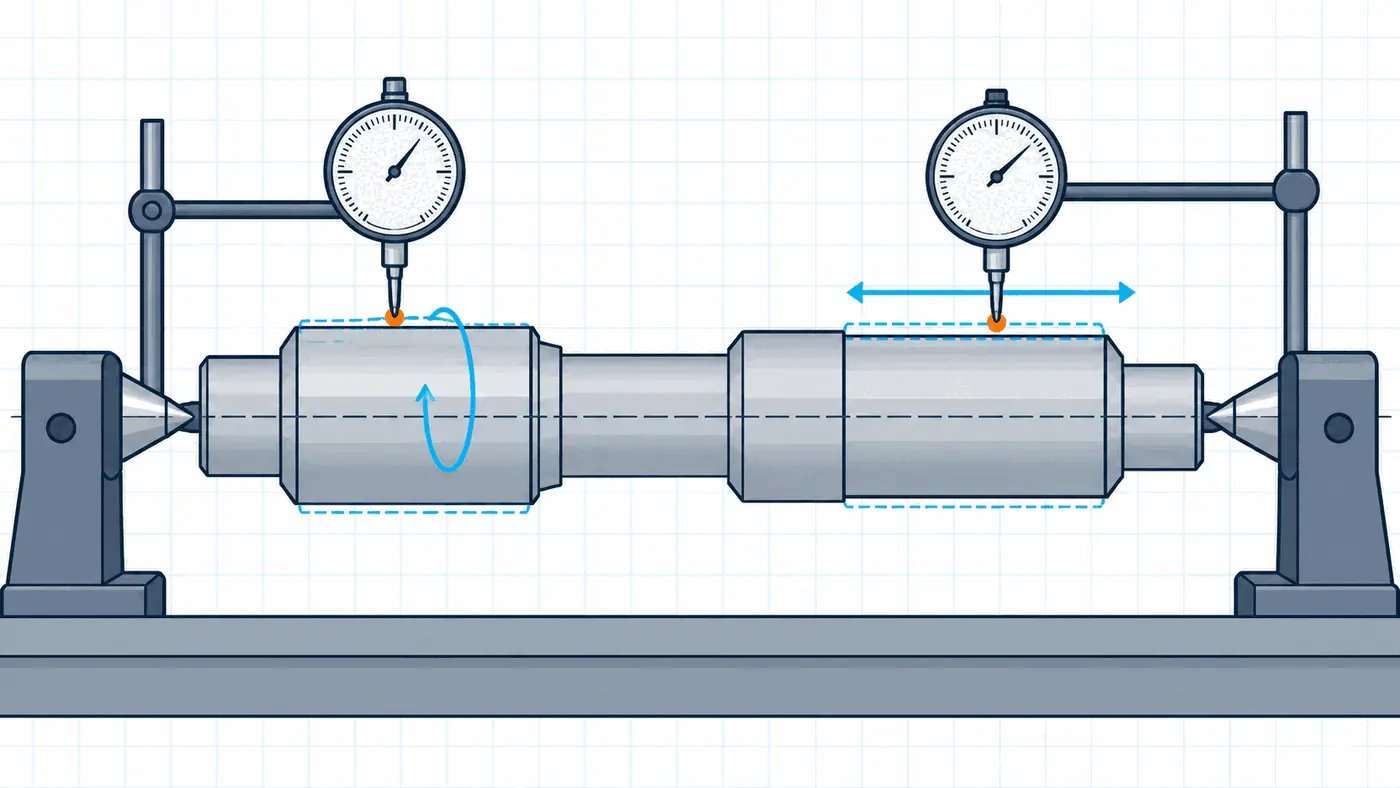
Độ đảo tròn kiểm soát biến thiên tại từng tiết diện vuông góc với trục chuẩn. Đầu đo giữ ở một vị trí dọc trục khi chi tiết quay đủ một vòng; chênh lệch giữa số đọc lớn nhất và nhỏ nhất phải nằm trong dung sai. Kết quả phản ánh tổng hợp hình dạng tiết diện, quan hệ với trục datum và ảnh hưởng của gá. Vì vậy, độ đảo tròn không phải độ tròn: độ tròn không cần datum, còn độ đảo luôn tham chiếu trục chuẩn.

Độ đảo tròn và độ đảo toàn phần: Khác nhau thế nào trên bản vẽ cơ khí?
Sơ đồ kỹ thuật minh họa: Độ đảo tròn và độ đảo toàn phần: Khác nhau thế nào trên bản vẽ cơ khí?. Đây không phải ảnh sản xuất; thông số và điều kiện nghiệm thu theo bản vẽ.

Khi nào độ đảo tròn phù hợp?

Yêu cầu này phù hợp với cổ trục ngắn, rãnh, vị trí lắp vòng làm kín hoặc đường kính chỉ cần kiểm soát tại các tiết diện xác định. Nếu toàn bộ chiều dài phải chạy ổn định, đo vài tiết diện có thể chưa đủ.

03

Độ đảo toàn phần là gì?

Độ đảo toàn phần đánh giá toàn bộ bề mặt khi chi tiết quay và đầu đo quét dọc vùng chỉ định. Với mặt trụ, nó bao quát biến thiên theo chu vi và chiều dài, gồm ảnh hưởng của độ tròn, độ thẳng đường sinh, độ côn, độ cong và quan hệ với datum. Yêu cầu này phù hợp cho cổ lắp ổ bi dài, bề mặt làm kín hoặc trục mài.

Tiêu chíĐộ đảo trònĐộ đảo toàn phần
Phạm viTừng tiết diệnToàn bộ bề mặt được chỉ định
Chuyển động đầu đoGiữ tại một vị trí khi chi tiết quayVừa quay chi tiết vừa quét dọc bề mặt
DatumBắt buộc có trục chuẩnBắt buộc có trục chuẩn
Sai lệch có thể phản ánhĐộ tròn và lệch tâm tại tiết diệnThêm độ thẳng, côn, cong theo chiều dài
Ứng dụng điển hìnhRãnh, cổ ngắn, vị trí kiểm riêngCổ dài, bề mặt làm kín, đường kính lắp ổ bi
04

Datum quyết định kết quả đo như thế nào?

Phải xác lập trục datum từ đặc tính chuẩn trên bản vẽ: một đường kính, hai cổ trục chung, lỗ chuẩn hoặc hệ chuẩn kết hợp. Mâm cặp, khối V và hai mũi tâm không mặc nhiên tạo cùng một trục. Nếu gá sai datum, kết quả có thể không phản ánh chức năng lắp ráp. Với dung sai nhỏ, cần xem xét cả sai số đồ gá và thiết bị.

Datum đơn và datum chung

Với datum đơn, trục được xác lập từ một đặc tính chuẩn. Nếu hai cổ trục tạo datum chung, đồ gá hoặc phương pháp tính phải mô phỏng đúng quan hệ chung; không thể đo dựa vào một cổ rồi bỏ qua cổ còn lại. RFQ nên nêu rõ tiêu chuẩn áp dụng vì ISO/JIS và ASME có thể khác ở một số quy tắc diễn giải.

05

Cách đo bằng đồng hồ so

Quy trình tham khảo cho mặt trụ: Số đọc đại diện cho cả chi tiết, datum, đồ gá, trục quay và thiết bị. Nếu tháo ra gá lại cho kết quả khác đáng kể, cần tìm nguyên nhân trước khi kết luận.

  • Làm sạch datum, bề mặt đo, đầu tâm và đồ gá.
  • Gá theo đúng datum, tránh lực kẹp làm biến dạng.
  • Đặt đầu đo gần vuông góc và trong hành trình làm việc.
  • Quay chậm đủ một vòng, ghi số lớn nhất và nhỏ nhất.
  • Với độ đảo tròn, đo tại các tiết diện quy định.
  • Với độ đảo toàn phần, quét toàn bộ vùng chỉ định khi chi tiết quay.
  • Đo lặp lại để kiểm tra độ ổn định của gá.
06

CMM có đo được độ đảo không?

CMM có thể thu thập vòng đo và đường sinh, tạo hệ tọa độ từ datum rồi đánh giá hình học. Cách này hữu ích cho chi tiết phức tạp hoặc báo cáo số, nhưng phép đo tĩnh không hoàn toàn giống kiểm tra động bằng đồng hồ. Mật độ điểm, thuật toán và cách dựng datum đều ảnh hưởng kết quả. RFQ nên thống nhất thiết bị nghiệm thu: đồng hồ, CMM, máy đo độ tròn chuyên dụng hoặc phương án kết hợp.

07

Các lỗi đo thường gặp

LỗiẢnh hưởngCách kiểm soát
Bụi, ba via tại datumLàm lệch trục quayLàm sạch, kiểm tra bề mặt trước gá
Lực kẹp quá lớnBiến dạng chi tiết thành mỏngGiảm lực, đổi vị trí kẹp, kiểm tra lặp lại
Đầu đo đặt xiênSai số cosine, số đọc thấp giảĐặt đầu đo gần vuông góc
Chỉ đo một tiết diệnBỏ sót côn hoặc congĐo nhiều tiết diện hoặc dùng total runout
Quay quá nhanhSố đọc dao động, khó xác định cực trịQuay chậm và ổn định
Nhầm datum gia công với datum thiết kếKết quả không phản ánh chức năngBám theo khung dung sai và quy trình duyệt
08

Ảnh hưởng đến quy trình gia công

Khi khả thi, các đường kính liên quan nên được gia công trong cùng lần gá. Trục sau nhiệt luyện có thể cần chừa lượng dư và mài theo một chuẩn thống nhất; chi tiết dài hoặc thành mỏng cần chống đỡ phù hợp. Không thể suy ra độ đảo từ dung sai đường kính. Bản vẽ cần nêu datum, vùng áp dụng, độ nhám và trạng thái đo.

09

Checklist RFQ

VietTech thực hiện tiện CNC, phay CNC, mài chính xác, cắt dây EDM và đo kiểm theo phạm vi thống nhất. Phương án gia công và kiểm tra được xem xét theo hình học, dung sai, datum và thiết bị phù hợp; không áp dụng một giới hạn chung cho mọi chi tiết.

  • Bản vẽ 2D và model 3D cùng revision.
  • Tiêu chuẩn áp dụng, khung dung sai và đặc tính datum.
  • Vùng bề mặt đo, kích thước, độ nhám và trạng thái đo.
  • Vật liệu, nhiệt luyện, xử lý bề mặt và số lượng.
  • Tần suất kiểm, biểu mẫu báo cáo và phương pháp nghiệm thu ưu tiên.

XEM THÊM

Phân biệt độ phẳng và độ song song ↗Độ nhám bề mặt Ra ↗Khi nào cần mài sau nhiệt luyện? ↗

FAQ

Câu hỏi thường gặp

Độ đảo đồng hồ so có giống độ đồng tâm không?

Không. Độ đảo là biến thiên tổng hợp khi chi tiết quay quanh datum; nó không tách riêng lệch tâm, sai hình dạng và sai gá.

Độ đảo tròn có kiểm soát toàn bộ chiều dài trục không?

Không. Nó kiểm soát từng tiết diện. Muốn kiểm soát toàn bề mặt, cần xem xét độ đảo toàn phần hoặc yêu cầu khác phù hợp chức năng.

Có thể đo độ đảo bằng cách lăn trục trên bàn máp không?

Chỉ phù hợp để so sánh trong một số trường hợp vì bề mặt lăn có thể không tạo đúng datum của bản vẽ.

Vì sao đo trên máy tiện và phòng QC cho kết quả khác nhau?

Trục quay, lực kẹp, datum, đầu đo hoặc nhiệt độ có thể khác nhau. Cần thống nhất quy trình và kiểm tra độ lặp lại.

VietTech có thể lập báo cáo đo độ đảo không?

Có thể khi phạm vi, datum, phương pháp, tần suất và biểu mẫu được thống nhất trong RFQ, phù hợp với thiết bị đo.

DUNG SAI & ĐO KIỂM

Có chi tiết trục cần kiểm soát độ đảo?

Gửi bản vẽ, vật liệu, số lượng, chuẩn quay và dung sai sau xử lý để VietTech xem xét trình tự tiện–mài và phương pháp kiểm tra.GỬI YÊU CẦU BÁO GIÁ ↗