
加工技術

長尺・細径シャフトのCNC旋盤加工|びびり、テーパ、振れの抑制方法

長尺・細径シャフトの旋盤加工で発生するびびり、テーパ、曲がり、振れの原因と、支持方法・工程・検査の考え方を解説します。

加工技術技術イメージ
01

長尺・細径シャフトの判断

すべての設備と材質に共通する一律の比率はありません。一般に、直径に対して支持されていない長さが大きいほど曲げ剛性は低下します。ただし、チャックからの突出し量、最小軸径、加工代、材質、保持方法、切削力によって難易度は変わります。 全長が長くても心押し台で適切に支持された部品は、チャックから大きく突き出した短い部品より安定する場合があります。図面の全長だけでなく、各工程における無支持区間を確認することが重要です。

  • びびり — ワークまたは工具の剛性不足 — 波状の加工痕、異音、粗さ変動
  • テーパ — 半径方向切削力による逃げ — 長さ方向の直径差
  • 曲がり — 残留応力、熱、クランプの偏り — 取り外し後の振れ増加
  • 軸部の同軸ずれ — 基準変更、不適切な反転 — 各直径部の中心ずれ
  • 把握部変形 — 過大なチャック圧 — 把握痕、真円度・寸法不良
02

切削力によるたわみ

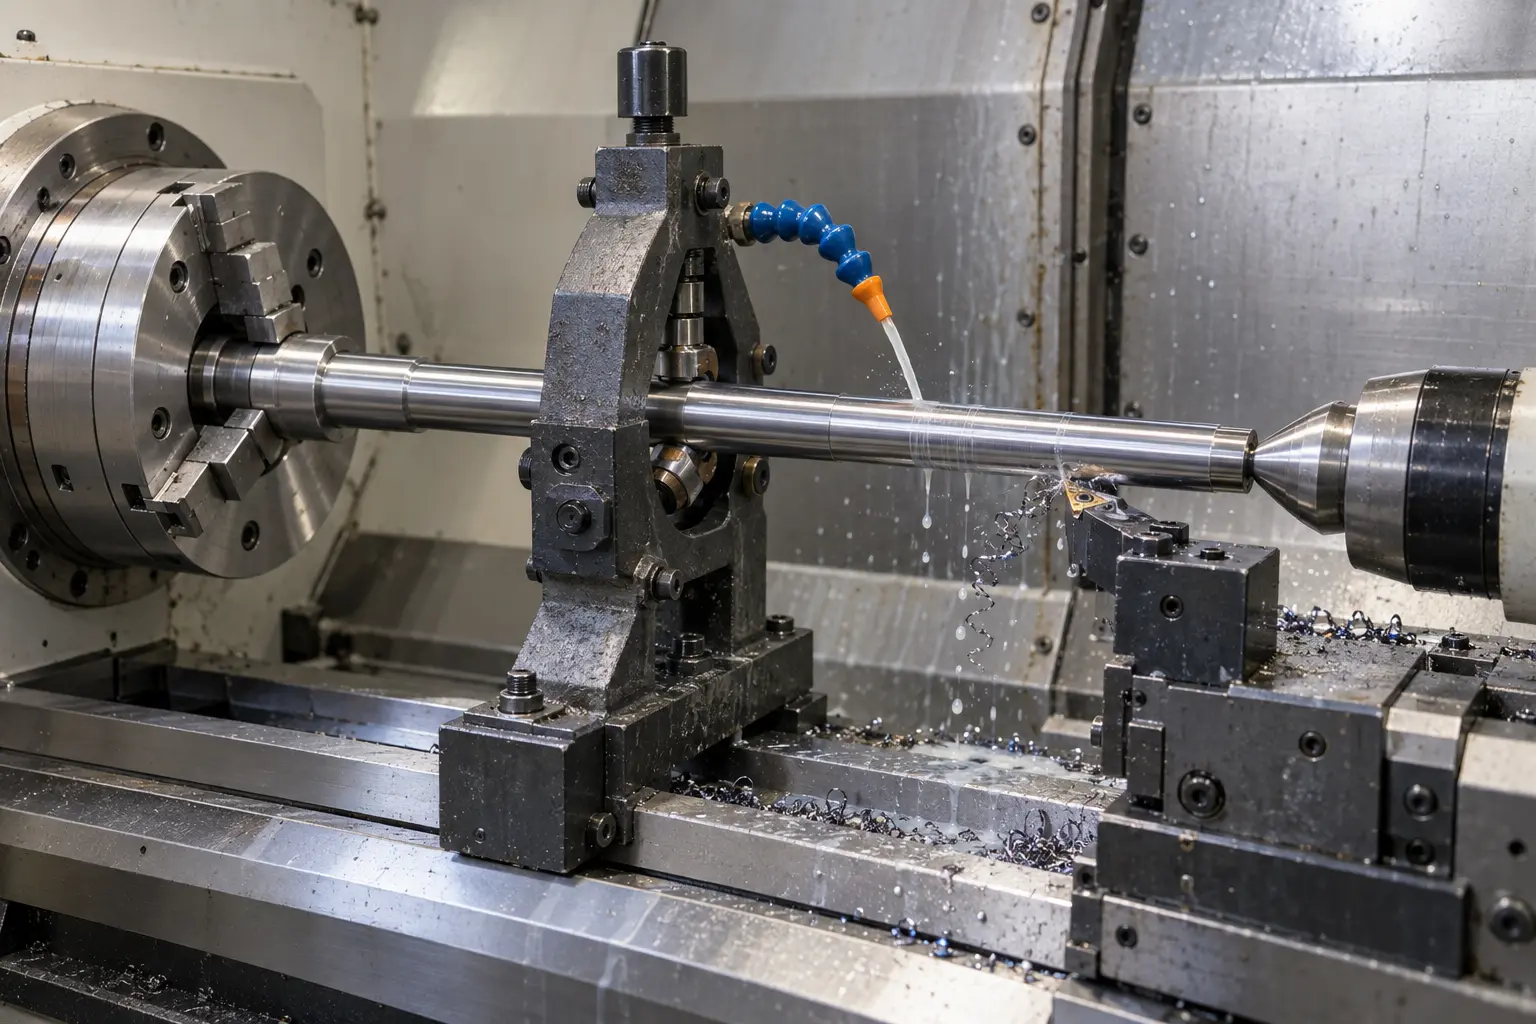
外径旋削では、半径方向の切削力がワークを刃先から逃がす方向に作用します。たわみ量は刃物位置によって変化し、チャックやセンタに近い部分より、無支持区間の中央で大きくなりやすいです。ワークが逃げた位置では切込みが減少し、形状誤差と寸法差が生じます。 工具とワークが周期的に振動すると、前の回転で形成された表面が次の回転を刺激し、再生びびりが発生する場合があります。表面にらせん状・波状の模様が残り、刃先欠損や寸法不安定につながります。

長尺・細径シャフトのCNC旋盤加工|びびり、テーパ、振れの抑制方法の技術イメージ
記事の技術内容を示すために作成したイメージです。VietTechの実際の製造写真ではありません。仕様と合否判定は図面・見積条件に従います。
03

支持方法の選定

形状が許す場合、心押し台によって無支持長さを短くできます。センタ穴は適切な形状で清浄にし、必要に応じて潤滑します。押付け力が小さすぎると支持不足となり、大きすぎるとシャフトの曲がりやセンタ部の発熱を招きます。 非常に長いシャフトでは、固定振れ止めまたは移動振れ止めを加工点付近に配置します。支持面は十分な真円度と清浄度が必要で、主軸中心に合わせて調整します。芯ずれや過大な押付けは、テーパ、支持痕、振れの原因になります。 複数の軸部の同軸関係が重要な場合、両センタ加工により共通の回転基準を維持しやすくなります。採用可否は、全長、トルク伝達、端部形状、図面要求により判断します。

04

荒加工と仕上げ加工の順序

荒加工では発熱と残留応力の解放が発生します。一部だけを最終寸法まで仕上げてから他の部分を除去すると、変形が偏る場合があります。長さ方向に加工代を適切に配分し、必要に応じて温度を安定させ、均一な仕上げ代を残します。 工程例は、端面・センタ穴加工、各軸部の荒加工、曲がり・振れ確認、温度安定、必要時の応力除去、半仕上げ、共通段取りでの仕上げ、必要に応じた熱処理後の円筒研削です。ただし、材質、形状、公差、数量によって最適工程は異なります。

05

刃先形状と切削条件

適切なすくい形状と鋭い刃先は半径方向の力を抑えるのに有効です。ノーズRが大きすぎると細径部への押付け力が増え、小さすぎると刃先強度や表面粗さに影響します。送り速度、切込み量、切削速度は工具メーカーの推奨値を基準とし、実際の加工系で確認します。 びびり発生時は、ワーク突出し、工具突出し、刃先高さ、チャック振れ、心押し力、振れ止め位置、刃先状態を順番に確認します。機械的な不安定要因を残したまま送りだけを下げると、こすれが増える場合があります。

06

発熱とクランプ力の管理

長尺シャフトは温度上昇により長さ方向へ膨張します。加工直後の温かい状態で測定した値は、検査温度へ戻った後と異なる場合があります。クーラントは加工点へ安定して供給し、急激な温度変化を避けます。 チャックは必要なトルクを伝えながら、把握部を変形させないことが重要です。仕上げ面には生爪、コレット、保護材などを検討します。把握力と把握長さは部品ごとに設定します。

07

テーパ、振れ、真直度の検査

直径は長さ方向の複数断面で測定し、テーパや樽形状を確認します。振れは図面で指定された機能基準に対して測定し、測りやすい面を任意に基準としてはいけません。真直度と振れは異なる特性であり、直径が公差内でも、曲がりや回転基準とのずれが残る場合があります。 VietTechでは、寸法、形状、合意した要求に応じて、マイクロメータ、ダイヤルゲージ、ハイトゲージ、三次元測定機などを使用します。精密な長尺部品では、自重たわみを考慮し、測定時の支持条件も明確にします。

08

見積依頼に必要な情報

  • 同一改訂の2D図面と3Dデータ
  • 材質、材料状態、熱処理要求
  • 全長、最小径、支持可能範囲
  • 回転基準、直径、振れ、円筒度、真直度公差
  • 表面粗さ、研削要求
  • 把握痕・振れ止め痕を禁止する範囲
  • 数量、継続数量、希望納期
  • 検査方法、測定報告書の要求

関連ページ

円周振れと全振れ ↗熱処理後の精密研削 ↗VietTechの加工能力 ↗

FAQ

よくあるご質問

長いシャフトには必ず振れ止めが必要ですか。

必要とは限りません。長さと直径、突出し量、材質、切削力、形状により、心押し台のみで対応できる場合もあります。

機上測定では合格でも、取り外し後に外れるのはなぜですか。

クランプ力、心押し力、熱、残留応力が解放され、自由状態の形状が変化するためです。

振れと曲がりは同じですか。

同じではありません。振れには曲がり、各軸部の同軸ずれ、形状誤差、測定段取りの影響が含まれます。

旋盤加工だけですべての振れ公差に対応できますか。

できません。寸法、材質、形状、熱処理、基準、検査方法により、円筒研削が必要な場合があります。

3Dデータだけで見積りできますか。

形状確認には有効ですが、公差、基準、粗さ、検査要求を確認するため、2D図面も必要です。

加工技術

長尺・細径シャフトをご相談ください

VietTechでは、シャフト、ピン、回転部品の図面加工に対応しております。2D図面、3Dデータ、材質、数量、公差、検査要求をご送付ください。保持方法、支持方法、旋削・研削工程、測定方法を確認した上でお見積りいたします。見積依頼 ↗