
GIA CÔNG

Tiện trục dài, mảnh: Cách hạn chế rung, độ côn và sai số độ đảo

Tìm hiểu nguyên nhân gây rung, cong, độ côn và sai số độ đảo khi tiện trục dài, mảnh; cùng cách lập quy trình gia công và đo kiểm phù hợp.

GIA CÔNGHÌNH MINH HỌA KỸ THUẬT
01

Khi nào trục được xem là dài, mảnh?

Không có một giới hạn duy nhất áp dụng cho mọi máy và vật liệu. Tỷ lệ chiều dài làm việc so với đường kính càng lớn thì khả năng chống uốn càng giảm. Tuy nhiên, độ khó thực tế còn phụ thuộc phần nhô khỏi mâm cặp, vị trí bậc nhỏ nhất, lượng dư, vật liệu, cách gá và lực cắt. Một trục có tổng chiều dài lớn nhưng được chống tâm tốt có thể ổn định hơn một chi tiết ngắn hơn nhưng nhô xa khỏi mâm cặp. Vì vậy, cần đánh giá chiều dài không được đỡ tại từng nguyên công, thay vì chỉ nhìn kích thước tổng thể trên bản vẽ.

  • Rung — Chi tiết hoặc dao thiếu cứng vững — Vết sóng, tiếng rít, nhám không đều
  • Độ côn — Chi tiết bị đẩy lệch theo chiều dài — Đường kính hai đầu khác nhau
  • Cong — Ứng suất dư, nhiệt, lực kẹp không cân bằng — Độ đảo tăng sau tháo gá
  • Sai đồng trục — Đổi chuẩn hoặc lật gá không phù hợp — Các bậc trục lệch tâm
  • Biến dạng đầu kẹp — Lực mâm cặp quá lớn — Dấu kẹp, méo hoặc sai kích thước
02

Lực cắt làm trục bị võng như thế nào?

Trong tiện ngoài, lực hướng kính có xu hướng đẩy phôi ra khỏi dao. Với trục mảnh, độ võng thay đổi theo vị trí dao: vùng giữa nhịp không được đỡ thường biến dạng nhiều hơn vùng gần mâm cặp hoặc mũi tâm. Dao vì thế cắt ít vật liệu hơn tại nơi phôi bị đẩy ra xa, tạo ra sai số dạng và đường kính. Nếu hệ thống dao–phôi rung theo chu kỳ, vết cắt của vòng quay trước tiếp tục kích thích vòng quay sau, gây ra hiện tượng chatter. Bề mặt có thể xuất hiện vân xoắn hoặc vết sóng; lưỡi dao cũng dễ mẻ và kích thước không ổn định.

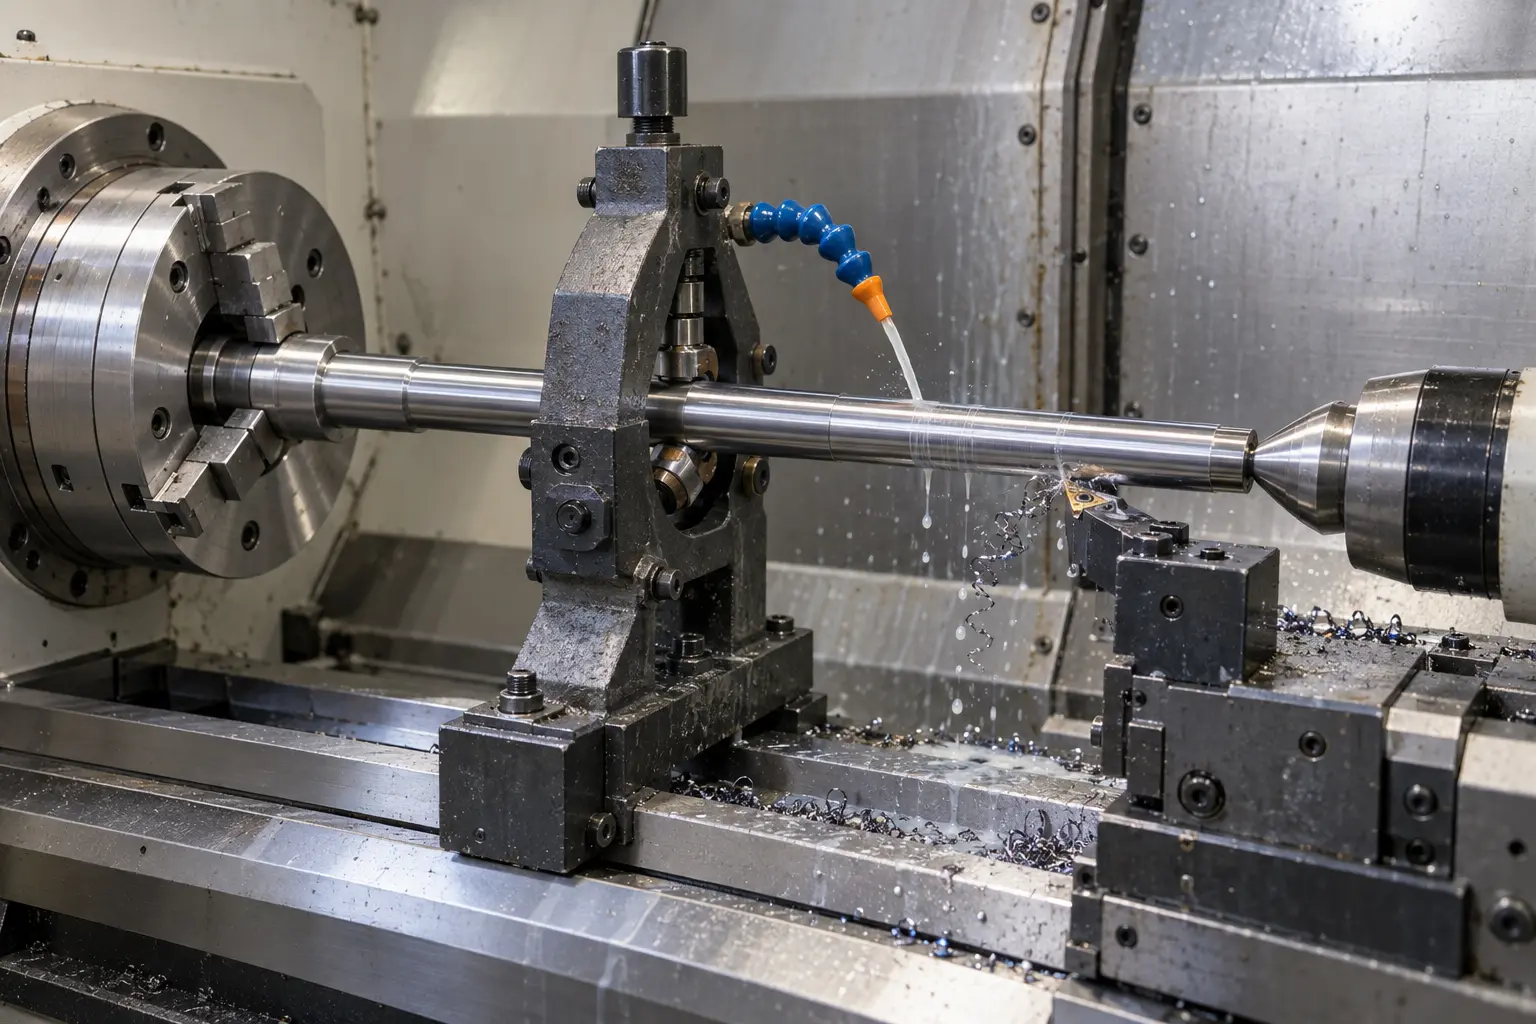
Hình minh họa kỹ thuật chân thực cho Tiện trục dài, mảnh: Cách hạn chế rung, độ côn và sai số độ đảo
Hình minh họa được tạo theo bố trí kỹ thuật của chủ đề; không phải ảnh sản xuất thực tế tại VietTech. Thông số và điều kiện nghiệm thu theo bản vẽ/RFQ.
03

Lựa chọn phương án chống đỡ

Khi hình dạng cho phép, chống tâm giúp giảm chiều dài tự do của trục. Lỗ tâm phải đúng hình học, sạch và được bôi trơn phù hợp nếu dùng mũi tâm quay hoặc mũi tâm cố định. Lực ép tâm quá nhỏ không đủ giữ ổn định; quá lớn có thể làm trục cong hoặc tăng nhiệt tại lỗ tâm. Với trục rất dài, luynet cố định hoặc gối đỡ di động có thể hỗ trợ gần vùng cắt. Bề mặt tỳ phải đủ tròn, sạch và được điều chỉnh đồng tâm với trục chính. Nếu đặt lệch hoặc ép quá mạnh, thiết bị chống đỡ có thể tự tạo ra độ côn, vết tỳ hoặc sai độ đảo. Khi yêu cầu đồng trục giữa nhiều bậc quan trọng, gia công giữa hai mũi tâm có thể giúp duy trì một chuẩn quay thống nhất. Tính khả thi phụ thuộc chiều dài, mô-men truyền, hình dạng hai đầu và yêu cầu của bản vẽ.

04

Trình tự tiện thô và tiện tinh

Tiện thô tạo nhiệt và giải phóng ứng suất dư trong vật liệu. Nếu đưa ngay về kích thước cuối tại một phía rồi mới gia công phần còn lại, trục có thể biến dạng không cân bằng. Quy trình nên phân bố lượng dư hợp lý dọc theo chiều dài, để thời gian ổn định nhiệt khi cần và chừa lượng dư tinh đồng đều. Một trình tự tham khảo: Đây không phải chuỗi bắt buộc cho mọi chi tiết. Cần điều chỉnh theo vật liệu, hình học, dung sai và sản lượng.

  • Chuẩn bị mặt đầu và lỗ tâm nếu sử dụng chống tâm.
  • Tiện thô các bậc, không để chênh lệch lượng dư quá lớn.
  • Kiểm tra độ cong hoặc độ đảo sau tiện thô.
  • Để chi tiết ổn định nhiệt; thực hiện xử lý giảm ứng suất khi bản vẽ và vật liệu yêu cầu.
  • Tiện bán tinh, xác lập lại chuẩn.
  • Tiện tinh các bề mặt có quan hệ đồng trục trong cùng lần gá nếu có thể.
  • Mài tròn ngoài sau nhiệt luyện khi độ chính xác và chất lượng bề mặt yêu cầu vượt khả năng ổn định của tiện.
05

Dao và chế độ cắt

Dao sắc với hình học cắt phù hợp giúp giảm lực hướng kính. Bán kính mũi dao quá lớn có thể tăng lực đẩy trên chi tiết mảnh; bán kính quá nhỏ lại ảnh hưởng độ bền lưỡi và độ nhám. Lượng chạy dao, chiều sâu cắt và tốc độ cắt phải được chọn theo khuyến nghị của nhà sản xuất dao, đồng thời hiệu chỉnh trên hệ thống thực tế. Khi rung xuất hiện, cần kiểm tra lần lượt phần nhô phôi, độ nhô dao, độ cao tâm dao, độ đảo mâm cặp, lực chống tâm, vị trí luynet và tình trạng lưỡi cắt. Chỉ giảm lượng chạy dao mà không xử lý nguyên nhân cơ học có thể làm dao cọ xát và bề mặt càng kém ổn định.

06

Kiểm soát nhiệt và lực kẹp

Trục dài giãn nở theo nhiệt trong quá trình gia công. Nếu đo ngay khi chi tiết còn nóng, kết quả có thể khác sau khi trở về nhiệt độ kiểm tra. Dòng tưới nguội cần ổn định và hướng đúng vùng cắt; thay đổi nhiệt đột ngột cũng nên được tránh. Chấu kẹp phải truyền đủ mô-men nhưng không làm biến dạng đầu trục. Với bề mặt đã tinh, nên xem xét chấu mềm, bạc kẹp hoặc lớp bảo vệ phù hợp. Lực kẹp và chiều dài kẹp phải được xác lập theo chi tiết, không dùng một thiết lập chung cho mọi đường kính.

07

Đo độ côn, độ đảo và độ thẳng

Đường kính nên được kiểm tra tại nhiều tiết diện dọc chiều dài để nhận biết độ côn hoặc dạng tang trống. Độ đảo cần được đo theo chuẩn chức năng được chỉ định trên bản vẽ, không tùy ý dùng bề mặt dễ gá nhất. Độ thẳng của trục và độ đảo là các đặc tính khác nhau; một trục có đường kính đúng vẫn có thể cong hoặc lệch chuẩn quay. Tại VietTech, phương pháp kiểm tra có thể gồm panme, đồng hồ so, máy đo cao hoặc CMM tùy kích thước, hình học và yêu cầu đã thống nhất. Với trục chính xác, điều kiện đỡ khi đo phải được quy định vì chính trọng lượng chi tiết cũng có thể tạo độ võng.

08

Thông tin cần có trong RFQ

  • Bản vẽ 2D và file 3D cùng phiên bản.
  • Vật liệu, trạng thái vật liệu và yêu cầu nhiệt luyện.
  • Chiều dài tổng, đường kính nhỏ nhất và vùng được phép chống đỡ.
  • Chuẩn quay, dung sai đường kính, độ đảo, độ trụ hoặc độ thẳng.
  • Độ nhám bề mặt và yêu cầu mài sau tiện.
  • Vùng không được để dấu kẹp hoặc dấu luynet.
  • Số lượng, sản lượng lặp lại và thời hạn giao hàng.
  • Phương pháp kiểm tra hoặc báo cáo đo nếu có yêu cầu riêng.

XEM THÊM

Độ đảo tròn và độ đảo toàn phần ↗Mài chính xác sau nhiệt luyện ↗Năng lực gia công VietTech ↗

FAQ

Câu hỏi thường gặp

Có phải trục càng dài thì bắt buộc phải dùng luynet?

Không. Phương án chống đỡ phụ thuộc tỷ lệ chiều dài–đường kính, phần nhô tự do, vật liệu, lực cắt và hình học. Một số trục chỉ cần chống tâm; một số khác cần luynet hoặc quy trình nhiều lần gá.

Tại sao kích thước đạt trên máy nhưng sai sau khi tháo gá?

Lực kẹp, lực chống tâm, nhiệt hoặc ứng suất dư có thể làm chi tiết thay đổi hình dạng sau khi được giải phóng.

Độ đảo có giống độ cong không?

Không. Độ đảo là kết quả tổng hợp khi chi tiết quay theo chuẩn; nó có thể chịu ảnh hưởng của độ cong, sai đồng tâm, sai hình dạng và cách gá đo.

Có thể tiện đạt mọi yêu cầu độ đảo không?

Không. Khả năng phụ thuộc kích thước, vật liệu, hình học, nhiệt luyện, chuẩn và phương pháp đo. Một số trường hợp cần mài tròn ngoài sau tiện hoặc sau nhiệt luyện.

Chỉ gửi file 3D có đủ để báo giá không?

File 3D hỗ trợ đánh giá hình dạng, nhưng bản vẽ 2D cần thiết để xác định dung sai, chuẩn, độ nhám và yêu cầu kiểm tra.

GIA CÔNG

Có trục dài, mảnh cần đánh giá?

VietTech tiếp nhận gia công trục, chốt và chi tiết tròn xoay theo bản vẽ. Hãy gửi bản vẽ 2D, file 3D, vật liệu, số lượng, dung sai và yêu cầu kiểm tra để chúng tôi đánh giá phương án gá, chống đỡ, trình tự tiện–mài và phản hồi báo giá. ---GỬI YÊU CẦU BÁO GIÁ ↗