概要
振れ公差は、シャフト、ブッシュ、フランジ、ベアリング軸部などの回転部品において重要な幾何公差です。振れが大きいと、振動、偏荷重、偏摩耗、騒音、組立不良の原因になる場合があります。円周振れと全振れは、どちらも部品をデータム軸の周りに回転させて評価しますが、管理範囲と測定方法は異なります。

振れ公差は、シャフト、ブッシュ、フランジ、ベアリング軸部などの回転部品において重要な幾何公差です。振れが大きいと、振動、偏荷重、偏摩耗、騒音、組立不良の原因になる場合があります。円周振れと全振れは、どちらも部品をデータム軸の周りに回転させて評価しますが、管理範囲と測定方法は異なります。
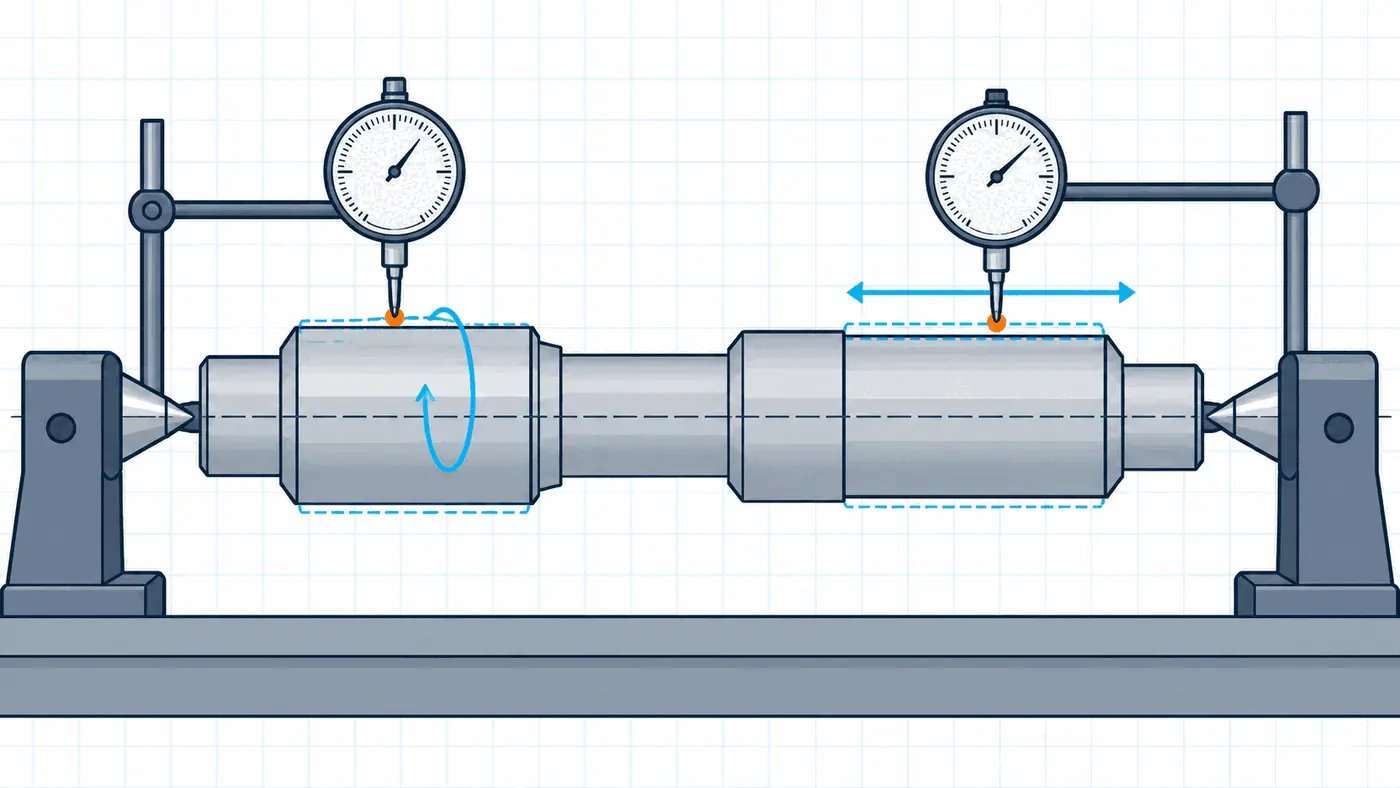
円周振れは、データム軸に直角な各断面の表面変動を管理します。測定時はダイヤルゲージを軸方向の一か所に固定し、部品を一回転させます。最大指示値と最小指示値の差が、公差値以内である必要があります。 円筒面の場合、測定値には、その断面の真円度、データム軸に対する位置関係、治具による誤差が複合的に含まれます。したがって、円周振れと真円度は同じではありません。真円度はデータムを必要としない形状公差ですが、円周振れは必ずデータム軸を基準に評価します。
短いシール部、溝、局部的な回転径など、特定の位置における振れを管理したい場合に有効です。表面全長の安定した回転が必要な場合、数か所の断面測定だけでは不十分なことがあります。
全振れは、部品をデータム軸の周りに回転させながら、測定子を対象面に沿って移動し、指定された表面全体を評価します。円筒面では、円周方向と軸方向の両方の変動を管理します。そのため、真円度、母線の真直度、テーパー、曲がり、データム軸との同軸関係などの複合的な影響を受けます。 長いベアリング軸部、シール面、研削シャフト、全長で安定した回転が必要な径に適しています。ただし、局部断面だけを管理すればよい部品に、全振れを無条件で指定する必要はありません。
| 比較項目 | 円周振れ | 全振れ |
|---|---|---|
| 管理範囲 | 個々の断面 | 指定された表面全体 |
| 測定子の動き | 軸方向位置を固定 | 回転中に表面全体を走査 |
| データム | データム軸が必要 | データム軸が必要 |
| 主な影響 | 断面の形状と偏心 | さらに真直度、テーパー、曲がりを含む |
| 代表用途 | 溝、短い軸部 | 長い軸部、シール面、ベアリング面 |
測定前に、図面で指定されたデータム形体からデータム軸を正しく設定します。データムは、単一の径、二つの共通軸部、基準穴、またはデータム系から設定される場合があります。測定しやすいチャック面を任意に使用すると、組立機能を反映しない結果になる可能性があります。 データム軸部に楕円、テーパー、傷があると、治具によって実際の回転軸が変わります。チャック、Vブロック、両センター支持は、必ずしも同じ軸を作りません。厳しい公差では、スピンドル、センター、治具、ダイヤルゲージの誤差も公差に対して十分小さいことが必要です。
単一データムの場合は、適用規格のルールに従って軸を設定します。二つの軸部から共通データムを設定する場合、治具または計算方法は両方の関係を再現する必要があります。一方だけを基準にして他方を無視しないでください。ISO/JISとASMEでは詳細な解釈が異なる場合があるため、RFQには適用規格を記載してください。
円筒面の参考手順は次のとおりです。 ダイヤルゲージの指示値は、部品、データム、治具、回転軸、測定器を含む測定システム全体の結果です。着脱後に値が大きく変わる場合、合否判定の前に原因を確認する必要があります。
CMMは、複数の円断面や母線を測定し、データム形体から座標系を設定して幾何関係を評価できます。複雑な部品、内径、数値レポートに有効です。ただし、静的なCMM評価は、回転する部品をダイヤルゲージで測る動的な方法と完全に同じではありません。測定点密度、断面位置、形体の当てはめ方法、データム構築が結果に影響します。 量産前に、回転治具とダイヤルゲージ、両センター支持、CMM、真円度測定機、または複数方法の組合せなど、受入方法を合意してください。定義やデータム設定が異なる測定値を、そのまま比較することは避けるべきです。
関係する複数の回転径は、可能であれば同一段取りで加工します。熱処理後のシャフトでは、仕上げ代を確保し、統一した基準で円筒研削を行う場合があります。長尺、薄肉、アンバランスな部品には、適切な支持方法と締付力が必要です。 直径公差だけでは、振れ公差を満足できるか判断できません。図面には、データム形体、管理範囲、表面粗さ、測定状態を明記してください。厳しい公差では、測定不確かさと測定子のアクセスも確認します。
VietTechは、合意した範囲に基づき、CNC旋盤加工、CNCフライス加工、精密研削、ワイヤー放電加工および寸法検査に対応します。振れの加工・測定方法は、形状、公差、データム、設備に応じて検討します。すべての部品に共通する精度保証値は設定していません。
FAQ
いいえ。振れは回転中の複合変動であり、中心位置、形状誤差、治具誤差を個別に分離するものではありません。
いいえ。各断面を管理します。表面全体には、全振れまたは機能に適した別の要求を検討します。
限定的な比較検査には使用できますが、転がす面が図面のデータム軸を正しく再現するとは限りません。
回転軸、締付力、データム再現、測定器、温度が異なる可能性があります。測定方法と再現性を統一してください。
RFQでデータム、測定方法、頻度、書式を事前に合意し、設備に適合する場合は対応可能です。
幾何公差・検査