概要
めねじは、ハウジング、プレート、治具、マニホールド、ブッシュなど、多くの機械部品に使用されます。CNC加工で一般的な方法には、切削タップ、盛上げタップ、スレッドミーリングがあります。いずれも適切な条件で加工すれば要求を満たせますが、ねじ山の形成方法、切りくず処理、必要トルク、対応材質、寸法補正の自由度が異なります。 呼び径だけで加工方法を決めることはできません。ねじ規格、公差等級、材質、止まり穴・通り穴、有効ねじ長さ、表面処理、数量、検査方法を合わせて確認する必要があります。

技術ガイド
切削タップ、盛上げタップ、スレッドミーリングを、材質、止まり穴、切りくず、トルク、精度、検査、コストの観点から比較します。
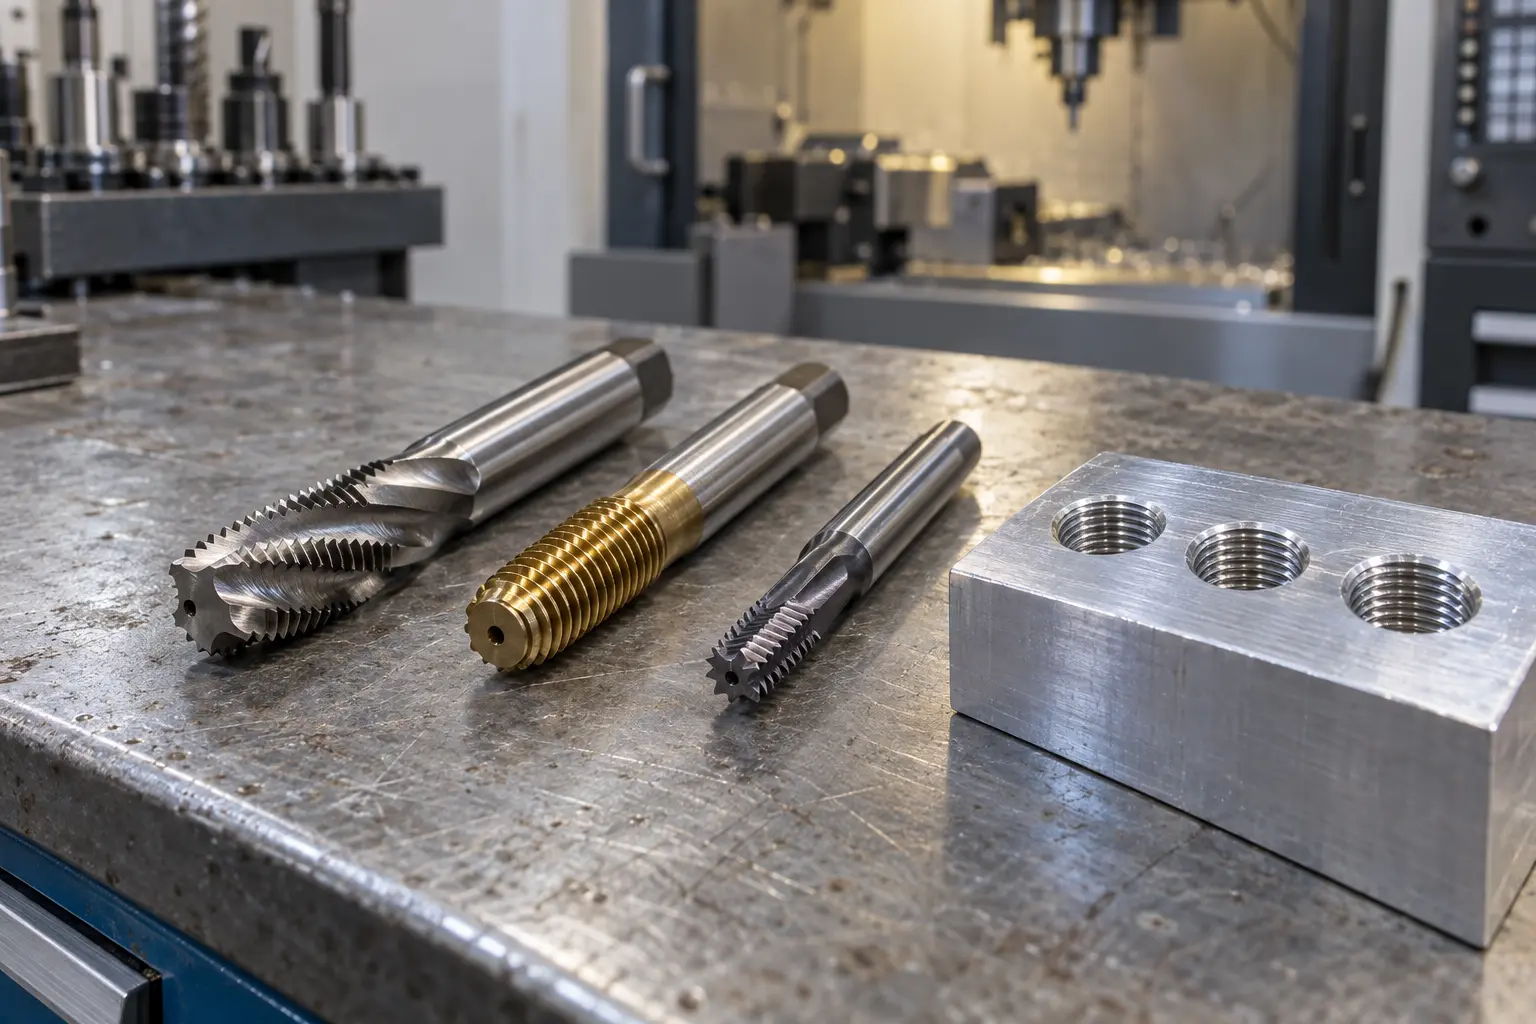
めねじは、ハウジング、プレート、治具、マニホールド、ブッシュなど、多くの機械部品に使用されます。CNC加工で一般的な方法には、切削タップ、盛上げタップ、スレッドミーリングがあります。いずれも適切な条件で加工すれば要求を満たせますが、ねじ山の形成方法、切りくず処理、必要トルク、対応材質、寸法補正の自由度が異なります。 呼び径だけで加工方法を決めることはできません。ねじ規格、公差等級、材質、止まり穴・通り穴、有効ねじ長さ、表面処理、数量、検査方法を合わせて確認する必要があります。
切削タップは、切れ刃で材料を除去してねじ溝を形成するため、切りくずが発生します。そのため、溝形状と切りくずの排出方向を穴形状に合わせることが重要です。
通り穴では、ポイントタップが切りくずを前方へ押し出す方法が一般的です。止まり穴では、スパイラルタップにより切りくずを入口側へ排出する方法がよく用いられます。ただし、最終的な選定は材質、深さ、クーラント供給、工具メーカーの推奨条件によって異なります。 切削タップは、鋼、ステンレス、アルミニウムなど幅広い材質に対応する製品があり、小径から中径までのねじに広く使用できます。量産では短いサイクルタイムを得やすい方法です。 主なリスクは、切りくず詰まり、刃欠け、タップ折損です。止まり穴では食付き部と切りくずのための底部余裕が必要であり、下穴深さを有効ねじ長さと同じ値にはできません。主軸回転と送りの同期、工具振れ、切削液の状態も品質に影響します。
盛上げタップは材料を切削せず、塑性変形によってねじ山を形成します。大きな切りくず溝が不要なため工具断面を確保しやすく、切りくず詰まりも発生しません。一般に、適切なアルミニウム合金、低炭素鋼、一部のステンレス鋼など、十分な延性を持つ材料に適しています。
同じ呼び径でも、盛上げタップの下穴は切削タップ用より通常大きく、厳密な管理が必要です。下穴が小さすぎるとトルクが上昇し、工具折損や過大なねじ山形成につながります。大きすぎるとねじ山の形成率が不足し、ゲージ不合格の原因になります。切削タップ用の下穴表をそのまま使用してはいけません。 盛上げタップは一般に高いトルクと良好な潤滑を必要とします。脆性材料、伸びの小さい材料、または成形ねじを認めない用途には適用できません。図面や業界規格、お客様仕様で加工方法が指定されている場合は、その要求を優先します。
スレッドミーリングは、ねじ切りカッタとヘリカル補間を組み合わせる方法です。工具が穴中心の周囲を回りながらZ方向へ移動し、ピッチを形成します。工具径がねじ径より小さいため、切りくずの排出空間を確保でき、工具折損時にもタップのように穴断面全体を塞ぎにくい特徴があります。
加工可能な範囲内で、工具径補正によりねじ寸法を調整できます。同じピッチとねじ形状で複数の径に対応できる工具もありますが、必ず使用工具の適用範囲を確認します。高価なワーク、大径ねじ、難削材、有効径をプログラム補正で管理したい場合に有効です。 一方、ヘリカル補間が可能なCNC、安定した保持、正しいプログラムが必要です。特に小径穴を多数加工する場合、1穴当たりのサイクルはタップより長くなることがあります。工具突出し、振れ、剛性は、ねじのテーパや形状に影響します。
この表は選定の目安です。最終的には、実際の材質、部品形状、機械、ホルダ、工具、合格基準に基づいて判断します。
| 比較項目 | 切削タップ | 盛上げタップ | スレッドミーリング |
|---|---|---|---|
| 形成方法 | 材料を切削 | 材料を塑性変形 | ヘリカル補間による切削 |
| 切りくず | 発生する | 発生しない | 比較的小さな切りくずが発生 |
| 対応材質 | 工具形状を選べば広い | 十分な延性が必要 | 工具と機械能力により広い |
| 下穴 | 切削タップ用寸法 | より大きく、厳密な管理が必要 | 工具とねじ形状の空間が必要 |
| トルク・負荷 | 材質により中~高 | 一般に高い | フライス加工として負荷が分散 |
| 寸法補正 | 主に工具に依存 | 下穴径の影響が大きい | 工具径補正が可能 |
| 止まり穴 | 切りくずと底部余裕を管理 | 切りくずはないが食付き余裕が必要 | 深さを調整しやすい |
| 小径多穴の生産性 | 高い場合が多い | 適用条件では高い | 遅くなる場合がある |
| 折損時 | 除去が難しい場合がある | 除去が難しい場合がある | 穴全体を塞ぎにくい |
ねじ加工前に、下穴の直径、真円度、真直度、深さ、位置を管理します。入口のバリや鋭いエッジは組立不良の原因になります。適切な面取りは工具の進入を助けますが、有効ねじ長さを減らさないようにします。 すべての材質と工法に共通する下穴径はありません。ねじ規格、公差等級、使用工具、工具メーカーの推奨値から決定します。加工後にめっきやアルマイト処理を行う場合は、合格寸法が処理前か処理後か、ねじ部をマスキングするかを明確にします。
ボルトによる確認は明らかな不具合の発見には役立ちますが、指定されたゲージ検査の代わりにはなりません。通りゲージは適用規則に従って必要なねじ長さまで通し、止りゲージは規格で許容された範囲を超えて入らないことを確認します。ゲージはねじ種類、ピッチ、公差等級に合致し、有効な校正状態でなければなりません。 特殊な要求では、有効径測定、ねじ形状の確認、初品検査報告書が必要になる場合があります。最終検査前の切りくず除去、防錆油、表面処理の状態も事前に取り決めます。
VietTechでは、CNCフライス加工品およびCNC旋盤加工品のめねじ加工を行い、合意した図面要求に基づいて検査します。加工方法は材質、寸法、数量、工具アクセスを確認して選定し、すべての部品に同じ工具や方法を適用することはありません。
FAQ
適切な延性材料では良好な表面特性を得られる場合がありますが、すべての用途で優れているとは限りません。設計、材質、ねじ山形成率、適用規格に基づいて判断します。
通常は使用できません。盛上げタップはより大きく、厳密に管理された下穴を必要とします。使用工具と材料に対応したデータを使用します。
適切な工具、機械精度、加工空間があれば可能です。ただし、小径穴が多数ある場合はタップの方が短いサイクルになることがあります。
バリ、表面処理、入口部の傷、異物、相手ボルトの公差等級、長いかみ合いなどが考えられます。双方の部品と表面状態を確認する必要があります。
図面要求に従います。機能寸法が処理後に適用される場合は、膜厚、マスキング、洗浄、完成状態での検査を工程に含めます。
技術ガイド