
KIẾN THỨC KỸ THUẬT

Tarô cắt, tarô nén và phay ren: Chọn phương pháp nào cho ren trong CNC?

So sánh tarô cắt, tarô nén và phay ren CNC theo vật liệu, lỗ mù, phoi, mô-men, độ chính xác và chi phí để chọn phương pháp phù hợp.

KIẾN THỨC KỸ THUẬTHÌNH MINH HỌA KỸ THUẬT
01

Tổng quan

Ba phương pháp gia công ren trong CNC phổ biến là tarô cắt, tarô nén và phay ren. Chúng khác nhau về cơ chế tạo hình, phoi, mô-men, vật liệu phù hợp và khả năng hiệu chỉnh. Việc lựa chọn phải xét tiêu chuẩn ren, cấp dung sai, vật liệu, dạng lỗ, chiều dài ren, xử lý bề mặt, số lượng và cách kiểm tra.

02

Tarô cắt tạo ren như thế nào?

Tarô cắt loại bỏ vật liệu bằng lưỡi cắt nên hình dạng rãnh và hướng thoát phoi phải phù hợp với loại lỗ.

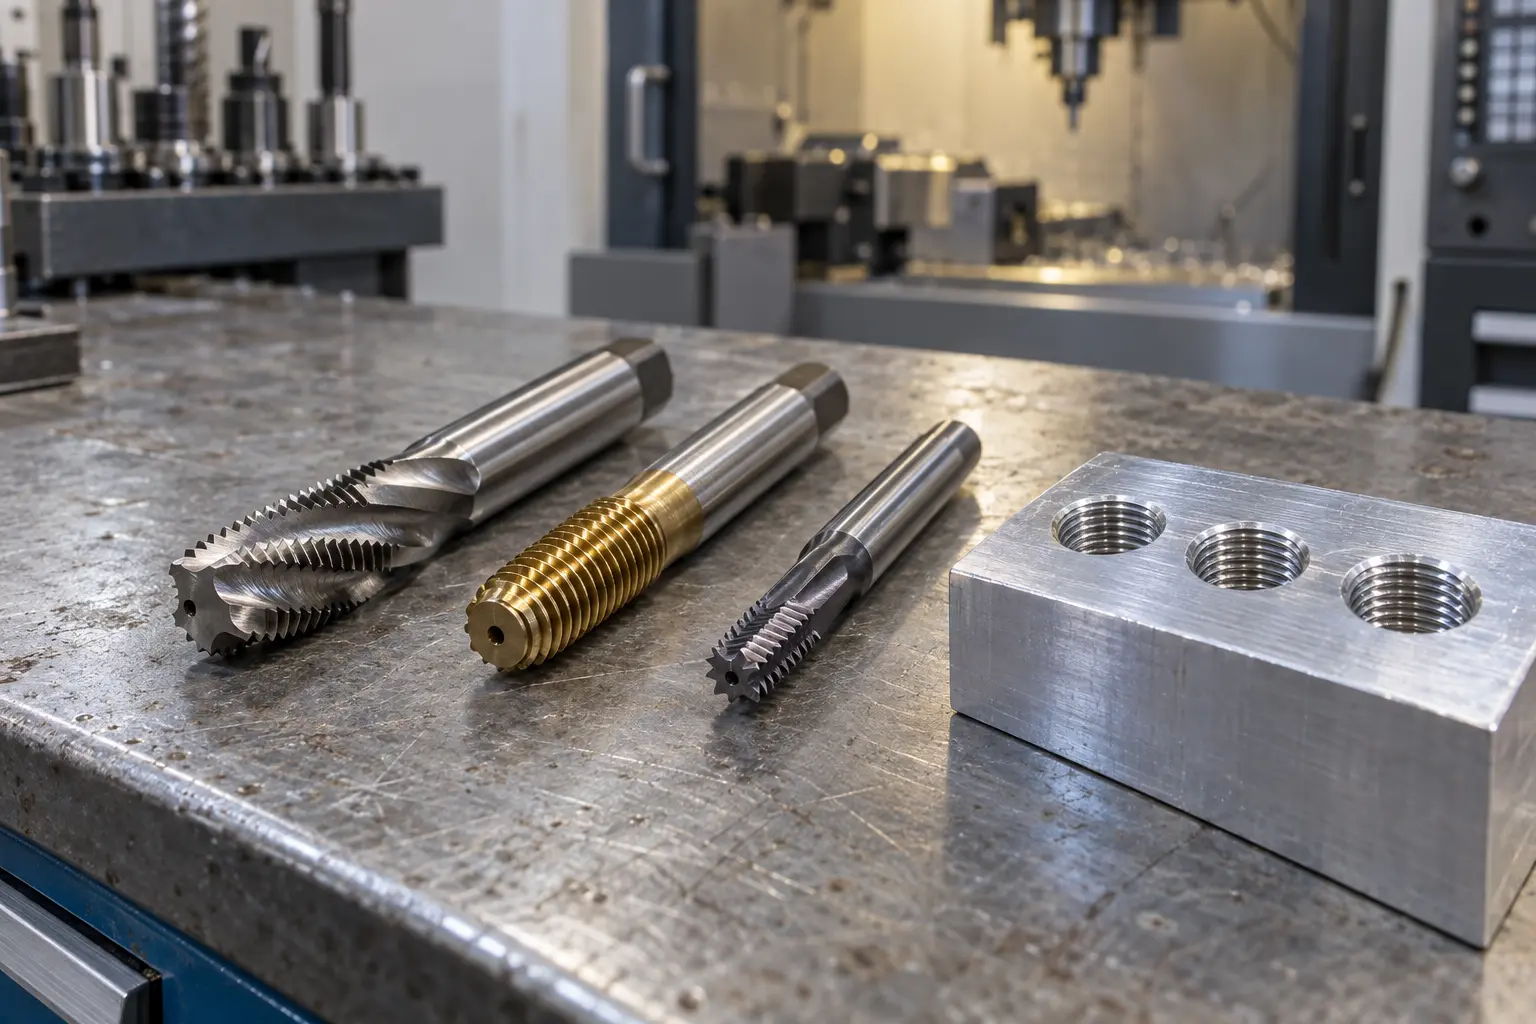
Hình minh họa kỹ thuật chân thực cho Tarô cắt, tarô nén và phay ren: Chọn phương pháp nào cho ren trong CNC?
Hình minh họa được tạo theo bố trí kỹ thuật của chủ đề; không phải ảnh sản xuất thực tế tại VietTech. Thông số và điều kiện nghiệm thu theo bản vẽ/RFQ.

Lỗ xuyên và lỗ mù

Tarô mũi xoắn thường đẩy phoi về trước trong lỗ xuyên; tarô rãnh xoắn thường kéo phoi lên khỏi lỗ mù. Lựa chọn còn phụ thuộc vật liệu, độ sâu, làm mát và hướng dẫn của nhà sản xuất. Tarô cắt có phạm vi vật liệu rộng và chu kỳ nhanh, nhưng có rủi ro kẹt phoi, mẻ hoặc gãy. Lỗ mù phải chừa khoảng đáy cho phần dẫn và phoi; độ đồng bộ trục chính–bước tiến, độ đảo và dung dịch cắt cũng ảnh hưởng chất lượng.

03

Tarô nén khác tarô cắt ở điểm nào?

Tarô nén làm vật liệu chảy dẻo để tạo ren mà không sinh phoi. Lõi dụng cụ có thể cứng vững hơn và không có rủi ro phoi mắc trong lỗ. Phương pháp phù hợp với vật liệu đủ dẻo như một số hợp kim nhôm, thép carbon thấp và thép không gỉ.

Đường kính lỗ khoan mồi đặc biệt quan trọng

Lỗ cho tarô nén thường lớn hơn lỗ dùng cho tarô cắt cùng cỡ ren. Lỗ quá nhỏ làm tăng mô-men hoặc gãy dụng cụ; lỗ quá lớn làm giảm mức hình thành ren và có thể không đạt dưỡng. Vì vậy không dùng bảng khoan tarô cắt cho tarô nén. Phương pháp này cần bôi trơn tốt, không phù hợp mặc định với vật liệu giòn và phải tuân theo mọi giới hạn trên bản vẽ hoặc tiêu chuẩn.

04

Khi nào nên phay ren CNC?

Phay ren dùng dao phay kết hợp nội suy xoắn ốc quanh trục lỗ. Dao nhỏ hơn đường kính ren nên phoi có đường thoát và khi sự cố ít có khả năng chặn toàn bộ lỗ như tarô nguyên khối.

Khả năng hiệu chỉnh

Có thể hiệu chỉnh kích thước bằng bù bán kính trong giới hạn cho phép. Một số dao gia công được nhiều đường kính có cùng bước và biên dạng, nhưng phải kiểm tra phạm vi dụng cụ. Phay ren phù hợp với chi tiết giá trị cao, ren lớn, vật liệu khó cắt hoặc khi cần điều chỉnh đường kính trung bình. Phương pháp đòi hỏi nội suy chính xác và gá ổn định; chu kỳ có thể dài hơn tarô, nhất là với nhiều lỗ nhỏ.

05

Bảng so sánh ba phương pháp

Bảng chỉ để định hướng; quyết định cuối cùng phải dựa trên vật liệu, hình học, máy, holder, dụng cụ và tiêu chí nghiệm thu.

Tiêu chíTarô cắtTarô nénPhay ren
Cơ chếCắt bỏ vật liệuDịch chuyển dẻo vật liệuPhay bằng nội suy xoắn ốc
PhoiCó phoiKhông tạo phoi cắtCó phoi nhỏ, dễ kiểm soát hơn
Vật liệuPhạm vi rộng khi chọn đúng hình họcCần vật liệu đủ dẻoRộng; phụ thuộc dao và độ cứng máy
Lỗ khoan mồiTheo tarô cắt và % ren yêu cầuLớn hơn, dung sai cần kiểm soát chặtPhải đủ chỗ cho dao và biên dạng
Mô-menTrung bình đến cao tùy vật liệuThường cao hơnTải phân bố theo quá trình phay
Hiệu chỉnh kích thướcHạn chế, chủ yếu qua dụng cụHạn chế, nhạy với đường kính lỗCó thể bù bán kính đường chạy dao
Lỗ mùCần quản lý phoi và khoảng đáyKhông có phoi nhưng cần khoảng dẫnKiểm soát chiều sâu linh hoạt
Năng suất nhiều lỗ nhỏThường tốtThường tốt khi ứng dụng phù hợpCó thể chậm hơn
Rủi ro khi gãy dụng cụKhó lấy tarô gãyKhó lấy tarô gãyThường ít kẹt toàn tiết diện lỗ hơn
06

Lỗ khoan mồi quyết định chất lượng ren

Trước khi tạo ren, cần kiểm soát đường kính, độ tròn, độ thẳng, chiều sâu, vị trí và ba via của lỗ. Vát miệng hỗ trợ dẫn hướng nhưng không được giảm chiều dài ren hữu hiệu. Đường kính khoan phải theo tiêu chuẩn, cấp dung sai, dụng cụ và khuyến nghị của nhà sản xuất. Với ren được mạ hoặc anodizing, phải xác định trạng thái nghiệm thu và yêu cầu masking.

07

Kiểm tra ren không chỉ là thử bulông

Bulông lắp thử không thay thế dưỡng kiểm. Dưỡng GO phải đi qua chiều dài yêu cầu; dưỡng NO-GO không được vượt mức cho phép. Dưỡng phải đúng hệ ren, bước, cấp dung sai và còn hiệu lực hiệu chuẩn. Yêu cầu đặc biệt có thể gồm đo đường kính trung bình, kiểm biên dạng hoặc báo cáo mẫu đầu.

08

Thông tin cần có trong RFQ

VietTech gia công ren trong trên chi tiết phay và tiện CNC, kiểm tra theo bản vẽ đã thống nhất. Phương pháp được đánh giá theo vật liệu, kích thước, số lượng và khả năng tiếp cận.

  • Ký hiệu đầy đủ, ví dụ M6 × 1–6H hoặc 1/4-20 UNC-2B.
  • Lỗ mù hay lỗ xuyên; chiều dài ren hữu hiệu và chiều sâu lỗ.
  • Vật liệu, độ cứng hoặc trạng thái nhiệt luyện.
  • Số lượng lỗ trên mỗi chi tiết và sản lượng đặt hàng.
  • Xử lý bề mặt, yêu cầu masking và trạng thái khi nghiệm thu.
  • Phương pháp tạo ren bắt buộc nếu thiết kế hoặc tiêu chuẩn quy định.
  • Yêu cầu dưỡng GO/NO-GO, báo cáo kiểm tra và truy xuất.

XEM THÊM

Khoan, khoét và doa: Chọn phương pháp nào để gia công lỗ chính xác? ↗Ghi rõ vật liệu và xử lý bề mặt khi gửi RFQ ↗

FAQ

Câu hỏi thường gặp

Tarô nén có tạo ren bền hơn tarô cắt không?

Ren tạo hình có thể có đặc tính bề mặt thuận lợi, nhưng không tốt hơn trong mọi ứng dụng. Cần xét thiết kế, vật liệu, mức hình thành ren và tiêu chuẩn nghiệm thu.

Có thể dùng cùng đường kính khoan cho tarô cắt và tarô nén không?

Thông thường không. Tarô nén cần lỗ lớn hơn và nhạy với sai lệch đường kính. Phải dùng bảng của đúng loại dụng cụ và vật liệu.

Phay ren có dùng cho ren nhỏ được không?

Có thể nếu có dao phù hợp, máy đủ chính xác và không gian tiếp cận. Tuy nhiên, với nhiều lỗ nhỏ, tarô thường có lợi hơn về chu kỳ.

Vì sao dưỡng GO vào nhưng bulông lắp vẫn chặt?

Nguyên nhân có thể là ba via, lớp phủ, hư hỏng đoạn đầu, chất bẩn, bulông sai cấp hoặc chiều dài ăn khớp lớn.

Ren sau anodizing hoặc mạ nên kiểm khi nào?

Phải theo bản vẽ. Nếu kích thước chức năng áp dụng sau xử lý, cần dự kiến lượng tăng lớp phủ, masking hoặc làm sạch phù hợp và kiểm ở trạng thái giao hàng.

KIẾN THỨC KỸ THUẬT

Gửi RFQ để VietTech đánh giá

Hãy gửi bản vẽ 2D, model 3D, ký hiệu ren đầy đủ, vật liệu, số lượng và yêu cầu xử lý bề mặt. VietTech sẽ xem xét lỗ khoan mồi, khả năng thoát phoi, chiều sâu ren, phương án gia công và kiểm tra trước khi báo giá. ---GỬI YÊU CẦU BÁO GIÁ ↗