概要
機械図面の穴は、直径だけで決まるものではありません。データムに対する位置度、直角度、円筒度、面粗さ、はめあい、検査方法などが機能を左右します。そのため、呼び径だけを見てドリルを選定しても、要求を満たせるとは限りません。穴あけのみ、穴あけ後のリーマ、穴あけ後のボーリング、または同一段取りで複数工程を組み合わせる必要があります。 本稿では各工程の役割と選定方法を整理します。実際の加工可否は、材質、穴深さ、硬さ、設備、工具、治具、数量、図面要求を確認したうえで判断します。

加工技術
機械図面の穴は、直径だけで決まるものではありません。データムに対する位置度、直角度、円筒度、面粗さ、はめあい、検査方法などが機能を左右します。そのため、呼び径だけを見てドリルを選定しても、要求を満たせるとは限りません。穴あけのみ、穴あけ後のリーマ、穴あけ後のボーリング、または同一段取りで複数工程を組み合わせる
機械図面の穴は、直径だけで決まるものではありません。データムに対する位置度、直角度、円筒度、面粗さ、はめあい、検査方法などが機能を左右します。そのため、呼び径だけを見てドリルを選定しても、要求を満たせるとは限りません。穴あけのみ、穴あけ後のリーマ、穴あけ後のボーリング、または同一段取りで複数工程を組み合わせる必要があります。 本稿では各工程の役割と選定方法を整理します。実際の加工可否は、材質、穴深さ、硬さ、設備、工具、治具、数量、図面要求を確認したうえで判断します。
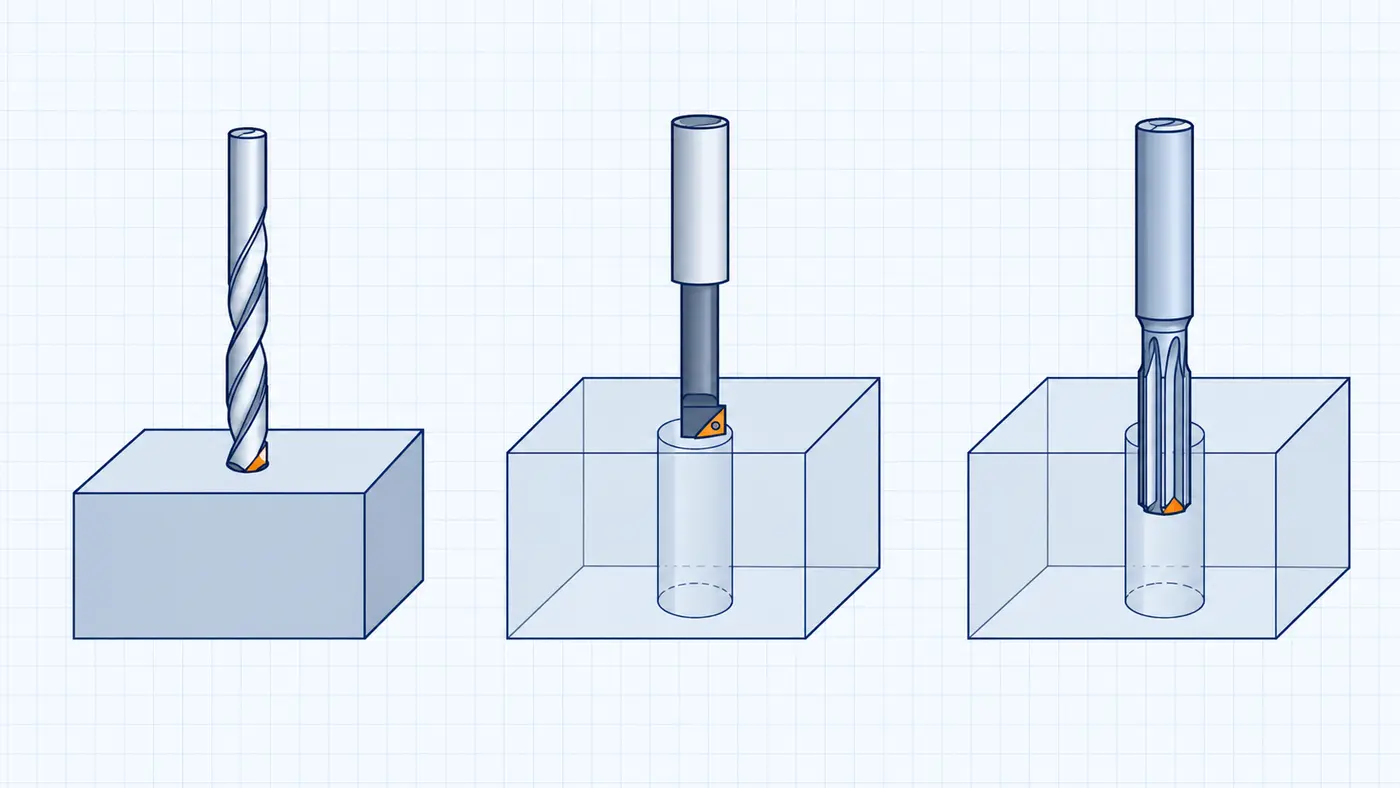
穴あけは、多刃工具で無垢材から穴を作る方法です。通し穴、止まり穴、ボルト逃げ穴、後工程用の下穴を効率よく加工できます。一方、傾斜した進入面、工具の振れ、深穴の切りくず排出、剛性不足、薄肉部の変形などにより、穴軸がずれる場合があります。位置や形状が厳しい穴では、穴あけを仕上げ工程ではなく前加工として考えます。
ボーリングは、単刃工具で既存穴を拡大または仕上げる加工です。マシニングセンタでは、剛性の高いボーリングによって、ドリル穴をそのままリーマ加工する場合よりも、機械座標に対する穴軸を整えやすくなります。旋盤では、同一段取りで加工する外径や端面との同軸関係も管理しやすくなります。 大径穴、標準外の径、調整式工具による径管理、真直度や位置の改善が必要な場合に有効です。
リーマ加工は、多刃工具で小さく均一な取り代を除去する仕上げ加工です。内径寸法、面粗さ、繰り返し精度の向上を目的とします。ただし、リーマは基本的に下穴に沿って進むため、大きく偏心した穴や傾いた穴軸を修正する方法ではありません。位置が重要な場合は、前工程とデータム設定で正しい穴軸を作る必要があります。
この表は工程選定の目安であり、共通の公差保証値ではありません。結果は加工・測定システム全体に依存します。
| 項目 | 穴あけ | ボーリング | リーマ |
|---|---|---|---|
| 加工前の状態 | 無垢材から可能 | 既存穴が必要 | 仕上げ寸法に近い下穴が必要 |
| 主目的 | 効率よく穴を作る | 穴を広げ、軸・位置・径を整える | 径と面を仕上げる |
| 位置修正能力 | 限定的 | 高剛性な段取りで改善しやすい | 限定的。下穴に沿いやすい |
| 除去量 | 穴断面全体 | 下穴と工具により異なる | 小さく均一な取り代 |
| 径の自由度 | ドリル径に依存 | 高い。調整式ヘッドも使用可能 | リーマ径に依存 |
| 代表用途 | 一般穴、逃げ穴、下穴 | 大径、特殊径、軸修正が必要な穴 | ピン、ブッシュ、軸とのはめあい穴 |
ボルト逃げ穴、油路、軽量化穴など、厳しいはめあいや面粗さを要求しない場合は穴あけのみで対応できることがあります。それでも、穴深さ、出口バリ、切りくず排出、工具の抜け空間を確認する必要があります。
下穴の位置と真直度が十分で、主な要求が安定した内径と良好な面である場合に適します。下穴には均一な取り代が必要です。工具ホルダの振れ、クーラント、送り条件も品質に大きく影響します。
穴を大きくする、穴軸を改善する、または標準リーマでは対応しにくい径を調整する場合に適します。データム面と穴を同一段取りで加工すると、再クランプによる誤差を抑えやすくなります。
位置、内径、面品質を同時に厳しく管理する穴では、穴あけで下穴を作り、ボーリングで軸と均一な取り代を整え、リーマで仕上げる方法があります。ただし、すべての穴に必要な工程ではありません。追加工程は図面要求とリスクに基づいて判断します。
穴位置は図面データムとの関係で評価されます。基準面と穴を別段取りで加工すると位置誤差が累積する可能性があります。加工基準と測定基準を工程設計時に明確にします。
主軸、ホルダ、工具の振れは、穴の拡大、面の不均一、工具寿命低下の原因になります。長い突き出し、弱い治具、薄肉形状は振動と変形を増やします。
取り代が少なすぎると擦れ、多すぎると切削負荷と寸法リスクが増えます。すべての穴に同じ数値は使えません。径、材質、工具形状、工具メーカーの推奨条件から決定します。
切りくずの再切削は内面に傷を付けます。止まり穴や深穴では、溝形状、排出方法、クーラント供給を検討します。測定前には切りくず、バリ、余分な油を除去します。
ノギスは簡易確認に便利ですが、厳しい内径公差には適さない場合があります。要求に応じて、限界ゲージ、内側マイクロメータ、シリンダゲージ、三次元測定機、表面粗さ測定機を使い分けます。寸法、位置、形状、面のどれを合否判定するかに測定方法を合わせます。
VietTechは、実際の図面、材質、公差、数量に基づいて加工性を確認します。形状に応じて、CNCフライス、CNC旋盤、研削、ワイヤ放電加工、適切な測定を組み合わせます。最終工程はRFQ確認後に決定します。
FAQ
修正能力は非常に限定的です。リーマは下穴に沿うため、大きなずれにはボーリング、下穴工程の見直し、または段取り変更が必要です。
必ずしもそうではありません。径、深さ、材質、数量、形状、設備により、ファインボーリング、内径旋削、研削などが適する場合があります。
工具の振れや摩耗、振動、軸ずれ、排出不良、薄肉変形、温度などが考えられます。複数の深さと方向で測定して形状誤差を確認します。
必要に応じて機能上のはめあい、適用規格、呼び寸法を明記してください。加工側には寸法要求と相手部品との関係の両方が重要です。
必ずしも十分ではありません。三次元測定機は位置や幾何関係に強く、シリンダゲージや限界ゲージは量産時の内径管理に適します。要求に応じて組み合わせます。
加工技術