二つのめっきは単純に置き換えられない
無電解ニッケルと硬質クロムは金属表面の性能を改善しますが、析出方法と用途が異なります。無電解ニッケルは化学反応で皮膜を形成し、一般的な電気めっきより複雑形状に比較的均一な膜厚を得やすい処理です。硬質クロムは摺動面、軸受部、摩耗部、寸法補修などに検討される電気めっきです。
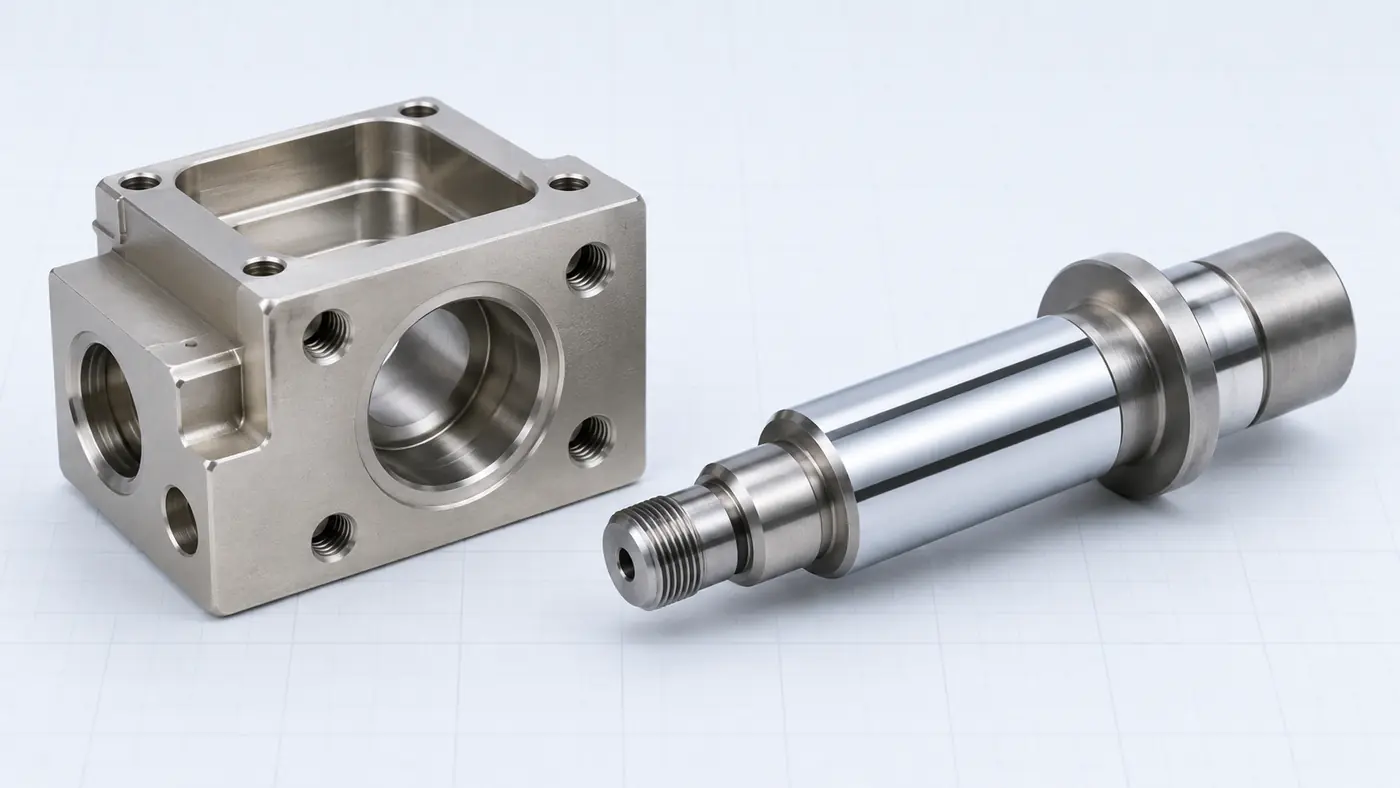
- 無電解ニッケル:液が接触するエッジ、穴、凹部を比較的均一に被覆
- 硬質クロム:めっき後に研削する作動面に適する
- 色や光沢だけで選定しない
- 母材、環境、膜厚、処理後公差を明確にする

無電解ニッケルと硬質クロムは金属表面の性能を改善しますが、析出方法と用途が異なります。無電解ニッケルは化学反応で皮膜を形成し、一般的な電気めっきより複雑形状に比較的均一な膜厚を得やすい処理です。硬質クロムは摺動面、軸受部、摩耗部、寸法補修などに検討される電気めっきです。
多面、穴、溝、凹部があり、比較的安定した膜厚が必要な部品に検討されます。耐食性と耐摩耗性は、皮膜組成、膜厚、母材前処理、後処理によって変わります。ブロック、ハウジング、プレート、金型部品などが候補です。ただし、深い止まり穴やガスが残る箇所は個別評価が必要です。
ロッド、ピストン、ガイド、軸受部、摺動・摩耗面に使用されます。厚めに施工して、円筒研削や研磨で最終寸法と面粗さを仕上げる方法があります。エッジ、溝、断面変化では膜厚分布が変わるため、治具、補助陽極、マスキング、研削代を処理会社と確認します。
使用条件と仕上げ工程から選定します。
皮膜は処理面の寸法を増加させます。外径は両側に同程度の皮膜が付く場合、概ね膜厚の2倍増加し、穴径は同じ考え方で小さくなります。実際の分布は形状と工程に依存します。図面には公差がめっき前か後か、マスキング範囲、膜厚測定位置を示します。
母材の工具痕、ピット、鋭いエッジは皮膜に影響します。処理前の加工、面取り、洗浄を適切に行います。厳しい面粗さや寸法には、めっき後の研削、ホーニング、研磨が必要な場合があります。硬質クロム研削では、発熱、割れ、剥離を防ぐ砥石、条件、冷却が重要です。
最終寸法だけでなく、図面に応じて膜厚、密着性、外観、硬さ、面粗さ、耐食性を確認します。膜厚測定方法は母材と皮膜に合わせます。マスキング面、ねじ、はめあい、測定基準を処理前に明確にします。
明確な情報により、仮定に基づく見積りを減らせます。
VietTechは図面に基づくCNC加工、研削、測定を行います。無電解ニッケルと硬質クロムは適切な専門協力会社と連携します。めっき前寸法、マスキング、仕上げ代、処理後検査を検討し、材質、形状、膜厚、公差、数量を確認して対応可否を回答します。
FAQ
いいえ。形状、液交換、ガス溜まりによって被覆状態が変わります。
必須ではありませんが、径、真円度、面粗さが厳しい場合は研削が必要です。
不十分です。無電解か電解か、規格、膜厚、機能要求を明記します。
図面に明記します。機能寸法は通常、最終完成状態での合否を確認します。
いいえ。専門協力会社と連携し、関連する加工代と検査を管理します。
表面処理