概要
表面粗さは、摩擦、密封性、疲労、はめあいの安定性、外観などに影響します。機械図面では、輪郭曲線の算術平均粗さを示すRaが広く使用されています。ただし、Raを小さくすれば必ず部品性能が向上するわけではありません。 すべての面に厳しい粗さを指定すると、加工時間、工具管理、研削工程、測定コストが増加します。まず機能面を特定し、接触、摺動、密封、外観に必要な水準を指定することが重要です。

幾何公差・検査
表面粗さは、摩擦、密封性、疲労、はめあいの安定性、外観などに影響します。機械図面では、輪郭曲線の算術平均粗さを示すRaが広く使用されています。ただし、Raを小さくすれば必ず部品性能が向上するわけではありません。 すべての面に厳しい粗さを指定すると、加工時間、工具管理、研削工程、測定コストが増加します。まず機能
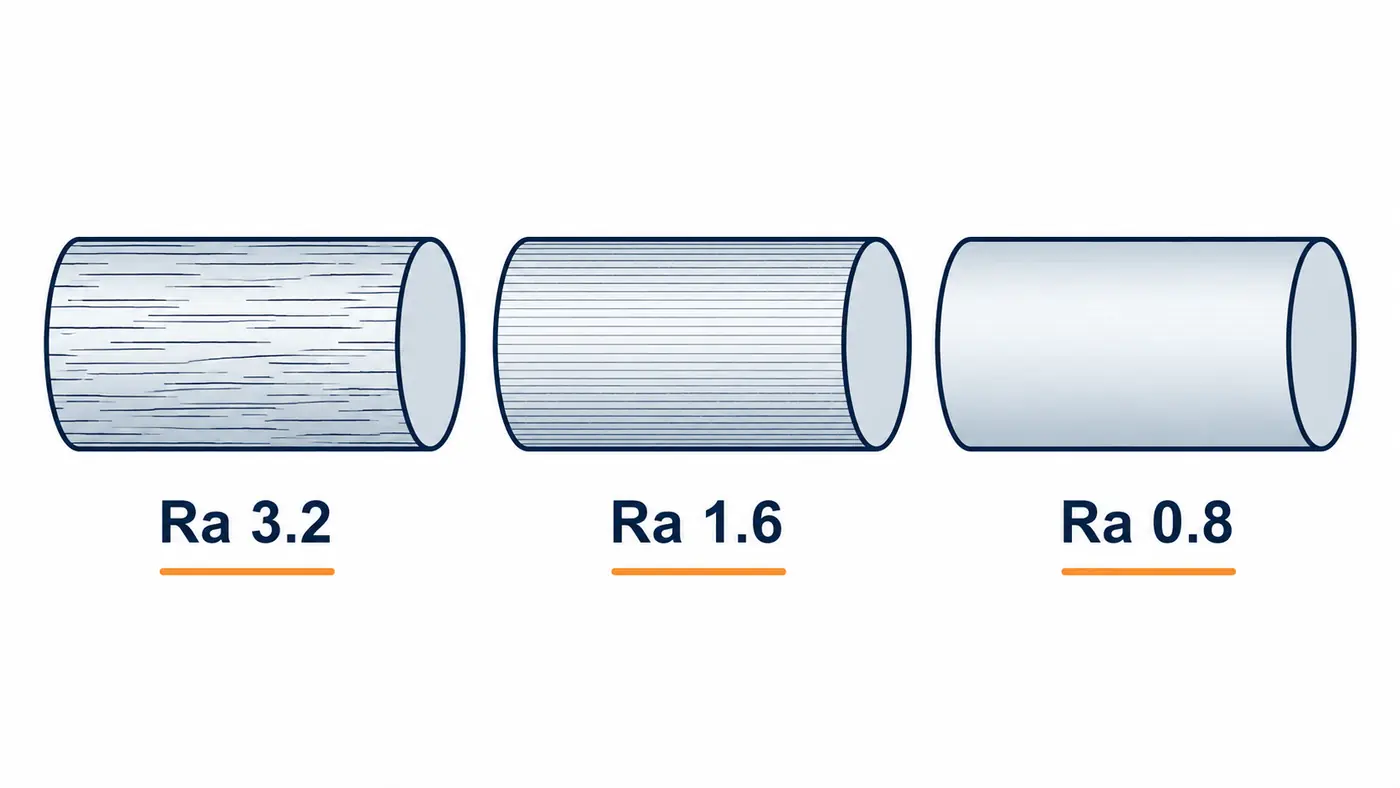
表面粗さは、摩擦、密封性、疲労、はめあいの安定性、外観などに影響します。機械図面では、輪郭曲線の算術平均粗さを示すRaが広く使用されています。ただし、Raを小さくすれば必ず部品性能が向上するわけではありません。 すべての面に厳しい粗さを指定すると、加工時間、工具管理、研削工程、測定コストが増加します。まず機能面を特定し、接触、摺動、密封、外観に必要な水準を指定することが重要です。
Raは、評価長さにおける輪郭曲線の平均線からの偏差を算術平均した値です。面の滑らかさを表す代表的な指標ですが、山と谷の形状、加工目の方向、局部的な傷をすべて表すものではありません。 同じRaでも、深い溝がまばらにある面と、浅い凹凸が細かく並ぶ面では機能が異なる場合があります。密封面、摺動面、繰返し荷重を受ける面では、加工目方向、加工方法、図面規格に基づく追加パラメータも検討します。
この表は初期検討の目安であり、特定の加工方法で一定のRaを保証するものではありません。材質、硬さ、突出し量、工具形状、設備状態、加工条件、測定位置により結果が変わります。
| 表面粗さ | 実務上の目安 | 主な検討箇所 | 工程上の注意 |
|---|---|---|---|
| Ra 3.2 µm | 一般的な機械加工面 | 非摺動の取付面、外周面、ブロック、プレート | 部品条件により旋削・マシニングで対応を検討 |
| Ra 1.6 µm | より細かな仕上げ面 | 位置決め面、軸の肩、安定した接触・はめあい面 | 工具、送り、剛性、振動の管理が重要 |
| Ra 0.8 µm | 高品位な機能面 | 軸受部、摺動面、精密研削面 | 専用の仕上げ工程と個別検討が必要となる場合が多い |
Ra 3.2は、精密な摺動や密封に直接関係しない一般的な旋削面・マシニング面に適用されることがあります。寸法精度が主な要求となる外周面、補助取付面、ブロック、プレートでは経済的な選択となります。 機能面が一部のみである場合、部品全体にRa 1.6やRa 0.8を指定する必要はありません。対象面を明確にすることで、適切な工具、工程、測定方法を選定できます。
Ra 1.6は、位置決め面、軸の肩、より安定した接触が必要なはめあい部に検討されます。Ra 0.8は、軸受部、摺動面、研削後の機能面など、摩擦や接触安定性が明確に関係する箇所に使用されます。 小さなRaを指定する前に、機能上の必要性を確認します。表面が滑らかでも、平面度、真円度、同軸度が不適切であれば組立要求を満たさない場合があります。表面粗さと幾何公差は合わせて検討します。
旋削、マシニング、研削、仕上げ加工では、それぞれ異なる加工目が形成されます。旋削では送り、ノーズR、剛性、振動が影響します。マシニングでは工具振れ、ピックフィード、ツールパスが重要です。研削では細かな面を形成できますが、砥石状態、ドレッシング、研削熱、変形を管理する必要があります。 VietTechでは、図面に基づきマシニング加工、NC旋盤加工、平面研削、円筒研削を検討します。すべてのRa 0.8面に研削が必要、またはすべてのマシニング面がRa 3.2まで、という一律の判断はせず、形状、材質、公差、数量を確認します。
表面粗さ測定機は、触針を面上で移動させ、設定条件に基づいてパラメータを算出します。測定方向、基準長さ、フィルタ、測定位置、面の清浄状態によって結果が変わる場合があります。 加工目に対して適切な方向で測定し、評価対象でないバリ、傷、端部を避けます。小物部品、狭い溝、曲面では触針がアクセスできるかも見積り段階で確認します。
Ra 3.2は多くの一般加工面に適し、Ra 1.6はより細かく安定した接触面に検討されます。Ra 0.8は、専用の仕上げ工程と測定が機能上必要な箇所に指定します。適切な粗さ指定により、機能、加工時間、検査、コストのバランスを取ることができます。
FAQ
必ずしもそうではありません。平均的な凹凸は小さくなりますが、寸法公差、幾何公差、機能も合わせて評価する必要があります。
材質、設備、工具、剛性、ツールパス、形状によっては可能です。図面ごとの確認が必要です。
すべての場合に必須ではありません。ただし、特に熱処理後の精密面では研削を検討することが一般的です。
異なります。表面粗さは微細な表面性状を示し、平面度は面全体の形状を規制します。
対象面、アクセス、要求値、提出書類に基づき、注文ごとに測定方法と設備を確認します。 内部リンク候補: - 平面度と平行度: /ja/flatness-parallelism-machining-drawing - 熱処理後の精密研削: /ja/grinding-after-heat-treatment - 加工設備・加工能力: /ja/equipment-capabilities - 見積依頼: /ja/rfq-guide CTA: 2D図面、材質、数量、Ra要求、関連公差をお送りください。VietTechが見積り前に加工・測定方法を検討します。
幾何公差・検査