
XỬ LÝ BỀ MẶT

Mạ niken hóa học và mạ crom cứng: Chọn lớp phủ nào cho chi tiết cơ khí?

So sánh mạ niken hóa học và mạ crom cứng theo độ đồng đều, chống mài mòn, chống ăn mòn, lượng dư và yêu cầu kiểm tra.

XỬ LÝ BỀ MẶTVIETTECH · TECHNICAL RESOURCES
01

Hai lớp phủ không thay thế trực tiếp cho nhau

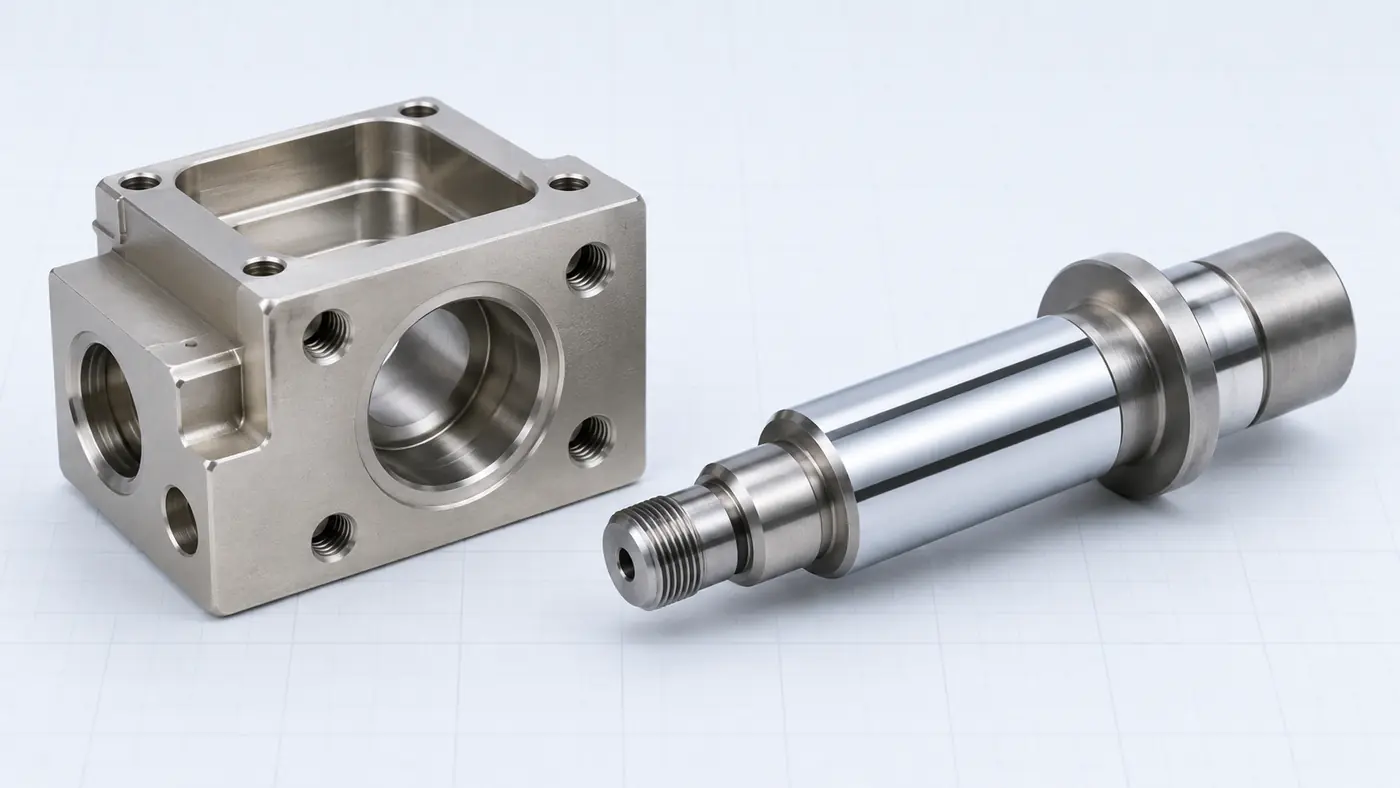
Mạ niken hóa học và mạ crom cứng đều được dùng để cải thiện bề mặt chi tiết kim loại, nhưng cơ chế tạo lớp và ứng dụng khác nhau. Mạ niken hóa học hình thành lớp phủ bằng phản ứng hóa học, không phụ thuộc phân bố dòng điện như mạ điện thông thường, nên có lợi thế về độ đồng đều trên biên dạng phức tạp. Mạ crom cứng là lớp mạ điện thường được chọn cho bề mặt trượt, cổ trục và vùng chịu mài mòn cần độ cứng cao hoặc cần phục hồi kích thước.
Phác thảo 2D so sánh mạ niken hóa học và mạ crom cứng
Niken hóa học minh họa lớp phủ theo biên dạng; crom cứng minh họa lớp phủ chọn lọc trên cổ trục và mài hoàn thiện.
  • Niken hóa học: lớp phủ tương đối đồng đều trên cạnh, lỗ và hốc có khả năng tiếp xúc dung dịch
  • Crom cứng: phù hợp bề mặt làm việc chịu ma sát và thường được mài hoàn thiện
  • Không chọn lớp phủ chỉ dựa trên màu hoặc độ bóng
  • Vật liệu nền, môi trường, chiều dày và dung sai sau mạ phải được xác định
02

Mạ niken hóa học phù hợp khi nào?

Lớp niken hóa học thường được cân nhắc khi chi tiết có nhiều mặt, lỗ, rãnh hoặc hình học khó duy trì chiều dày đồng đều bằng mạ điện. Lớp phủ có thể hỗ trợ chống ăn mòn và chống mài mòn tùy thành phần, chiều dày, tình trạng nền và xử lý sau mạ. Các block, housing, plate, chi tiết khuôn hoặc bộ phận cần phủ nhiều mặt là những ứng dụng thường gặp. Lỗ mù sâu và vùng bị giữ khí vẫn cần được đánh giá riêng; không nên hiểu “đồng đều” là mọi vị trí luôn có chiều dày tuyệt đối giống nhau.

03

Mạ crom cứng phù hợp khi nào?

Crom cứng thường được dùng trên trục, ty, piston, bề mặt dẫn hướng, cổ lắp và vùng chịu trượt hoặc mài mòn. Lớp phủ có thể được mạ dày hơn để chừa lượng mài, sau đó mài tròn hoặc đánh bóng về kích thước và độ nhám cuối. Trên hình học có góc, rãnh hoặc thay đổi tiết diện, phân bố chiều dày có thể không đều; phương án treo, anode phụ, che mạ và lượng dư phải được đơn vị xử lý xem xét.

04

So sánh theo yêu cầu chức năng

Lựa chọn nên bắt đầu từ điều kiện làm việc và phương pháp hoàn thiện.

  • Hình học phức tạp, cần phủ nhiều mặt: ưu tiên xem xét niken hóa học
  • Cổ trục hoặc bề mặt trượt cần mài sau mạ: ưu tiên xem xét crom cứng
  • Chống ăn mòn là mục tiêu chính: cần quy định hệ niken, chiều dày và phép thử phù hợp
  • Chống mài mòn và phục hồi đường kính: crom cứng thường là một phương án
  • Tiếp xúc thực phẩm, hóa chất hoặc yêu cầu môi trường: phải kiểm tra tiêu chuẩn áp dụng, không suy luận từ tên lớp phủ
05

Chiều dày lớp phủ ảnh hưởng dung sai thế nào?

Lớp phủ làm tăng kích thước trên mỗi bề mặt được mạ. Với đường kính ngoài, tổng thay đổi đường kính xấp xỉ hai lần chiều dày lớp phủ khi hai phía được phủ tương đương; với lỗ, kích thước giảm theo nguyên tắc tương tự. Tuy nhiên, phân bố thực tế còn phụ thuộc hình học và quy trình. Bản vẽ phải ghi dung sai áp dụng trước hay sau mạ, vùng cần che và vị trí đo chiều dày.

06

Chuẩn bị nền và hoàn thiện sau mạ

Khuyết tật, vết dao, rỗ và cạnh sắc trên vật liệu nền có thể ảnh hưởng lớp phủ. Bề mặt cần được gia công, bo mép và làm sạch phù hợp trước khi xử lý. Nếu yêu cầu độ nhám hoặc dung sai chặt, cần xác định có mài, honing hoặc đánh bóng sau mạ hay không. Mài lớp crom cứng đòi hỏi lựa chọn đá, chế độ và làm mát phù hợp để tránh cháy, nứt hoặc bong lớp.

07

Kiểm tra sau xử lý

Kiểm tra không chỉ dừng ở kích thước cuối. Tùy bản vẽ, có thể cần xác nhận chiều dày, độ bám dính, ngoại quan, độ cứng, độ nhám và khả năng chống ăn mòn. Phương pháp đo chiều dày phải phù hợp vật liệu nền và lớp phủ. Các vị trí bị che, lỗ ren, bề mặt lắp ghép và chuẩn đo cần được nhận diện trước khi gửi xử lý.

08

Checklist RFQ

Thông tin đầy đủ giúp tránh báo giá dựa trên giả định.

  • Bản vẽ 2D đúng phiên bản sửa đổi và mô hình 3D nếu có
  • Vật liệu nền, nhiệt luyện và độ cứng trước mạ
  • Loại lớp phủ, tiêu chuẩn, chiều dày hoặc dải chiều dày
  • Vùng mạ, vùng che và yêu cầu cho ren hoặc lỗ
  • Dung sai, độ nhám và trạng thái nghiệm thu sau mạ
  • Bề mặt chừa mài và lượng dư dự kiến
  • Yêu cầu chứng chỉ, thử bám dính hoặc chống ăn mòn
  • Số lượng và thời hạn giao hàng
09

Phạm vi VietTech phối hợp

VietTech gia công CNC, mài và đo kiểm chi tiết theo bản vẽ. Mạ niken hóa học và mạ crom cứng được phối hợp với đối tác xử lý bề mặt phù hợp; VietTech xem xét kích thước trước mạ, vùng che, lượng dư và công đoạn kiểm tra sau xử lý. Khả năng đáp ứng chỉ được xác nhận sau khi xem vật liệu, hình học, chiều dày lớp phủ, dung sai và số lượng.

XEM THÊM

Nhuộm đen và mạ kẽm ↗Khi nào cần mài sau nhiệt luyện? ↗Độ nhám bề mặt Ra ↗

FAQ

Câu hỏi thường gặp

Niken hóa học có phủ đều tuyệt đối trong mọi lỗ không?

Không. Hình học, khả năng trao đổi dung dịch và khí giữ trong lỗ vẫn ảnh hưởng kết quả.

Mạ crom cứng xong có cần mài không?

Có thể cần khi đường kính, độ tròn hoặc độ nhám cuối chặt; lượng mạ phải tính đủ cho công đoạn mài.

Có thể ghi chung “mạ niken” trên bản vẽ không?

Không nên. Cần phân biệt niken hóa học hay mạ điện, tiêu chuẩn, chiều dày, thành phần hoặc yêu cầu chức năng.

Dung sai được kiểm trước hay sau mạ?

Bản vẽ phải nêu rõ. Kích thước chức năng thường cần được xác nhận ở trạng thái hoàn thiện cuối.

VietTech có mạ nội bộ không?

Không. VietTech phối hợp đối tác chuyên môn và kiểm soát các công đoạn gia công, lượng dư cùng đo kiểm liên quan.

XỬ LÝ BỀ MẶT

Cần đánh giá lớp phủ cho chi tiết?

Gửi bản vẽ, vật liệu, số lượng, loại mạ, chiều dày và dung sai sau xử lý để VietTech xem xét quy trình gia công và phối hợp xử lý bề mặt.GỬI YÊU CẦU BÁO GIÁ ↗