
技術ガイド

高周波焼入れの硬化深さ:指定方法、研削代、熱処理後の検査

CNC加工部品の高周波焼入れについて、硬化深さ、表面硬さ、焼入れ範囲、研削代、検査方法の指定ポイントを解説します。

技術ガイドVIETTECH · TECHNICAL RESOURCES
01

概要

高周波焼入れは、シャフト、ピン、歯車、カム、ローラーなど、耐摩耗性や接触荷重への強さが必要な部品に使用されます。電磁誘導によって必要な部分を加熱し、直ちに冷却することで、芯部の特性を維持しながら表面に硬化層を形成します。ただし、図面に「高周波焼入れ 55~60 HRC」とだけ記載しても、要求内容を十分に定義したことにはなりません。 RFQでは、材料と前処理状態、焼入れ範囲、非焼入れ範囲、表面硬さ、硬化深さ、検査位置、最終寸法状態を明確にする必要があります。これらが不足すると、加工会社と熱処理会社で同じ要求を異なる意味に解釈する可能性があります。

02

高周波焼入れで表面はどのように変化するか

浸炭や窒化と異なり、高周波焼入れは表面に元素を意図的に拡散させる処理ではありません。マルテンサイト変態の状態は、母材の炭素量、合金元素、前組織、冷却特性に左右されます。そのため、同じ設備条件でも、鋼種、直径、処理前の硬さが変われば結果も変わります。 コイル形状、周波数、出力、加熱時間、送り速度、コイルと部品の隙間、冷却方法によって加熱パターンが決まります。段差、溝、穴、歯底、急な断面変化では、エネルギー密度や冷却速度が不均一になり、硬化深さの変化、軟点、過熱、割れが生じる場合があります。図面には焼入れ開始位置、終了位置、許容する遷移部を示すことが重要です。

高周波焼入れの硬化深さ:指定方法、研削代、熱処理後の検査
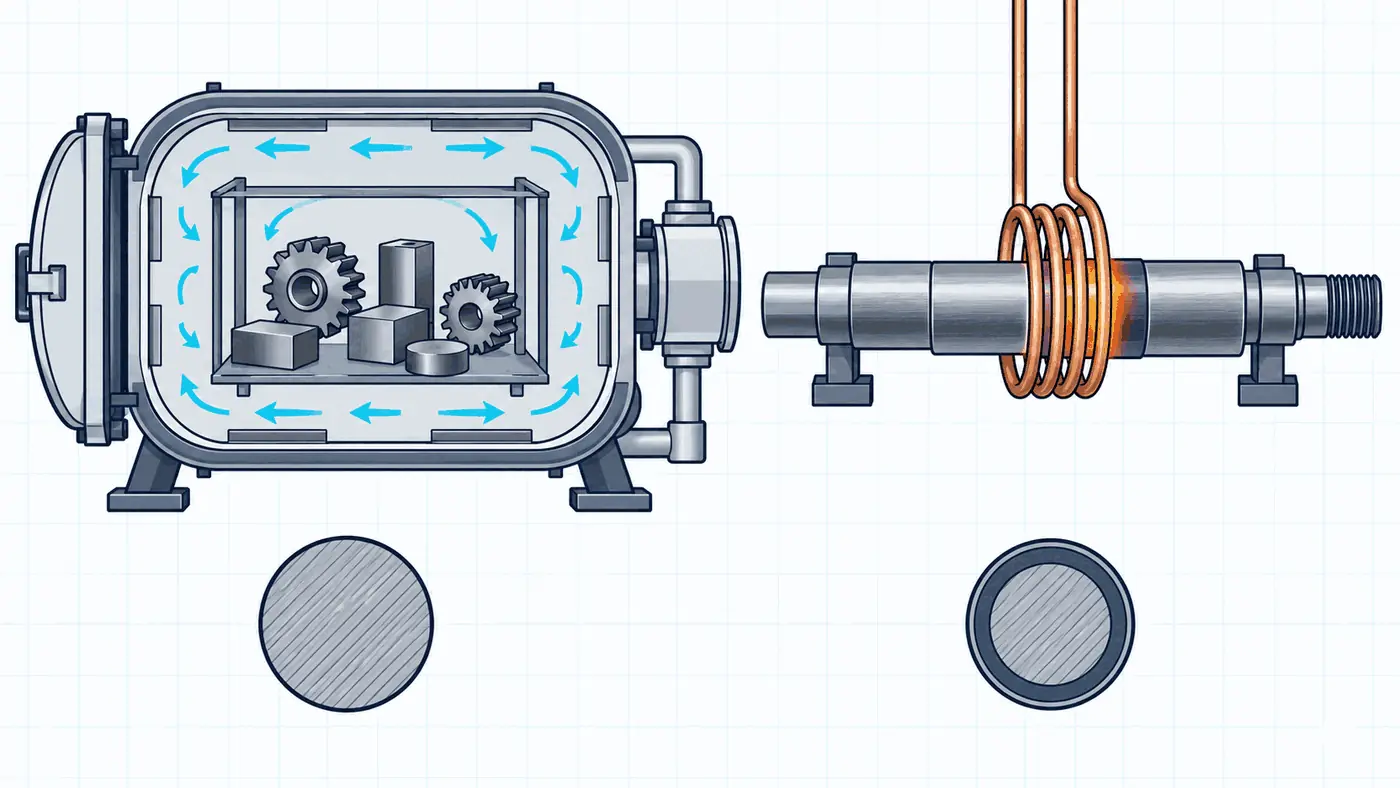
高周波加熱と炉内熱処理を比較する技術図です。硬化深さは指定された硬さ測定方法で確認します。
03

有効硬化層深さと全硬化層深さの違い

「硬化深さ」や「case depth」は一般的な表現ですが、常に同じ特性を指すとは限りません。有効硬化層深さ(SHD)は、表面から、適用規格または技術合意で定めた硬さ限界に達する位置までの距離です。全硬化層深さは、選定した評価方法で焼入れの影響が認められなくなる位置までを示します。 したがって、図面に「case depth 1 mm」とだけ記載することは推奨できません。SHDか全硬化層深さか、許容範囲、硬さ限界、試験スケール、適用規格を明記してください。ISO 18203:2026は、炎焼入れや高周波焼入れを含む表面硬化層の深さ測定方法を規定しています。

指定項目RFQに必要な内容未指定の場合のリスク
材料・前処理状態鋼種、規格、処理前硬さ・機械的性質目標硬さ・深さを得られない
焼入れ範囲範囲、長さ、遷移部誤った箇所の焼入れ、軟点、角部過熱
表面硬さ範囲、スケール、測定位置結果を比較できない
硬化深さSHDまたは全深さ、許容差、規格case depthの解釈が一致しない
最終状態研削前後、後工程硬化層の除去、寸法不良
検査方法抜取数、切断位置、成績書、合否基準受入判定の証拠が不足する
04

表面硬さだけでは不十分な理由

表面で測定したHRCまたはHVは、その位置と圧痕の影響範囲の状態を示すだけです。内部の硬さ分布や硬化深さまでは証明できません。SHDの代表的な確認方法は、指定断面で試料を切断し、金属組織試料を作製したうえで、表面から芯部に向かって微小硬さを測定する方法です。 検査断面は、機能部または不利となる位置を代表する必要があります。長い部品や複数の直径を持つ部品では、一つの断面だけで全体を代表できない場合があります。破壊検査は、サンプル部品、同等の試験片、または合意した抜取数量で行います。渦電流、超音波、磁気などの非破壊検査は工程監視に利用できますが、受入検査に使用する場合は基準方法との相関確認が必要です。

05

焼入れ後の加工代と研削

高周波焼入れでは、温度勾配と変態応力により、曲がり、真円度変化、寸法変化、割れが発生することがあります。長尺、薄肉、深溝、急な断面変化を持つ部品は、早い段階でリスクを評価してください。寸法、真円度、振れ、表面粗さの公差が厳しい場合、半仕上げ加工、高周波焼入れ、検査、仕上げ研削という工程が考えられます。 研削代をすべての部品に共通する数値で決めることはできません。少なすぎると変形を修正できず、多すぎると硬化層を大きく除去したり、研削焼けを起こしたりします。焼入れ後に研削する場合、硬さと硬化深さは原則として最終納入面を基準に指示してください。応力集中を避けるため、逃げ、面取り、非焼入れ部も明確にします。

06

推奨する管理手順

熱処理前

- 材料証明書と受入状態を確認します。 - 寸法、加工代、曲がり、表面状態を測定します。 - 処理前後で使用する測定データムを決めます。 - 硬さ測定位置と切断位置を合意します。

熱処理後

- 外観、加熱パターン、割れの有無を確認します。 - 指定位置の表面硬さを測定します。 - 変形、振れ、重要寸法を確認します。 - 承認した頻度で切断し、SHDを確認します。 - 仕上げ研削前に十分な硬化層が残ることを確認します。

仕上げ加工後

- 寸法、幾何公差、表面粗さを再測定します。 - 最終状態で要求される硬さ・深さを確認します。 - 熱処理証明書、測定結果、ロット追跡情報を関連付けます。

07

RFQチェックリスト

VietTechは、合意した範囲に基づき、CNC旋盤加工、CNCフライス加工、精密研削、ワイヤー放電加工および寸法検査に対応します。高周波焼入れは専門業者と連携して対応します。図面に基づき、加工工程、研削代、検査方法を検討しますが、すべての材料や形状に共通する硬さ・硬化深さを保証するものではありません。

  • 同一リビジョンの2D図面と3Dモデル
  • 鋼種、材料規格、処理前状態
  • 焼入れ部、非焼入れ部、遷移部
  • 表面硬さ、スケール、位置、測定点数
  • SHDまたは全硬化層深さ、許容範囲、測定規格
  • 研削後の寸法、幾何公差、表面粗さ
  • 数量、試験片、抜取頻度、証明書要求

関連ページ

真空焼入れと高周波焼入れの違い|機械部品にはどちらを選ぶべきか ↗熱処理後に精密研削が必要となるケース ↗

FAQ

よくあるご質問

高周波焼入れと誘導焼入れは同じですか

一般的な製造現場では、電磁誘導で加熱し、急冷する同じ処理群を指します。周波数は加熱分布と硬化深さに影響する条件の一つです。

表面HRCだけで硬化深さを確認できますか

できません。表面硬さと硬化深さは異なる特性です。SHDは通常、準備した断面の微小硬さ分布で確認します。

硬化深さは研削前と研削後のどちらで指定しますか

検収状態を明記してください。焼入れ後に研削する場合、機能上の要求は通常、最終納入面で満足する必要があります。

高周波焼入れなら変形は発生しませんか

発生する可能性があります。局部加熱により影響範囲を限定できますが、変形は材料、形状、治具、加熱パターン、冷却条件に左右されます。

VietTechは熱処理証明書と検査成績書に対応できますか

証明書の種類、報告項目、抜取頻度、検査方法をRFQで事前に合意し、関係設備で対応可能な場合に手配できます。

技術ガイド

VietTechに見積りをご依頼ください

高周波焼入れが必要なシャフト、ピン、歯車、局部硬化部品をご検討中でしょうか。図面、材料、数量、焼入れ範囲、硬さ、硬化深さ、検査要求をご送付ください。VietTechが加工・熱処理・研削の順序を確認し、お見積り前に適切な工程をご提案します。 ---見積依頼 ↗