
KIẾN THỨC KỸ THUẬT

Độ sâu lớp tôi cảm ứng: Cách quy định, chừa lượng dư và kiểm tra sau nhiệt luyện

Hướng dẫn quy định độ sâu lớp tôi cảm ứng, độ cứng bề mặt, vùng xử lý, lượng dư mài và phương pháp kiểm tra cho chi tiết CNC.

KIẾN THỨC KỸ THUẬTVIETTECH · TECHNICAL RESOURCES
01

Tổng quan

Tôi cảm ứng thường dùng cho trục, chốt, bánh răng, cam và bề mặt chịu mài mòn. Trường điện từ nung cục bộ, sau đó chi tiết được làm nguội nhanh để tạo vùng bề mặt đã tôi. Tuy nhiên, ghi “tôi cao tần 55–60 HRC” chưa đủ. RFQ cần nêu vật liệu, trạng thái đầu vào, vùng tôi và không tôi, độ cứng, chiều sâu, vị trí kiểm tra và trạng thái kích thước cuối.

02

Tôi cảm ứng thay đổi bề mặt như thế nào?

Khác với thấm carbon hoặc nitơ, tôi cảm ứng không chủ đích bổ sung nguyên tố vào bề mặt. Kết quả phụ thuộc lượng carbon, hợp kim, tổ chức ban đầu và tốc độ nguội. Vì vậy, đổi mác thép, đường kính hoặc trạng thái vật liệu có thể làm thay đổi lớp tôi. Cuộn cảm, tần số, công suất, thời gian nung, tốc độ quét, khe hở và phun tôi quyết định mẫu nhiệt. Vai trục, rãnh, lỗ, chân răng và chỗ đổi tiết diện dễ xuất hiện lớp tôi không đều hoặc nứt. Bản vẽ cần chỉ rõ điểm đầu, điểm cuối và vùng chuyển tiếp.

Độ sâu lớp tôi cảm ứng: Cách quy định, chừa lượng dư và kiểm tra sau nhiệt luyện
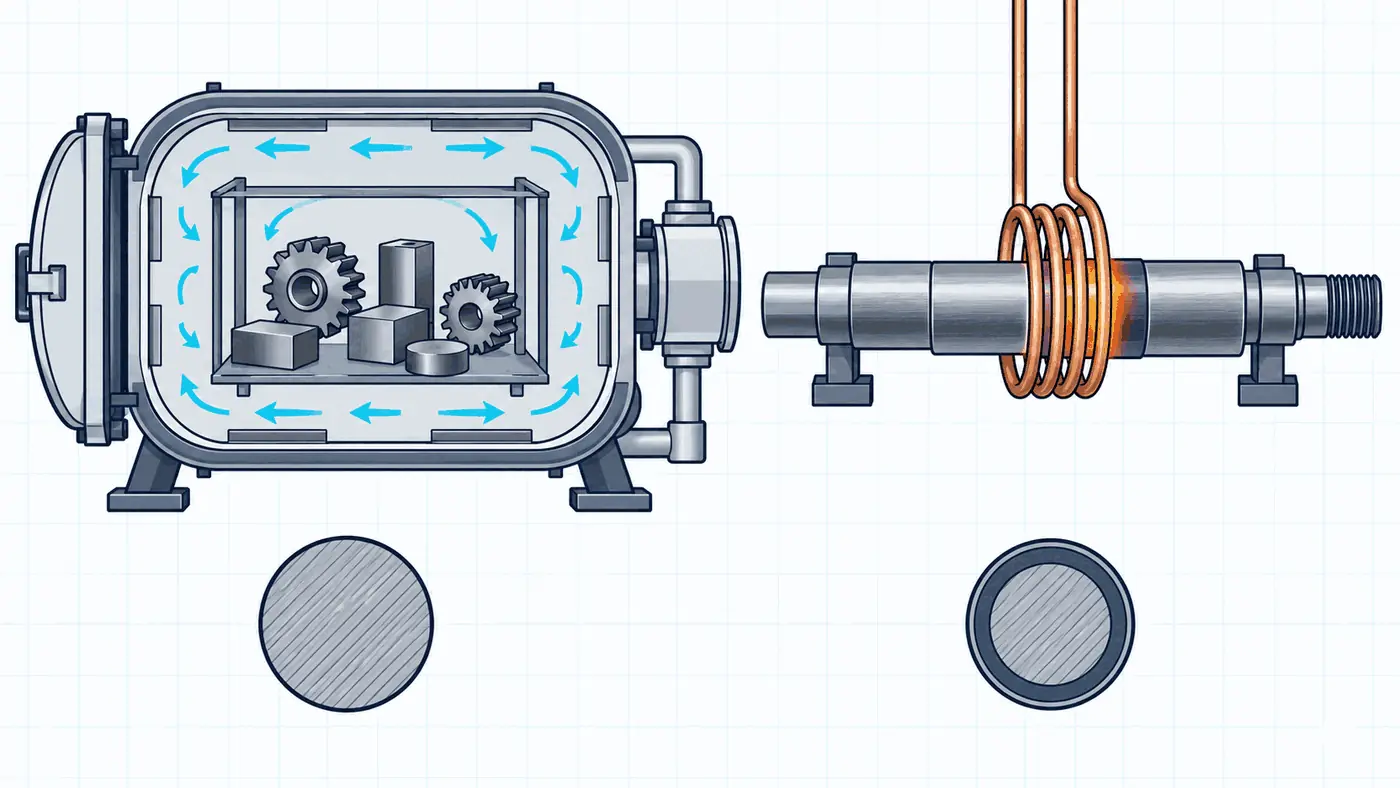
Sơ đồ kỹ thuật so sánh gia nhiệt cảm ứng với một quy trình nhiệt luyện trong lò; chiều sâu lớp tôi cần xác nhận bằng phép đo độ cứng theo yêu cầu kỹ thuật.
03

Độ sâu lớp tôi hiệu dụng và toàn phần không giống nhau

“Chiều sâu lớp cứng” không phải lúc nào cũng có cùng nghĩa. Chiều sâu lớp tôi hiệu dụng (SHD) tính từ bề mặt đến vị trí đạt giới hạn độ cứng quy định. Chiều sâu toàn phần kéo đến nơi không còn nhận biết ảnh hưởng của quá trình tôi theo phương pháp đã chọn. Vì tiêu chí khác nhau, không nên chỉ ghi “case depth 1 mm”. Cần nêu SHD hay chiều sâu toàn phần, khoảng cho phép, ngưỡng độ cứng, thang đo và tiêu chuẩn. ISO 18203:2026 quy định phương pháp đo các lớp bề mặt đã hóa bền, gồm lớp tạo bởi tôi cảm ứng.

Nội dung cần quy địnhCách ghi rõ ràngRủi ro khi bỏ sót
Vật liệu và trạng tháiMác thép, tiêu chuẩn, độ cứng/cơ tính đầu vàoKhông đạt độ cứng hoặc độ sâu dự kiến
Vùng tôiKhoanh vùng, chiều dài và vùng chuyển tiếpTôi nhầm bề mặt, cháy góc hoặc vùng mềm
Độ cứng bề mặtKhoảng giá trị, thang đo, vị trí đoKết quả không so sánh được
Chiều sâuSHD hoặc tổng chiều sâu, giới hạn và tiêu chuẩnMỗi bên hiểu “case depth” khác nhau
Trạng thái cuốiTrước hay sau mài, xử lý bề mặt tiếp theoMài mất lớp tôi hoặc sai kích thước
Phương pháp kiểmTần suất, mẫu cắt, báo cáo và tiêu chí chấp nhậnKhông đủ bằng chứng nghiệm thu
04

Vì sao đo độ cứng bề mặt chưa đủ?

Số đo HRC hoặc HV trên bề mặt không chứng minh đường cong độ cứng bên dưới. SHD thường được xác định bằng cách cắt mẫu tại tiết diện quy định, chuẩn bị mẫu kim tương rồi đo vi độ cứng từ bề mặt vào lõi. Mặt cắt phải đại diện cho vùng chức năng hoặc vị trí bất lợi. Chi tiết dài hay nhiều đường kính có thể cần nhiều vị trí. Kiểm tra phá hủy dùng chi tiết mẫu, coupon tương đương hoặc số lượng lấy mẫu đã thống nhất. Dòng điện xoáy, siêu âm hay từ tính có thể hỗ trợ giám sát, nhưng phải được thẩm định và tương quan với phương pháp chuẩn trước khi nghiệm thu.

05

Chừa lượng dư gia công và mài sau tôi

Tôi cảm ứng có thể gây cong, ôvan, đổi kích thước hoặc nứt. Chi tiết dài, thành mỏng, có rãnh sâu hay đổi tiết diện cần đánh giá sớm. Với dung sai chặt, quy trình có thể gồm bán tinh, tôi cảm ứng, kiểm tra và mài hoàn thiện. Không dùng một lượng dư chung cho mọi chi tiết. Dư quá ít không sửa được biến dạng; quá nhiều có thể bóc mất lớp tôi hoặc gây cháy mài. Nếu mài sau tôi, yêu cầu độ cứng và chiều sâu nên áp dụng cho bề mặt giao hàng cuối. Bản vẽ cũng cần nêu mép vát và vùng không tôi.

06

Trình tự kiểm soát đề xuất

Trước nhiệt luyện

- Xác nhận chứng chỉ vật liệu và trạng thái cung cấp. - Kiểm tra kích thước, lượng dư, độ cong và bề mặt nền. - Xác định datum đo trước–sau và vùng cần bảo vệ. - Thống nhất bản đồ vị trí đo độ cứng và mặt cắt kiểm tra.

Sau nhiệt luyện

- Kiểm tra ngoại quan, vết cháy, nứt và vùng tôi. - Đo độ cứng tại các vị trí đã quy định. - Kiểm tra biến dạng, độ đảo hoặc kích thước quan trọng. - Xác định SHD bằng mẫu cắt theo tần suất đã duyệt. - Chỉ mài hoàn thiện sau khi xác nhận còn đủ lớp tôi.

Sau gia công hoàn thiện

- Đo lại kích thước, hình học và độ nhám. - Kiểm tra độ cứng/chiều sâu nếu bản vẽ yêu cầu ở trạng thái cuối. - Liên kết báo cáo nhiệt luyện, kết quả đo và truy xuất lô.

07

Checklist gửi RFQ

VietTech thực hiện tiện CNC, phay CNC, mài chính xác, cắt dây EDM và đo kiểm theo phạm vi thống nhất. Công đoạn tôi cảm ứng được phối hợp với đối tác chuyên môn. VietTech xem xét chuỗi gia công, lượng dư và phương án kiểm tra dựa trên bản vẽ; không áp dụng một giá trị độ cứng hoặc chiều sâu chung cho mọi vật liệu và hình học.

  • Bản vẽ 2D và model 3D cùng revision.
  • Mác thép, tiêu chuẩn vật liệu và trạng thái đầu vào.
  • Vùng tôi, vùng không tôi và vùng chuyển tiếp.
  • Độ cứng bề mặt, thang đo, vị trí và số điểm kiểm.
  • SHD hoặc chiều sâu toàn phần, giới hạn và tiêu chuẩn đo.
  • Kích thước, dung sai hình học và độ nhám sau mài.
  • Số lượng, yêu cầu mẫu thử, tần suất kiểm và chứng thư.

XEM THÊM

Tôi chân không và tôi cao tần: Chọn phương pháp nào cho chi tiết cơ khí? ↗Khi nào cần mài chính xác sau nhiệt luyện? ↗

FAQ

Câu hỏi thường gặp

Tôi cao tần và tôi cảm ứng có phải cùng một phương pháp không?

Trong thực tế sản xuất, hai cách gọi thường chỉ cùng nhóm quy trình nung bằng cảm ứng điện từ rồi làm nguội nhanh. Tần số chỉ là một trong các thông số quyết định phân bố nhiệt và chiều sâu lớp tôi.

Đo HRC trên bề mặt có xác nhận được chiều sâu lớp tôi không?

Không. Độ cứng bề mặt và chiều sâu lớp tôi là hai đặc tính khác nhau. SHD thường cần đường đo vi độ cứng trên mặt cắt đã chuẩn bị.

Chiều sâu lớp tôi nên được quy định trước hay sau mài?

Nên ghi rõ trạng thái nghiệm thu. Nếu bề mặt được mài sau tôi, yêu cầu chức năng thường cần được xác nhận trên kích thước giao hàng cuối cùng.

Tôi cảm ứng có loại bỏ hoàn toàn biến dạng không?

Không. Nung cục bộ có thể giảm phạm vi ảnh hưởng so với tôi toàn bộ, nhưng biến dạng vẫn phụ thuộc vật liệu, hình học, gá, mẫu nung và phun tôi.

VietTech có thể cung cấp báo cáo nhiệt luyện và đo kiểm không?

Có thể khi loại chứng thư, đặc tính cần báo cáo, tần suất lấy mẫu và phương pháp kiểm được thống nhất trong RFQ và phù hợp với năng lực của các bên tham gia.

KIẾN THỨC KỸ THUẬT

Gửi RFQ để VietTech đánh giá

Bạn có chi tiết trục, chốt, bánh răng hoặc bề mặt cần tôi cảm ứng? Hãy gửi bản vẽ, vật liệu, số lượng, vùng tôi, độ cứng, chiều sâu lớp tôi và yêu cầu kiểm tra. VietTech sẽ xem xét thứ tự gia công–nhiệt luyện–mài và phản hồi phương án phù hợp trước khi báo giá. ---GỬI YÊU CẦU BÁO GIÁ ↗