寸法合格品でも遅れて割れる可能性があります
水素脆化は、鋼中へ侵入した水素により、特定の応力条件で耐荷重能力や延性が低下する現象です。加工・めっき直後は正常に見えても、静荷重や繰返し荷重の下で遅れ破壊を起こす場合があります。高強度・高硬度鋼、引張残留応力、切欠き、ねじ、ばね、締結部品、研削面では特に注意します。めっき色や膜厚だけでは水素脆化がないことを証明できません。材料状態、熱処理履歴、加工、洗浄、めっき、後処理を一連の工程として管理します。

水素脆化は、鋼中へ侵入した水素により、特定の応力条件で耐荷重能力や延性が低下する現象です。加工・めっき直後は正常に見えても、静荷重や繰返し荷重の下で遅れ破壊を起こす場合があります。高強度・高硬度鋼、引張残留応力、切欠き、ねじ、ばね、締結部品、研削面では特に注意します。めっき色や膜厚だけでは水素脆化がないことを証明できません。材料状態、熱処理履歴、加工、洗浄、めっき、後処理を一連の工程として管理します。
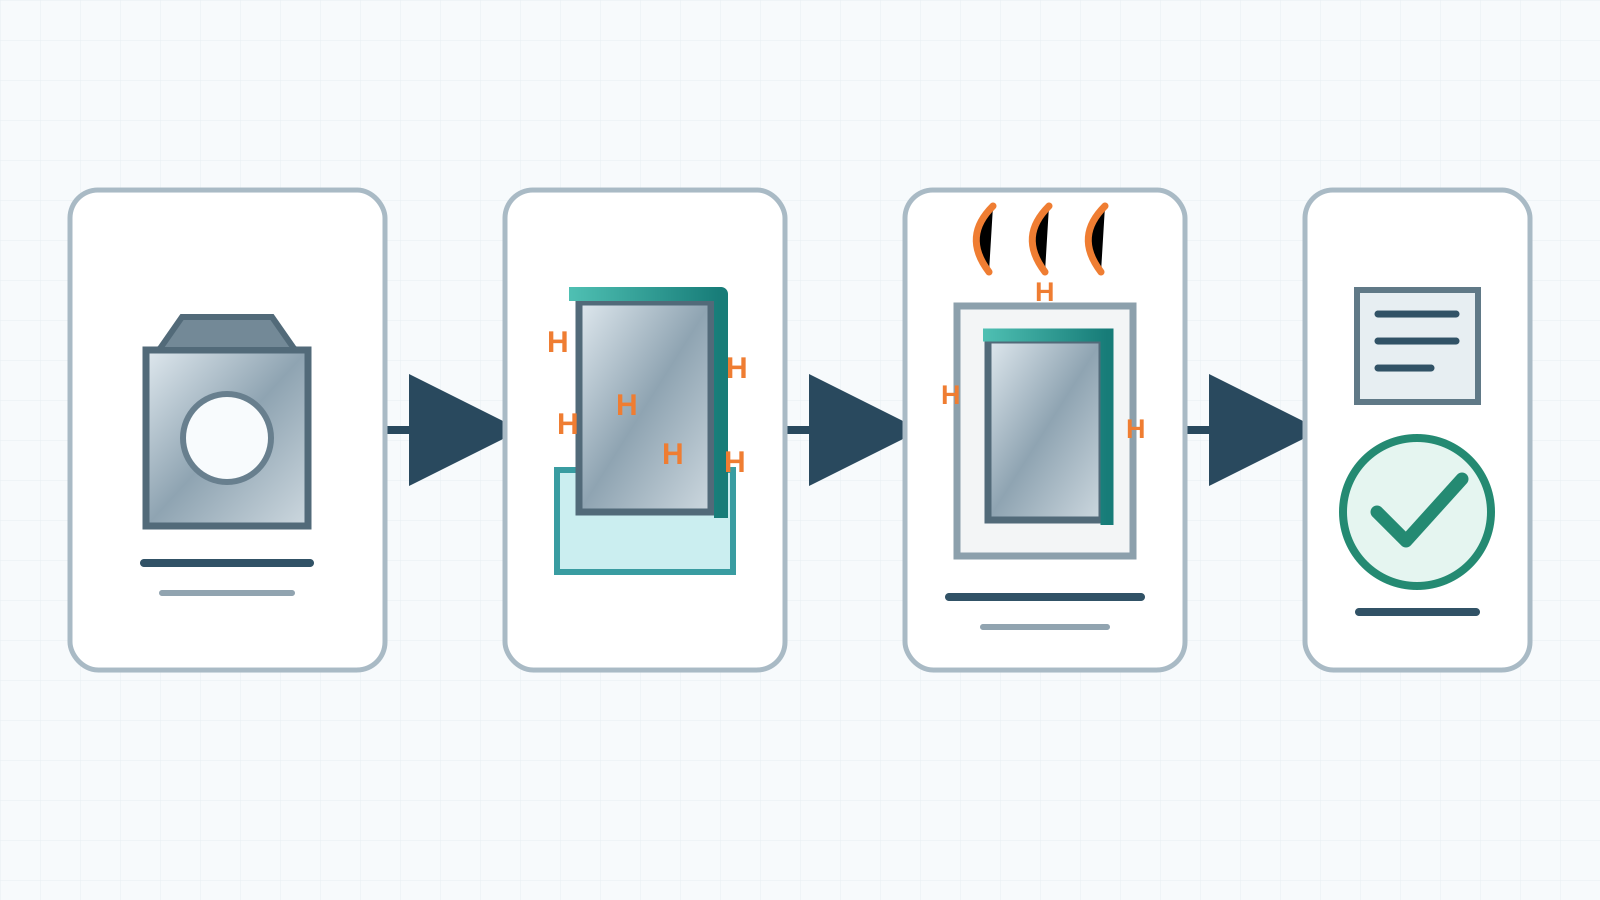
酸洗い、活性化、電解洗浄、電気めっき、一部の化成処理では鋼表面へ水素が侵入する可能性があります。使用中の腐食でも水素が発生することがあります。そのため、めっき名だけでなく、前処理、表面状態、処理時間、電流条件、下地層、膜厚、後処理、検証方法を確認します。無電解めっきでも前処理と表面反応を含むため、無条件に安全とは判断しません。
同じ鋼種でも、熱処理、硬さ、残留応力、形状が異なれば感受性は変わります。研削、冷間矯正、ねじ成形、急激な断面変化は引張応力を増やす場合があります。SCM440、S45C、工具鋼という材質名だけでなく、最終硬さまたは強度区分を示します。共通の一つの閾値を勝手に適用せず、製品規格、図面、顧客要求に従います。安全重要部品では、材料、めっき工程、検証方法について設計承認が必要です。
めっき前の応力除去は、加工、研削、冷間加工、以前の熱処理による残留応力を低減してから、水素が侵入し得る工程へ送るための処理です。めっき後の熱処理は、めっき後に鋼中の水素放出を促進する目的で行います。目的と実施時期が異なり、一方が他方を自動的に代替するものではありません。温度、時間、めっきから加熱開始までの遅れ、化成処理の順序は、承認規格に従います。
| 工程 | 主なリスク | 確認事項 | 記録 |
|---|---|---|---|
| 材料・熱処理 | 高強度・高硬度組織 | 鋼種、規格、実硬さ・強度 | ミルシート、熱処理記録 |
| 加工・研削 | 残留応力、研削損傷、切欠き | 最終工程と必要な応力除去 | 工程履歴、表面確認 |
| 前処理 | 洗浄・活性化での水素侵入 | 承認された洗浄方法 | 処理業者のロット条件 |
| めっき・皮膜 | 水素侵入と閉じ込め | 規格、皮膜系、膜厚、範囲 | 証明書、ロット追跡 |
| 後処理 | 遅れ破壊 | ベーキング、遅れ時間、検証試験 | 炉チャート、時間、試験結果 |
効果は侵入水素量、材料感受性、部品厚さ、皮膜、開始までの遅れ、実際の温度サイクルに左右されます。すでに発生した割れを修復することはできず、強いトラップに捕捉された水素を完全に除去できない場合があります。そのため、前処理管理と工程間時間も重要です。炉記録は熱履歴を示しますが、契約により感受性試験片、持続荷重試験、製品固有の試験が必要です。硬さ測定や外観検査で水素脆化試験を代用しません。
亜鉛、ニッケル、クロムなどの皮膜は、防食、耐摩耗、寸法回復など目的が異なります。防食性が高くても、水素管理が不十分な工程は高強度部品に適しません。用途によっては機械的皮膜や非電解系などが一つの水素侵入源を避ける可能性がありますが、摩擦、膜厚、耐熱性、認定条件が変わるため、設計承認なしに変更しません。
皮膜は機能寸法を変化させ、エッジ、ねじ、深穴で析出状態が異なります。ねじ規格、公差等級、めっき前後の検査状態、ゲージ要求を明記します。はめあい部では片面膜厚、マスキング、めっき後仕上げの可否、残存皮膜要求を示します。めっき後加工は防食層を除去したり新たな応力を生じさせたりするため、承認工程に含めます。
ASTM F519は、水素脆化を生じ得るめっき・皮膜工程および使用環境の機械的評価方法を規定します。締結部品には専用の工程管理規格もあります。過去の工程認定は、契約で要求されるロット管理の代わりにはなりません。規格と版、試験片、頻度、荷重・保持時間、合否基準、試験片の供給者を明記します。図面に「hydrogen embrittlement relief」のみ記載されている場合、見積り・製造前に照会します。
VietTechは確認した範囲で機械加工と検査を行い、専門めっき・熱処理は適切な協力会社と連携します。材料、強度、皮膜情報は工程計画前に提示してください。加工完了後にベーキングや試験を追加すると、処理業者、納期、書類、めっき前寸法、費用が変わる場合があります。
ASTM B1031-26、ASTM B849-02(2023)、ASTM B850-98(2022)、ASTM F519-23を参照しました。ASTM B1031では、ベーキング、応力除去、リスク低減、試験の必須要求を関連する製品・工程規格で確認するよう示しています。規格は改訂・置換される可能性があり、図面・契約の版と設計承認を最終基準とします。
FAQ
一律ではありません。強度、硬さ、応力、工程、製品規格で決まります。高強度部品は個別評価が必要です。
完全保証ではありません。材料、侵入量、皮膜、開始までの遅れ、サイクルによって効果が変わります。
できません。硬さは水素脆化試験ではありません。要求された機械試験方法を使用します。
そのようには断定できません。前処理と表面反応を含む工程全体を材料・規格に基づいて評価します。
VietTechは確認した範囲でCNC加工と検査を行い、専門めっき・熱処理はRFQごとに協力会社と連携します。
表面処理