
XỬ LÝ BỀ MẶT

Giòn hydro sau mạ điện: Cách quản lý rủi ro cho chi tiết thép cường độ cao

Nhận biết rủi ro giòn hydro từ làm sạch và mạ điện, phân biệt khử ứng suất với sấy thoát hydro, và ghi yêu cầu RFQ đúng cho chi tiết thép.

01

Vì sao một chi tiết đạt kích thước vẫn có thể nứt muộn?

Giòn hydro là hiện tượng hydro đi vào thép và làm giảm khả năng chịu tải hoặc độ dẻo trong những điều kiện nhất định. Chi tiết có thể không nứt ngay sau gia công hoặc mạ, nhưng hư hỏng khi chịu tải tĩnh, tải lặp hoặc sau một thời gian trì hoãn. Rủi ro đáng chú ý ở thép có độ bền hoặc độ cứng cao, chi tiết có ứng suất kéo lớn, góc tập trung ứng suất, ren, lò xo, bu-lông hoặc bề mặt đã mài. Không thể nhìn màu lớp mạ hoặc đo chiều dày để kết luận rằng chi tiết không bị giòn hydro. Phòng ngừa phải bắt đầu từ vật liệu, lịch sử nhiệt luyện, gia công và toàn bộ chuỗi làm sạch–mạ–xử lý sau mạ.
02

Hydro có thể phát sinh trước và trong công đoạn phủ

Các bước tẩy gỉ bằng axit, hoạt hóa, tẩy điện hóa, mạ điện và một số quá trình chuyển hóa có thể đưa hydro vào bề mặt thép. Quá trình ăn mòn trong sử dụng cũng có thể tạo hydro. Vì vậy, chỉ ghi tên lớp mạ chưa đủ để đánh giá. Cần biết quy trình tiền xử lý, tình trạng bề mặt, thời gian lưu, mật độ dòng, lớp lót, chiều dày, xử lý sau mạ và yêu cầu thử nghiệm. Mạ hóa học cũng không được mặc định là hoàn toàn không có rủi ro; tiêu chuẩn và quy trình đã phê duyệt phải xác định biện pháp kiểm soát cho từng vật liệu và cấp bền.

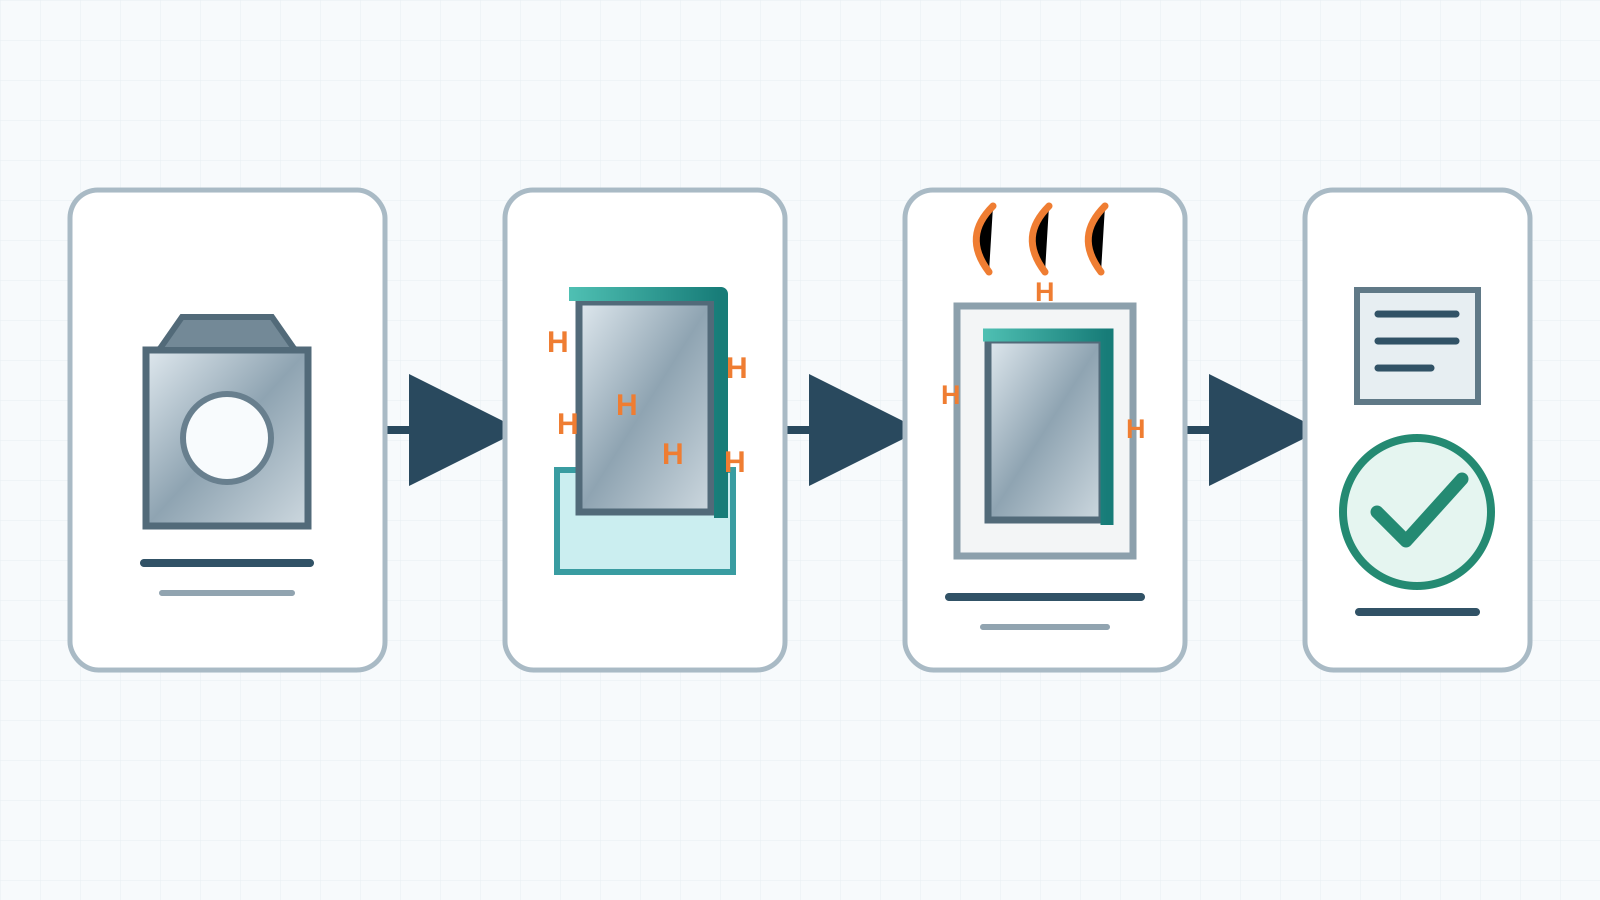
Sơ đồ kỹ thuật đường đi của hydro từ làm sạch và mạ điện vào chi tiết thép rồi xử lý thoát hydro
Hình minh họa: hydro có thể phát sinh trong tiền xử lý và mạ; xử lý nhiệt sau mạ là một biện pháp giảm rủi ro theo tiêu chuẩn áp dụng. Đây là sơ đồ khái niệm, không phải ảnh quy trình thực tế của VietTech.
03

Độ bền, độ cứng và ứng suất thực tế quan trọng hơn tên mác thép

Hai chi tiết cùng mác thép có thể có mức nhạy khác nhau nếu trạng thái nhiệt luyện, độ cứng, ứng suất dư và hình học khác nhau. Mài, nắn nguội, tạo ren, dập hoặc gia công để lại ứng suất kéo có thể làm tăng nguy cơ. Do đó, RFQ nên nêu cơ tính hoặc độ cứng thực tế sau nhiệt luyện, không chỉ ghi SCM440, S45C hoặc thép dụng cụ. Ngưỡng áp dụng xử lý không được suy đoán bằng một con số dùng chung: tiêu chuẩn sản phẩm, bản vẽ và yêu cầu khách hàng quyết định. Đối với chi tiết an toàn hoặc tải cao, kỹ sư thiết kế phải phê duyệt vật liệu, quy trình phủ và tiêu chí thử.

04

Khử ứng suất trước phủ và sấy thoát hydro sau phủ là hai việc khác nhau

Khử ứng suất trước phủ nhằm giảm ảnh hưởng của ứng suất do gia công, mài, tạo hình nguội hoặc nhiệt luyện trước khi chi tiết đi qua công đoạn có thể nạp hydro. Sấy hoặc xử lý nhiệt sau phủ nhằm thúc đẩy hydro khuếch tán ra khỏi thép sau quá trình phủ. Hai bước này có mục đích và thời điểm khác nhau; thực hiện một bước không tự động thay thế bước còn lại. Nhiệt độ, thời gian, khoảng trễ từ khi mạ đến khi sấy và vị trí của bước phủ chuyển hóa phải tuân theo tiêu chuẩn hoặc quy trình đã phê duyệt. Không tự đặt một chu trình chung vì nhiệt độ không phù hợp có thể làm thay đổi độ cứng, lớp phủ hoặc chức năng chi tiết.

Giai đoạnRủi ro cần quản lýThông tin phải xác nhậnBằng chứng nên lưu
Vật liệu và nhiệt luyệnĐộ bền/độ cứng cao, tổ chức nhạyMác, tiêu chuẩn, cơ tính hoặc độ cứng thực tếMTC và hồ sơ nhiệt luyện
Gia công và màiỨng suất dư, cháy mài, góc tập trung ứng suấtQuy trình cuối trước phủ và khử ứng suất nếu yêu cầuLịch sử công đoạn và kiểm tra bề mặt
Tiền xử lýNạp hydro khi tẩy gỉ, hoạt hóaPhương pháp làm sạch được phê duyệtThông số lô của nhà xử lý
Mạ/phủNạp hydro và bẫy hydro dưới lớp phủTiêu chuẩn, loại lớp, chiều dày và vùng phủChứng nhận xử lý/lô
Sau phủNứt trễ hoặc mất độ dẻoChu trình sấy, khoảng trễ, thử xác nhậnBiểu đồ lò, thời gian và kết quả thử
05

Xử lý nhiệt sau mạ làm giảm rủi ro, không phải bảo đảm tuyệt đối

Hiệu quả của sấy phụ thuộc lượng hydro đã hấp thụ, độ nhạy vật liệu, chiều dày chi tiết, lớp phủ, thời điểm bắt đầu và chu trình thực tế. Nếu hydro bị giữ ở các bẫy mạnh hoặc chi tiết đã nứt, sấy không thể phục hồi hoàn toàn. Vì vậy kiểm soát tiền xử lý và thời gian chuyển công đoạn quan trọng ngang với việc có ghi chữ “bake”. Hồ sơ lò chỉ chứng minh chu trình nhiệt đã chạy; để xác nhận năng lực quy trình có thể cần mẫu thử nhạy, thử tải duy trì hoặc phương pháp theo tiêu chuẩn sản phẩm. Không dùng thử độ cứng hoặc kiểm ngoại quan thay cho thử giòn hydro khi hợp đồng yêu cầu thử chuyên dụng.

06

Lựa chọn lớp phủ phải xét cả chức năng và khả năng kiểm soát hydro

Mạ kẽm, niken, crom và các hệ phủ điện hóa có mục tiêu chống ăn mòn, chịu mài mòn hoặc phục hồi kích thước khác nhau. Một lớp phủ tốt về ăn mòn chưa chắc là lựa chọn phù hợp cho chi tiết cường độ cao nếu quy trình không được phê duyệt. Trong một số ứng dụng, lớp phủ cơ học, lớp phủ không điện phân hoặc phương án bảo vệ khác có thể giảm một nguồn nạp hydro, nhưng không được tự ý thay thế vì tính năng, kích thước, ma sát, nhiệt độ và tiêu chuẩn khác nhau. Mọi phương án thay thế phải được chủ thiết kế chấp thuận và xác minh bằng quy trình phù hợp.

07

Ren, lỗ, vùng lắp ghép và lớp phủ cần được xác định trước gia công

Lớp phủ làm thay đổi kích thước chức năng và có thể tích tụ khác nhau ở cạnh, ren hoặc lỗ sâu. Nếu yêu cầu che phủ, masking hoặc gia công sau phủ không rõ, nhà gia công và nhà xử lý có thể hiểu khác nhau. Với ren, cần nêu tiêu chuẩn, cấp dung sai, trạng thái nghiệm thu trước hay sau phủ và dưỡng kiểm. Với đường kính lắp ghép, nêu chiều dày trên mỗi bề mặt, vùng được phép mài/honing sau phủ và yêu cầu giữ lại lớp. Gia công sau mạ có thể phá lớp bảo vệ hoặc tạo ứng suất mới, nên phải nằm trong quy trình được duyệt.

08

Thử nghiệm và hồ sơ phải theo tiêu chuẩn sản phẩm

ASTM F519 cung cấp phương pháp đánh giá cơ học đối với quy trình mạ/phủ và môi trường có nguy cơ gây giòn hydro; với fastener còn có tiêu chuẩn kiểm soát quy trình chuyên biệt. Việc một nhà xử lý từng đạt thử nghiệm không thay thế yêu cầu kiểm soát từng lô khi hợp đồng yêu cầu. RFQ cần chỉ rõ tiêu chuẩn và revision, loại mẫu, tần suất, tải/thời gian giữ, tiêu chí chấp nhận và người chịu trách nhiệm cung cấp mẫu. Nếu bản vẽ chỉ ghi “hydrogen embrittlement relief” mà không nêu tiêu chuẩn, cần phát hành RFI trước khi báo giá hoặc sản xuất.

09

Checklist RFQ để tránh bỏ sót rủi ro

VietTech gia công và đo kiểm chi tiết theo phạm vi đã xác nhận; mạ điện và xử lý nhiệt chuyên biệt được phối hợp với đối tác phù hợp. Để lập quy trình và báo giá chính xác, cần cung cấp dữ liệu vật liệu, cơ tính và lớp phủ ngay từ đầu. Không nên đợi sau khi gia công xong mới bổ sung yêu cầu sấy hoặc thử giòn hydro vì điều đó có thể thay đổi nhà cung cấp, lead time, hồ sơ, kích thước trước phủ và chi phí.

  • Mác thép, tiêu chuẩn, trạng thái nhiệt luyện và độ cứng/cấp bền
  • Công đoạn cuối trước phủ: mài, nắn, tạo ren hoặc phun bi
  • Tiêu chuẩn lớp phủ, chiều dày và vùng masking
  • Tiêu chuẩn khử ứng suất trước phủ và sấy sau phủ
  • Khoảng thời gian tối đa từ mạ đến sấy nếu được quy định
  • Yêu cầu mẫu thử, báo cáo lò, chứng nhận và truy xuất lô
  • Trạng thái nghiệm thu kích thước, ren và bề mặt sau phủ
010

Nguồn kỹ thuật và giới hạn áp dụng

Bài viết đối chiếu ASTM B1031-26 về xử lý nhiệt trước/sau phủ để giảm rủi ro giòn hydro nội tại, ASTM B849-02(2023), ASTM B850-98(2022) và ASTM F519-23. ASTM B1031 nhấn mạnh rằng yêu cầu bắt buộc phải theo tiêu chuẩn sản phẩm hoặc quy trình liên quan. Tiêu chuẩn có thể được cập nhật, thay thế hoặc bị giới hạn theo ngành; phiên bản ghi trên bản vẽ/hợp đồng và phê duyệt thiết kế luôn là căn cứ cuối cùng.

XEM THÊM

Nhuộm đen và mạ kẽm: Chọn lớp phủ nào cho chi tiết thép gia công? ↗Mạ niken hóa học và mạ crom cứng: Chọn lớp phủ nào cho chi tiết cơ khí? ↗Chứng chỉ vật liệu trong RFQ CNC: MTC, CoC và cách duy trì truy xuất lô ↗Hướng dẫn gửi yêu cầu báo giá ↗

FAQ

Câu hỏi thường gặp

Mọi chi tiết thép mạ điện đều phải sấy thoát hydro phải không?

Không thể kết luận chung. Yêu cầu phụ thuộc độ bền/độ cứng, ứng suất, quy trình phủ và tiêu chuẩn sản phẩm. Chi tiết cường độ cao cần được đánh giá đặc biệt.

Sấy sau mạ có loại bỏ hoàn toàn hydro không?

Không bảo đảm tuyệt đối. Sấy đúng quy trình có thể giảm rủi ro, nhưng hiệu quả phụ thuộc vật liệu, hydro hấp thụ, lớp phủ, khoảng trễ và chu trình thực tế.

Kiểm độ cứng sau mạ có chứng minh không bị giòn hydro không?

Không. Độ cứng không phải phép thử giòn hydro. Khi yêu cầu, cần dùng phương pháp thử và tiêu chí theo tiêu chuẩn áp dụng.

Mạ hóa học có chắc chắn không gây giòn hydro?

Không nên mặc định như vậy. Tiền xử lý và phản ứng bề mặt vẫn có thể liên quan đến hydro; phải đánh giá quy trình đầy đủ theo vật liệu và tiêu chuẩn.

VietTech có tự thực hiện mạ điện và sấy thoát hydro không?

VietTech thực hiện gia công CNC và đo kiểm trong phạm vi đã xác nhận; mạ và xử lý nhiệt chuyên biệt được phối hợp với đối tác, với yêu cầu kỹ thuật và hồ sơ được thống nhất theo từng RFQ.

XỬ LÝ BỀ MẶT

Có chi tiết thép cường độ cao cần mạ?

Gửi bản vẽ, vật liệu, độ cứng/cấp bền, tiêu chuẩn lớp phủ, vùng masking, số lượng và yêu cầu giòn hydro. VietTech sẽ rà chuỗi gia công–xử lý đối tác–đo kiểm trước khi báo giá.GỬI YÊU CẦU BÁO GIÁ ↗