
技術ガイド

直角度と傾斜度の違い:データムの読み方と三次元測定機による検査

直角度と傾斜度の違い、公差記入枠とデータムの読み方、公差域の考え方、三次元測定機による測定方法を実務的に解説します。

技術ガイド技術イメージ
01

概要

精密部品の図面では、90°や30°という角度寸法だけで、実際の面や穴軸の姿勢を十分に管理できるとは限りません。角度寸法公差は角度の数値を制限しますが、幾何公差の姿勢公差は、データムを基準として設定された公差域の中に対象形体を収める要求です。代表的な姿勢公差として、直角度と傾斜度があります。 この二つを正しく理解することは、機能に合った設計、安定した加工基準、再現性のある測定につながります。三次元測定機で数値が得られていても、データムの設定方法や測定点数が適切でなければ、組付け状態を正しく評価できない場合があります。

02

直角度と傾斜度の違い

直角度は90°の姿勢を管理します

直角度は、面、中心線、または軸が、指定されたデータムに対して90°となる姿勢を管理します。対象形体によって、公差域は次のように変わります。 - 面を管理する場合は、公差値だけ離れた二つの平行平面です。これらの平面はデータムに対して直角に設定されます。 - 軸または中心線を管理し、公差記入枠に直径記号がある場合は、公差値を直径とする円筒公差域です。 例えば、面に対して⟂ | 0.02 | Aと指示されている場合、評価対象の面全体が、0.02 mm離れた二つの平行平面内に入る必要があります。この二平面はデータムAに対して直角です。これは「90°±0.02°」という意味ではありません。0.02は長さ単位で表す公差域の幅です。

傾斜度は0°および90°以外の姿勢を管理します

傾斜度は、面、線、中心線、または軸を、データムに対して指定された角度に管理します。基準となる角度は、通常、枠で囲まれた理論的に正確な寸法として図面に示す必要があります。公差記入枠内の数値は角度偏差ではなく、公差域の幅または直径です。 例えば、データムAに対して30°の面を管理する場合、枠付きの30°と∠ | 0.05 | Aを使用できます。この場合、実際の面は、データムAに対して正確に30°で配置された、間隔0.05 mmの二つの平行平面内に入る必要があります。

03

直角度と傾斜度の比較

項目直角度傾斜度
主な目的90°の姿勢を管理0°、90°以外の指定角度を管理
データム必要です必要です
理論角度の記載不要です。記号に90°が含まれます必要です。角度を明確に指定します
公差値の意味公差域の幅または直径公差域の幅または直径
主な対象形体面、中心線、軸面、線、中心線、軸
主な測定方法三次元測定機、定盤とダイヤルゲージ三次元測定機、校正された角度治具とダイヤルゲージ
04

公差記入枠を読む順序

手順1:公差の対象形体を確認します

最初に、公差記入枠の引出線がどこに接続されているかを確認します。面の図示線に直接接続されている場合は、通常、その面が公差の対象です。直径寸法線に関連付けられている場合は、サイズ形体から導かれる軸または中心線が対象となる場合があります。 面の姿勢を評価する場合と、穴の導出軸を評価する場合では、公差域の形状も測定方法も異なります。図面レビュー時に対象形体を明確にすることが重要です。

手順2:公差値と公差域の形状を確認します

公差記入枠の二番目の区画は、公差域の大きさを示します。直径記号がある場合は円筒公差域です。平面に対する指示で直径記号がない場合は、一般に二つの平行平面で公差域が構成されます。

手順3:データムを指示順に設定します

データムA、B、Cは、単なる参照文字ではありません。一次データム、二次データム、三次データムの順で、部品の自由度を拘束します。加工治具および三次元測定機のアライメントでは、図面が意図する接触順序と拘束条件を再現する必要があります。

手順4:傾斜度では理論的に正確な角度を確認します

傾斜度記号があるにもかかわらず、理論角度や姿勢関係が明確でない場合は、加工および合否判定に必要な情報が不足している可能性があります。見積りまたは製作を開始する前に、図面発行元へ確認することを推奨します。

05

データム設定が測定結果に与える影響

データム形体として指定された実際の面には、平面度誤差、加工目、局部的な凹凸があります。一方、データムは、適用規格の規則に従ってデータム形体から設定される理想的な幾何形体です。そのため、データムAを単に「部品を定盤に置いた状態」と解釈することは適切ではありません。 三次元測定では、データム形体を複数点で測定またはスキャニングし、関連平面などを作成して座標系を設定します。ただし、関連付け方法、測定点密度、除外範囲、クランプ状態によって結果が変化することがあります。データム面が小さい場合、分割されている場合、または組付け時に三点支持される場合は、実際の機能的な位置決めを考慮した測定計画が必要です。

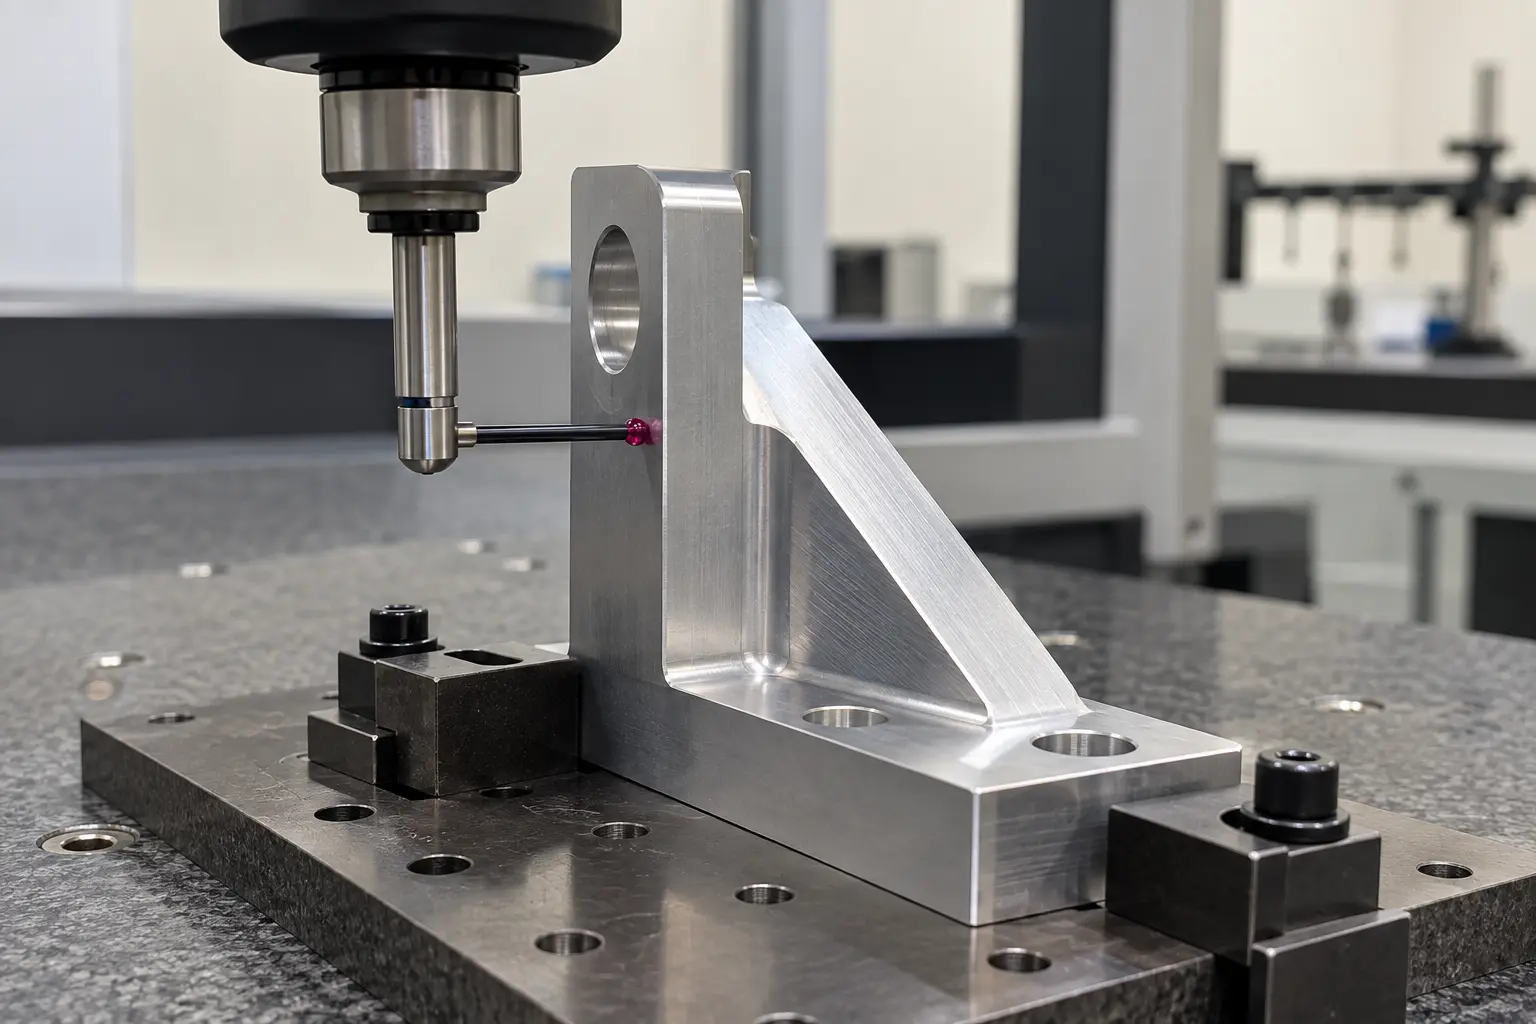
直角度と傾斜度の違い:データムの読み方と三次元測定機による検査の技術イメージ
記事の技術内容を示すために作成したイメージです。VietTechの実際の製造写真ではありません。仕様と合否判定は図面・見積条件に従います。
06

直角度と傾斜度の測定方法

定盤とダイヤルゲージによる測定

単純な形状では、一次データムを定盤または専用治具に設置し、対象面をダイヤルゲージで走査します。指示値の変化から、その取付け条件と走査範囲における姿勢の変動を確認できます。工程内検査に適した方法ですが、基準面の平面度、治具精度、走査長さ、清浄度、クランプ力を管理する必要があります。 傾斜面の場合は、サインバー、ブロックゲージ、または校正された角度治具を用いて理論角度を設定してから走査します。複雑形状や複数データムの要求では、この比較測定と三次元測定の評価が必ずしも同等になるとは限りません。

三次元測定機による測定

三次元測定機は、複雑な面、穴、軸、複数データムからなるデータム系の評価に適しています。基本的な測定手順は次のとおりです。 1. 部品を清掃し、測定環境の温度になじませます。 2. 測定に影響する変形を生じさせないように固定します。 3. 図面の順序に従ってデータム形体を測定し、アライメントを作成します。 4. 対象形体を適切な点数で測定またはスキャニングします。 5. 合意された規格およびソフトウェア設定で公差域を評価します。 6. 要求値、測定値、単位、合否を測定報告書に記載します。 深穴や短い軸部の導出軸を評価する場合は、軸全体を代表できる複数断面の測定が必要です。穴の入口で一つの円だけを測定すると、深さ方向の軸の傾きを見落とす可能性があります。

07

加工工程での管理ポイント

工程主な管理内容
図面検討対象形体、データム、理論角度、適用規格を確認します
工程設計安定した基準面を早い段階で加工し、関連形体の段取り替えを減らします
荒加工適切な仕上げ代を確保し、残留応力による変形を確認します
仕上げ加工位置決め面を清掃し、クランプ力と温度を管理します
工程内検査ダイヤルゲージや機上計測で変化傾向を早期に確認します
最終検査合意したデータム系で測定し、限界付近では測定不確かさも確認します
08

RFQに含めていただきたい情報

正確な加工性および測定性の検討には、GD&Tが明確な2D図面、3Dモデル、材質、数量、熱処理・表面処理、適用する図面規格、検査書類の要求をご提示ください。重要特性については、三次元測定報告書の要否、サンプル数、検査頻度、希望する報告書形式を明確にしていただくと、見積り段階の認識差を減らせます。 VietTechでは、CNCフライス加工、CNC旋盤加工、精密研削加工、ワイヤーカット放電加工、および必要な寸法検査に対応しています。対象形体に応じて三次元測定機による検査も検討します。最終的な加工・検査方針は、部品寸法、クランプ方法、プローブのアクセス、公差、検査書類の要求を確認したうえで決定します。

関連ページ

面の輪郭度公差の読み方|公差域・データム・CMM測定のポイント ↗穴パターンの位置度公差|データム・理論的に正確な寸法・MMCの読み方 ↗

FAQ

よくあるご質問

直角度0.02は、90°±0.02°という意味ですか。

いいえ。通常、0.02は図面の長さ単位で示される公差域の大きさです。公差域の形状は、対象形体および直径記号の有無によって決まります。

傾斜度にはデータムが必要ですか。

はい。傾斜度は姿勢公差であり、一つ以上のデータムとの関係が必要です。また、理論的に正確な角度を明確に定義する必要があります。

スコヤだけで直角度を測定できますか。

簡易確認には使用できますが、小さい公差を定量的に評価するには不十分な場合があります。適切な治具とダイヤルゲージ、または三次元測定機が有効です。

三次元測定機とダイヤルゲージで結果が異なるのはなぜですか。

データム設定、測定範囲、測定点密度、走査長さ、固定方法、関連付け計算の違いが主な要因です。同じ定義の特性を評価していることを確認してから比較する必要があります。

測定値が公差限界に近い場合、何を確認すべきですか。

繰返し性、温度、固定状態、評価条件、測定不確かさを確認します。一回の測定値だけで合否を判断しないことが重要です。

技術ガイド

VietTechに見積りをご依頼ください

2D図面、3Dモデル、材質、数量、検査要求をVietTechへお送りください。データム構成、公差域、クランプ方法、測定可能性を技術担当が確認し、お見積りおよび想定納期をご回答いたします。 ---見積依頼 ↗