位置度が管理する内容
円筒穴の場合、位置度は一般に、穴の実際の軸が理論位置に配置された円筒公差域内に入ることを管理します。理論的に正確な寸法が公称座標を定め、幾何公差枠が許容差とデータム関係を定めます。 位置度は穴径公差の代わりではありません。穴径はサイズを管理し、位置度は軸または中心形体の位置を管理します。穴径が合格でも位置度が不合格になることがあり、位置が正しくても穴径不良を自動的に補うことはできません。

幾何公差・検査
穴パターンの位置度公差について、データム参照枠、理論的に正確な寸法、MMC、ボーナス公差、測定方法を解説します。
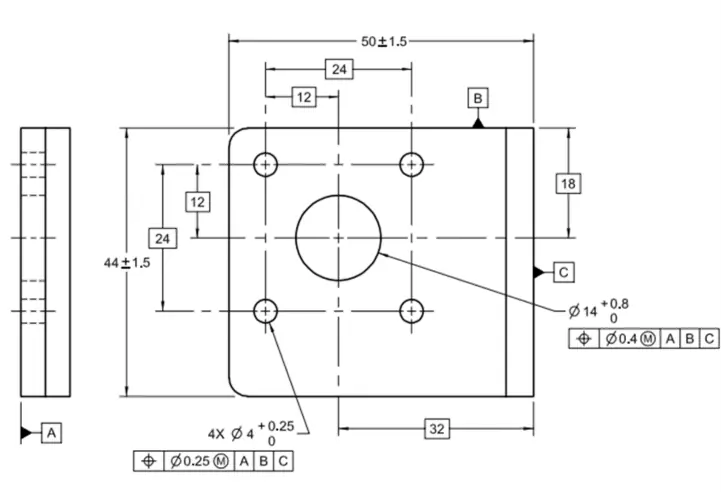
円筒穴の場合、位置度は一般に、穴の実際の軸が理論位置に配置された円筒公差域内に入ることを管理します。理論的に正確な寸法が公称座標を定め、幾何公差枠が許容差とデータム関係を定めます。 位置度は穴径公差の代わりではありません。穴径はサイズを管理し、位置度は軸または中心形体の位置を管理します。穴径が合格でも位置度が不合格になることがあり、位置が正しくても穴径不良を自動的に補うことはできません。
理論的に正確な寸法は、理論形状・位置を定める正確な値です。一般寸法のような直接の±公差を持たず、関連する幾何公差によって許容差が定義されます。 基本座標で配置された4穴は理論パターンを形成します。位置度公差により、各実軸はデータム参照枠に対して指定公差域内で変位できます。承認された方法と適用規格なしに、基本寸法を単純な±座標へ変換してはいけません。
幾何公差枠は、第一データムA、第二データムB、第三データムCを参照する場合があります。順序は任意ではなく、部品の自由度を拘束する順番を定めます。 三次元測定機では、適用規格と図面要求に従ってデータム参照枠を構築します。指定データムの代わりに、測定上都合のよい最良平面を使用すると、組立状態を表さない結果になる場合があります。
実体公差方式の修飾記号がない場合、位置度は適用規格の既定ルールで解釈されます。ASMEでは一般にRFSと呼ばれます。MMCが指定された場合、記載位置度は最大実体状態で適用されます。 穴のMMCは、材料が最も多く残る最小許容径です。実際の穴径がMMCより大きくなると、その差をボーナス公差として利用できる場合があります。計算と合否判定は図面規格に従い、MMC記号がない図面へ勝手に適用してはいけません。 例として、穴径Ø10.00~10.20、MMCで位置度Ø0.10とします。実測径Ø10.12の場合、MMCから0.12離れているため、規格と全要求を満たせば位置度公差域がØ0.22になる可能性があります。これは原理説明用であり、図面確認の代わりではありません。
MMCは穴径と位置の機能境界を関連付けます。ボルトクリアランス穴が大きいほど組立余裕が増えるため、位置ずれを多く許容できる場合があります。この仮想境界は三次元測定機または適切に設計された機能ゲージで確認できます。 ただし、すべての形体にMMCが適するわけではありません。精密位置決め穴、流路、シール面、薄肉部の肉厚配分では、穴径に依存しない位置管理が必要な場合があります。公差を広げる目的だけでなく、機能に基づいて選定します。
穴パターンには、全体をデータムへ位置決めする要求と、パターン内部の穴間関係を管理する要求があります。適用規格と指示方法により、複数段の公差枠またはパターン仕様で二つのレベルを区別します。 数値だけを見ると、パターン全体はある範囲で移動できる一方、穴間ピッチはより厳しく管理される要求を見落とします。ISO 5458はパターンと複合幾何仕様の補足規則を定めます。ASME図面には複合位置度の独自ルールがあるため、両規格の解釈を混在させてはいけません。
データム参照枠を構築し、各穴の複数点を測定して軸位置を計算できます。プログラムでは、データム構築、点数、測定深さ、評価方法を統一します。短い穴、ばり、粗い面では、採点方法によって計算軸が変動する場合があります。 特にMMC指定のパターンでは、組立条件を迅速に確認できます。ただし、正しく設計・製作・校正する必要があります。ゲージ合格だけでは、三次元測定機と同じ数値偏差は得られません。 ハイトゲージ、ピンゲージ、ダイヤルゲージ、定盤は簡単な要求に使用できますが、指定データム参照枠と公差域を再現できることが前提です。 VietTechでは、図面、形状、合意した報告要求に基づいて検査方法を選定します。一つの公差値を、すべての穴径、深さ、データム構成に対する一律の能力として扱いません。
FAQ
同じではありません。円形・円筒公差域と、X・Y独立±による四角形公差域は異なります。
いいえ。サイズと位置は別の要求です。
MMCが指定され、実際の形体が適用規格の条件を満たす場合に限ります。
目的が異なります。CMMは数値データ、機能ゲージは組立境界を評価します。
通常は不十分です。管理されたPMIがなければ、データム、修飾記号、規格、報告要求が不足します。
幾何公差・検査