
KIẾN THỨC KỸ THUẬT

Độ vuông góc và độ nghiêng: Cách đọc chuẩn datum và đo kiểm bằng CMM

Phân biệt dung sai độ vuông góc và độ nghiêng, cách đọc khung dung sai, xác lập chuẩn datum và lựa chọn phương pháp đo bằng CMM hoặc đồng hồ so.

KIẾN THỨC KỸ THUẬTHÌNH MINH HỌA KỸ THUẬT
01

Tổng quan

Trong bản vẽ chi tiết chính xác, một góc ghi 90° hoặc 30° chưa đủ để kiểm soát đầy đủ hướng của bề mặt hay trục lỗ. Dung sai kích thước góc chỉ giới hạn giá trị góc giữa các yếu tố được chỉ định, trong khi dung sai hình học kiểm soát yếu tố thực tế trong một vùng dung sai xác lập từ chuẩn. Hai yêu cầu thường gặp là độ vuông góc và độ nghiêng. Hiểu đúng hai ký hiệu này giúp kỹ sư thiết kế xác định yêu cầu chức năng, kỹ sư gia công chọn phương án gá và người kiểm tra xây dựng hệ tọa độ đo thống nhất. Nếu chọn sai chuẩn hoặc lấy quá ít điểm đo, kết quả có thể đẹp trên báo cáo nhưng không phản ánh đúng khả năng lắp ráp của chi tiết.

02

Độ vuông góc và độ nghiêng khác nhau thế nào?

Độ vuông góc là trường hợp định hướng 90°

Độ vuông góc kiểm soát một bề mặt, đường tâm hoặc trục phải định hướng 90° so với chuẩn được chỉ định. Tùy yếu tố được kiểm soát, vùng dung sai có thể là: - Hai mặt phẳng song song cách nhau một khoảng bằng trị số dung sai, cùng vuông góc với chuẩn. - Một vùng hình trụ có đường kính bằng trị số dung sai, áp dụng khi kiểm soát trục hoặc đường tâm và có ký hiệu đường kính. Ví dụ, khung ⟂ | 0,02 | A gắn vào một mặt quy định toàn bộ mặt thực tế phải nằm giữa hai mặt phẳng song song cách nhau 0,02 mm và vuông góc với datum A. Đây không phải là yêu cầu “góc bằng 90° ±0,02°”; 0,02 là bề rộng vùng dung sai theo đơn vị chiều dài.

Độ nghiêng kiểm soát một góc khác 0° hoặc 90°

Độ nghiêng kiểm soát hướng của bề mặt, đường hoặc trục tại một góc danh nghĩa xác định so với chuẩn. Góc danh nghĩa phải được thể hiện bằng kích thước lý thuyết chính xác, thường đóng khung trên bản vẽ. Giá trị trong khung dung sai tiếp tục là bề rộng hoặc đường kính của vùng dung sai, không phải sai số tính bằng độ. Ví dụ, một mặt nghiêng 30° so với datum A có thể được quy định bởi góc 30° đóng khung và khung ∠ | 0,05 | A. Khi đó bề mặt thực tế phải nằm trong hai mặt phẳng song song cách nhau 0,05 mm, được định hướng đúng 30° so với chuẩn A.

03

Bảng phân biệt nhanh

Nội dungĐộ vuông gócĐộ nghiêng
Mục đíchKiểm soát hướng 90°Kiểm soát hướng khác 0° và 90°
Có cần chuẩn không?CóCó
Có cần ghi góc lý thuyết?Không; 90° được hàm ý bởi ký hiệuCó; góc phải được xác định rõ
Giá trị dung sai biểu thịBề rộng hoặc đường kính vùng dung saiBề rộng hoặc đường kính vùng dung sai
Yếu tố áp dụngMặt phẳng, đường tâm, trụcMặt phẳng, đường, đường tâm, trục
Phương pháp đo phù hợpCMM, bàn máp và đồng hồ so, thiết bị đo hình họcCMM; đồ gá góc và đồng hồ so khi điều kiện cho phép
04

Cách đọc khung dung sai đúng trình tự

Bước 1: Xác định yếu tố được kiểm soát

Trước tiên cần xem mũi tên hoặc đường dẫn của khung dung sai gắn vào đâu. Nếu gắn trực tiếp vào đường biểu diễn bề mặt, yêu cầu thường áp dụng cho bề mặt. Nếu gắn vào đường kích thước của đường kính, yêu cầu có thể áp dụng cho trục suy ra hoặc đường tâm của yếu tố kích thước. Sự khác biệt này rất quan trọng. Kiểm soát bề mặt và kiểm soát trục của một lỗ không tạo ra cùng một vùng dung sai và không dùng cùng chiến lược lấy điểm.

Bước 2: Đọc trị số và hình dạng vùng dung sai

Trị số trong ô thứ hai là kích thước vùng dung sai. Khi có ký hiệu Ø, vùng dung sai là hình trụ. Khi không có Ø đối với một mặt phẳng, vùng dung sai thường được giới hạn bởi hai mặt phẳng song song.

Bước 3: Đọc chuẩn theo đúng thứ tự

Datum A, B, C không chỉ là các chữ tham chiếu. Chúng xác định thứ tự thiết lập hệ chuẩn. Chuẩn chính khống chế trước, sau đó đến chuẩn phụ và chuẩn thứ ba nếu được chỉ định. Khi gá đo hoặc lập chương trình CMM, cần mô phỏng đúng logic tiếp xúc và bậc tự do mà hệ chuẩn trên bản vẽ yêu cầu.

Bước 4: Với độ nghiêng, tìm góc lý thuyết chính xác

Nếu bản vẽ có ký hiệu độ nghiêng nhưng thiếu góc lý thuyết hoặc thiếu quan hệ xác định hướng, yêu cầu có thể chưa đủ rõ để gia công và nghiệm thu. Khi đó nên gửi câu hỏi kỹ thuật trước khi báo giá hoặc sản xuất.

05

Ảnh hưởng của chuẩn datum đến kết quả đo

Một mặt được ký hiệu là yếu tố chuẩn vẫn có độ phẳng thực tế, vết gia công và sai lệch cục bộ. Datum là yếu tố hình học lý tưởng được thiết lập từ yếu tố chuẩn theo quy tắc của tiêu chuẩn áp dụng. Vì vậy, không nên hiểu datum A đơn giản là “đặt chi tiết xuống bàn rồi đo”. Trên CMM, kỹ thuật viên thường đo đủ điểm hoặc quét yếu tố chuẩn, tạo mặt phẳng liên kết và thiết lập hệ tọa độ. Tuy nhiên, phương pháp liên kết, mật độ điểm, vùng loại trừ và cách gá đều có thể ảnh hưởng kết quả. Với mặt chuẩn nhỏ, gián đoạn hoặc có ba gối tỳ chức năng, chiến lược đo cần bám sát cách chi tiết được định vị trong cụm lắp.

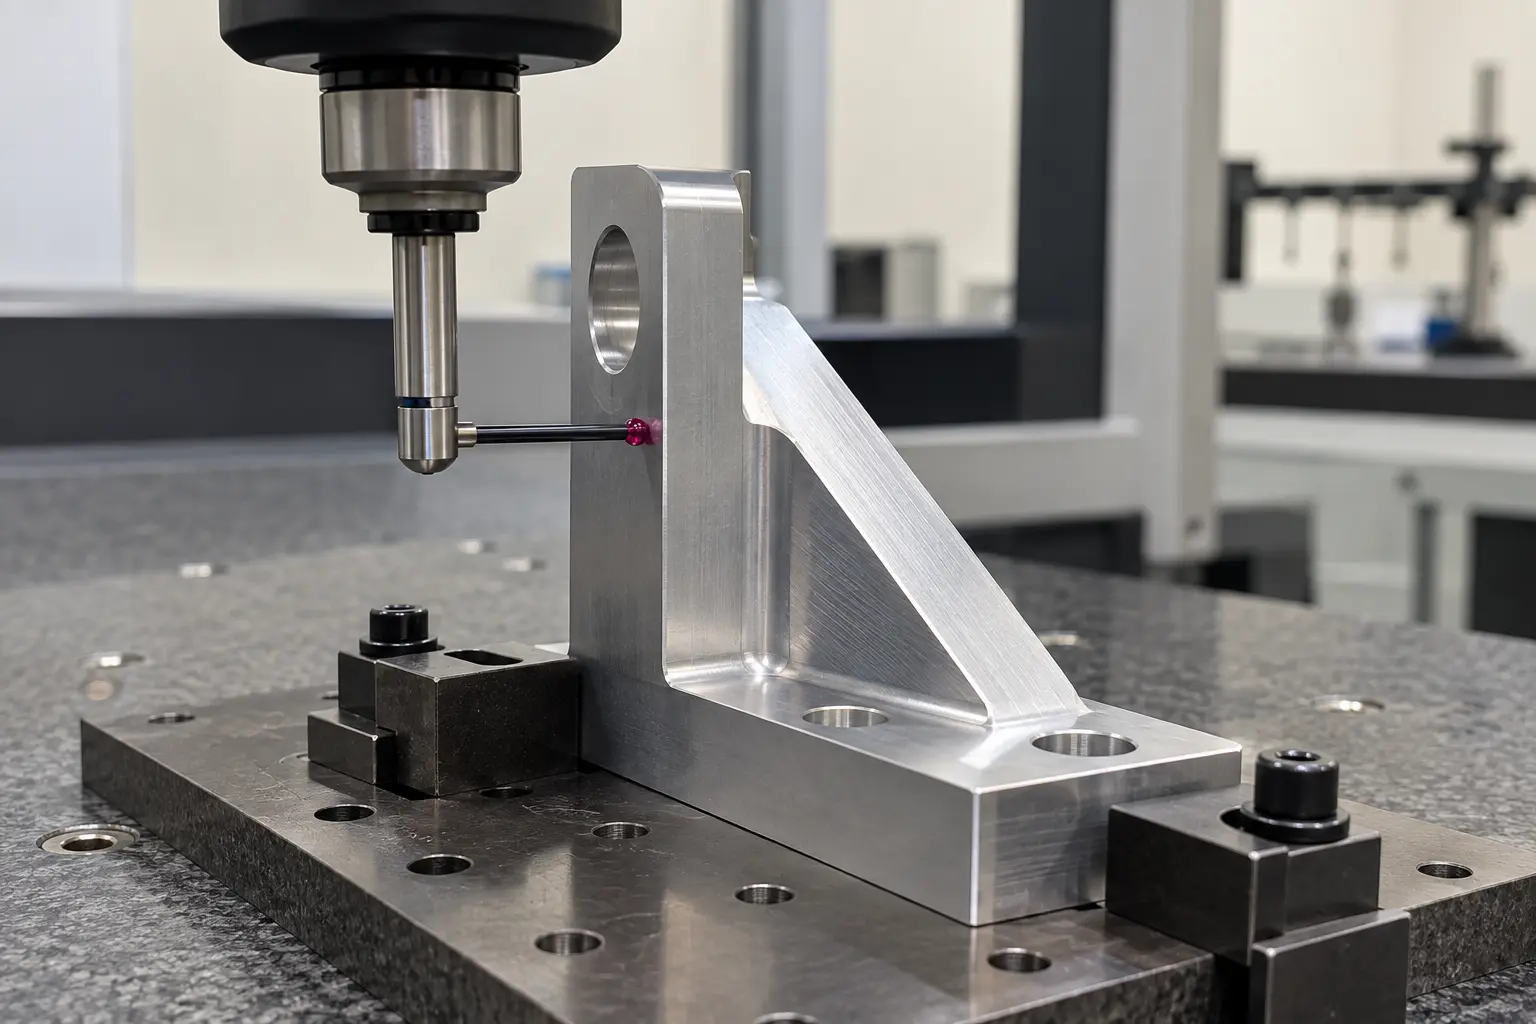
Hình minh họa kỹ thuật chân thực cho Độ vuông góc và độ nghiêng: Cách đọc chuẩn datum và đo kiểm bằng CMM
Hình minh họa được tạo theo bố trí kỹ thuật của chủ đề; không phải ảnh sản xuất thực tế tại VietTech. Thông số và điều kiện nghiệm thu theo bản vẽ/RFQ.
06

Đo độ vuông góc và độ nghiêng như thế nào?

Đo bằng bàn máp và đồng hồ so

Với hình học đơn giản, có thể đặt chuẩn chính lên bàn máp hoặc đồ gá, sau đó quét đồng hồ so trên mặt cần kiểm tra. Chênh lệch chỉ thị cho biết mức biến thiên theo hành trình quét trong điều kiện gá cụ thể. Phương pháp này nhanh và phù hợp kiểm tra tại công đoạn, nhưng cần kiểm soát độ phẳng của chuẩn, độ chính xác đồ gá, chiều dài quét và lực kẹp. Đối với mặt nghiêng, cần sine bar, căn mẫu hoặc đồ gá góc đã hiệu chuẩn để thiết lập góc lý thuyết trước khi quét. Phương pháp so sánh này không nên được xem là tương đương CMM nếu chi tiết có hình học phức tạp hoặc hệ chuẩn nhiều bậc.

Đo bằng CMM

CMM phù hợp khi cần đánh giá bề mặt, lỗ, trục hoặc hệ chuẩn phức tạp. Quy trình cơ bản gồm: 1. Làm sạch và ổn định nhiệt độ của chi tiết. 2. Gá đủ chắc nhưng tránh gây biến dạng. 3. Đo các yếu tố chuẩn theo thứ tự bản vẽ để tạo alignment. 4. Đo hoặc quét yếu tố được kiểm soát với mật độ điểm phù hợp. 5. Đánh giá vùng dung sai theo tiêu chuẩn và cấu hình phần mềm đã thống nhất. 6. Xuất báo cáo thể hiện trị số yêu cầu, kết quả, đơn vị và trạng thái đạt/không đạt. Với lỗ sâu hoặc trục ngắn, số tiết diện đo phải đủ để đại diện cho đường tâm. Chỉ đo một vòng tròn ở miệng lỗ có thể bỏ sót độ nghiêng của toàn bộ trục lỗ.

07

Những lỗi thường gặp khi thiết kế, gia công và kiểm tra

  • Nhầm giá trị dung sai 0,02 mm thành dung sai góc ±0,02°.
  • Ghi độ nghiêng nhưng không cung cấp góc lý thuyết chính xác.
  • Chọn mặt chuẩn quá nhỏ, không ổn định hoặc không liên quan đến chức năng lắp ráp.
  • Gia công mặt chuẩn và mặt được kiểm soát ở nhiều lần gá mà không có phương án chuyển chuẩn.
  • Siết kẹp quá mạnh làm cong chi tiết thành mỏng.
  • Đo quá ít điểm hoặc chỉ đo một tiết diện của lỗ.
  • So sánh báo cáo từ hai phương pháp alignment khác nhau rồi kết luận máy đo không thống nhất.
08

Gợi ý kiểm soát ngay từ công đoạn gia công

Giai đoạnĐiểm cần kiểm soát
Xem xét bản vẽXác định yếu tố kiểm soát, datum, góc lý thuyết và tiêu chuẩn áp dụng
Lập quy trìnhƯu tiên gia công chuẩn sớm; hạn chế đổi gá giữa chuẩn và bề mặt quan trọng
Gia công thôChừa lượng dư hợp lý, giảm ứng suất và kiểm tra biến dạng
Gia công tinhLàm sạch mặt tỳ, kiểm soát lực kẹp và nhiệt độ
Kiểm tra tại máyDùng đồng hồ so để phát hiện xu hướng sai lệch
Nghiệm thuĐo theo hệ chuẩn thống nhất; xem xét độ không đảm bảo đo gần giới hạn
09

Thông tin nên cung cấp khi gửi RFQ

Để đánh giá khả năng gia công và đo kiểm, hồ sơ RFQ nên có bản vẽ 2D rõ ký hiệu GD&T, mô hình 3D, vật liệu, số lượng, yêu cầu xử lý nhiệt hoặc bề mặt, tiêu chuẩn áp dụng và mức hồ sơ kiểm tra. Với đặc tính quan trọng, nên chỉ rõ yêu cầu CMM, số lượng mẫu, tần suất kiểm tra và định dạng báo cáo. VietTech thực hiện phay CNC, tiện CNC, mài chính xác, cắt dây EDM và đo kiểm bằng thiết bị phù hợp, bao gồm CMM cho các đặc tính hình học cần thiết. Phương án cuối cùng được xem xét theo kích thước chi tiết, kết cấu gá, vùng tiếp cận đầu dò, dung sai và yêu cầu hồ sơ của từng bản vẽ.

XEM THÊM

Dung sai biên dạng bề mặt: Cách đọc chuẩn, vùng dung sai và đo kiểm bằng CMM ↗Dung sai vị trí cụm lỗ: Cách đọc chuẩn, kích thước cơ bản và MMC ↗

FAQ

Câu hỏi thường gặp

Độ vuông góc 0,02 có nghĩa là góc 90° ±0,02° không?

Không. Trong khung dung sai hình học, 0,02 thường là kích thước vùng dung sai theo đơn vị chiều dài của bản vẽ. Hình dạng vùng phụ thuộc vào yếu tố được kiểm soát và việc có ký hiệu đường kính hay không.

Độ nghiêng có bắt buộc tham chiếu datum không?

Độ nghiêng là dung sai định hướng nên cần quan hệ với một hoặc nhiều chuẩn. Góc lý thuyết chính xác cũng phải được xác định rõ.

Có thể đo độ vuông góc chỉ bằng ê-ke không?

Ê-ke có thể dùng kiểm tra nhanh, nhưng thường không đủ để định lượng dung sai nhỏ. Đồng hồ so với đồ gá thích hợp hoặc CMM cho kết quả định lượng và truy xuất tốt hơn.

Vì sao kết quả CMM khác kết quả đồng hồ so?

Nguyên nhân thường nằm ở cách thiết lập chuẩn, vùng lấy điểm, mật độ điểm, chiều dài đánh giá, lực gá và thuật toán liên kết. Hai phương pháp phải dùng cùng định nghĩa đặc tính trước khi so sánh.

Khi kết quả gần giới hạn dung sai, nên xử lý thế nào?

Cần xem xét độ lặp lại, điều kiện nhiệt độ, trạng thái gá, phương pháp đánh giá và độ không đảm bảo đo. Không nên kết luận chỉ từ một lần đo đơn lẻ.

KIẾN THỨC KỸ THUẬT

Gửi RFQ để VietTech đánh giá

Quý khách có thể gửi bản vẽ 2D, mô hình 3D, vật liệu, số lượng và yêu cầu kiểm tra cho VietTech. Đội ngũ kỹ thuật sẽ xem xét datum, vùng dung sai, khả năng gá và phương án đo trước khi phản hồi báo giá và thời gian dự kiến. ---GỬI YÊU CẦU BÁO GIÁ ↗