
DUNG SAI & ĐO KIỂM

Ra 3.2, Ra 1.6 và Ra 0.8: Chọn độ nhám nào cho chi tiết CNC?

Độ nhám bề mặt ảnh hưởng đến ma sát, khả năng làm kín, độ bền mỏi, độ ổn định khi lắp ghép và ngoại quan của chi tiết. Trên bản vẽ cơ khí, Ra là thông số đ

DUNG SAI & ĐO KIỂMVIETTECH · TECHNICAL RESOURCES
01

Tổng quan

Độ nhám bề mặt ảnh hưởng đến ma sát, khả năng làm kín, độ bền mỏi, độ ổn định khi lắp ghép và ngoại quan của chi tiết. Trên bản vẽ cơ khí, Ra là thông số được sử dụng phổ biến để mô tả độ nhám trung bình của biên dạng bề mặt. Tuy nhiên, trị số Ra nhỏ hơn không đồng nghĩa chi tiết luôn tốt hơn. Nếu chỉ định Ra quá chặt cho mọi bề mặt, thời gian gia công, số lần thay dao, công đoạn mài và chi phí kiểm tra có thể tăng đáng kể. Cách hợp lý là xác định bề mặt nào thực sự có chức năng, sau đó chọn mức độ nhám phù hợp với tiếp xúc, chuyển động, làm kín hoặc yêu cầu ngoại quan.

02

Ra thể hiện điều gì?

Ra biểu thị giá trị trung bình số học của độ lệch biên dạng so với đường trung bình trong chiều dài đánh giá. Ra giúp mô tả mức độ nhẵn tổng quát, nhưng không phản ánh đầy đủ hình dạng đỉnh, đáy, hướng vết dao hoặc các khuyết tật cục bộ. Hai bề mặt có cùng Ra vẫn có thể làm việc khác nhau nếu một bề mặt có rãnh sâu thưa, còn bề mặt kia có vết nhấp nhô nhỏ và dày. Vì vậy, với bề mặt làm kín, trượt hoặc chịu tải chu kỳ, kỹ sư có thể cần xem xét thêm hướng vết gia công, phương pháp tạo bề mặt và các thông số khác theo tiêu chuẩn của bản vẽ.

Ra 3.2, Ra 1.6 và Ra 0.8: Chọn độ nhám nào cho chi tiết CNC?
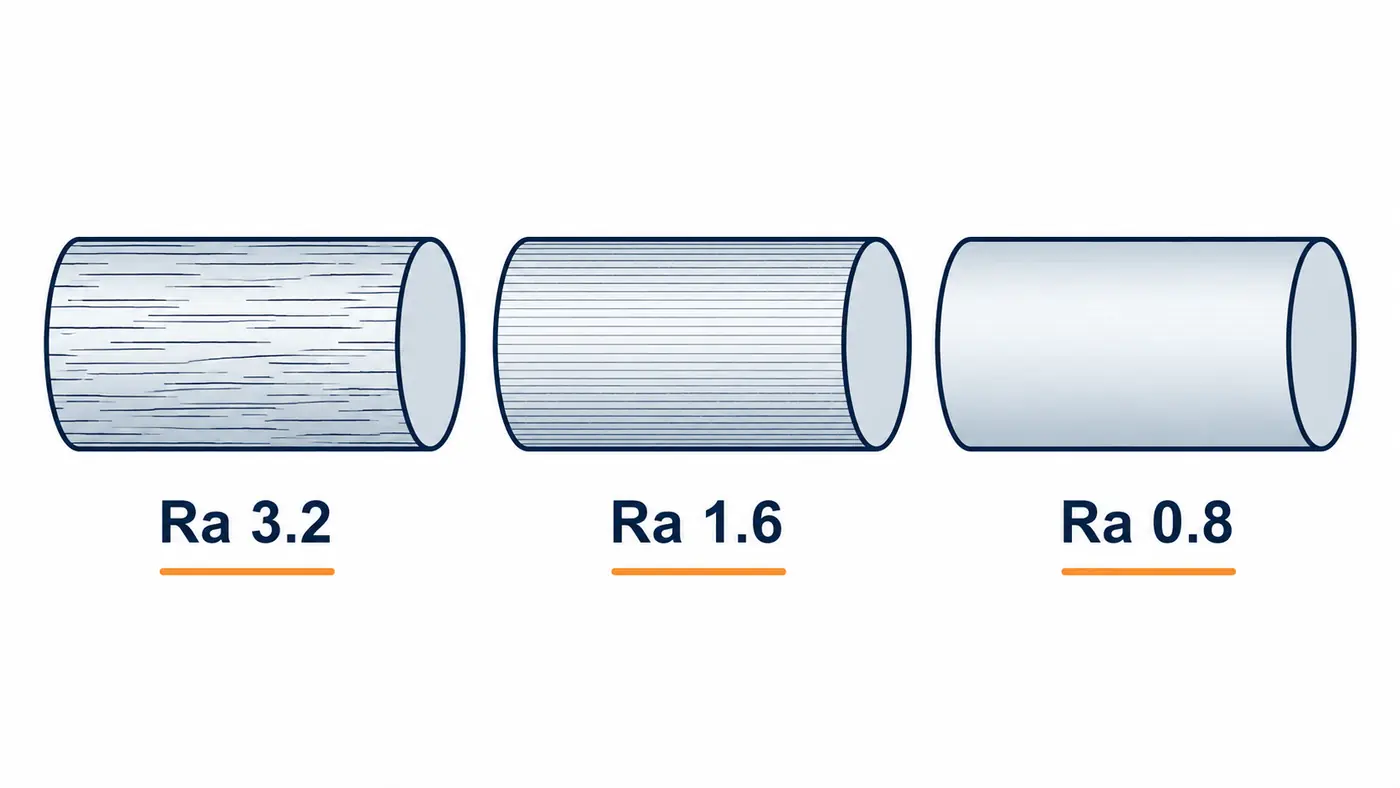
Sơ đồ kỹ thuật minh họa: Ra 3.2, Ra 1.6 và Ra 0.8: Chọn độ nhám nào cho chi tiết CNC?. Đây không phải ảnh sản xuất; thông số và điều kiện nghiệm thu theo bản vẽ.
03

So sánh Ra 3.2, Ra 1.6 và Ra 0.8

Bảng trên là định hướng ban đầu, không phải cam kết rằng một phương pháp gia công luôn đạt được một trị số Ra cố định. Kết quả còn phụ thuộc vật liệu, độ cứng, chiều dài nhô, hình dạng dao, tình trạng máy, chế độ cắt và vị trí đo.

Mức độ nhámCách hiểu thực tếỨng dụng thường xem xétLưu ý về quy trình
Ra 3.2 µmBề mặt gia công thông dụngMặt lắp không trượt, mặt ngoài, block, plate, bề mặt không làm kínCó thể đạt bằng tiện hoặc phay phù hợp, tùy vật liệu và hình học
Ra 1.6 µmBề mặt tinh hơnMặt định vị, vai trục, bề mặt lắp ghép hoặc tiếp xúc cần ổn định hơnCần kiểm soát dao, lượng chạy dao, độ cứng vững và rung động
Ra 0.8 µmBề mặt có yêu cầu tinh caoCổ trục, bề mặt trượt, bề mặt sau mài hoặc vị trí có yêu cầu chức năng rõ ràngThường cần nguyên công tinh chuyên biệt; phải đánh giá theo từng chi tiết
04

Khi nào Ra 3.2 là đủ?

Ra 3.2 thường phù hợp với nhiều bề mặt phay và tiện thông dụng không trực tiếp tham gia làm kín hoặc chuyển động chính xác. Đây có thể là lựa chọn kinh tế cho mặt ngoài, mặt gá phụ, block, plate và các vùng chỉ cần bảo đảm kích thước. Không nên yêu cầu Ra 1.6 hoặc Ra 0.8 trên toàn bộ chi tiết nếu chỉ một số mặt có chức năng. Đánh dấu riêng bề mặt quan trọng giúp nhà gia công chọn đúng dao, nguyên công và phương pháp đo.

05

Khi nào cần Ra 1.6 hoặc Ra 0.8?

Ra 1.6 có thể được cân nhắc cho bề mặt định vị, vai trục và vị trí lắp ghép cần ổn định. Ra 0.8 thường xuất hiện ở bề mặt trượt, cổ trục, bề mặt làm việc sau mài hoặc vị trí mà ma sát và độ ổn định tiếp xúc có vai trò rõ ràng. Trước khi chọn mức rất nhỏ, cần kiểm tra liệu chức năng có thực sự yêu cầu hay không. Một bề mặt có Ra thấp nhưng sai độ phẳng, độ tròn hoặc độ đồng trục vẫn có thể không đáp ứng lắp ráp. Độ nhám và dung sai hình học phải được xem xét cùng nhau.

06

Phương pháp gia công ảnh hưởng như thế nào?

Tiện, phay, mài và các công đoạn hoàn thiện tạo ra cấu trúc bề mặt khác nhau. Trong tiện, lượng chạy dao, bán kính mũi dao, độ cứng vững và rung động ảnh hưởng rõ đến vết bề mặt. Trong phay, đường chạy dao, độ đảo dao và bước tiến giữa các đường cắt cần được kiểm soát. Mài có thể tạo bề mặt tinh hơn, nhưng vẫn phải quản lý đá mài, sửa đá, nhiệt và biến dạng. VietTech xem xét phay CNC, tiện CNC, mài phẳng hoặc mài tròn theo yêu cầu của từng bản vẽ. Không nên mặc định mọi bề mặt Ra 0.8 đều phải mài, hoặc mọi bề mặt phay đều chỉ đạt Ra 3.2; phương án cần được xác nhận theo hình học, vật liệu, dung sai và số lượng.

07

Đo độ nhám cần lưu ý gì?

Máy đo độ nhám dùng đầu dò di chuyển trên bề mặt và tính toán thông số theo điều kiện cài đặt. Kết quả có thể thay đổi theo hướng đo, chiều dài lấy mẫu, bộ lọc, vị trí đo và tình trạng sạch của bề mặt. Khi kiểm tra, cần xác định đúng bề mặt, đo theo hướng phù hợp với vết gia công và tránh vùng ba via, vết xước hoặc mép chi tiết nếu đó không phải vùng đánh giá. Với chi tiết nhỏ, rãnh hẹp hoặc bề mặt cong, khả năng tiếp cận của đầu dò cũng phải được xem xét ngay từ lúc báo giá.

08

Thông tin nên ghi trên bản vẽ và RFQ

  • Trị số Ra và bề mặt áp dụng.
  • Tiêu chuẩn hoặc quy ước ký hiệu đang sử dụng.
  • Có cho phép bóc vật liệu hay phải giữ nguyên bề mặt hay không.
  • Hướng vết gia công nếu có ảnh hưởng đến chức năng.
  • Trạng thái kiểm tra: trước hay sau nhiệt luyện, mạ hoặc xử lý bề mặt.
  • Yêu cầu báo cáo đo, số lượng mẫu và vị trí đo.
  • Vật liệu, độ cứng, số lượng và thời hạn mong muốn.
09

Kết luận

Ra 3.2 thường phù hợp cho nhiều bề mặt gia công thông dụng; Ra 1.6 dành cho các vị trí cần bề mặt tinh và ổn định hơn; Ra 0.8 nên được dùng khi có yêu cầu chức năng rõ ràng. Chọn đúng mức độ nhám giúp cân bằng khả năng làm việc, phương pháp gia công, thời gian kiểm tra và chi phí.

XEM THÊM

Phân biệt độ phẳng và độ song song ↗Mài chính xác sau nhiệt luyện ↗Hướng dẫn gửi RFQ ↗

FAQ

Câu hỏi thường gặp

Ra càng nhỏ thì bề mặt càng tốt phải không?

Ra nhỏ hơn cho biết độ lệch trung bình nhỏ hơn, nhưng không tự động bảo đảm chi tiết hoạt động tốt hơn. Cần xem cùng dung sai kích thước, hình học và chức năng.

Phay CNC có đạt Ra 1.6 không?

Có thể trong một số điều kiện, nhưng phụ thuộc vật liệu, máy, dao, độ cứng vững, đường chạy dao và hình học. Cần đánh giá theo bản vẽ cụ thể.

Ra 0.8 có bắt buộc phải mài không?

Không phải mọi trường hợp. Tuy nhiên, mài thường được xem xét cho nhiều bề mặt chính xác có yêu cầu Ra 0.8, đặc biệt sau nhiệt luyện.

Độ nhám và độ phẳng có giống nhau không?

Không. Độ nhám mô tả cấu trúc vi mô của bề mặt, còn độ phẳng kiểm soát hình dạng tổng thể của một bề mặt.

VietTech kiểm tra độ nhám như thế nào?

Phương pháp và thiết bị được xác nhận theo bề mặt, vị trí tiếp cận, trị số yêu cầu và hồ sơ kiểm tra của từng đơn hàng. Liên kết nội bộ đề xuất: - Phân biệt độ phẳng và độ song song: /vi/phan-biet-do-phang-do-song-song - Mài chính xác sau nhiệt luyện: /vi/mai-chinh-xac-sau-nhiet-luyen - Năng lực máy móc: /vi/may-moc-nang-luc - Gửi yêu cầu báo giá: /vi/huong-dan-gui-rfq CTA: Gửi bản vẽ 2D, vật liệu, số lượng, yêu cầu Ra và dung sai liên quan để VietTech xem xét phương án gia công và đo kiểm trước khi báo giá. ---

DUNG SAI & ĐO KIỂM

Có bề mặt cần đánh giá độ nhám?

Gửi bản vẽ 2D, vật liệu, số lượng, yêu cầu Ra và dung sai liên quan để VietTech xem xét phương án gia công và đo kiểm trước khi báo giá.GỬI YÊU CẦU BÁO GIÁ ↗