
技術ガイド

焼入れ後の焼戻し:なぜ必要なのか、温度と最終硬さをどう管理するか

焼入れ後に焼戻しが必要な理由、鋼種別の温度選定、硬さ測定のタイミング、複数回焼戻し、研削代の考え方を解説します。

技術ガイド技術イメージ
01

概要

焼入れによってマルテンサイト組織が形成されると、鋼の硬さや耐摩耗性を大きく向上させることができます。一方、焼入れ直後の部品には高い残留応力、靭性の低下、残留オーステナイトが存在する場合があり、割れや変形のリスクも高まります。そのため、多くの焼入れ鋼部品では、焼戻しは任意の補正工程ではなく、最終特性を得るための熱処理工程の一部です。 焼戻しでは、焼入れした鋼を変態点より低い温度まで再加熱し、所定時間保持した後、規定条件で冷却します。目的は単に硬さを下げることではありません。適切な焼戻しにより、残留応力を低減し、靭性を調整し、組織を安定化させ、図面または材料規格が要求する機械的性質の範囲に整えます。 すべての鋼に共通する焼戻し温度はありません。SKD11、SKD61、S45C、SCM440では、同じ温度でも得られる結果が異なります。鋼種、素材の初期状態、オーステナイト化温度、焼入れ方法、断面寸法、焼戻し回数、使用条件を一体として検討する必要があります。

02

焼入れ後に焼戻しが必要な理由

残留応力と割れリスクの低減

焼入れ時には、部品の表面と中心部で冷却速度が異なります。また、組織変態に伴って材料の体積も変化します。これらにより大きな残留応力が発生する可能性があります。焼入れ状態で長時間放置したり、規定の焼戻しをせずに研削、ワイヤ放電加工、組立へ進めたりすると、割れ、反り、寸法変化のリスクが高くなります。 したがって、焼入れから焼戻しまでの許容時間を熱処理条件に含めることが重要です。焼入れ直後の部品を任意の期間そのまま保管できると考えるべきではありません。

硬さと靭性のバランス

最高硬さがすべての用途に最適とは限りません。切削工具、プレス金型、耐摩耗ピン、荷重を受けるシャフト、衝撃を受ける部品では、必要な特性の組合せが異なります。焼戻しによって、実際の使用条件に応じた硬さ、靭性、耐摩耗性、寸法安定性のバランスを調整できます。 多くの鋼では、焼戻し温度または保持時間を増やすと、硬さが低下し、靭性が向上する傾向があります。ただし、これは一般的な傾向にすぎません。一部の合金工具鋼では二次硬化が生じるため、温度の上昇に伴って硬さが単調に低下するとは限りません。必ず対象鋼種の焼戻し曲線に基づいて選定します。

組織と寸法の安定化

焼入れ後の鋼には残留オーステナイトが残る場合があります。残留オーステナイトが使用中、後加工中、または温度変化によって変態すると、寸法変化の原因になります。鋼種と要求仕様によっては、組織安定性を高めるために複数回焼戻し、または承認されたサブゼロ処理が必要です。

03

焼戻し温度は機械的性質にどう影響するか

一般的なインターネット上の温度表を、そのまま製造条件として使用することは適切ではありません。まず鋼種と適用規格を特定し、材料メーカーのデータシート、または検証済みの熱処理仕様を確認します。焼戻し曲線は、所定の試験条件における焼戻し温度と硬さの関係を示しますが、実際の結果は断面寸法や前工程の熱履歴にも左右されます。 この表は傾向を理解するためのものであり、製造条件ではありません。実際の作業指示では、保持時間、焼戻し回数、冷却方法、最終硬さの合格範囲も定義する必要があります。

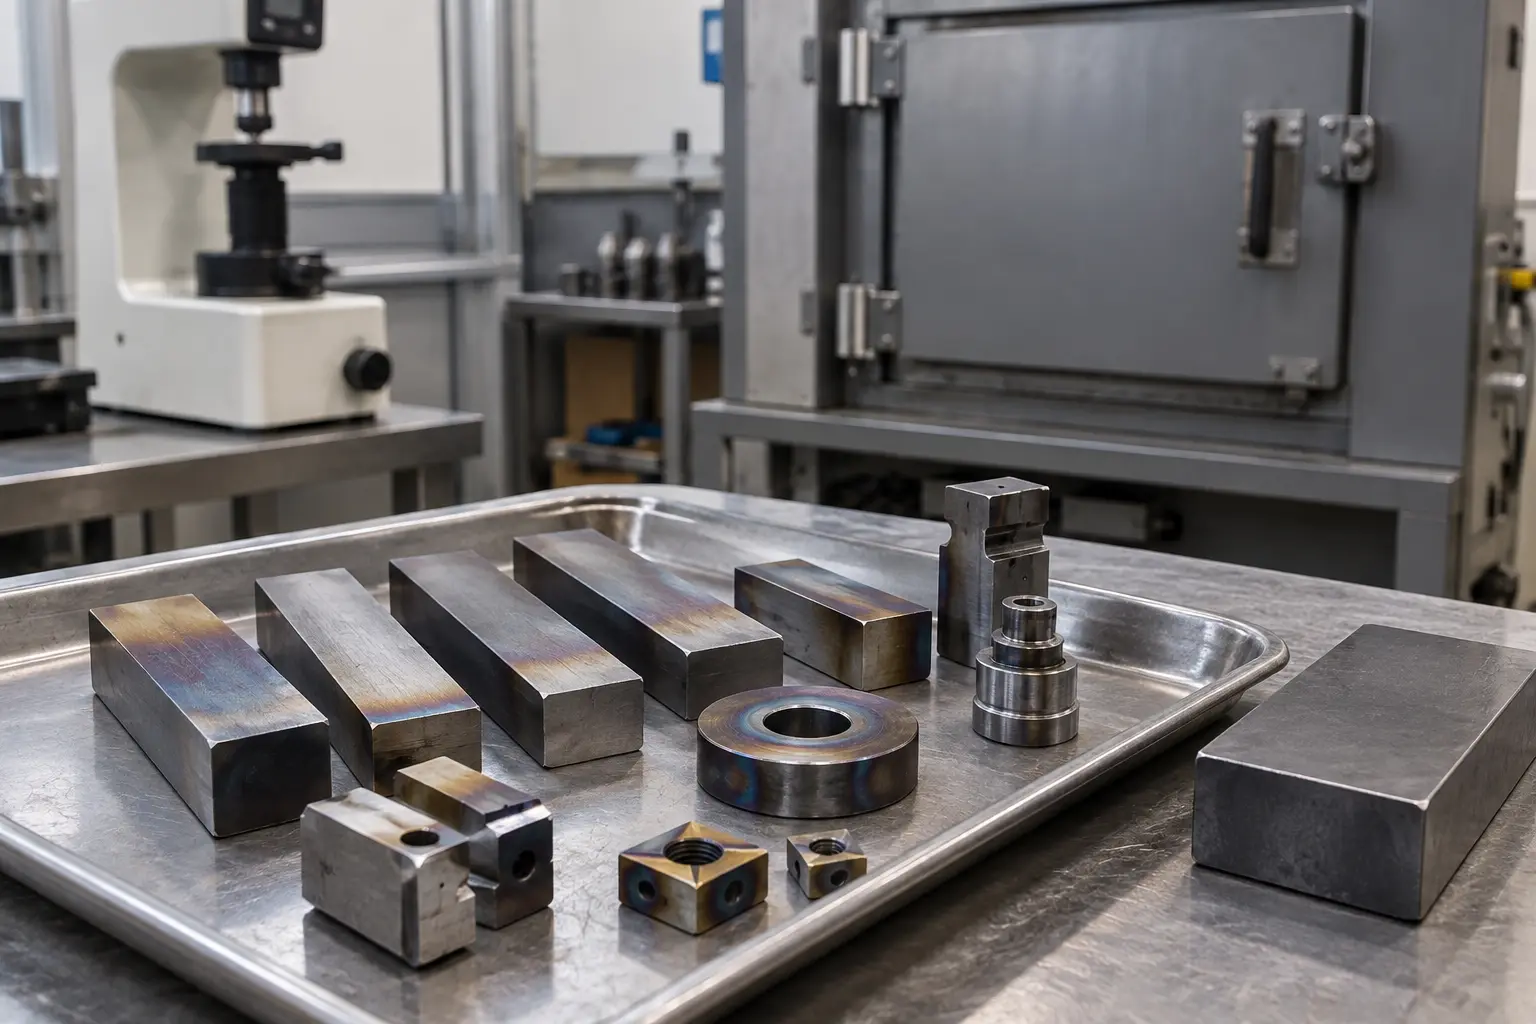
焼入れ後の焼戻し:なぜ必要なのか、温度と最終硬さをどう管理するかの技術イメージ
記事の技術内容を示すために作成したイメージです。VietTechの実際の製造写真ではありません。仕様と合否判定は図面・見積条件に従います。
技術的な目的相対的な焼戻し温度一般的な傾向主な管理ポイント
硬さと耐摩耗性を優先比較的低い高い硬さを維持しやすい一方、靭性が低くなる場合があります衝撃荷重による欠けや割れのリスク
硬さと靭性のバランス中間多くの機械部品に適したバランスを得やすくなります対象鋼種の焼戻し曲線を使用します
靭性と安定性を優先比較的高い一般に硬さが低下し、靭性が向上します鋼種によって二次硬化または焼戻し脆性に注意します
04

2回以上の焼戻しが必要になる場合

工具鋼や一部の高合金鋼では、複数回焼戻しが検討されます。1回目の焼戻し後に冷却すると、残留オーステナイトの一部が新しいマルテンサイトに変態する場合があります。次の焼戻しによって、この新しく形成されたマルテンサイトを焼戻し、組織安定性を高めることができます。 ただし、「必ず2回焼戻し」という規則をすべての部品に適用することはできません。焼戻し回数、各回の温度、冷却条件は、材料メーカーの推奨条件または顧客仕様に従います。サブゼロ処理を行う場合は、焼戻しとの順序も製造前に明確にします。

05

焼戻し脆性で注意すべきこと

焼戻し脆性とは、鋼の化学成分、焼戻し温度域、保持時間、冷却速度などの特定条件によって靭性が低下する現象です。すべての鋼種に同じ「禁止温度域」があると考えるのは正確ではありません。 衝撃荷重を受ける部品、大断面部品、感受性が懸念される合金鋼では、鋼種別の技術資料に基づいて熱処理業者がリスクを評価する必要があります。RFQにはHRC値だけでなく、重要な使用条件や必要な機械的性質も記載することを推奨します。

06

硬さはいつ、どこで測定するか

受入判定用の硬さは、通常、最終焼戻し後に、手順に従って部品が冷却・安定した状態で測定します。焼入れ直後の硬さは工程管理には有効ですが、最終納入状態を示す値ではありません。 測定結果は、試験方法、硬さスケール、部品の厚さ、表面曲率、表面粗さ、測定位置にも影響されます。酸化スケール、脱炭層、粗い表面は測定誤差の原因になります。表面硬さと心部硬さを区別する必要がある場合は、図面または検査仕様に測定位置、深さ、方法を明記します。 実用的な検査計画には、一般に次の項目を含めます。

  • 鋼種および受入状態の確認。
  • 最終熱処理後の硬さ測定。
  • 硬さスケール、測定位置、測定点数の指定。
  • 仕上げ研削前の変形または重要寸法の確認。
  • 契約要求に応じた熱処理証明書および測定結果の保管。
07

焼戻しによって寸法は変化するか

熱処理変形の多くは加熱と焼入れ中に生じますが、焼戻しでも残留応力が解放されるため、さらに寸法が変化する場合があります。変化量は、材料、形状、断面の均一性、支持方法、炉内配置、前加工履歴によって異なります。 厳しい公差を持つ部品では、熱処理後の研削または仕上げ加工に必要な取り代を計画します。すべての部品に同じ研削代を適用することはできません。薄肉、長尺、深い溝、非対称断面を持つ部品は、変形リスクが高いため個別評価が必要です。

推奨する工程の考え方

1. 粗加工を行い、適切な加工基準を設定します。 2. 材料、形状、切削量に応じて中間応力除去を検討します。 3. 半仕上げを行い、熱処理変形と研削に必要な取り代を残します。 4. 合意した鋼種別仕様と目標硬さに従って焼入れ・焼戻しを行います。 5. 硬さ、変形、重要寸法を確認します。 6. 承認された工程に従って精密研削、ワイヤ放電加工、仕上げ加工を行います。 7. 最終検査を実施し、必要な検査報告書を作成します。 VietTechでは、CNC加工、精密研削、ワイヤ放電加工、寸法検査に対応しています。熱処理は、合意した技術要求に基づいて専門パートナーと連携し、最終部品は注文ごとに定めた検査範囲で確認します。

08

焼入れ・焼戻し部品のRFQに必要な情報

RFQの情報が明確であるほど、工程選定、見積り、リスク評価の精度が向上します。次の情報をご提示ください。

  • 材料記号、適用規格、供給状態。
  • 要求硬さ範囲、硬さスケール、測定位置。
  • 指定の熱処理工程または規格がある場合は、その内容。
  • 機械的性質、金属組織、表面硬さ、心部硬さの要求。
  • 熱処理後に適用する寸法公差および幾何公差。
  • 研削対象面、設計上の研削代、要求表面粗さ。
  • 熱処理証明書、硬さ測定報告書、ロットトレーサビリティの要求。
  • 試作数量、量産数量、重要な使用条件。

関連ページ

鋼の焼入れ・焼戻し|硬さだけでは判断できない理由 ↗熱処理後に精密研削が必要となるケース ↗

FAQ

よくあるご質問

焼入れ後の硬さが目標値に達していれば、焼戻しを省略できますか。

通常は省略できません。硬さが合格していても、残留応力、靭性、寸法安定性が適切であるとは限りません。省略できるのは、承認された特別な工程で明確に許可されている場合に限ります。

焼戻し温度が高いほど、硬さは必ず低くなりますか。

必ずしもそうではありません。多くの鋼では一般的な傾向ですが、合金工具鋼では二次硬化が生じる場合があります。対象鋼種および焼入れ条件に対応した焼戻し曲線をご確認ください。

工具鋼で複数回焼戻しを行う理由は何ですか。

残留オーステナイトから新たに生成したマルテンサイトを焼戻し、組織安定性を高めることが目的の一つです。回数は材料データシートまたは承認された仕様に従います。

硬さは研削前と研削後のどちらで測定しますか。

最終状態の硬さは、最終焼戻し後に確認します。研削前または研削後のどちらで測定するかは、測定位置、表面層、検査要求によって決まります。測定面は試験方法に適し、機能面への影響を避ける必要があります。

焼入れ・焼戻し後の研削代はどの程度必要ですか。

共通の値はありません。部品の寸法と形状、鋼種、熱処理方法、予想変形量、硬さ、最終公差に基づいて決定します。

技術ガイド

VietTechに見積りをご依頼ください

焼入れ・焼戻しが必要な部品については、図面、3Dモデル、材料記号、目標硬さ、熱処理後の公差、証明書要求をご送付ください。VietTechでは、見積り前に加工順序、取り代、研削またはワイヤ放電加工の方法、検査計画を確認いたします。 ---見積依頼 ↗