焼入れとは
一般的な焼入れでは、鋼を適切なオーステナイト化温度へ加熱・保持し、管理された速度で冷却して、主にマルテンサイトを含む硬い組織を形成します。目的は、硬さ、強度、耐摩耗性の向上などです。 必要な変態を得るためには十分な冷却速度が必要ですが、熱応力と変態応力を過度に増加させてはいけません。油、加圧ガス、ポリマー液などは、鋼種、断面寸法、設備、要求に応じて選定します。すべての部品に最適な単一の冷却媒体はありません。

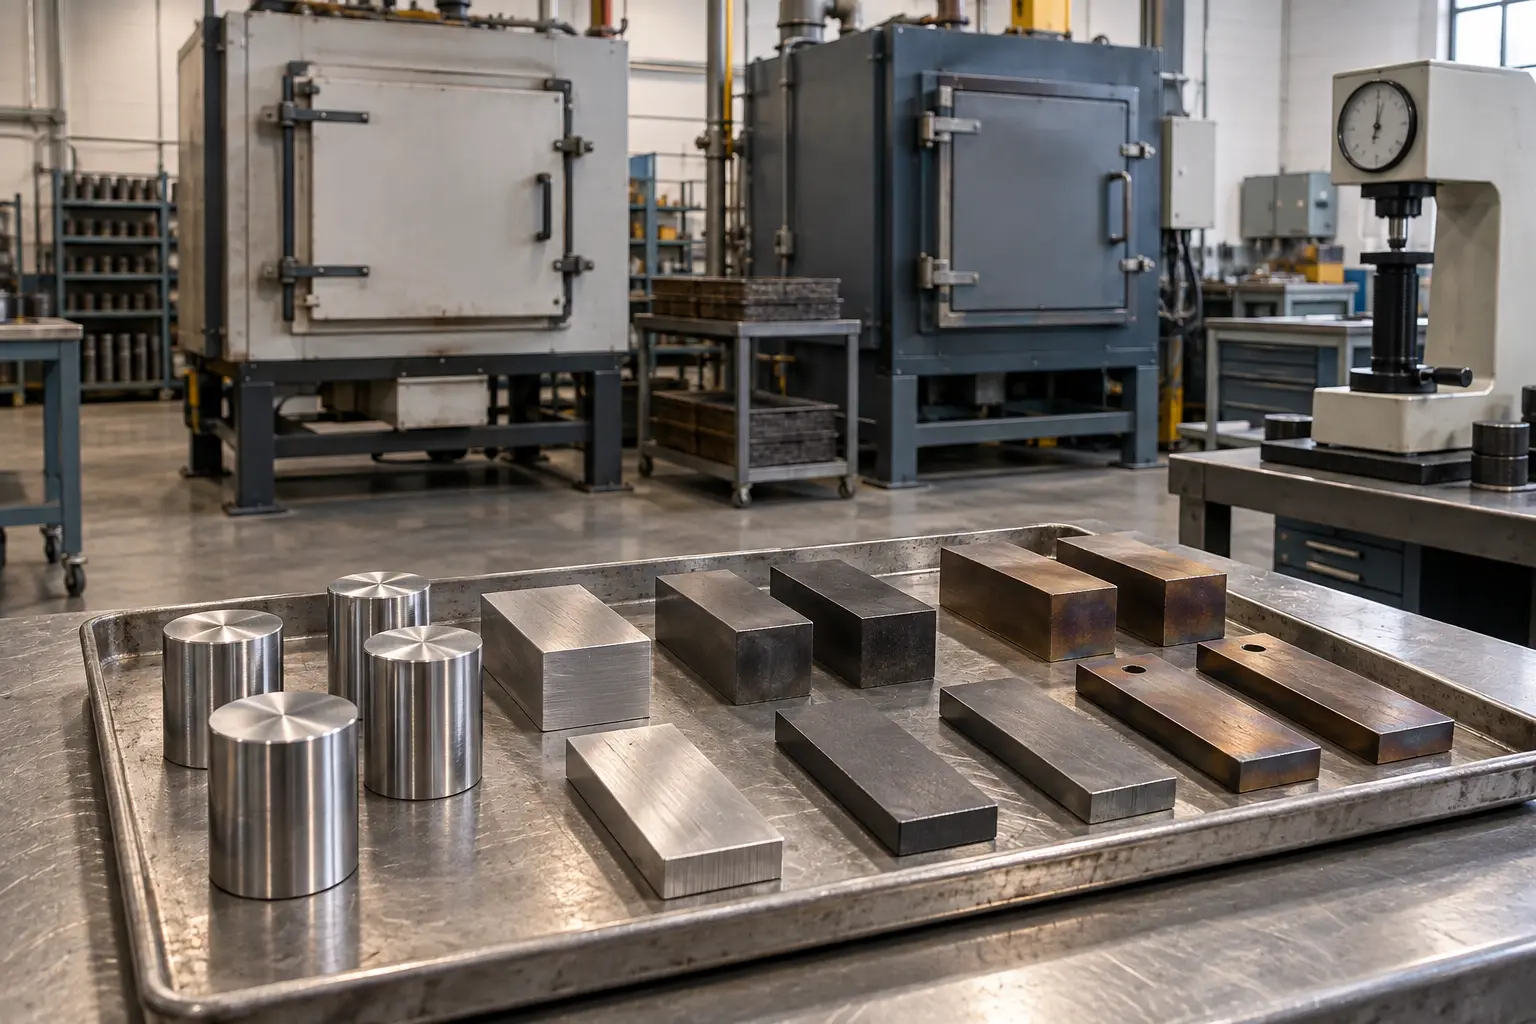
一般的な焼入れでは、鋼を適切なオーステナイト化温度へ加熱・保持し、管理された速度で冷却して、主にマルテンサイトを含む硬い組織を形成します。目的は、硬さ、強度、耐摩耗性の向上などです。 必要な変態を得るためには十分な冷却速度が必要ですが、熱応力と変態応力を過度に増加させてはいけません。油、加圧ガス、ポリマー液などは、鋼種、断面寸法、設備、要求に応じて選定します。すべての部品に最適な単一の冷却媒体はありません。
焼入れ直後の鋼は、高硬度である一方、靭性が低く、残留応力が大きい場合があります。焼戻しは、適切な変態点以下の温度へ再加熱・保持し、組織を調整する工程です。硬さを単に下げる工程ではなく、用途に合わせて硬さと靭性を設計する工程です。 低温焼戻しでは硬さを高く維持しやすい一方、靭性や応力低減が十分でない場合があります。高い焼戻し温度では一般に硬さが低下し、靭性が向上しますが、実際の挙動は鋼種と焼戻し脆性の影響を受けます。
硬さは重要ですが、組織、衝撃靭性、硬化深さ、表面状態のすべてを示すものではありません。断面厚さや冷却速度が異なる部品では、一点の測定値が全体を代表しない場合があります。 太い軸部と細い溝を持つシャフトでは、冷却速度が均一ではありません。鋭い角、断面変化、深い穴は応力集中部になります。測定位置と機能を明確にしない硬さ指示は、誤解につながります。
変形は、不均一な熱膨張、組織変態、材料または前加工で生じた応力によって発生します。長尺、薄肉、非対称、急激な断面変化を持つ部品は影響を受けやすいです。応力が材料強度を超えると、角、溝、穴、加工傷を起点として焼割れが発生する場合があります。 対策として、適切な鋼種・材料状態の選定、不要な鋭角の回避、加工代の均等化、荒加工後の応力除去、適切な焼入れ方法と熱処理治具、重要面への研削代設定があります。 研削代に一律の値はありません。寸法、形状、熱処理方法、変形実績、研削要求に基づいて設定します。
高い硬さは耐摩耗性と接触変形への抵抗を向上させますが、靭性が低下する場合があります。衝撃、繰返し荷重、応力集中を受ける部品では、摩耗主体の部品とは異なるバランスが必要です。 図面では、材質と規格、硬さ範囲、測定スケール、測定位置、全体焼入れまたは局部硬化、必要時の硬化深さ、脱炭・酸化制限、熱処理後および研削後の公差を明記します。「熱処理」だけの記載や単一硬さ値だけでは不十分な場合があります。
変形を許容できる一般公差面は、熱処理前に仕上げられる場合があります。はめあい部、軸受部、基準面、厳しい平面度・振れを持つ面には、熱処理後の研削代を残すのが一般的です。 ねじ、細溝、鋭角、薄肉部は個別評価が必要です。熱処理前の加工は変形・割れリスクを高める場合があり、熱処理後の加工は硬さによって困難になります。 VietTechでは機械加工と検査を行い、熱処理は専門協力会社と連携します。評価した範囲で、熱処理後の研削・仕上げ加工にも対応します。
検査項目には、硬さ、変形、表面割れ、寸法、振れ、外観があります。硬さ試験方法は、厚さ、表面状態、測定部位に適合させます。圧痕を残せない部位も明確にします。 重要部品では、測定点数と位置、試験規格、熱処理証明書、必要時の探傷要求を見積依頼時に指定します。硬さだけでなく、機能上必要な寸法・形状と合わせて合否を判断します。
FAQ
多くの鋼の焼入れ工程では、硬さと靭性のバランスおよび応力低減のために必要です。鋼種と規格により条件は異なります。
一般に焼入れ直後の硬さを調整しますが、変化量は鋼種、温度、時間によって異なります。
硬さ合格だけでは、割れや変形がないことを証明できません。
可能な面もありますが、精密面には熱処理変形を考慮した研削代が必要な場合があります。
熱処理は専門協力会社と連携し、VietTechで合意した検査と仕上げ加工を行います。
熱処理