
XỬ LÝ BỀ MẶT

Thụ động hóa và đánh bóng điện hóa inox: Khác nhau như thế nào?

So sánh thụ động hóa và đánh bóng điện hóa inox về mục đích, lượng bóc vật liệu, độ nhám, ngoại quan, dung sai và yêu cầu bản vẽ.

XỬ LÝ BỀ MẶTVIETTECH · TECHNICAL RESOURCES
01

Thụ động hóa inox là gì?

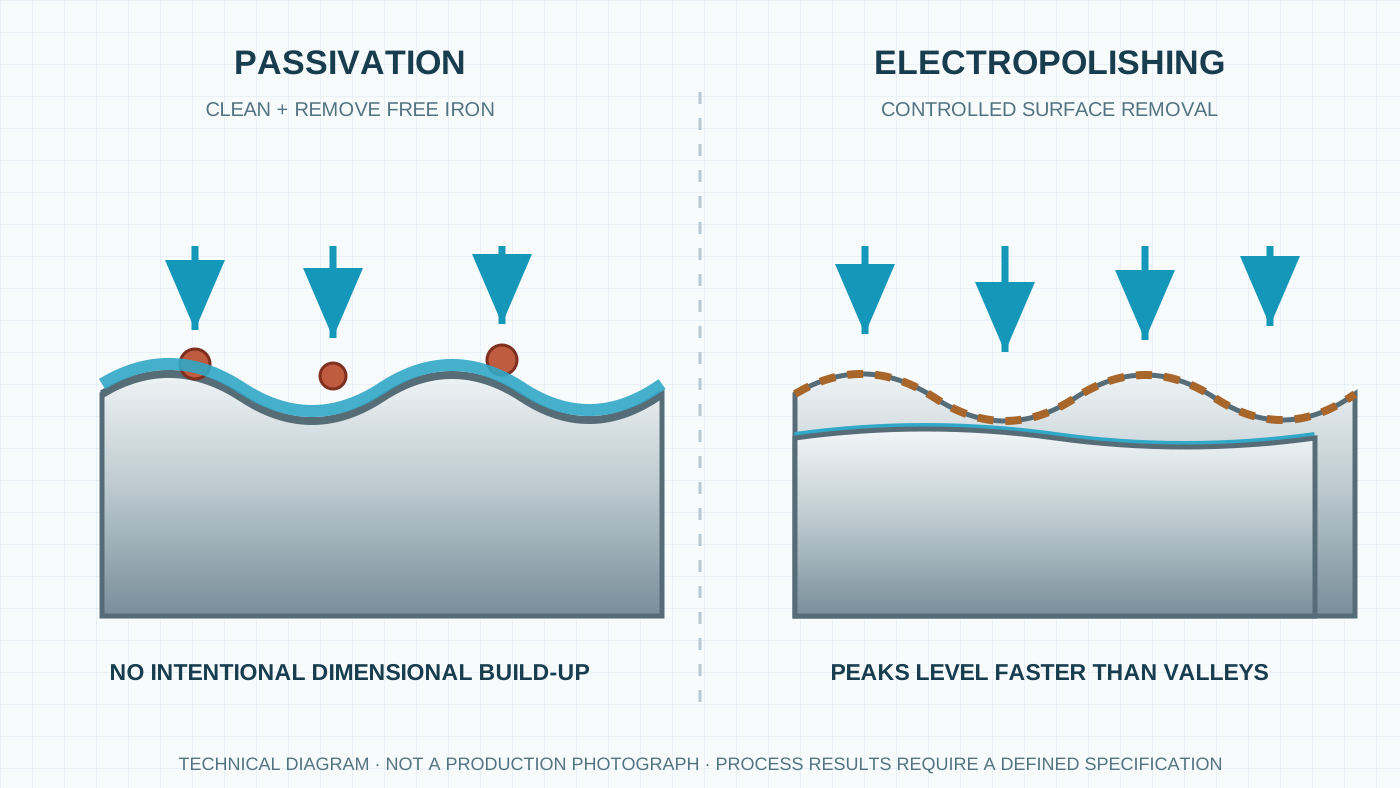
Thép không gỉ có khả năng hình thành lớp oxit giàu chromium rất mỏng trên bề mặt. Lớp này hỗ trợ khả năng chống ăn mòn. Trong quá trình cắt, mài hoặc tiếp xúc dụng cụ thép carbon, bề mặt có thể bị nhiễm sắt tự do. Nếu không được làm sạch, các hạt này có thể gỉ và tạo cảm giác rằng nền inox bị gỉ. Thụ động hóa thường gồm làm sạch, xử lý trong dung dịch hóa học phù hợp, rửa và làm khô theo quy trình. Mục tiêu chính không phải đánh bóng hoặc xóa vết dao, mà là loại bỏ tạp nhiễm và tạo điều kiện cho bề mặt thụ động ổn định. ASTM A967/A967M là một trong các tiêu chuẩn thường được chỉ định cho xử lý thụ động hóa hóa học chi tiết inox. Phương pháp cụ thể và phép thử nghiệm thu phải được ghi trong yêu cầu mua hàng hoặc bản vẽ.

02

Đánh bóng điện hóa là gì?

Đánh bóng điện hóa đặt chi tiết làm điện cực trong dung dịch điện phân và sử dụng dòng điện để hòa tan có kiểm soát một lớp rất mỏng trên bề mặt. Các đỉnh nhô vi mô thường bị hòa tan nhanh hơn vùng thấp, nhờ đó bề mặt có thể trở nên nhẵn và sáng hơn. Quá trình có thể hỗ trợ loại bỏ ba via rất nhỏ, giảm vùng giữ cặn và cải thiện khả năng làm sạch. Tuy nhiên, đây không phải phương pháp sửa hình học chính. Vết dao sâu, ba via lớn, rỗ, xước hoặc sai độ phẳng cần được xử lý bằng gia công hay đánh bóng cơ học trước. ASTM B912 là một tiêu chuẩn thường được tham chiếu cho thụ động hóa inox bằng đánh bóng điện hóa. Cần thống nhất vật liệu, quy trình, lượng bóc, thử nghiệm và ngoại quan.

  • Mục đích chính — Loại bỏ sắt tự do, hỗ trợ lớp thụ động — Làm nhẵn vi mô, làm sạch và cải thiện ngoại quan
  • Bóc vật liệu — Rất nhỏ, không nhằm thay đổi kích thước — Có bóc vật liệu có kiểm soát
  • Xóa vết dao — Không — Chỉ giảm khuyết tật nhỏ, không xóa vết sâu
  • Độ sáng — Không phải mục tiêu chính — Thường tăng độ sáng
  • Ba via — Không phải phương pháp phá ba via — Có thể làm giảm ba via vi mô
  • Ảnh hưởng cạnh — Thông thường rất nhỏ — Có thể bo nhẹ cạnh sắc
03

Ảnh hưởng đến kích thước và dung sai

Thụ động hóa đúng quy trình thường không được sử dụng để thay đổi kích thước danh nghĩa. Tuy nhiên, mọi bề mặt cần được làm sạch, và yêu cầu che chắn hoặc vùng không xử lý vẫn phải được xác định. Đánh bóng điện hóa có bóc vật liệu. Lượng bóc phụ thuộc mật độ dòng, thời gian, dung dịch, hình học, khả năng phân bố điện trường và cách gá. Cạnh, đỉnh và vùng tiếp cận điện tốt có thể bị tác động khác vùng lõm sâu. Vì vậy, chi tiết có dung sai chặt, ren nhỏ, mép sắc hoặc lỗ chính xác cần được đánh giá trước khi xử lý. Không nên giả định một lượng bóc cố định cho mọi bề mặt. Bản vẽ cần xác định kích thước được nghiệm thu trước hay sau xử lý và vùng nào không được phép bo cạnh.

04

Độ nhám và ngoại quan

Thụ động hóa không thay thế nguyên công tạo độ nhám. Nếu bề mặt trước xử lý có Ra cao, vết dao hoặc xước, chúng vẫn có thể còn sau thụ động hóa. Ngoại quan cũng có thể thay đổi nhẹ theo quy trình làm sạch nhưng không nên coi đây là công đoạn trang trí. Đánh bóng điện hóa có thể giảm độ nhám vi mô, nhưng kết quả phụ thuộc bề mặt ban đầu. Một bề mặt được gia công và đánh bóng cơ học đồng đều sẽ cho kết quả khác với bề mặt có vết dao sâu hoặc vùng hàn chưa xử lý. Nếu bản vẽ yêu cầu Ra sau đánh bóng điện hóa, phải quy định vị trí đo và tiêu chuẩn đánh giá.

05

Khả năng chống ăn mòn

Cả hai quá trình có thể hỗ trợ khả năng chống ăn mòn bằng cách làm sạch tạp nhiễm và tạo trạng thái bề mặt thuận lợi. Tuy nhiên, kết quả còn phụ thuộc mác inox, môi trường, chloride, nhiệt độ, thiết kế khe, độ sạch và phương pháp sử dụng. Xử lý bề mặt không biến SUS303 thành SUS304, cũng không biến SUS304 thành vật liệu phù hợp mọi hóa chất. Lựa chọn mác vật liệu vẫn là quyết định nền tảng. Với thiết bị thực phẩm, y tế, bán dẫn hoặc hóa chất, yêu cầu tiêu chuẩn và thẩm định riêng của ngành phải được xem xét.

06

Khi nào chọn phương pháp nào?

Chọn thụ động hóa khi mục tiêu là loại bỏ sắt tự do và tạp nhiễm sau gia công, duy trì hình học gần như nguyên trạng và đáp ứng yêu cầu tiêu chuẩn làm sạch/thử nghiệm. Chọn đánh bóng điện hóa khi cần bề mặt nhẵn hơn, sáng hơn, dễ vệ sinh hơn hoặc giảm các đỉnh vi mô và ba via rất nhỏ. Nếu vừa cần cải thiện hình thái bề mặt vừa cần nghiệm thu trạng thái thụ động, quy trình tổng thể phải do đơn vị xử lý chuyên môn xác lập.

07

Chuẩn bị chi tiết trước xử lý

VietTech thực hiện gia công và đo kiểm; thụ động hóa, đánh bóng điện hóa và các xử lý bề mặt chuyên biệt được phối hợp với đối tác phù hợp theo yêu cầu đã thống nhất.

  • Phá ba via lớn và làm sạch góc khuất.
  • Xác định bề mặt ngoại quan và bề mặt chức năng.
  • Chỉ rõ vùng ren, lỗ lắp, mép sắc hoặc bề mặt không được bóc.
  • Thống nhất phương pháp treo/gá và vị trí được phép có dấu tiếp điện.
  • Tách chi tiết thép carbon khỏi khu vực làm sạch inox để hạn chế nhiễm sắt.
  • Quy định đóng gói sau xử lý để tránh tái nhiễm.
08

Thông tin cần có trong RFQ

  • Mác inox và tiêu chuẩn vật liệu.
  • Tiêu chuẩn xử lý, phương pháp và phép thử yêu cầu.
  • Kích thước nghiệm thu trước hoặc sau xử lý.
  • Độ nhám và ngoại quan mục tiêu.
  • Vùng che, vùng cấm bóc, cạnh cần giữ sắc.
  • Yêu cầu sạch, đóng gói và chứng chỉ.
  • Số lượng và điều kiện sử dụng quan trọng.

XEM THÊM

Mạ niken hóa học và mạ crom cứng ↗Độ nhám bề mặt Ra ↗Vật liệu và công nghệ xử lý ↗

FAQ

Câu hỏi thường gặp

Thụ động hóa có làm bề mặt inox sáng bóng không?

Không nhất thiết. Mục tiêu chính là làm sạch và hỗ trợ trạng thái thụ động, không phải trang trí.

Đánh bóng điện hóa có xóa được mọi vết xước không?

Không. Vết sâu và sai hình học cần được xử lý trước bằng phương pháp cơ học hoặc gia công phù hợp.

Đánh bóng điện hóa có làm thay đổi kích thước không?

Có thể. Quá trình bóc vật liệu nên phải xem xét dung sai, ren, lỗ và cạnh.

Sau thụ động hóa inox có hoàn toàn không gỉ không?

Không. Khả năng chống ăn mòn vẫn phụ thuộc mác vật liệu, môi trường, thiết kế và bảo quản.

VietTech tự thực hiện hai công đoạn này không?

VietTech phối hợp với đối tác xử lý bề mặt chuyên môn và kiểm soát yêu cầu theo đơn hàng.

XỬ LÝ BỀ MẶT

Cần đánh giá xử lý bề mặt inox?

Hãy gửi bản vẽ, mác inox, số lượng, tiêu chuẩn xử lý, yêu cầu độ nhám và vùng chức năng. VietTech sẽ đánh giá trình tự gia công, lượng dư, vùng che, phương án đo trước–sau xử lý và phối hợp báo giá. ---GỬI YÊU CẦU BÁO GIÁ ↗