
DUNG SAI & ĐO KIỂM

Cp, Cpk, Pp và Ppk trong gia công CNC: Đọc thế nào cho đúng?

Giải thích sự khác nhau giữa năng lực và hiệu suất quá trình, điều kiện dữ liệu, độ ổn định, hệ thống đo và cách ghi yêu cầu Cpk trong RFQ CNC.

01

Bốn chỉ số không phải bốn cách nói cùng một điều

Cp, Cpk, Pp và Ppk đều so sánh độ biến thiên của dữ liệu với giới hạn kỹ thuật, nhưng chúng không thể được dùng lẫn lộn. Cp và Cpk thường đại diện cho đánh giá năng lực khi biến thiên ngắn hạn hoặc trong nhóm được ước lượng theo phương pháp đã thỏa thuận. Pp và Ppk dùng độ lệch chuẩn tổng thể của tập dữ liệu trong khoảng nghiên cứu, nên phản ánh hiệu suất quan sát được trong khoảng đó. Cp và Pp chỉ nhìn độ rộng phân bố so với khoảng dung sai; Cpk và Ppk còn tính đến việc trung bình bị lệch về một phía giới hạn. Một chỉ số cao không tự chứng minh quá trình đang ổn định, dữ liệu phân bố chuẩn, hệ thống đo phù hợp hoặc toàn bộ lô đều đạt. Trước khi đọc con số, phải hiểu đặc tính nào được nghiên cứu, dữ liệu lấy như thế nào và công thức nào đã được khách hàng quy định.
02

Cp và Cpk khác nhau ở yếu tố định tâm

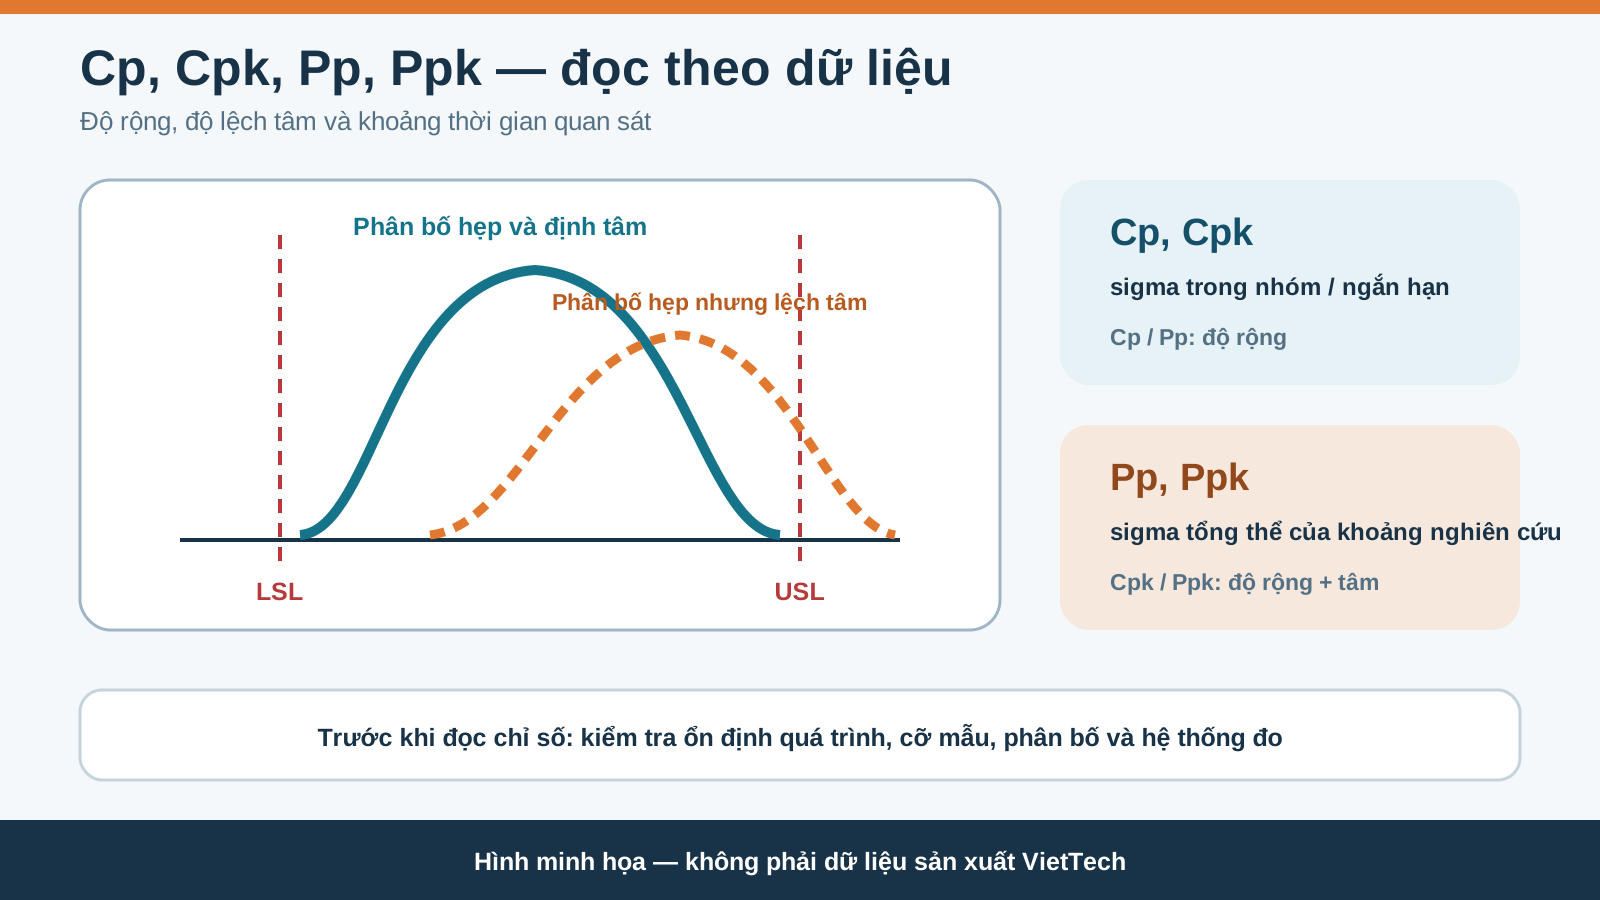
Theo cách trình bày phổ biến trong NIST/SEMATECH Engineering Statistics Handbook, Cp so sánh chiều rộng dung sai USL–LSL với sáu lần độ lệch chuẩn ước lượng. Cp cho biết tiềm năng về độ phân tán nếu quá trình được định tâm, nhưng không phản ánh vị trí trung bình. Cpk lấy khoảng cách nhỏ hơn từ trung bình đến giới hạn trên hoặc giới hạn dưới, rồi so với ba lần sigma; vì vậy Cpk giảm khi quá trình lệch tâm. Nếu Cp lớn nhưng Cpk thấp, ưu tiên đầu tiên không phải luôn là giảm biến thiên: có thể cần điều chỉnh tâm quá trình, xem xét độ mòn dao, bù dao, sai lệch chuẩn gá hoặc trôi nhiệt. Tuy nhiên, việc bù máy chỉ hợp lý khi nguyên nhân được xác định. Bù liên tục theo từng điểm đo ngẫu nhiên có thể làm quá trình dao động nhiều hơn thay vì ổn định hơn.

Sơ đồ tiếng Việt giải thích Cp Cpk Pp Ppk và ảnh hưởng của độ lệch tâm quá trình
Hình minh họa: Cp/Pp phản ánh độ rộng; Cpk/Ppk còn phản ánh độ lệch tâm. Đồ thị chỉ giải thích khái niệm, không phải dữ liệu sản xuất VietTech.
Chỉ sốNguồn biến thiên thường dùngCó xét lệch tâm?Câu hỏi chính
CpSigma trong nhóm/ngắn hạn theo phương pháp đã thống nhấtKhôngĐộ rộng quá trình có tiềm năng nằm trong dung sai không?
CpkSigma trong nhóm/ngắn hạnCóQuá trình vừa đủ hẹp vừa cách giới hạn bao xa?
PpĐộ lệch chuẩn tổng thể của khoảng dữ liệuKhôngĐộ rộng quan sát toàn kỳ so với dung sai thế nào?
PpkĐộ lệch chuẩn tổng thểCóHiệu suất toàn kỳ và độ lệch tâm thế nào?
03

Giới hạn kỹ thuật không phải giới hạn kiểm soát

USL và LSL đến từ bản vẽ, đặc tính chức năng hoặc yêu cầu khách hàng. Giới hạn kiểm soát được tính từ hành vi của quá trình theo thời gian. Một quá trình có thể tạo toàn bộ kết quả trong dung sai ở một lô nhỏ nhưng vẫn có tín hiệu bất thường trên biểu đồ kiểm soát; ngược lại, một quá trình ổn định vẫn có thể không đủ năng lực đối với dung sai quá hẹp. Vì vậy, không dùng USL và LSL làm đường giới hạn kiểm soát, cũng không coi biểu đồ kiểm soát không có điểm vượt giới hạn là bằng chứng mọi sản phẩm đạt. Phân tích năng lực thường chỉ có ý nghĩa khi quá trình đủ ổn định để mô hình biến thiên có thể sử dụng. Các thay đổi về máy, đồ gá, chương trình, dao, vật liệu, người vận hành, ca sản xuất hoặc phương pháp đo có thể tạo thành các nhóm khác nhau và cần được ghi nhận thay vì gộp vô điều kiện.

04

Pp và Ppk cho thấy điều gì mà Cp và Cpk có thể không thấy?

Độ lệch chuẩn tổng thể dùng cho Pp và Ppk bao gồm biến thiên xảy ra xuyên suốt khoảng lấy dữ liệu: giữa ca, giữa lần thay dao, giữa lô vật liệu, sau dừng máy hoặc theo nhiệt độ môi trường. Vì vậy Ppk thường thấp hơn Cpk khi tồn tại trôi dài hạn hoặc khác biệt giữa nhóm. Khoảng cách này là tín hiệu để phân tích cấu trúc dữ liệu, không phải bằng chứng rằng một trong hai chỉ số sai. Nếu chỉ báo cáo Cpk từ các nhóm rất ngắn, rủi ro dài hạn có thể bị che. Nếu chỉ báo cáo Ppk từ giai đoạn khởi động có nhiều thay đổi đã biết, kết quả có thể không đại diện quá trình ổn định về sau. RFQ hoặc kế hoạch chất lượng cần nêu giai đoạn nghiên cứu, định nghĩa subgroup, tần suất lấy mẫu và chỉ số phải báo cáo. Không nên yêu cầu một giá trị Cpk chung cho mọi kích thước mà không phân loại đặc tính quan trọng.

05

Dữ liệu và hệ thống đo quyết định độ tin cậy

Chỉ số được tính từ mẫu nên luôn có bất định; mẫu ít cho ước lượng kém ổn định. NIST lưu ý rằng ước lượng năng lực cần cỡ mẫu đủ lớn và khoảng tin cậy phù hợp. Không có một số lượng mẫu dùng chung cho mọi đặc tính, vì kế hoạch còn phụ thuộc rủi ro, cấu trúc subgroup, chu kỳ dao và quy tắc khách hàng. Trước nghiên cứu, hệ thống đo phải đủ phân giải, được hiệu chuẩn và phù hợp hình học. Gauge R&R, bias, linearity hoặc độ không đảm bảo đo có thể cần xem xét tùy mục đích; một thước cặp có kết quả lặp lại không có nghĩa là phù hợp với dung sai rất nhỏ. Dữ liệu cũng phải giữ số chữ số thực tế, thời gian, máy, cavity hoặc vị trí, dao, người đo và điều kiện cần thiết. Làm tròn quá sớm hoặc trộn dữ liệu từ nhiều phương pháp đo sẽ làm sai phân bố và chỉ số.

Phân bố không chuẩn

Nếu dữ liệu lệch, bị chặn hoặc có nhiều đỉnh, không nên áp dụng công thức chuẩn một cách máy móc; cần phương pháp hoặc biến đổi đã phê duyệt.

Đặc tính một phía

Độ nhám, độ đảo hoặc lượng ba via có thể chỉ có một giới hạn thực tế; công thức và cách diễn giải phải phù hợp yêu cầu một phía.

06

Ứng dụng thực tế trong gia công CNC

Với đường kính tiện, kích thước phay, vị trí lỗ hoặc độ dày sau mài, dữ liệu nên được nhóm theo logic tạo biến thiên. Một nhóm có thể là các chi tiết liên tiếp giữa hai lần chỉnh dao; nhưng cấu trúc chính xác phải dựa trên quá trình. Khi xu hướng kích thước thay đổi theo tuổi dao, việc gộp toàn bộ dữ liệu để lấy một chỉ số duy nhất có thể che mất chu kỳ. Cần xem biểu đồ theo thời gian, histogram, dấu hiệu đặc biệt, thay dao, bù dao và kết quả đo. Đối với thử sản phẩm đầu, số lượng ít thường phù hợp để kiểm chứng thiết lập và kích thước, chưa đủ để tuyên bố năng lực dài hạn. Cpk cũng không thay thế kiểm tra first article, kiểm tra cuối, kiểm tra ngoại quan hoặc hồ sơ vật liệu. Nó là một phần của bằng chứng kiểm soát quá trình khi đặc tính, phương pháp và giai đoạn nghiên cứu đã được xác định.

07

Cách ghi yêu cầu năng lực quá trình trong RFQ

Thay vì chỉ ghi “Cpk ≥ 1,33”, người mua nên đánh dấu đặc tính áp dụng, giới hạn và đơn vị; quy định chỉ số, phương pháp sigma, subgroup, cỡ mẫu, tần suất, giai đoạn nghiên cứu và quy tắc xử lý dữ liệu bất thường. Cần nêu yêu cầu về MSA, biểu đồ kiểm soát, dữ liệu gốc, số chữ số, báo cáo và phản ứng khi chỉ số không đạt. Ngưỡng 1,33, 1,67 hay giá trị khác là yêu cầu hợp đồng hoặc chính sách chất lượng, không phải luật chung cho mọi chi tiết. Nếu giai đoạn thử chưa đủ dữ liệu, có thể thống nhất kế hoạch tạm thời như kiểm 100% đặc tính quan trọng và thu thập dữ liệu để đánh giá lại; quyết định thuộc khách hàng và kế hoạch kiểm soát được duyệt. VietTech xem xét khả năng đo, tần suất và khối lượng hồ sơ khi báo giá, vì yêu cầu thống kê ảnh hưởng thời gian kiểm tra và quản lý dữ liệu.

  • Đặc tính, balloon, USL/LSL và đơn vị
  • Cp/Cpk hay Pp/Ppk; phương pháp sigma
  • Định nghĩa subgroup, tần suất và khoảng nghiên cứu
  • Cỡ mẫu và cách xử lý khởi động/thay dao
  • Yêu cầu MSA, biểu đồ và dữ liệu gốc
  • Ngưỡng chấp nhận, phản ứng và quyền phê duyệt
08

Nguồn kỹ thuật và giới hạn áp dụng

Bài viết dựa trên NIST/SEMATECH Engineering Statistics Handbook, đặc biệt các mục về process capability và đánh giá năng lực bằng histogram cùng giới hạn kỹ thuật. Công thức và cách dùng thực tế còn phụ thuộc tiêu chuẩn hoặc hướng dẫn khách hàng, ví dụ họ ISO 22514, AIAG SPC hoặc quy định ngành; cần sử dụng tài liệu được cấp phép và revision nêu trong hợp đồng. Bài không thiết lập một ngưỡng Cpk bắt buộc, không khẳng định mọi dữ liệu CNC tuân theo phân bố chuẩn và không thay thế chuyên gia thống kê. Kết quả chỉ có ý nghĩa với đặc tính, giai đoạn, dữ liệu và hệ thống đo đã xác định. VietTech chỉ cam kết kế hoạch và hồ sơ năng lực sau khi xem bản vẽ, sản lượng, phương pháp đo, yêu cầu khách hàng và khả năng thực tế của quá trình.

XEM THÊM

GR&R trong đo kiểm chi tiết CNC: Phân biệt độ lặp lại và độ tái lập ↗Ảnh hưởng của nhiệt độ đến đo kiểm kích thước: Khi nào cần ổn định nhiệt? ↗Hướng dẫn gửi yêu cầu báo giá ↗

FAQ

Câu hỏi thường gặp

Cp cao nhưng Cpk thấp có nghĩa là gì?

Độ phân tán có thể đủ hẹp nhưng trung bình đang lệch về một phía giới hạn. Cần phân tích tâm quá trình và nguyên nhân trước khi bù.

Cpk và Ppk có thể bằng nhau không?

Có thể gần nhau khi quá trình ổn định và biến thiên trong nhóm tương tự biến thiên toàn kỳ, nhưng phải kiểm tra cấu trúc dữ liệu.

Cpk 1,33 có luôn là yêu cầu bắt buộc không?

Không. Ngưỡng do khách hàng, ngành hoặc kế hoạch chất lượng quy định theo mức rủi ro của đặc tính.

Có thể tính Cpk từ vài sản phẩm đầu tiên không?

Có thể tính một con số, nhưng mẫu quá ít thường không đủ tin cậy để tuyên bố năng lực dài hạn. First article và capability study có mục đích khác nhau.

Cpk có thay thế kiểm tra 100% không?

Không tự động. Việc giảm kiểm tra chỉ được thực hiện theo kế hoạch kiểm soát và phê duyệt của khách hàng.

DUNG SAI & ĐO KIỂM

Cần xây dựng yêu cầu Cpk cho chi tiết CNC?

Gửi bản vẽ, đặc tính cần nghiên cứu, giới hạn, sản lượng, kế hoạch lấy mẫu, yêu cầu MSA và định dạng báo cáo để VietTech đánh giá phương án gia công, đo kiểm và thu thập dữ liệu trước báo giá.GỬI YÊU CẦU BÁO GIÁ ↗