
DUNG SAI & ĐO KIỂM

Ảnh hưởng của nhiệt độ đến đo kiểm kích thước: Khi nào cần ổn định nhiệt?

Vì sao chi tiết nóng hoặc khác vật liệu cho kết quả đo khác nhau, cách ổn định nhiệt và ghi điều kiện đo trong RFQ cơ khí chính xác.

DUNG SAI & ĐO KIỂMVIETTECH · TECHNICAL RESOURCES
01

Kích thước đo được có thể thay đổi dù chi tiết không bị gia công thêm

Một chi tiết vừa rời máy, vừa được rửa nóng hoặc được cầm lâu bằng tay có thể cho kết quả khác khi đo lại sau đó. Nguyên nhân không nhất thiết là máy gia công sai hay dụng cụ đo không ổn định: vật liệu nở hoặc co khi nhiệt độ thay đổi. Dụng cụ, chuẩn và đồ gá cũng thay đổi theo nhiệt độ, trong khi chênh lệch nhiệt trong chính chi tiết có thể làm biến dạng tạm thời. Với dung sai rộng, ảnh hưởng này đôi khi không đáng kể; với kích thước dài, vật liệu có hệ số giãn nở cao hoặc dung sai chặt, nó có thể chiếm phần đáng kể của ngân sách sai số. Vì vậy kế hoạch đo cần xác định trạng thái nhiệt thay vì chỉ ghi tên thiết bị.

02

20 °C là nhiệt độ tham chiếu, không phải câu trả lời duy nhất

ISO 1:2022 quy định nhiệt độ tham chiếu chuẩn cho đặc tính hình học và kích thước là 20 °C. Điều đó cho phép bản vẽ, hiệu chuẩn và phép đo cùng quy về một cơ sở. Tuy nhiên không thể hiểu máy móc rằng mọi chi tiết phải luôn nằm chính xác ở 20,0 °C mới được đo. Trong thực tế, phòng đo, chi tiết và thiết bị có thể lệch khỏi nhiệt độ tham chiếu; khi ảnh hưởng đáng kể, cần kiểm soát, theo dõi, hiệu chỉnh hoặc đưa thành phần này vào độ không đảm bảo đo. Cách xử lý phụ thuộc dung sai, chiều dài đo, vật liệu, độ chênh nhiệt, gradient và yêu cầu hợp đồng.

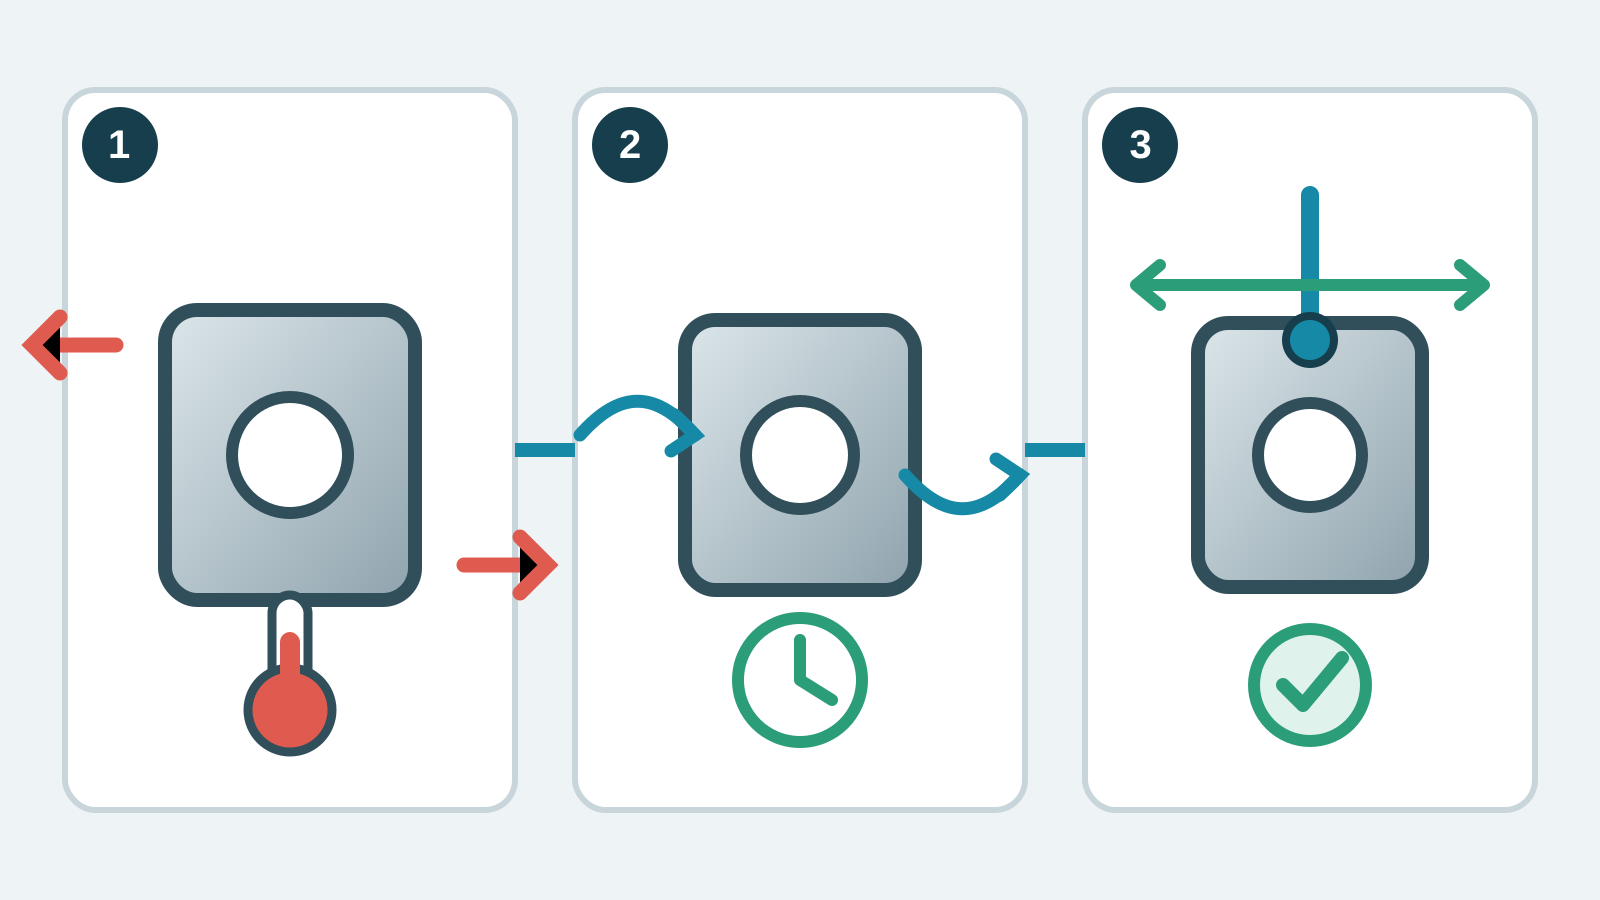
Sơ đồ kỹ thuật ba bước từ chi tiết còn nóng, ổn định nhiệt đến đo kích thước
Hình minh họa: chi tiết sau gia công cần đạt trạng thái nhiệt phù hợp trước khi đo kích thước quan trọng. Đây là sơ đồ kỹ thuật, không phải ảnh sản xuất thực tế tại VietTech.
03

Quan hệ giữa nhiệt độ và thay đổi chiều dài

Trong phạm vi thích hợp, thay đổi chiều dài thường được ước tính bằng ΔL = α × L × ΔT, trong đó α là hệ số giãn nở nhiệt, L là chiều dài ban đầu và ΔT là chênh lệch nhiệt độ. Công thức cho thấy ba điểm: chi tiết càng dài, chênh nhiệt càng lớn và vật liệu có α càng cao thì ảnh hưởng càng đáng kể. Nhưng α không phải hằng số tuyệt đối cho mọi hợp kim, trạng thái vật liệu và khoảng nhiệt. Hiệu chỉnh chỉ đáng tin khi nhiệt độ đại diện cho toàn bộ đối tượng, hệ số dùng đúng và độ không đảm bảo của cảm biến được tính đến. Không nên lấy một hệ số trên internet rồi “sửa” số đo để làm kết quả đạt dung sai.

04

Những nguồn nhiệt thường bị bỏ sót

Nhiệt cắt từ phay, tiện hoặc mài có thể còn trong lõi dù bề mặt đã nguội. Rửa, sấy, phun khí lạnh, ánh nắng, đèn chiếu, bàn tay người đo và việc đặt chi tiết lên mặt bàn lạnh hơn đều tạo gradient. Đồ gá kẹp chặt có thể giữ nhiệt hoặc biến dạng chi tiết khi hai vật liệu giãn nở khác nhau. Dụng cụ đo vừa chuyển từ khu vực khác sang cũng cần ổn định. Trong CMM, thang đo có cơ chế bù riêng nhưng đầu đo, chi tiết và đồ gá vẫn chịu ảnh hưởng. Vì vậy chỉ đọc nhiệt độ không khí là chưa đủ nếu nhiệt độ chi tiết và hệ đo khác nhau hoặc đang thay đổi nhanh.

05

Quy trình ổn định nhiệt nên dựa trên tiêu chí, không dựa vào một số phút cố định

Không có quy tắc “chờ 30 phút” áp dụng cho mọi chi tiết. Một vòng mỏng, tấm nhôm lớn, khối thép đặc và cụm nhiều vật liệu có tốc độ cân bằng khác nhau. Quy trình hợp lý là đưa chi tiết ra khỏi nguồn nhiệt, làm sạch mà không gây thêm nhiệt, đặt trên giá đỡ không cản trao đổi nhiệt, cho không khí lưu thông, theo dõi nhiệt độ tại vị trí đại diện và chỉ đo khi đạt tiêu chí ổn định đã xác định. Tiêu chí có thể là giới hạn chênh giữa chi tiết–phòng hoặc tốc độ thay đổi theo thời gian, nhưng giá trị cụ thể phải phù hợp dung sai và hệ thống đo. Với sản xuất lặp lại, nên xác nhận thời gian bằng dữ liệu thực nghiệm thay vì kinh nghiệm truyền miệng.

Chi tiết lớn hoặc thành dày

Nhiệt độ bề mặt có thể ổn định trước lõi. Cần thêm thời gian, nhiều điểm cảm biến hoặc đánh giá gradient nếu dung sai nhạy nhiệt.

Chi tiết mỏng hoặc dễ biến dạng

Ổn định nhanh hơn nhưng nhạy với tay cầm, luồng khí, lực kẹp và cách đỡ. Phương pháp gá đo có thể quan trọng ngang với nhiệt độ.

06

Bảng đánh giá nhanh cho kế hoạch đo

Bảng này giúp nhận diện rủi ro trước khi chọn thời gian ổn định hoặc phương pháp hiệu chỉnh. Nó không thay thế phân tích độ không đảm bảo cho phép đo cụ thể.

Tình huốngRủi ro nhiệtHành động phù hợpNên ghi trong báo cáo
Đo ngay sau gia côngChi tiết nóng, gradient và hồi phục biến dạngTách kiểm soát quá trình với kiểm nghiệm cuối; chờ theo tiêu chíTrạng thái và thời điểm đo
Khối thép lớnLõi cân bằng chậm hơn bề mặtTheo dõi đủ lâu, chọn điểm nhiệt đại diệnNhiệt độ chi tiết/phòng và tiêu chí ổn định
Tấm hoặc vòng nhôm mỏngGiãn nở lớn hơn và dễ biến dạng do gáKiểm soát nhiệt, lực kẹp và cách đỡĐiều kiện tự do hay bị giữ
Cụm nhiều vật liệuMỗi vật liệu có hệ số khác nhauĐo ở trạng thái lắp xác định; không dùng một hệ số chungCấu hình lắp và vật liệu
Dưỡng tại xưởngNhiệt độ chi tiết và dưỡng có thể khácĐể cùng môi trường, xác nhận mục đích kiểmLoại dưỡng và điều kiện sử dụng
07

Hiệu chỉnh nhiệt cần hệ số và nhiệt độ đáng tin cậy

Khi phép đo thực hiện ngoài 20 °C, có thể cần quy đổi về nhiệt độ tham chiếu. Nhưng phép hiệu chỉnh đưa thêm dữ liệu đầu vào: hệ số giãn nở của chi tiết và chuẩn, nhiệt độ của từng thành phần, vị trí cảm biến và mô hình nhiệt. Nếu hệ số chỉ là giá trị danh nghĩa hoặc chi tiết có gradient, số đã hiệu chỉnh vẫn có độ không đảm bảo. Với so sánh bằng dưỡng hoặc chuẩn khác vật liệu, hai bên không nở giống nhau. Do đó, phần mềm bù nhiệt không biến một môi trường biến động thành phòng đo chính xác; nó chỉ là một phần của hệ thống kiểm soát đã được xác nhận.

08

Liên hệ với độ không đảm bảo đo và quyết định đạt/không đạt

Kết quả đo cần được xem cùng độ không đảm bảo và quy tắc ra quyết định, đặc biệt khi nằm gần giới hạn dung sai. Nhiệt độ, gradient, hệ số giãn nở, độ phân giải, lặp lại, gá đặt và hiệu chuẩn đều có thể đóng góp. Không nên đo một chi tiết còn nóng, thấy số nằm ngoài dung sai rồi gia công sửa ngay; cũng không nên chọn điều kiện nhiệt có lợi để làm số đo đi vào dung sai. Nếu hợp đồng yêu cầu quy tắc bảo vệ hoặc guard band, cách áp dụng phải thống nhất trước. Với đặc tính quan trọng, báo cáo nên ghi đủ điều kiện để người nhận hiểu số đo đại diện cho trạng thái nào.

09

Ghi gì trong RFQ và kế hoạch kiểm?

RFQ nên nêu tiêu chuẩn bản vẽ, nhiệt độ tham chiếu nếu có yêu cầu riêng, dung sai, vật liệu, trạng thái chi tiết khi đo, điểm đo quan trọng, cách gá, tỷ lệ lấy mẫu và dạng báo cáo. Nếu cần hiệu chỉnh nhiệt, hãy cung cấp hệ số được phê duyệt hoặc nguồn dữ liệu phải dùng. Với chi tiết sau nhiệt luyện, mài hoặc xử lý bề mặt, hãy nói rõ công đoạn nào là trạng thái nghiệm thu. VietTech thực hiện đo kiểm bằng thiết bị phù hợp trong phạm vi đã xác nhận; không mặc định cam kết một mức nhiệt độ phòng hoặc độ không đảm bảo chung cho mọi phép đo. Yêu cầu phòng hiệu chuẩn hoặc phép đo chuyên biệt được xem xét riêng và có thể phối hợp đối tác.

  • Nhiệt độ tham chiếu và tiêu chuẩn áp dụng
  • Vật liệu, chiều dài đặc trưng và dung sai
  • Trạng thái tự do/gá giữ và công đoạn nghiệm thu
  • Tiêu chí ổn định hoặc quy tắc hiệu chỉnh
  • Mức lấy mẫu, định dạng báo cáo và quy tắc quyết định
010

Nguồn kỹ thuật và giới hạn áp dụng

Bài viết tham khảo ISO 1:2022 về nhiệt độ tham chiếu chuẩn cho đặc tính hình học, cùng hướng dẫn và công bố của NIST về ảnh hưởng giãn nở nhiệt trong đo lường kích thước. Các nguyên tắc này không tạo ra một thời gian ổn định, hệ số vật liệu hay ngân sách độ không đảm bảo dùng chung. Điều kiện đo cuối cùng phải dựa trên bản vẽ, tiêu chuẩn hợp đồng, vật liệu thực tế, kích thước, môi trường và năng lực của hệ thống đo đã dùng.

XEM THÊM

Thiết lập chuẩn đo CMM theo bản vẽ: Hiểu đúng nguyên tắc 3-2-1 ↗Ra 3.2, Ra 1.6 và Ra 0.8: Chọn độ nhám nào cho chi tiết CNC? ↗Độ thẳng và độ phẳng: Cách đọc vùng dung sai và lựa chọn phương pháp đo ↗Khoan, khoét và doa: Chọn phương pháp nào để gia công lỗ chính xác? ↗

FAQ

Câu hỏi thường gặp

Có bắt buộc mọi phép đo kích thước phải thực hiện đúng 20 °C không?

20 °C là nhiệt độ tham chiếu chuẩn theo ISO 1. Phép đo có thể diễn ra ở điều kiện khác, nhưng ảnh hưởng nhiệt cần được kiểm soát, hiệu chỉnh hoặc tính trong độ không đảm bảo khi đáng kể.

Chờ bao lâu thì chi tiết ổn định nhiệt?

Không có thời gian chung. Nó phụ thuộc vật liệu, khối lượng, hình học, chênh nhiệt, cách đỡ và dung sai; nên dùng tiêu chí ổn định và dữ liệu xác nhận.

Chỉ đo nhiệt độ phòng có đủ không?

Không phải lúc nào cũng đủ. Chi tiết, chuẩn và dụng cụ có thể khác nhiệt độ không khí hoặc có gradient bên trong.

Phần mềm CMM bù nhiệt có loại bỏ toàn bộ sai số không?

Không. Bù nhiệt phụ thuộc cảm biến, vị trí đo, hệ số giãn nở và mô hình; gradient, gá đặt và các nguồn không đảm bảo khác vẫn còn.

Có nên gia công sửa ngay khi chi tiết nóng đo vượt dung sai?

Không nên quyết định chỉ từ kết quả đó. Cần xác nhận trạng thái nhiệt, ổn định chi tiết và đo theo kế hoạch đã phê duyệt trước khi sửa.

DUNG SAI & ĐO KIỂM

Cần lập kế hoạch đo cho dung sai nhạy nhiệt?

Gửi bản vẽ, vật liệu, kích thước, dung sai, trạng thái công đoạn, số lượng và yêu cầu báo cáo. VietTech sẽ xem xét chuẩn đo, điều kiện ổn định và phương pháp kiểm phù hợp trước khi báo giá.GỬI YÊU CẦU BÁO GIÁ ↗