
DUNG SAI & ĐO KIỂM

Dung sai biên dạng bề mặt: Cách đọc chuẩn, vùng dung sai và đo kiểm bằng CMM

Hướng dẫn đọc dung sai biên dạng bề mặt, xác định chuẩn, vùng dung sai, dữ liệu danh nghĩa và phương pháp đo phù hợp cho chi tiết gia công CNC.

DUNG SAI & ĐO KIỂMVIETTECH · TECHNICAL RESOURCES
01

Dung sai biên dạng bề mặt kiểm soát điều gì?

Dung sai biên dạng bề mặt kiểm soát mức sai lệch của toàn bộ bề mặt thực so với biên dạng danh nghĩa. Biên dạng danh nghĩa có thể được xác định bằng kích thước cơ bản trên bản vẽ hoặc bằng mô hình CAD được kiểm soát phiên bản. Khác với dung sai kích thước chỉ kiểm soát một khoảng cách hoặc đường kính, yêu cầu profile có thể bao phủ nhiều dạng hình học liên tục như mặt cong, mặt chuyển tiếp, mặt nghiêng và tổ hợp nhiều bề mặt. Vì vậy, trước khi báo giá cần xác định rõ phạm vi bề mặt được chỉ dẫn và tiêu chuẩn GPS/GD&T áp dụng.

  • Dung sai biên dạng bề mặt — Surface profile tolerance — 面の輪郭度公差
  • Biên dạng danh nghĩa — True profile — 理論輪郭
  • Kích thước cơ bản — Basic dimension — 理論的に正確な寸法
  • Chuẩn — Datum — データム
02

Vùng dung sai được hình thành như thế nào?

Theo cách áp dụng thông dụng của ASME Y14.5, vùng dung sai gồm hai biên bao quanh biên dạng danh nghĩa. Khi không có chỉ dẫn phân bố lệch, vùng thường được hiểu là phân bố đều hai phía; tuy nhiên ký hiệu và quy tắc phải được đọc theo đúng phiên bản tiêu chuẩn ghi trên bản vẽ. Ví dụ, trị số profile 0,20 mm không nên tự động diễn giải thành dung sai kích thước ±0,10 mm cho từng tọa độ. Kết quả phải được đánh giá theo khoảng cách pháp tuyến từ bề mặt thực đến biên dạng danh nghĩa và theo cách thiết lập chuẩn.

Dung sai biên dạng bề mặt: Cách đọc chuẩn, vùng dung sai và đo kiểm bằng CMM
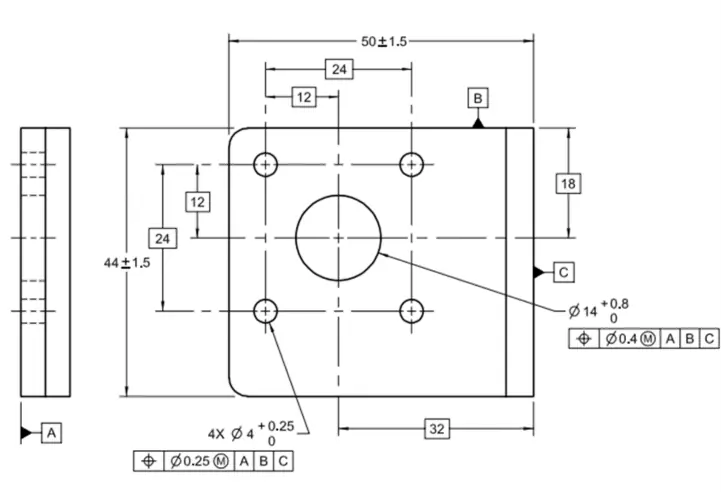
Sơ đồ kỹ thuật minh họa: Dung sai biên dạng bề mặt: Cách đọc chuẩn, vùng dung sai và đo kiểm bằng CMM. Đây không phải ảnh sản xuất; thông số và điều kiện nghiệm thu theo bản vẽ.

Không có chuẩn tham chiếu

Yêu cầu thường tập trung vào hình dạng của bề mặt. Phương pháp căn chỉnh dữ liệu đo phải được thống nhất, vì phép best-fit không kiểm soát vị trí như khi có hệ chuẩn.

Có hệ chuẩn A–B–C

Profile có thể đồng thời giới hạn hình dạng, phương hướng và vị trí của bề mặt so với hệ chuẩn. Chi tiết phải được căn chỉnh theo đúng thứ tự chuẩn, không tự ý best-fit để làm nhỏ sai số.

03

Vai trò của bản vẽ 2D và dữ liệu CAD

Với bề mặt tự do hoặc mặt chuyển tiếp, bản vẽ 2D có thể chỉ nêu trị số dung sai và phạm vi áp dụng, còn hình học danh nghĩa nằm trong file STEP hoặc mô hình gốc. Nhà cung cấp cần nhận đúng phiên bản của cả hai tệp. Nếu CAD và bản vẽ không đồng nhất, phải làm rõ trước khi lập trình CAM hoặc CMM. Các vùng loại trừ, đường phân chia, cạnh không yêu cầu profile và điểm datum target cũng cần thể hiện rõ. Chỉ gửi ảnh chụp màn hình hoặc tệp lưới STL thường không đủ để xây dựng đường chuẩn chính xác.

  • Bản vẽ và CAD phải cùng revision
  • Xác định rõ bề mặt áp dụng bằng leader hoặc ký hiệu all-around/all-over khi phù hợp
  • Không dùng phép căn chỉnh tự do thay cho hệ chuẩn được chỉ định
  • Làm rõ quy tắc ISO hoặc ASME trước khi đánh giá
04

Cách đo kiểm dung sai biên dạng

CMM tiếp xúc là phương pháp phổ biến khi cần so sánh nhiều điểm với mô hình CAD và lập báo cáo sai lệch. Mật độ điểm, hướng đầu dò, đường kính bi, tốc độ quét và khả năng tiếp cận ảnh hưởng trực tiếp đến kết quả. Máy quét quang học hoặc laser có thể thu dữ liệu dày hơn nhưng cần kiểm soát độ phản xạ, độ nhám và độ tin cậy của phép đo. Với biên dạng đơn giản, máy đo biên dạng hoặc dưỡng chức năng có thể phù hợp hơn. Thiết bị đo phải được lựa chọn theo độ lớn dung sai, kích thước chi tiết và mục đích nghiệm thu.

Căn chỉnh trước khi báo cáo

Căn chỉnh theo hệ chuẩn mô phỏng đúng cách chi tiết làm việc. Best-fit chỉ được dùng khi bản vẽ hoặc thỏa thuận kiểm tra cho phép.

Chiến lược lấy điểm

Điểm đo cần phủ đủ vùng có độ cong thay đổi, vùng nối và vị trí khó gia công. Quá ít điểm có thể bỏ sót đỉnh sai lệch; quá nhiều điểm không đúng mục tiêu lại làm tăng thời gian mà không cải thiện quyết định chất lượng.

05

Ảnh hưởng đến quy trình gia công

Profile thường được dùng cho mặt 3D, mặt kín, mặt lắp ghép hoặc hình học khó mô tả bằng nhiều kích thước riêng lẻ. Khi lập trình CAM, cần kiểm soát sai số nội suy, dung sai đường chạy dao, bán kính dao, độ võng dao, lượng dư và trình tự tinh. Một bề mặt nhìn đẹp chưa chắc đạt profile; ngược lại, bề mặt đạt profile vẫn có thể không đạt độ nhám nếu bản vẽ quy định thêm Ra. Profile và độ nhám phải được xem là hai yêu cầu khác nhau.

  • Gia công thô cân bằng lượng dư trước khi tinh
  • Giảm độ nhô dao khi có thể
  • Dùng đường chạy dao ổn định tại vùng chuyển tiếp
  • Kiểm tra lại sau tháo gá nếu lực kẹp có thể gây biến dạng
06

Lỗi thường gặp khi ghi và đọc profile

Lỗi thường gặp gồm thiếu chuẩn cho bề mặt cần định vị, không xác định phạm vi áp dụng, dùng CAD khác revision, nhầm profile với độ nhám và yêu cầu trị số nhỏ nhưng không quy định phương pháp đo. Một vấn đề khác là phần mềm CMM có thể báo kết quả khác nhau tùy thuật toán căn chỉnh và cách quy đổi sai lệch hai phía thành một trị số. Trước sản xuất hàng loạt, nên thống nhất datum alignment, số đường quét hoặc mật độ điểm, vùng loại trừ và dạng báo cáo.

  • Không suy ra mặc định dung sai một phía nếu bản vẽ không chỉ rõ
  • Không đánh giá profile bằng thước cặp hoặc panme tại vài vị trí rời rạc
  • Không bỏ qua bán kính đầu dò và khả năng tiếp cận
  • Không dùng profile để thay thế mọi yêu cầu kích thước và độ nhám
07

Thông tin cần có trong RFQ

Thông tin đầy đủ giúp VietTech đánh giá khả năng gia công, thời gian lập trình, gá đặt và phương pháp đo trước khi báo giá. Với profile nhỏ hoặc bề mặt lớn, chi phí đo có thể đáng kể và cần được tính ngay từ đầu.

  • Bản vẽ 2D và file STEP cùng phiên bản
  • Tiêu chuẩn và năm phát hành: ASME Y14.5, ISO GPS hoặc yêu cầu riêng
  • Bề mặt áp dụng và hệ chuẩn A–B–C
  • Trị số profile, phân bố vùng dung sai và yêu cầu datum modifier nếu có
  • Yêu cầu CMM, bản đồ màu, mật độ điểm hoặc báo cáo FAI
  • Vật liệu, xử lý, số lượng và thời hạn giao hàng

XEM THÊM

Dung sai vị trí cụm lỗ và MMC ↗Phân biệt độ phẳng và độ song song ↗Chất lượng và đo kiểm ↗

FAQ

Câu hỏi thường gặp

Profile 0,20 có phải là ±0,10 không?

Không nên quy đổi thành dung sai tọa độ riêng lẻ. Cần đọc vùng dung sai profile, quy tắc phân bố và tiêu chuẩn áp dụng.

Không có datum thì CMM được best-fit tự do không?

Không mặc định. Phương pháp căn chỉnh phải phù hợp ý đồ bản vẽ và được thống nhất trước.

File STEP có đủ để kiểm profile không?

Cần thêm bản vẽ hoặc yêu cầu xác định dung sai, chuẩn, phạm vi và phiên bản dữ liệu.

Profile đạt thì Ra có tự động đạt không?

Không. Profile kiểm soát hình học vĩ mô; Ra kiểm soát kết cấu bề mặt ở thang khác.

VietTech có thể đo profile bằng CMM không?

VietTech đánh giá theo kích thước, khả năng tiếp cận, trị số dung sai, hệ chuẩn và yêu cầu báo cáo của từng bản vẽ.

DUNG SAI & ĐO KIỂM

Có bề mặt profile cần đánh giá?

Hãy gửi bản vẽ 2D, file 3D, hệ chuẩn, trị số profile, vật liệu, số lượng và yêu cầu báo cáo để VietTech xem xét phương án gia công và đo kiểm trước khi báo giá.GỬI YÊU CẦU BÁO GIÁ ↗