
DUNG SAI & ĐO KIỂM

Dung sai vị trí cụm lỗ: Cách đọc chuẩn, kích thước cơ bản và MMC

Hướng dẫn đọc dung sai vị trí cụm lỗ, hệ chuẩn, kích thước cơ bản, MMC, dung sai cộng thêm và lựa chọn phương pháp kiểm tra phù hợp.

DUNG SAI & ĐO KIỂMVIETTECH · TECHNICAL RESOURCES
01

Dung sai vị trí kiểm soát điều gì?

Đối với một lỗ tròn, dung sai vị trí thường kiểm soát trục thực của lỗ nằm trong một vùng dung sai hình trụ đặt tại vị trí lý thuyết. Kích thước cơ bản xác định tọa độ danh nghĩa; khung dung sai xác định mức sai lệch cho phép và quan hệ với chuẩn. Dung sai vị trí không thay thế dung sai đường kính lỗ. Kích thước lỗ kiểm soát kích thước đặc tính, còn dung sai vị trí kiểm soát vị trí của trục hoặc đặc tính trung tâm. Một lỗ có đường kính đạt vẫn có thể sai vị trí; ngược lại, vị trí tốt không bù được đường kính ngoài giới hạn, trừ khi quy tắc vật liệu và yêu cầu cụ thể cho phép đánh giá chức năng theo cách khác.

02

Vai trò của kích thước cơ bản

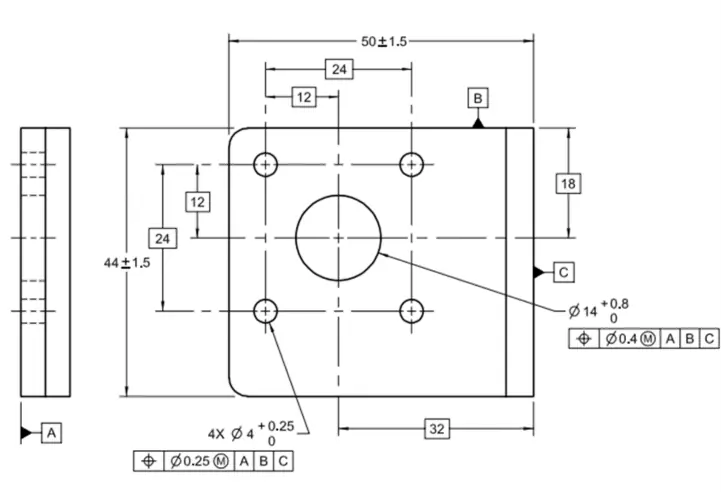
Kích thước cơ bản là giá trị lý thuyết chính xác dùng để xác lập vị trí hoặc hình học danh nghĩa. Nó không có dung sai ± trực tiếp như kích thước thông thường; sai lệch được kiểm soát bởi khung dung sai hình học liên quan. Ví dụ, bốn lỗ có tọa độ được ghi bằng kích thước cơ bản sẽ tạo thành một pattern lý thuyết. Dung sai vị trí cho phép trục thực của từng lỗ lệch trong vùng quy định so với pattern đó và hệ chuẩn. Không nên tự chuyển kích thước cơ bản thành một dung sai ± nếu chưa xác định phép quy đổi và tiêu chuẩn áp dụng.

Dung sai vị trí cụm lỗ: Cách đọc chuẩn, kích thước cơ bản và MMC
Sơ đồ kỹ thuật minh họa: Dung sai vị trí cụm lỗ: Cách đọc chuẩn, kích thước cơ bản và MMC. Đây không phải ảnh sản xuất; thông số và điều kiện nghiệm thu theo bản vẽ.
03

Hệ chuẩn quyết định cách định vị chi tiết

Một khung dung sai có thể tham chiếu chuẩn chính A, chuẩn phụ B và chuẩn thứ ba C. Thứ tự này không phải cách viết tùy ý; nó thiết lập trình tự khống chế bậc tự do của chi tiết trong hệ chuẩn. Khi đo CMM, việc dựng datum reference frame phải mô phỏng yêu cầu bản vẽ theo tiêu chuẩn áp dụng. Chọn một mặt phẳng “đẹp nhất” thay cho chuẩn quy định có thể cho kết quả khác với cách chi tiết thực sự được lắp.

  • Chuẩn chính A — Thiết lập mặt tựa hoặc hướng chính — Mặt có đủ ổn định và đúng chức năng không?
  • Chuẩn phụ B — Định hướng/định vị tiếp theo — Chuẩn là mặt, lỗ hay trục?
  • Chuẩn thứ ba C — Khóa bậc tự do còn lại — Có thể tiếp cận khi gá đo không?
  • Kích thước cơ bản — Xác định vị trí lý thuyết — Tọa độ tính từ đúng chuẩn chưa?
  • Khung dung sai — Xác định vùng cho phép — Có ký hiệu đường kính hoặc modifier không?
04

RFS và MMC khác nhau như thế nào?

Nếu không có modifier vật liệu trong hệ tiêu chuẩn áp dụng, dung sai vị trí thường được hiểu theo điều kiện mặc định tương ứng, thường gọi là regardless of feature size (RFS) trong hệ ASME. Khi có ký hiệu MMC, dung sai vị trí được áp dụng tại kích thước vật liệu lớn nhất của đặc tính. Đối với lỗ, MMC là đường kính nhỏ nhất trong giới hạn kích thước vì đó là trạng thái còn nhiều vật liệu nhất. Khi lỗ thực lớn hơn kích thước MMC, phần chênh có thể tạo dung sai cộng thêm. Cách tính và đánh giá phải tuân theo tiêu chuẩn được ghi trên bản vẽ; không nên tự áp dụng MMC cho bản vẽ không có ký hiệu. Ví dụ minh họa: lỗ có giới hạn Ø10,00–10,20 và dung sai vị trí Ø0,10 tại MMC. Nếu đường kính thực là Ø10,12, phần rời khỏi MMC là 0,12; về nguyên tắc có thể có thêm 0,12 dung sai vị trí, tạo tổng vùng Ø0,22, nếu toàn bộ yêu cầu và tiêu chuẩn cho phép. Đây chỉ là ví dụ giải thích, không thay thế việc đọc đầy đủ bản vẽ.

05

Tại sao MMC hữu ích cho lắp ghép?

MMC hỗ trợ kiểm soát biên chức năng giữa kích thước và vị trí. Với cụm lỗ bu lông, lỗ lớn hơn có thêm khoảng hở nên có thể chấp nhận sai vị trí lớn hơn mà vẫn lắp được. Quan hệ này có thể được kiểm tra bằng CMM hoặc dưỡng kiểm chức năng được thiết kế đúng. Tuy nhiên, không phải đặc tính nào cũng nên dùng MMC. Lỗ định vị chính xác, đường dẫn chất lỏng, vùng làm kín hoặc yêu cầu phân bố thành mỏng có thể cần kiểm soát vị trí độc lập với kích thước. Người thiết kế phải chọn modifier theo chức năng, không chỉ để “nới dung sai”.

06

Dung sai từng lỗ và quan hệ của cả pattern

Một cụm lỗ có hai nhu cầu khác nhau: định vị toàn pattern so với chuẩn và kiểm soát quan hệ lỗ–lỗ bên trong pattern. Tùy hệ tiêu chuẩn và cách ghi, khung dung sai nhiều tầng hoặc specification pattern có thể được dùng để phân biệt hai mức này. Nếu chỉ nhìn trị số cuối mà bỏ qua cấu trúc khung, người đọc có thể không nhận ra rằng pattern được phép dịch/chuyển trong một vùng nhưng khoảng cách tương đối giữa các lỗ phải chặt hơn. ISO 5458 đưa ra các quy tắc bổ sung cho pattern và specification hình học kết hợp; bản vẽ ASME cũng có quy tắc riêng cho composite position. Không nên trộn cách diễn giải giữa hai hệ.

07

Phương pháp đo kiểm

CMM có thể dựng hệ chuẩn, đo nhiều điểm trên từng lỗ và tính vị trí trục. Chương trình đo phải thống nhất cách xác lập chuẩn, số điểm, chiều sâu đo và thuật toán đánh giá. Lỗ ngắn, lỗ có ba via hoặc bề mặt thô có thể làm trục tính toán nhạy với phương pháp lấy điểm. Dưỡng có thể kiểm tra nhanh khả năng lắp trong điều kiện thiết kế, đặc biệt với pattern có MMC. Tuy nhiên, dưỡng phải được thiết kế, chế tạo và hiệu chuẩn phù hợp. Dưỡng đạt không cung cấp đầy đủ giá trị sai lệch số như CMM. Máy đo cao, pin gauge, đồng hồ so hoặc bàn máp có thể phù hợp với một số yêu cầu đơn giản, nhưng không nên dùng nếu không tái tạo đúng hệ chuẩn và vùng dung sai. Tại VietTech, phương pháp kiểm tra được lựa chọn theo bản vẽ, hình học và yêu cầu báo cáo đã thống nhất. Một trị số dung sai không được coi là năng lực chung cho mọi kích thước, chiều sâu lỗ và hệ chuẩn.

08

Lỗi thường gặp trên bản vẽ và RFQ

  • Dùng kích thước ± cho từng tọa độ đồng thời thêm vị trí nhưng không rõ yêu cầu ưu tiên.
  • Thiếu chuẩn hoặc chọn chuẩn không thể tái lập khi sản xuất và kiểm tra.
  • Không ghi tiêu chuẩn GD&T/GPS và năm phiên bản.
  • Dùng MMC nhưng không kiểm soát kích thước lỗ phù hợp.
  • Không xác định vị trí đo hoặc chiều sâu làm việc của lỗ.
  • File 2D và 3D khác phiên bản.
  • Yêu cầu báo cáo position nhưng không chỉ rõ hệ chuẩn hoặc phương pháp.
09

Thông tin cần có trong RFQ

  • Tiêu chuẩn áp dụng: ISO/JIS hoặc ASME và phiên bản.
  • Bản vẽ 2D, file 3D cùng revision.
  • Kích thước lỗ và kích thước cơ bản.
  • Khung dung sai đầy đủ, modifier và thứ tự chuẩn.
  • Bề mặt chuẩn thực tế, vùng tiếp xúc và yêu cầu ngoại quan.
  • Số lượng, yêu cầu báo cáo, CMM hay dưỡng chức năng.
  • Điều kiện lắp và chi tiết đối ứng quan trọng nếu cần đánh giá khả năng lắp.

XEM THÊM

Độ đảo tròn và độ đảo toàn phần ↗Phân biệt độ phẳng và độ song song ↗Chất lượng và đo kiểm ↗

FAQ

Câu hỏi thường gặp

Dung sai vị trí Ø0,10 có phải là ±0,05 theo X và Y không?

Không nên hiểu trực tiếp như vậy. Vùng dung sai tròn/hình trụ khác vùng vuông tạo bởi ± theo hai trục.

Lỗ đạt đường kính thì có chắc đạt vị trí không?

Không. Kích thước và vị trí là hai yêu cầu khác nhau.

MMC có luôn tạo dung sai cộng thêm không?

Chỉ khi modifier MMC được chỉ định và điều kiện thực tế đáp ứng quy tắc của tiêu chuẩn áp dụng.

CMM và dưỡng kiểm cho kết quả giống nhau không?

Hai phương pháp có mục tiêu khác nhau. CMM cung cấp dữ liệu số; dưỡng kiểm đánh giá nhanh điều kiện chức năng. Quy tắc thiết kế và đo phải thống nhất.

Có thể bỏ bản vẽ 2D nếu file 3D có lỗ không?

Không nên. File 3D thường không thể hiện đầy đủ chuẩn, modifier, tiêu chuẩn và yêu cầu báo cáo nếu không có PMI được kiểm soát.

DUNG SAI & ĐO KIỂM

Cần đánh giá dung sai vị trí cụm lỗ?

Hãy gửi bản vẽ có khung dung sai đầy đủ, tiêu chuẩn áp dụng, file 3D và yêu cầu báo cáo. VietTech sẽ kiểm tra khả năng gia công, cách thiết lập chuẩn và phương pháp đo trước khi phản hồi báo giá. ---GỬI YÊU CẦU BÁO GIÁ ↗