
VẬT LIỆU CƠ KHÍ

NAK55 và NAK80: Chọn thép khuôn tiền tôi nào cho gia công chính xác?

So sánh NAK55 và NAK80 theo khả năng gia công, đánh bóng gương, bề mặt EDM, độ dai và yêu cầu RFQ mà không xem hai mác là tương đương mặc định.

01

NAK55 và NAK80 thuộc nhóm vật liệu nào?

NAK55 và NAK80 là hai mác thép khuôn tiền tôi của Daido Steel, được cung cấp sau xử lý dung dịch và hóa già. Theo tài liệu hãng, dải độ cứng cung cấp điển hình là 37–43 HRC, vì vậy vật liệu có thể đi thẳng vào công đoạn gia công khuôn mà không mặc định cần thêm một chu trình tôi cứng toàn bộ. Cả hai là thép hóa bền kết tủa Ni–Al–Cu, có độ cứng tương đối đồng đều từ bề mặt vào lõi. Điểm chung này giúp giảm một nguồn biến dạng so với quy trình gia công mềm rồi tôi cứng, nhưng không có nghĩa chi tiết sẽ không biến dạng trong mọi điều kiện. Ứng suất do bóc vật liệu không cân bằng, hàn sửa, EDM, lớp bề mặt hoặc tiết diện mỏng vẫn phải được xem xét. Tên mác, nhà sản xuất, trạng thái cung cấp và chứng chỉ vật liệu phải thống nhất trên bản vẽ và đơn mua hàng.
02

Khác biệt cốt lõi: hiệu quả gia công hay chất lượng bề mặt

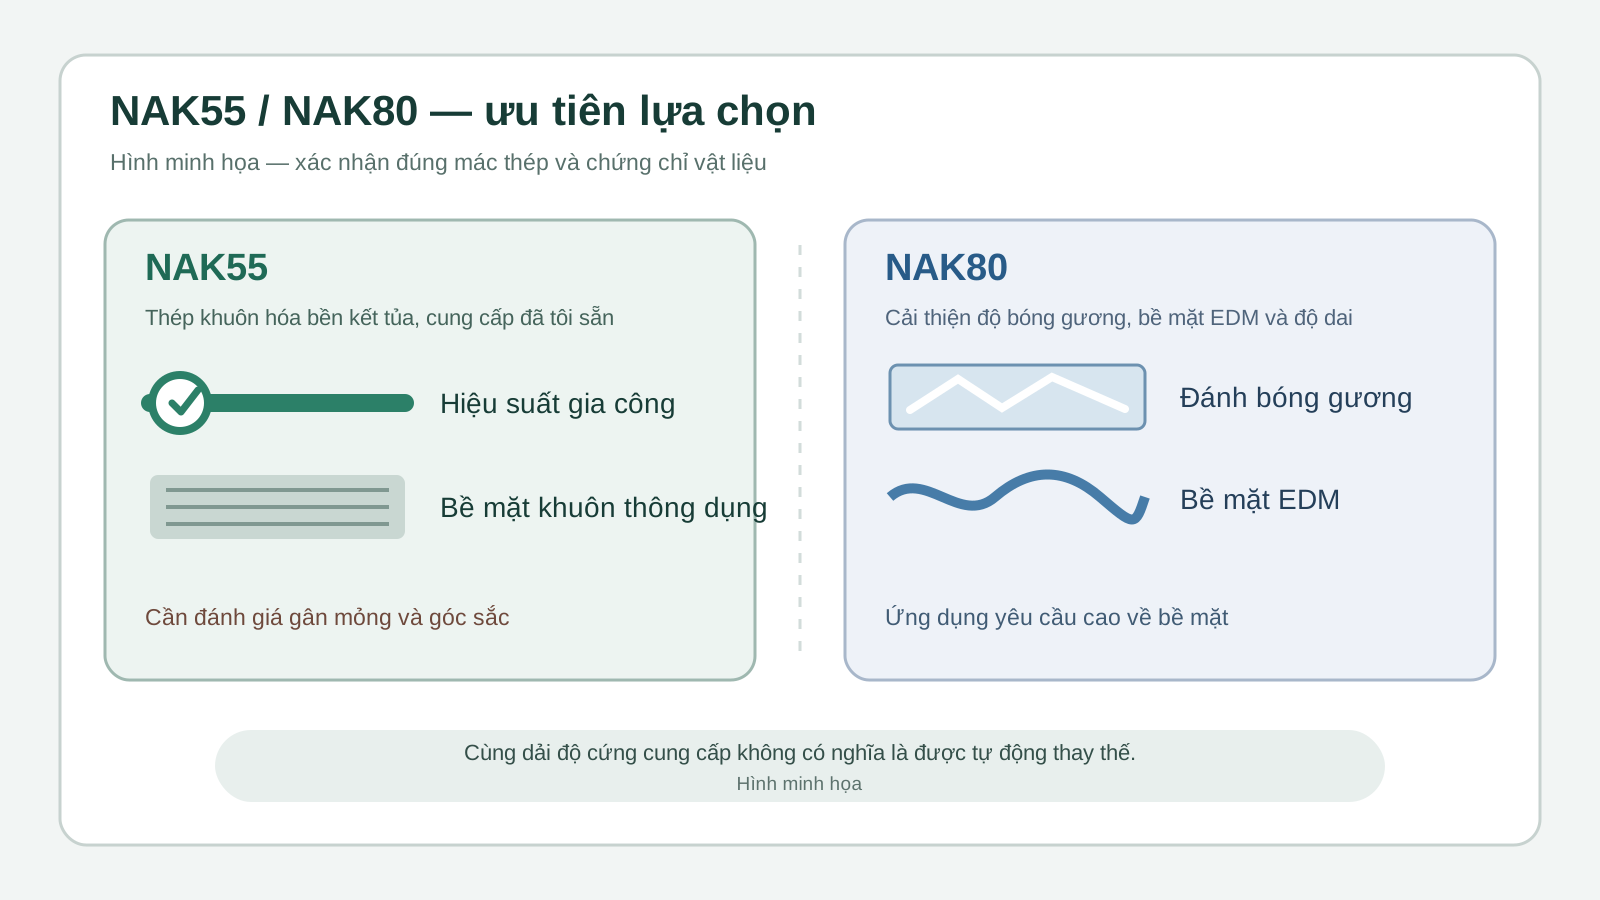
Daido mô tả NAK80 là phiên bản cải tiến từ NAK55 về khả năng đánh bóng gương, chất lượng bề mặt sau EDM và độ dai. Ngược lại, dữ liệu thử điển hình của hãng cho thấy khả năng gia công của NAK80 thấp hơn NAK55 một mức nhất định trong cùng điều kiện thử. Vì vậy, NAK55 thường là điểm khởi đầu hợp lý khi ưu tiên bóc vật liệu, gia công khuôn thông dụng hoặc chi tiết thiết bị không yêu cầu bề mặt quang học. NAK80 đáng cân nhắc khi mặt khuôn trong suốt, bề mặt gương, vân xâm thực đồng đều hoặc bề mặt EDM có giá trị chức năng và thẩm mỹ cao. Đây là định hướng chọn vật liệu chứ không phải quy tắc thay thế. Hình học, tuổi thọ khuôn, nhựa sử dụng, tải va đập, phương pháp đánh bóng và yêu cầu nghiệm thu có thể làm thay đổi lựa chọn.

Sơ đồ kỹ thuật lựa chọn NAK55 hoặc NAK80 theo ưu tiên gia công và yêu cầu bề mặt khuôn
Hình minh họa: NAK55 thường ưu tiên hiệu quả gia công; NAK80 được cân nhắc khi đánh bóng gương và bề mặt EDM quan trọng. Đây không phải ảnh vật liệu hoặc sản xuất thực tế tại VietTech; quyết định phải dựa trên bản vẽ và chứng chỉ vật liệu.
Tiêu chíNAK55NAK80
Trạng thái cung cấpTiền tôi bằng hóa già, điển hình 37–43 HRCTiền tôi bằng hóa già, điển hình 37–43 HRC
Khả năng gia côngLợi thế tương đối trong dữ liệu thử của hãngDễ gia công nhưng thấp hơn NAK55 một mức
Đánh bóng gươngPhù hợp nhiều bề mặt khuôn thông dụngĐược cải tiến cho yêu cầu gương cao
Bề mặt sau EDMCó thể xuất hiện vân trong một số điều kiệnBề mặt EDM được cải thiện
Độ daiCần thận trọng với gân mỏng và góc nhọnĐược cải tiến so với NAK55
03

Độ cứng giống nhau không làm hai mác trở thành một

Hai vật liệu có thể cùng nằm quanh 40 HRC nhưng vẫn khác về thành phần, cấu trúc, độ dai, phản ứng khi đánh bóng và kết quả EDM. Chỉ kiểm tra độ cứng không đủ để xác nhận mác. Nếu bản vẽ ghi NAK80, không nên tự chuyển sang NAK55 chỉ vì cùng dải HRC hoặc cùng là thép khuôn tiền tôi. Việc thay thế chỉ được thực hiện sau khi chủ thiết kế đánh giá chức năng và phê duyệt bằng tài liệu kiểm soát revision. Khi nhận vật liệu, nên đối chiếu chứng chỉ theo lô, kích thước phôi, trạng thái cung cấp và nhận dạng trên phôi. Với chi tiết lớn, độ cứng thực tế tại vị trí gia công và mức đồng đều còn liên quan kích thước sản phẩm thép; giá trị brochure là giá trị đại diện, không phải bảo đảm cho mọi tiết diện và mọi nhà cung cấp.

04

Lập quy trình CNC cho thép tiền tôi khoảng 40 HRC

Gia công vật liệu tiền tôi đòi hỏi hệ thống dao–holder–máy đủ cứng, chiều dài nhô ngắn và chiến lược giữ tải cắt ổn định. Dao, lớp phủ, tốc độ, lượng chạy dao và chiều sâu cắt phải chọn theo đúng khuyến nghị của nhà sản xuất dao và điều kiện gá thực tế; không nên sao chép một bộ thông số từ vật liệu P20 hoặc SKD đã ủ mềm. Khi phay hốc sâu, cần kiểm soát thoát phoi và lượng dư ở góc. Khi gia công tinh, nên tách dao thô với dao tinh để tránh ảnh hưởng của mòn dao lên vân bề mặt. NAK55 và NAK80 đều có thể gia công bằng phương pháp thông thường, nhưng ưu thế tương đối của NAK55 không loại bỏ yêu cầu theo dõi mòn. VietTech đánh giá quy trình theo hình học, độ cứng chứng nhận, chiều sâu, R góc, độ nhám và số lượng của từng RFQ.

Bóc vật liệu cân bằng

Với tấm hoặc khối có lượng bóc lớn, nên xem xét phân bố lượng dư và thứ tự các mặt để giảm dịch chuyển sau tháo gá.

Tách mục tiêu thô và tinh

Nguyên công tinh cần lượng dư đều, dao ổn định và điều kiện bề mặt nhất quán thay vì chỉ kéo dài dao đã dùng thô.

05

Đánh bóng, tạo vân và EDM cần được ghi riêng

Cụm từ bề mặt bóng không đủ để báo giá hoặc nghiệm thu. Nếu chi tiết cần gương, hãy xác định vùng đánh bóng, cấp hoặc mẫu chuẩn, hướng quan sát, khuyết tật không chấp nhận và trách nhiệm đánh bóng cuối. Nếu dùng EDM, cần nêu vùng bề mặt được giữ lại, vùng phải mài hoặc đánh bóng bỏ lớp ảnh hưởng, điện cực, yêu cầu vân và dung sai sau EDM. Daido lưu ý NAK80 cho bề mặt EDM mịn và hấp dẫn hơn, trong khi NAK55 có thể xuất hiện vân sọc trong một số điều kiện. Kết quả thực tế còn phụ thuộc máy, điện cực, chế độ, chất điện môi và công đoạn hoàn thiện. Không nên biến mô tả điển hình của nhà sản xuất thành cam kết Ra hay cấp gương nếu bản vẽ, mẫu chuẩn và quy trình nghiệm thu chưa thống nhất.

06

Hàn sửa và xử lý bề mặt không phải bước mặc định

Tài liệu hãng có hướng dẫn hàn đắp cho NAK55 và NAK80, nhưng hàn sửa khuôn là công đoạn chuyên biệt vì vùng ảnh hưởng nhiệt, độ cứng, màu xâm thực và biến đổi kích thước đều có thể ảnh hưởng sản phẩm. Cần dùng vật liệu hàn phù hợp và quy trình được phê duyệt; không tự áp dụng nhiệt độ trong brochure cho mọi kích thước hoặc thiết bị. Một số xử lý bề mặt như thấm nitơ mềm có thể nâng tính chống mài mòn, nhưng nhiệt độ xử lý và biến đổi kích thước phải được đánh giá. VietTech thực hiện gia công CNC và đo kiểm trong phạm vi đã xác nhận; hàn sửa chuyên biệt, nhiệt luyện bổ sung và xử lý bề mặt được phối hợp với đối tác phù hợp theo yêu cầu từng đơn hàng.

07

Checklist RFQ để chọn đúng NAK55 hoặc NAK80

RFQ nên gửi đồng thời PDF 2D và model STEP cùng revision, ghi rõ mác vật liệu và liệu có cho phép thay thế hay không. Hãy đánh dấu các mặt cần gương, vùng EDM, vùng tạo vân, gân mỏng, góc nhọn, ren và lỗ sâu. Với khuôn, thông tin loại nhựa, sản lượng dự kiến, bề mặt sản phẩm và điều kiện sửa chữa có thể ảnh hưởng quyết định vật liệu; nếu dữ liệu thuộc sở hữu thiết kế, chỉ cần cung cấp trong phạm vi cần thiết và theo thỏa thuận bảo mật. Nêu yêu cầu chứng chỉ vật liệu, độ cứng, kiểm tra cuối, đóng gói chống gỉ và công đoạn do bên nào thực hiện. Không ghi chung chung thép NAK hoặc thép khoảng 40 HRC, vì cách mô tả đó không kiểm soát được đúng mác và chất lượng bề mặt mong muốn.

  • Mác NAK55 hoặc NAK80 và nhà sản xuất/tiêu chuẩn mua
  • Bản vẽ 2D, STEP và revision thống nhất
  • Vùng gương, tạo vân, EDM và tiêu chí ngoại quan
  • Độ cứng, chứng chỉ vật liệu và khả năng thay thế
  • Lượng bóc, gân mỏng, góc nhọn, lỗ sâu và ren
  • Số lượng, kiểm tra, chống gỉ và thời hạn
08

Nguồn kỹ thuật và giới hạn áp dụng

Nội dung được đối chiếu với datasheet NAK55/NAK80 của Daido Steel, trong đó công bố trạng thái tiền tôi 37–43 HRC, cơ chế hóa bền kết tủa, sự khác nhau về gia công, đánh bóng và EDM, đồng thời cảnh báo NAK55 có độ dai thấp hơn một số thép hợp kim. Các dữ liệu cơ lý, độ mòn dao và quy trình hàn trong tài liệu là giá trị hoặc điều kiện thử đại diện, không bảo đảm kết quả cho mọi phôi. Việc lựa chọn cuối phải dựa trên chứng chỉ vật liệu hiện hành, kích thước phôi, thiết kế, tuổi thọ, quy trình hoàn thiện và phê duyệt của chủ thiết kế. Bài viết không thay thế datasheet mới nhất, tiêu chuẩn sản phẩm hoặc thử nghiệm thực tế.

XEM THÊM

SKD11 và SKD61: Chọn thép dụng cụ nào cho chi tiết gia công chính xác? ↗Chứng chỉ vật liệu trong RFQ CNC: MTC, CoC và cách duy trì truy xuất lô ↗Hướng dẫn gửi yêu cầu báo giá ↗

FAQ

Câu hỏi thường gặp

NAK55 và NAK80 có cùng độ cứng không?

Cả hai thường được cung cấp trong dải tiền tôi 37–43 HRC theo tài liệu Daido, nhưng cùng độ cứng không làm hai mác tương đương.

Khi nào nên ưu tiên NAK80?

Khi bề mặt gương, độ đồng đều tạo vân, chất lượng EDM hoặc độ dai là yêu cầu quan trọng và đã được xác định rõ trên RFQ.

NAK55 có dễ gia công hơn NAK80 không?

Trong dữ liệu thử của Daido, NAK55 có lợi thế tương đối về khả năng gia công; kết quả thực tế vẫn phụ thuộc dao, gá, máy và hình học.

Có cần tôi cứng lại NAK55 hoặc NAK80 sau gia công không?

Không mặc định. Hai mác được cung cấp ở trạng thái tiền tôi; mọi xử lý bổ sung chỉ thực hiện khi thiết kế và quy trình đã phê duyệt.

VietTech cần gì để báo giá chi tiết NAK?

Cần 2D/3D cùng revision, đúng mác, kích thước phôi, vùng gương hoặc EDM, dung sai, độ nhám, số lượng và hồ sơ vật liệu cần giao.

VẬT LIỆU CƠ KHÍ

Cần đánh giá chi tiết NAK55 hoặc NAK80?

Gửi bản vẽ 2D/3D, mác vật liệu, trạng thái cung cấp, yêu cầu bề mặt, dung sai và số lượng. VietTech sẽ xem xét quy trình CNC, gá đặt và đo kiểm trước khi báo giá.GỬI YÊU CẦU BÁO GIÁ ↗