
KIẾN THỨC KỸ THUẬT

SKD11 và SKD61: Chọn thép dụng cụ nào cho chi tiết gia công chính xác?

So sánh SKD11 và SKD61 về môi trường làm việc, độ cứng, chống mài mòn, độ dai, nhiệt luyện và quy trình gia công chi tiết chính xác.

KIẾN THỨC KỸ THUẬTHÌNH MINH HỌA KỸ THUẬT
01

Tổng quan

SKD11 và SKD61 đều là thép dụng cụ theo hệ JIS, nhưng được phát triển cho hai điều kiện làm việc khác nhau. SKD11 thuộc nhóm thép dụng cụ làm việc nguội, ưu tiên độ cứng và khả năng chống mài mòn. SKD61 thuộc nhóm thép dụng cụ làm việc nóng, ưu tiên độ dai, khả năng duy trì cơ tính ở nhiệt độ cao và khả năng chống nứt do chu kỳ nhiệt. Vì vậy, không nên lựa chọn chỉ dựa trên câu hỏi “mác nào cứng hơn”. Cần xem xét nhiệt độ làm việc, tải va đập, cơ chế mòn, hình dạng chi tiết, yêu cầu dung sai và chuỗi công đoạn sau nhiệt luyện. Việc chọn đúng vật liệu ngay từ giai đoạn thiết kế giúp giảm rủi ro nứt, cong vênh, mẻ cạnh và sửa chữa sau gia công.

02

SKD11 và SKD61 khác nhau ở đâu?

Theo danh mục thép dụng cụ của Daido Steel, SKD11 được xếp vào nhóm thép khuôn làm việc nguội thông dụng, còn SKD61 thuộc nhóm thép khuôn làm việc nóng thông dụng. Proterial cũng mô tả nhóm SKD11 có khả năng chống mài mòn và độ thấm tôi tốt; nhóm SKD61 có sự cân bằng giữa độ dai, độ bền ở nhiệt độ cao và độ thấm tôi. Các ký hiệu D2 hoặc H13 thường được dùng để tham khảo khi trao đổi quốc tế. Tuy nhiên, không nên tự động coi SKD11 hoàn toàn giống D2 hoặc SKD61 hoàn toàn giống H13. Thành phần hóa học, giới hạn tiêu chuẩn, phương pháp sản xuất và yêu cầu nhiệt luyện có thể khác nhau. Khi báo giá hoặc thay thế vật liệu, cần xác nhận tiêu chuẩn, nhà sản xuất và chứng chỉ vật liệu. Các mức độ cứng trong bảng chỉ mang tính định hướng. Giá trị nghiệm thu phải được quy định theo bản vẽ, yêu cầu sử dụng và quy trình của đơn vị nhiệt luyện.

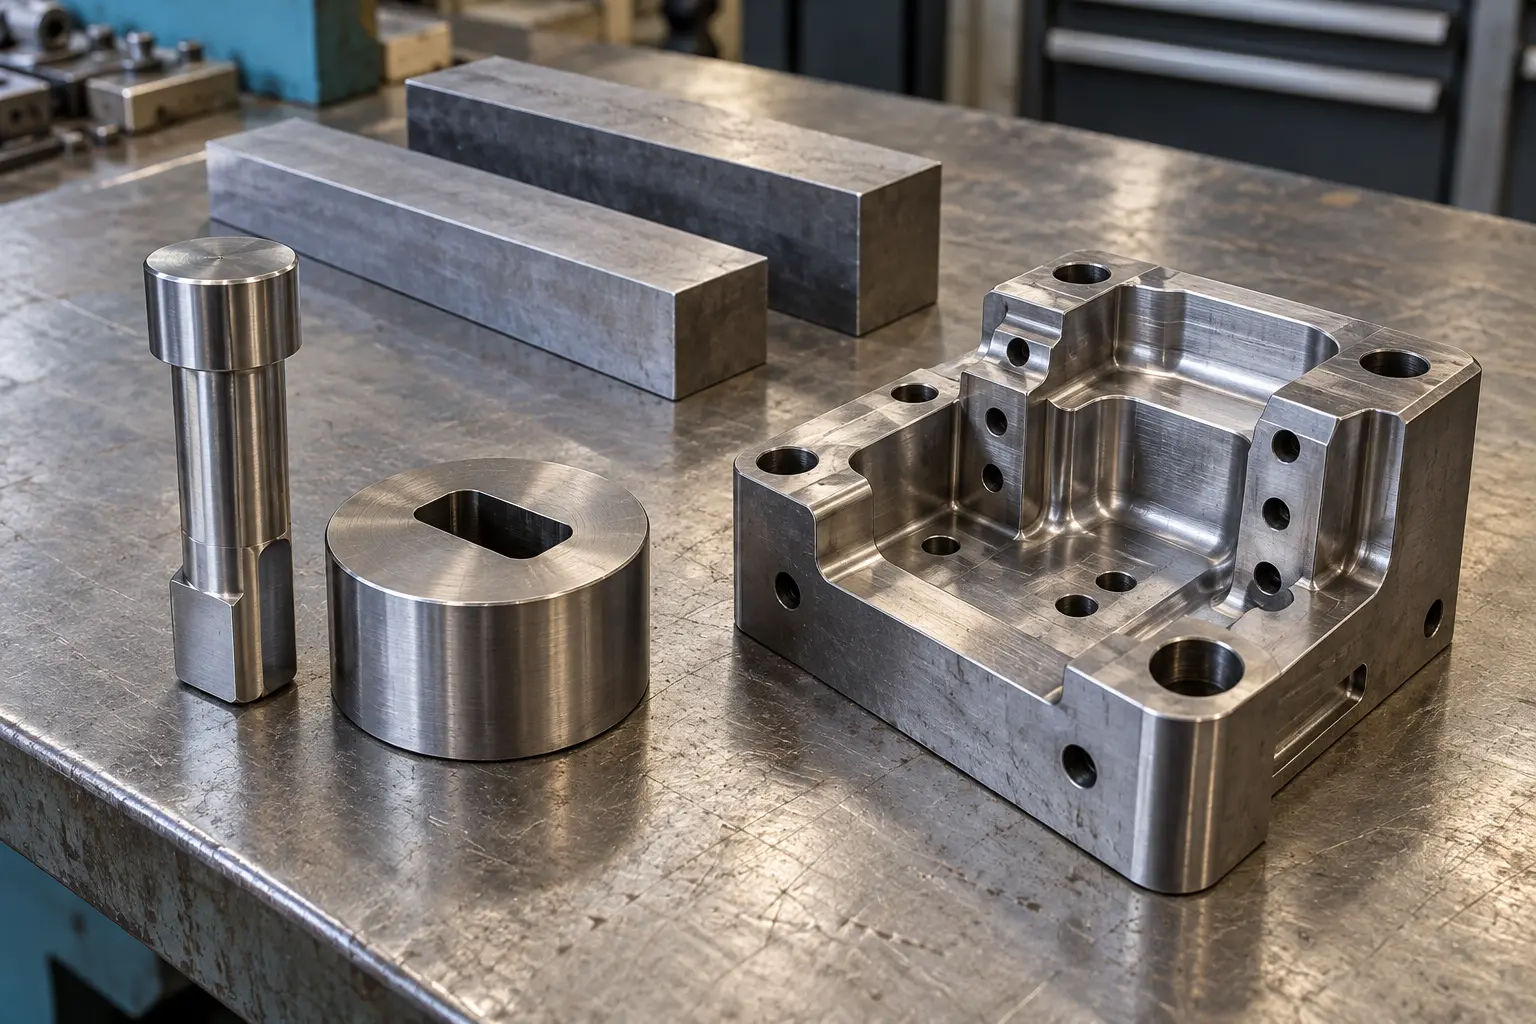
Hình minh họa kỹ thuật chân thực cho SKD11 và SKD61: Chọn thép dụng cụ nào cho chi tiết gia công chính xác?
Hình minh họa được tạo theo bố trí kỹ thuật của chủ đề; không phải ảnh sản xuất thực tế tại VietTech. Thông số và điều kiện nghiệm thu theo bản vẽ/RFQ.
Tiêu chíSKD11SKD61
Nhóm vật liệuThép dụng cụ làm việc nguộiThép dụng cụ làm việc nóng
Điều kiện làm việc điển hìnhNhiệt độ thấp hoặc vừa, ma sát và mài mòn caoChu kỳ nóng–nguội, tải nhiệt và va đập
Đặc tính ưu tiênĐộ cứng, chống mài mòn, ổn định kích thướcĐộ dai, bền nóng, chống nứt nhiệt
Độ cứng sau nhiệt luyện tham khảoThường từ khoảng 58 HRC trở lên, tùy quy trình và yêu cầuThường từ khoảng 50 HRC trở lên, tùy quy trình và yêu cầu
Ứng dụng định hướngChày, cối dập nguội, dao cắt, dưỡng, chi tiết chịu mònKhuôn đúc áp lực, khuôn rèn nóng, khuôn đùn, chi tiết chịu nhiệt
Rủi ro cần kiểm soátMẻ cạnh, nứt tại góc nhọn, khó gia công khi đã tôiNứt nhiệt, mềm hóa khi làm việc, biến dạng do chu kỳ nhiệt
03

Khi nào nên chọn SKD11?

SKD11 phù hợp khi bề mặt chi tiết phải chịu ma sát, cắt hoặc ép ở nhiệt độ không cao. Hàm lượng carbon và chromium cao tạo nền tảng cho độ cứng và khả năng chống mài mòn tốt sau nhiệt luyện. Đây là lựa chọn thường gặp cho chày cắt, cối dập, dao xén, con lăn tạo hình, dưỡng kiểm và các chi tiết dẫn hướng chịu mòn.

Ưu tiên chống mài mòn

Nếu hư hỏng chính là mòn bề mặt làm tăng khe hở hoặc làm sai biên dạng, SKD11 thường có lợi thế. Tuy nhiên, độ cứng cao không đồng nghĩa với khả năng chịu va đập tốt trong mọi trường hợp. Những vùng tiết diện thay đổi đột ngột, góc trong nhỏ hoặc lỗ gần mép cần được xem xét kỹ để giảm tập trung ứng suất.

Lưu ý khi gia công

Phần lớn lượng dư nên được bóc khi vật liệu còn ở trạng thái ủ hoặc trạng thái cung cấp phù hợp. Trước nhiệt luyện cần hoàn thiện các lỗ, rãnh và góc khó tiếp cận, đồng thời chừa lượng dư hợp lý cho mài hoặc cắt dây EDM sau nhiệt luyện. Nếu yêu cầu dung sai chặt, nên xác định chuẩn đo và chuẩn gia công ngay từ đầu, thay vì chỉ dựa vào kích thước trước khi tôi.

04

Khi nào nên chọn SKD61?

SKD61 phù hợp với chi tiết làm việc ở nhiệt độ cao hoặc chịu chu kỳ nóng–nguội lặp lại. Vật liệu này thường được dùng cho khuôn đúc áp lực, khuôn rèn nóng, khuôn đùn, lõi khuôn và các chi tiết chịu tải nhiệt. So với SKD11, SKD61 ưu tiên độ dai và khả năng chống nứt nhiệt hơn là đạt độ cứng tối đa.

Ưu tiên độ dai và độ bền nóng

Khi chi tiết chịu va đập hoặc chênh lệch nhiệt độ lớn, lựa chọn vật liệu quá thiên về độ cứng có thể làm tăng nguy cơ nứt. SKD61 phù hợp hơn khi thiết kế cần cân bằng giữa độ cứng, độ dai và khả năng duy trì cơ tính trong môi trường nóng.

Lưu ý về điều kiện sử dụng

Tuổi thọ chi tiết SKD61 không chỉ phụ thuộc vào độ cứng. Bán kính góc, độ nhám bề mặt, phương pháp làm mát, nhiệt độ làm việc và chất lượng nhiệt luyện đều ảnh hưởng đến nứt nhiệt. Khi gửi RFQ, khách hàng nên nêu rõ vùng tiếp xúc nhiệt, số chu kỳ dự kiến và yêu cầu xử lý bề mặt nếu có.

05

Lập quy trình gia công và nhiệt luyện như thế nào?

Gia công thô trước nhiệt luyện

Phay CNC, tiện CNC và khoan được thực hiện để tạo hình cơ bản. Các bề mặt chuẩn nên được bố trí sao cho có thể sử dụng lại khi gia công tinh. Với chi tiết có nhiều lượng dư không đều, có thể cần bước khử ứng suất theo chỉ định của vật liệu hoặc đơn vị nhiệt luyện.

Chừa lượng dư cho công đoạn sau nhiệt luyện

Lượng dư không nên áp dụng một giá trị cố định cho mọi chi tiết. Nó phụ thuộc vào kích thước, hình dạng, độ cứng mục tiêu, phương pháp nhiệt luyện và dung sai cuối. Chi tiết mỏng, rãnh sâu hoặc hình dạng bất đối xứng thường nhạy với biến dạng hơn. Bản vẽ nên chỉ rõ bề mặt nào sẽ mài, bề mặt nào giữ nguyên sau tôi và vị trí không được phép có lớp thoát carbon.

Gia công tinh sau nhiệt luyện

Sau nhiệt luyện, các bề mặt quan trọng có thể được hoàn thiện bằng mài chính xác hoặc cắt dây EDM. Mài phù hợp với mặt phẳng, đường kính và bề mặt yêu cầu độ nhám thấp. Cắt dây EDM phù hợp với biên dạng xuyên, rãnh hẹp và hình học khó gia công bằng dao cắt thông thường. Với dung sai hình học chặt, cần kiểm tra quan hệ giữa các chuẩn thay vì chỉ đo từng kích thước riêng lẻ. Tại VietTech, phương án gia công được xây dựng theo bản vẽ và trạng thái vật liệu. Các công đoạn nhiệt luyện được phối hợp với đối tác chuyên môn; sau đó VietTech tiếp tục gia công tinh và đo kiểm bằng thiết bị phù hợp, bao gồm máy đo tọa độ CMM khi đặc tính yêu cầu.

06

Thông tin nên có trong RFQ

  • Mác vật liệu và tiêu chuẩn áp dụng: SKD11 hoặc SKD61, JIS hoặc tiêu chuẩn được chỉ định.
  • Trạng thái cung cấp vật liệu và yêu cầu chứng chỉ vật liệu.
  • Độ cứng mục tiêu, vị trí đo và giới hạn chấp nhận.
  • Yêu cầu nhiệt luyện, ram, xử lý bề mặt và vùng không xử lý.
  • Dung sai kích thước, dung sai hình học, độ nhám và hệ chuẩn.
  • Số lượng mẫu, số lượng sản xuất và yêu cầu hồ sơ kiểm tra.
  • File 2D, file 3D và ghi chú về các đặc tính quan trọng.

XEM THÊM

Tôi và ram thép: Vì sao độ cứng không phải tiêu chí duy nhất? ↗Cắt dây EDM là gì? Khi nào nên dùng cho chi tiết chính xác? ↗

FAQ

Câu hỏi thường gặp

SKD11 có phải luôn tốt hơn SKD61 vì cứng hơn không?

Không. SKD11 phù hợp hơn với điều kiện làm việc nguội và yêu cầu chống mài mòn. SKD61 phù hợp hơn với tải nhiệt, chu kỳ nóng–nguội và yêu cầu độ dai. Vật liệu đúng là vật liệu phù hợp với cơ chế hư hỏng thực tế.

Có thể gia công hoàn thiện toàn bộ trước nhiệt luyện không?

Không nên mặc định như vậy. Nhiệt luyện có thể làm thay đổi kích thước và hình học. Các bề mặt có dung sai chặt thường cần chừa lượng dư để mài hoặc gia công tinh sau nhiệt luyện.

SKD11 có thể cắt dây sau khi tôi không?

Có thể, nếu quy trình được lập phù hợp. Cần kiểm soát ứng suất dư, lớp biến đổi bề mặt do EDM và nguy cơ nứt tại góc hoặc tiết diện yếu.

Độ cứng có đủ để nghiệm thu chi tiết SKD61 không?

Chưa đủ. Ngoài độ cứng, cần kiểm tra kích thước, dung sai hình học, bề mặt và các yêu cầu nhiệt luyện được ghi trên bản vẽ.

VietTech có thực hiện nhiệt luyện tại nhà máy không?

VietTech gia công và đo kiểm chi tiết; nhiệt luyện được phối hợp với đối tác chuyên môn theo yêu cầu đã xác nhận. Sản phẩm được kiểm tra lại sau xử lý trước khi giao hàng.

KIẾN THỨC KỸ THUẬT

Gửi RFQ để VietTech đánh giá

Nếu quý khách đang cân nhắc SKD11, SKD61 hoặc một mác thép dụng cụ khác, hãy gửi bản vẽ 2D, file 3D, độ cứng, số lượng và yêu cầu kiểm tra. VietTech sẽ xem xét chuỗi công đoạn từ gia công thô, phối hợp nhiệt luyện đến mài, cắt dây EDM và đo kiểm để đề xuất phương án phù hợp trước khi báo giá. ---GỬI YÊU CẦU BÁO GIÁ ↗