
KIẾN THỨC KỸ THUẬT

Phun bi thủy tinh và phun hạt oxit nhôm: Chọn phương pháp nào cho chi tiết cơ khí?

So sánh phun bi thủy tinh và phun hạt oxit nhôm về khả năng làm sạch, tạo nhám, hoàn thiện satin, ảnh hưởng kích thước và cách ghi yêu cầu trên RFQ.

KIẾN THỨC KỸ THUẬTVIETTECH · TECHNICAL RESOURCES
01

Tổng quan

“Phun cát” thường được dùng như một tên gọi chung, nhưng trong gia công cơ khí chính xác, loại hạt phun quyết định trực tiếp mức độ làm sạch, hình thái bề mặt và nguy cơ ảnh hưởng đến chi tiết. Hai vật liệu phổ biến là bi thủy tinh và hạt oxit nhôm. Chúng có hình dạng, độ cứng và cơ chế tác động khác nhau nên không thể thay thế cho nhau chỉ dựa trên màu sắc bề mặt mong muốn. Bi thủy tinh thường được chọn để làm sạch nhẹ và tạo bề mặt satin đồng đều. Hạt oxit nhôm có cạnh sắc, cắt mạnh hơn và phù hợp khi cần tẩy lớp ô-xít, lớp phủ cũ hoặc tạo nhám cho công đoạn phủ tiếp theo. Với lỗ chính xác, ren, mặt lắp ghép và chi tiết thành mỏng, phương án phun phải được quy định cùng yêu cầu che chắn và kiểm tra sau xử lý.
02

Phun hạt mài hoạt động như thế nào?

Phun hạt mài sử dụng khí nén hoặc hệ thống phun ướt để gia tốc hạt và đưa chúng va vào bề mặt chi tiết. Mỗi va chạm loại bỏ chất bẩn, làm biến đổi vi hình học hoặc tạo vết lõm nhỏ. Kết quả không chỉ phụ thuộc tên vật liệu hạt mà còn phụ thuộc: Vì vậy, yêu cầu “phun bi” mà không nêu mẫu bề mặt, vùng cần xử lý hoặc tiêu chí nghiệm thu có thể dẫn đến kết quả khác nhau giữa hai nhà cung cấp hoặc giữa các lô sản xuất.

Phun bi thủy tinh và phun hạt oxit nhôm: Chọn phương pháp nào cho chi tiết cơ khí?
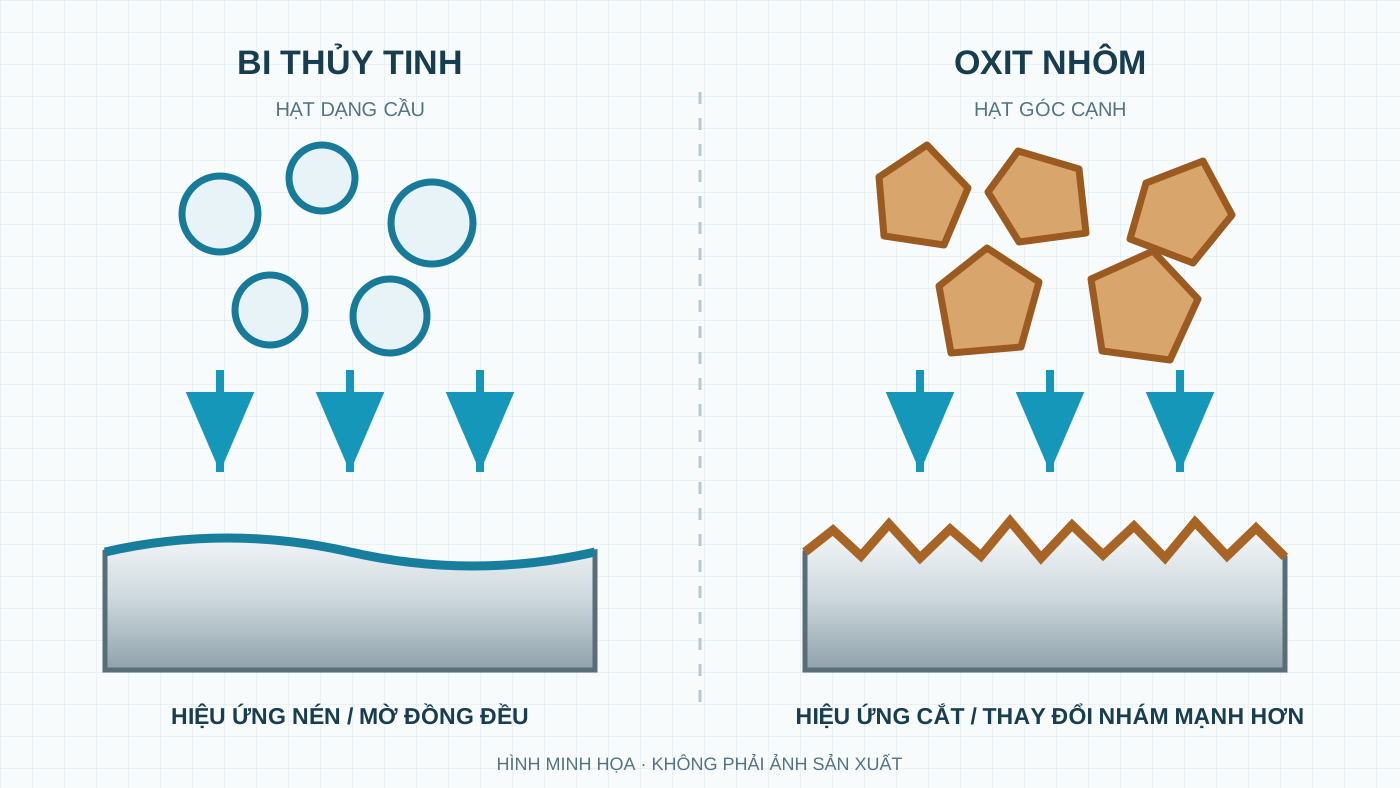
Bi thủy tinh dạng cầu và oxit nhôm góc cạnh tác động khác nhau lên nền; che vùng lắp ghép trước khi phun.
  • Kích thước và phân bố cỡ hạt.
  • Áp suất và lưu lượng phun.
  • Khoảng cách, góc đặt vòi và tốc độ quét.
  • Thời gian phun trên một vùng.
  • Độ cứng, chiều dày và trạng thái bề mặt của vật liệu nền.
  • Phun khô hay phun ướt, tình trạng tái sử dụng của hạt và mức độ sạch của thiết bị.
03

Phun bi thủy tinh là gì?

Bi thủy tinh có dạng gần cầu. Khi va vào kim loại, hạt tạo nhiều vết lõm nhỏ và làm khuếch tán ánh sáng mà không có cơ chế cắt mạnh như hạt góc cạnh. Bề mặt thường có màu mờ hoặc satin tương đối đồng đều, giúp giảm độ chói và làm dịu các vết dao nhỏ. Phun bi thủy tinh thường phù hợp với: Tuy nhiên, phun bi không làm biến mất hoàn toàn vết dao sâu, vết xước, rỗ khí hoặc lỗi gia công. Nếu cố tăng áp suất và thời gian để che khuyết tật, bề mặt có thể trở nên không đồng đều, cạnh bị bo, chi tiết mỏng bị biến dạng hoặc hạt vỡ tạo vết sắc hơn dự kiến.

  • Housing nhôm cần bề mặt mờ trước anodizing.
  • Chi tiết thép không gỉ cần giảm độ phản xạ và đồng đều ngoại quan.
  • Bề mặt gia công cần làm sạch nhẹ mà không yêu cầu tạo biên dạng neo sâu.
  • Chi tiết có yêu cầu ngoại quan nhưng vẫn phải kiểm soát cạnh và kích thước.
04

Phun hạt oxit nhôm là gì?

Oxit nhôm, còn gọi là alumina, là vật liệu cứng với hạt có cạnh sắc. Cơ chế tác động thiên về cắt và khắc bề mặt, nên tốc độ làm sạch và tạo nhám thường cao hơn bi thủy tinh. Phương pháp này được dùng khi cần: Do mức độ cắt mạnh hơn, oxit nhôm có nguy cơ làm thay đổi cạnh sắc, chữ khắc nông, bề mặt làm kín và kích thước nhỏ nếu thông số không phù hợp. Hạt dư hoặc bụi phải được làm sạch kỹ, đặc biệt ở lỗ mù, ren và đường dẫn bên trong. Với thép không gỉ hoặc yêu cầu sạch nghiêm ngặt, cần kiểm soát loại hạt và thiết bị để hạn chế nhiễm chéo.

  • Tẩy ô-xít, gỉ hoặc lớp phủ cũ.
  • Chuẩn bị bề mặt trước sơn, phủ hoặc liên kết cần độ bám cơ học.
  • Tạo bề mặt mờ có độ nhám rõ hơn.
  • Làm sạch dụng cụ, đồ gá hoặc chi tiết có lớp bám cứng, nếu vật liệu nền cho phép.
05

Bảng so sánh nhanh

Bảng trên chỉ mang tính định hướng. Không nên cam kết một giá trị độ nhám Ra dựa trên tên hạt. Ra và ngoại quan phải được xác nhận bằng mẫu, quy trình đã thẩm định hoặc yêu cầu kỹ thuật có đủ cỡ hạt và thông số kiểm soát.

Tiêu chíBi thủy tinhOxit nhôm
Hình dạng hạtGần cầuGóc cạnh, sắc hơn
Cơ chế chínhVa đập, tạo vết lõm nhỏCắt, khắc và bóc bề mặt
Mức độ tác độngNhẹ đến trung bìnhTrung bình đến mạnh
Bề mặt thường gặpMờ, satin, ánh sáng khuếch tánMờ hơn, có biên dạng nhám rõ
Khả năng tẩy lớp bámPhù hợp làm sạch nhẹTốt hơn với ô-xít hoặc lớp phủ cứng
Chuẩn bị bề mặt cho sơn/phủCó thể dùng nếu quy trình yêu cầu nhẹThường phù hợp hơn khi cần biên dạng neo
Nguy cơ bo cạnhCó, nếu phun quá lâu hoặc áp suất caoCao hơn do tác động cắt mạnh
Điểm cần kiểm soátHạt vỡ, độ đồng đều ngoại quanĐộ nhám, lượng bóc, hạt dư và nhiễm chéo
06

Ảnh hưởng đến kích thước và dung sai

Phun hạt là xử lý bề mặt, nhưng không có nghĩa là hoàn toàn không ảnh hưởng kích thước. Va đập có thể làm thay đổi vi hình học, làm tròn cạnh hoặc bóc một lượng vật liệu nhỏ. Mức ảnh hưởng trở nên đáng kể khi dung sai hẹp, chi tiết nhỏ hoặc thời gian phun kéo dài. Các vùng thường cần che chắn gồm: Che chắn không chỉ là dán băng lên bề mặt. Vật liệu masking, mép che và cách gá phải chịu được luồng hạt mà không bong hoặc để lại đường biên xấu. Sau xử lý, cần kiểm tra xem hạt có lọt vào ren, lỗ hoặc khoang kín hay không.

  • Lỗ lắp ghép H7 hoặc các đường kính có dung sai nhỏ.
  • Ren trong, ren ngoài và insert ren.
  • Mặt làm kín, mặt chuẩn, mặt lắp vòng bi và bề mặt trượt.
  • Chữ khắc laser, khắc cơ khí hoặc mã truy xuất nông.
  • Bề mặt đã mài chính xác hoặc đánh bóng.
  • Lỗ mù và đường dẫn khó làm sạch hạt dư.
07

Chọn phương pháp theo mục đích sử dụng

Khi ưu tiên ngoại quan satin

Bi thủy tinh thường là lựa chọn khởi đầu phù hợp cho nhôm và thép không gỉ khi mục tiêu là giảm bóng và tạo ngoại quan đồng đều. Nên thống nhất mẫu chuẩn, cỡ hạt và hướng quan sát dưới ánh sáng để giảm tranh luận cảm quan giữa các lô.

Khi cần tẩy lớp bám hoặc tạo độ bám

Oxit nhôm thường hiệu quả hơn khi cần loại bỏ lớp ô-xít, lớp phủ hoặc tạo bề mặt có độ nhám cho sơn và lớp phủ tiếp theo. Khi đó, chỉ ghi Ra có thể chưa đủ; một số ứng dụng cần kiểm soát biên dạng bề mặt hoặc tiêu chuẩn chuẩn bị bề mặt riêng.

Khi chi tiết có thành mỏng hoặc hình học tinh

Cần giảm năng lượng phun, dùng hạt mịn hơn, rút ngắn thời gian hoặc thử trên mẫu. Đối với lưỡi mỏng, gân nhỏ, mép chuẩn hoặc chi tiết có độ phẳng chặt, nên đánh giá biến dạng và làm tròn cạnh trước khi duyệt quy trình.

Khi xử lý trước anodizing, mạ hoặc passivation

Hạt phun chỉ là một bước trong chuỗi công nghệ. Cần xác nhận với đơn vị xử lý tiếp theo về loại hạt, mức nhám, làm sạch và khả năng ảnh hưởng đến màu sắc hoặc độ bám. Phun hạt không thay thế tẩy dầu, tẩy hóa học hoặc passivation khi các bước đó được tiêu chuẩn yêu cầu.

08

Cách ghi yêu cầu trên bản vẽ và RFQ

Một yêu cầu tốt nên trả lời rõ “phun vật liệu gì, ở đâu, để làm gì và nghiệm thu thế nào”. Hồ sơ nên gồm: Với yêu cầu ngoại quan, ảnh chụp qua điện thoại không phải chuẩn tuyệt đối vì ánh sáng và cân bằng trắng thay đổi. Mẫu giới hạn thực tế hoặc mẫu đầu tiên đã được duyệt thường đáng tin cậy hơn.

  • Mác vật liệu và trạng thái bề mặt trước xử lý.
  • Loại hạt: bi thủy tinh hay oxit nhôm; cỡ hạt hoặc cấp hạt nếu đã xác định.
  • Phun khô hoặc phun ướt nếu có yêu cầu cụ thể.
  • Vùng cần phun và vùng phải che chắn trên bản vẽ.
  • Mục tiêu: làm sạch, tạo satin, tẩy lớp phủ hay chuẩn bị cho lớp phủ tiếp theo.
  • Mẫu ngoại quan, giới hạn màu hoặc tiêu chí độ nhám/biên dạng bề mặt.
  • Yêu cầu làm sạch hạt dư, bảo quản và đóng gói sau xử lý.
  • Đặc tính kích thước phải đo lại và số lượng mẫu kiểm tra.
09

Phạm vi phối hợp của VietTech

VietTech thực hiện phay CNC, tiện CNC, mài chính xác, cắt dây EDM và đo kiểm theo bản vẽ. Các công đoạn phun bi, phun hạt mài và xử lý bề mặt liên quan được phối hợp với đối tác chuyên môn. Trước khi gửi xử lý, các bề mặt quan trọng được xác định để lập phương án masking; sau xử lý, chi tiết được làm sạch và kiểm tra theo yêu cầu đã thống nhất. Khả năng đạt ngoại quan, độ nhám hoặc dung sai cuối cùng cần được đánh giá theo vật liệu, hình học, loại hạt, quy trình xử lý tiếp theo và số lượng. Với bề mặt mỹ quan hoặc yêu cầu mới, nên duyệt mẫu trước khi triển khai toàn bộ lô.

XEM THÊM

Anodize thường và anodize cứng: Chọn lớp phủ nào cho chi tiết nhôm? ↗Ghi rõ vật liệu và xử lý bề mặt khi gửi RFQ ↗

FAQ

Câu hỏi thường gặp

Phun bi thủy tinh có làm thay đổi kích thước không?

Có thể có ảnh hưởng nhỏ do va đập, làm tròn cạnh hoặc biến đổi vi hình học. Với lỗ, ren và mặt lắp ghép có dung sai hẹp, nên masking và đo lại sau xử lý.

Phun oxit nhôm có giống phun cát không?

“Phun cát” là cách gọi phổ thông cho nhiều phương pháp phun hạt. Oxit nhôm là một loại hạt mài cụ thể, có cạnh sắc và độ cứng cao; không nên đồng nhất với cát silica.

Phương pháp nào cho bề mặt đẹp hơn?

Điều này phụ thuộc tiêu chí ngoại quan. Bi thủy tinh thường tạo satin mềm và đồng đều hơn; oxit nhôm tạo bề mặt mờ, nhám và có tính cắt rõ hơn. Nên phê duyệt mẫu thay vì chỉ dùng mô tả “đẹp”.

Có thể ghi một giá trị Ra cố định cho phun bi không?

Có thể quy định Ra nếu quy trình và phương pháp đo phù hợp, nhưng tên phương pháp không tự bảo đảm Ra. Cỡ hạt, áp suất, khoảng cách, góc phun, thời gian và vật liệu nền đều ảnh hưởng kết quả.

Có cần che ren và lỗ chính xác không?

Thông thường nên che nếu bề mặt ren hoặc lỗ không được phép thay đổi. Quyết định cuối cùng phụ thuộc dung sai, chức năng lắp ghép và yêu cầu làm sạch hạt dư.

KIẾN THỨC KỸ THUẬT

Gửi RFQ để VietTech đánh giá

Quý khách có thể gửi bản vẽ 2D, mô hình 3D, vật liệu, số lượng, vùng cần phun, vùng masking và mẫu ngoại quan cho VietTech. Đội ngũ kỹ thuật sẽ xem xét ảnh hưởng đến kích thước, khả năng làm sạch và chuỗi xử lý bề mặt trước khi phản hồi phương án cùng báo giá. ---GỬI YÊU CẦU BÁO GIÁ ↗