
XỬ LÝ BỀ MẶT

Shot peening: Cường độ Almen và độ phủ khác phun làm sạch thế nào?

Phân biệt shot peening với phun hạt làm sạch; hiểu cường độ Almen, độ phủ, vùng xử lý và thông tin RFQ để tránh đặt sai yêu cầu tăng bền bề mặt.

01

Cùng dùng hạt phun nhưng mục đích khác nhau

Shot peening, thường gọi là phun bi tăng bền, là quá trình cơ học được kiểm soát nhằm tạo trạng thái ứng suất dư nén có lợi gần bề mặt. Nó được đánh giá cho các chi tiết chịu tải lặp lại, nơi khởi đầu hoặc phát triển nứt liên quan đến bề mặt. Phun hạt làm sạch hoặc tạo ngoại quan lại chủ yếu nhắm tới oxit, chất bám và texture. Hai quá trình có thể trông giống nhau nhưng yêu cầu kiểm soát và bằng chứng nghiệm thu không tương đương. Bài này giải thích thông tin phải quy định khi thiết kế yêu cầu peening, không hướng dẫn chọn bi thủy tinh hay oxit nhôm cho bề mặt trang trí.
02

Tác dụng không thể suy ra chỉ từ bề mặt mờ

Va đập của hạt gây biến dạng dẻo cục bộ; phần vật liệu bên dưới cản sự giãn nở của lớp bề mặt, góp phần hình thành ứng suất dư nén. Hiệu quả phụ thuộc vật liệu, trạng thái nhiệt luyện, hình học và quy trình. Không có một tỷ lệ tăng tuổi thọ chung cho mọi chi tiết, và peening không sửa được thiết kế sai hoặc mọi khuyết tật có sẵn. Một bề mặt mờ đồng đều không đủ chứng minh quá trình đạt. Nếu yêu cầu chính là chống mỏi, phải xác định tiêu chí công nghệ và bằng chứng phù hợp thay vì chỉ duyệt ảnh ngoại quan.

03

Cường độ Almen kiểm soát điều gì?

Hệ Almen dùng tấm thử chuẩn được phun một mặt; độ cong được đo theo phương pháp quy định để xác định và kiểm tra cường độ. Cần ghi đúng loại tấm, đơn vị và dải cường độ, cùng phương pháp xác lập trạng thái bão hòa hoặc xác nhận theo tiêu chuẩn áp dụng. Một số độ cong tại thời gian phun tùy ý không tự động là cường độ hợp lệ. Quan trọng hơn, Almen là chỉ báo kiểm soát quá trình, không phải phép đo trực tiếp ứng suất dư trên chi tiết và không thể đổi máy móc thành MPa hay độ nhám Ra.

Áp suất không thay thế cường độ

Cùng áp suất cấp có thể cho dòng hạt khác khi đổi vòi, lưu lượng, cỡ hạt, khoảng cách hoặc góc phun. Cần giữ và xác minh các thông số của quy trình, không nghiệm thu chỉ bằng số trên đồng hồ áp suất.

Vị trí kiểm phải đại diện

Cách đặt tấm thử và các vị trí xác nhận cần phản ánh vùng xử lý theo quy trình. Một tấm ở vị trí dễ tiếp cận không tự chứng minh điều kiện tại mọi hốc hoặc góc khuất.

04

Độ phủ trả lời một câu hỏi khác

Độ phủ mô tả mức bề mặt đã được các vết va đập bao phủ, được đánh giá bằng phương pháp quy định. Cường độ đạt không chứng minh tất cả vùng cần xử lý đã nhận đủ tác động. Ngược lại, nhiều vết va đập không bảo đảm cường độ đúng. Khi yêu cầu ghi độ phủ lớn hơn 100%, cách diễn giải thường gắn với bội số thời gian phơi hạt để đạt độ phủ đầy đủ theo quy trình, không phải diện tích vật lý vượt 100%. Phải áp dụng đúng định nghĩa trong tài liệu hợp đồng; không tự chọn thêm thời gian vì cho rằng càng lâu càng tốt.

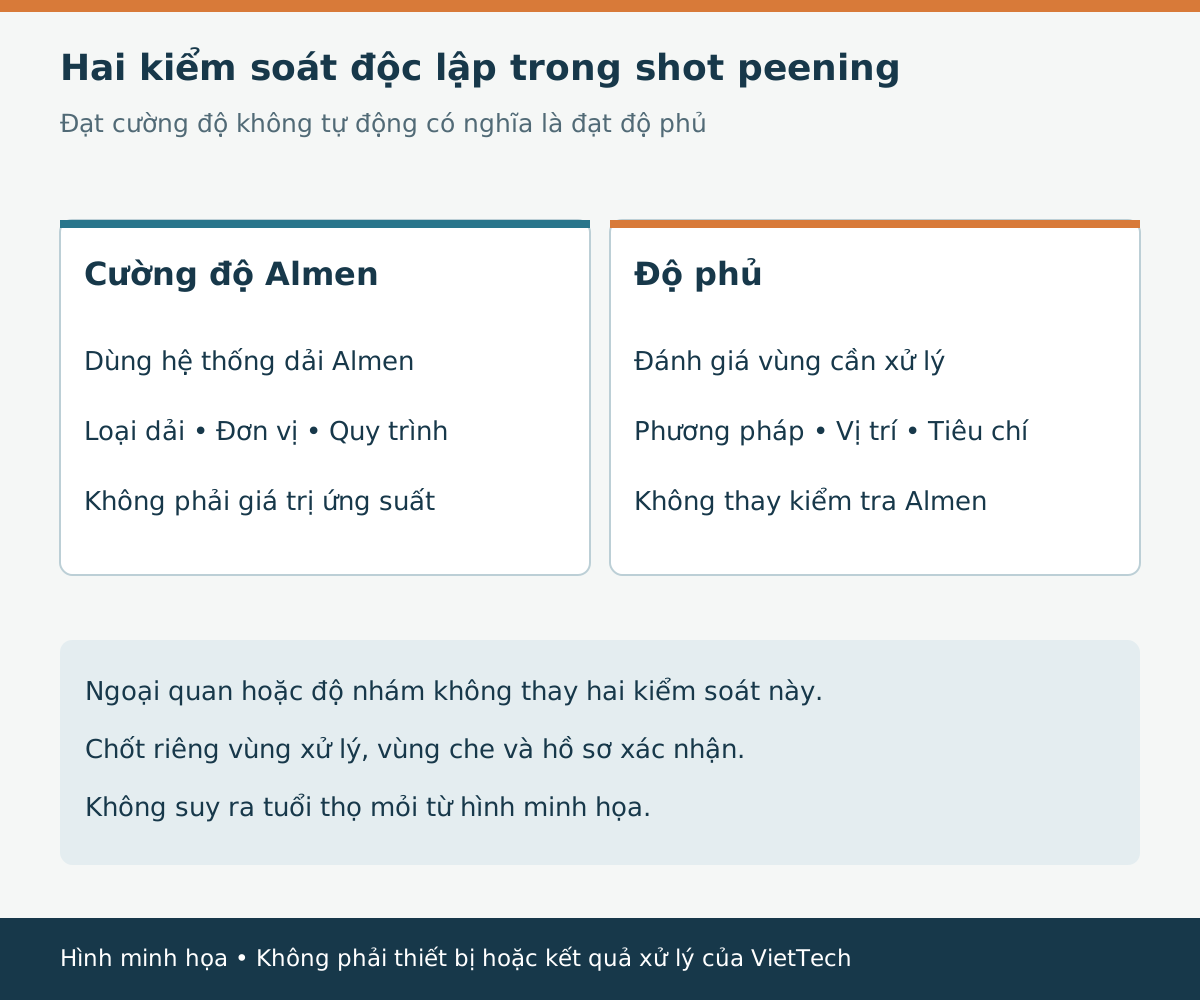
Hai nhánh kiểm soát shot peening: cường độ bằng hệ Almen và độ phủ trên vùng chi tiết yêu cầu
Hình minh họa các yêu cầu kiểm soát, không phải ảnh thiết bị hoặc kết quả xử lý tại VietTech.
Thông tinCâu hỏi cần trả lờiKhông thay thế được
Cường độ AlmenQuá trình tác động ở mức đã quy định?Ứng suất dư trực tiếp trên chi tiết
Độ phủVùng yêu cầu đã được bao phủ theo tiêu chí?Cường độ Almen
Ngoại quan/độ nhámBề mặt đáp ứng yêu cầu hoàn thiện?Cả cường độ và độ phủ
05

Bản vẽ cần chỉ rõ vùng phun và vùng bảo vệ

Đánh dấu vùng bắt buộc xử lý, vùng không được phun và vùng chuyển tiếp được phép. Lỗ chính xác, ren, cạnh mỏng, mặt làm kín hoặc bề mặt lắp ghép cần được đánh giá riêng. Masking phải bảo vệ đúng vùng mà không tạo vùng bị che ngoài ý muốn ở nơi cần peening. Với hình học khó tiếp cận, cần làm rõ khả năng đưa dòng hạt tới bề mặt và cách xác nhận kết quả. Không cam kết độ phủ chỉ vì bên ngoài chi tiết đã đổi màu hoặc cùng một vòi đã đi qua khu vực đó.

06

Sắp xếp nguyên công để giữ tác dụng đã tạo

Peening thường được bố trí sau các công đoạn tạo hình chính, nhưng thứ tự cụ thể phải theo yêu cầu thiết kế và quy trình được chấp thuận. Mài, đánh bóng hoặc cắt gọt sau đó có thể lấy đi phần lớp bề mặt đã được xử lý; gia nhiệt tiếp theo cũng có thể làm thay đổi trạng thái ứng suất dư. Nếu còn nguyên công hoàn thiện, cần quy định phần vật liệu được phép bóc và cách đánh giá ảnh hưởng. Kiểm tra kích thước, biến dạng, độ nhám và độ sạch sau xử lý theo mức cần thiết, nhất là chi tiết mỏng. Không tự đổi thứ tự chỉ để thuận tiện đóng gói hoặc làm đẹp bề mặt.

07

Checklist RFQ và phạm vi cung cấp

RFQ nên gồm vật liệu, trạng thái nhiệt luyện, tiêu chuẩn cùng phiên bản, vùng xử lý, loại hạt, dải cường độ kèm loại tấm Almen và đơn vị, yêu cầu độ phủ, masking, điều kiện hoàn thiện và hồ sơ cần giao. Nêu các yêu cầu đo ứng suất dư hoặc thử mỏi riêng nếu thiết kế đòi hỏi; chứng nhận peening không tự bao gồm các phép thử này. VietTech tự gia công CNC và đo kiểm theo năng lực đã xác nhận; xử lý bề mặt chuyên biệt được phối hợp với đối tác. Với shot peening, phải xác nhận đối tác, quy trình và phạm vi đáp ứng trước cam kết, không xem bài này là tuyên bố có dây chuyền peening tại xưởng.

08

Nguồn kỹ thuật và giới hạn sử dụng

Đối chiếu ngày 19/10/2026 với danh mục SAE J443_202512 về cường độ, SAE J2277_202301 về độ phủ và hướng dẫn kiểm soát quá trình của Curtiss-Wright. Các tài liệu có phạm vi khác nhau; hồ sơ đơn hàng phải chỉ định đúng phiên bản áp dụng. Nội dung giải thích cách đọc yêu cầu và chuẩn bị RFQ, không thay thế toàn văn tiêu chuẩn hay quy trình đã thẩm định. Mức cường độ, độ phủ và tuổi thọ không được chọn từ hình minh họa hoặc từ một chi tiết khác chỉ vì chúng cùng vật liệu.

XEM THÊM

Phun bi thủy tinh và phun hạt oxit nhôm: Chọn phương pháp nào cho chi tiết cơ khí? ↗Ra 3.2, Ra 1.6 và Ra 0.8: Chọn độ nhám nào cho chi tiết CNC? ↗Ghi rõ vật liệu và xử lý bề mặt khi gửi RFQ ↗Hướng dẫn gửi yêu cầu báo giá ↗SAE J443_202512 — Peening intensity ↗SAE J2277_202301 — Peening coverage ↗Curtiss-Wright — Controlled shot peening ↗Sinto — National Peening ↗

FAQ

Câu hỏi thường gặp

Phun bi làm sạch có tự động là shot peening?

Không. Peening cần mục tiêu và các thông số kiểm soát, xác nhận phù hợp; ngoại quan tương tự không chứng minh tương đương.

Almen đạt có nghĩa độ phủ đã đạt?

Không. Cường độ và độ phủ là hai yêu cầu riêng, cần được xác nhận theo quy trình.

Độ phủ 200% là bề mặt lớn gấp đôi?

Không. Thường là quy ước tăng thời gian phơi hạt so với thời gian đạt độ phủ đầy đủ; phải theo định nghĩa tiêu chuẩn áp dụng.

Có thể mài lại sau peening tùy ý?

Không. Bóc lớp bề mặt có thể ảnh hưởng tác dụng xử lý, cần giới hạn và phê duyệt công nghệ phù hợp.

XỬ LÝ BỀ MẶT

Gửi yêu cầu xử lý bề mặt cùng RFQ

Gửi vùng xử lý, tiêu chuẩn, yêu cầu Almen và độ phủ để VietTech đánh giá phần gia công, đo kiểm và khả năng phối hợp đối tác chuyên môn.GỬI YÊU CẦU BÁO GIÁ ↗