
XỬ LÝ NHIỆT

Tôi và ram thép: Vì sao độ cứng không phải tiêu chí duy nhất?

Giải thích vai trò của tôi và ram thép, mối quan hệ giữa độ cứng–độ dai, nguy cơ biến dạng và cách ghi yêu cầu nhiệt luyện trên bản vẽ.

XỬ LÝ NHIỆTHÌNH MINH HỌA KỸ THUẬT
01

Tôi thép là gì?

Trong quy trình tôi thông dụng, thép được nung đến vùng nhiệt độ thích hợp để tạo austenite, giữ nhiệt theo yêu cầu rồi làm nguội có kiểm soát để tạo tổ chức cứng, thường liên quan đến martensite. Mục tiêu có thể là tăng độ cứng, độ bền và khả năng chống mài mòn. Tốc độ làm nguội phải đủ để đạt tổ chức mong muốn nhưng không được tạo ứng suất nhiệt và ứng suất chuyển biến quá mức. Dầu, khí áp suất, dung dịch polymer hoặc môi trường khác được lựa chọn theo mác thép, kích thước, thiết bị và yêu cầu. Không thể kết luận một môi trường tôi là tốt nhất cho mọi chi tiết.

02

Ram thép có vai trò gì?

Sau tôi, thép có thể đạt độ cứng cao nhưng độ dai thấp và ứng suất dư lớn. Ram là quá trình nung lại ở nhiệt độ dưới điểm tới hạn thích hợp, giữ nhiệt và làm nguội để điều chỉnh tổ chức. Theo Bodycote, ram sau tôi được dùng để đạt tỷ lệ độ cứng–độ dai mong muốn; nhiệt độ ram thay đổi theo vật liệu và yêu cầu độ cứng. Nói cách khác, ram không đơn giản là “làm mềm”. Đây là bước thiết kế tính chất cơ học. Ram quá thấp có thể giữ độ cứng cao nhưng chưa giảm đủ ứng suất hoặc chưa đạt độ dai cần thiết. Ram cao hơn thường làm giảm độ cứng và tăng độ dai, nhưng xu hướng thực tế phụ thuộc mác thép và hiện tượng giòn ram của từng hệ hợp kim.

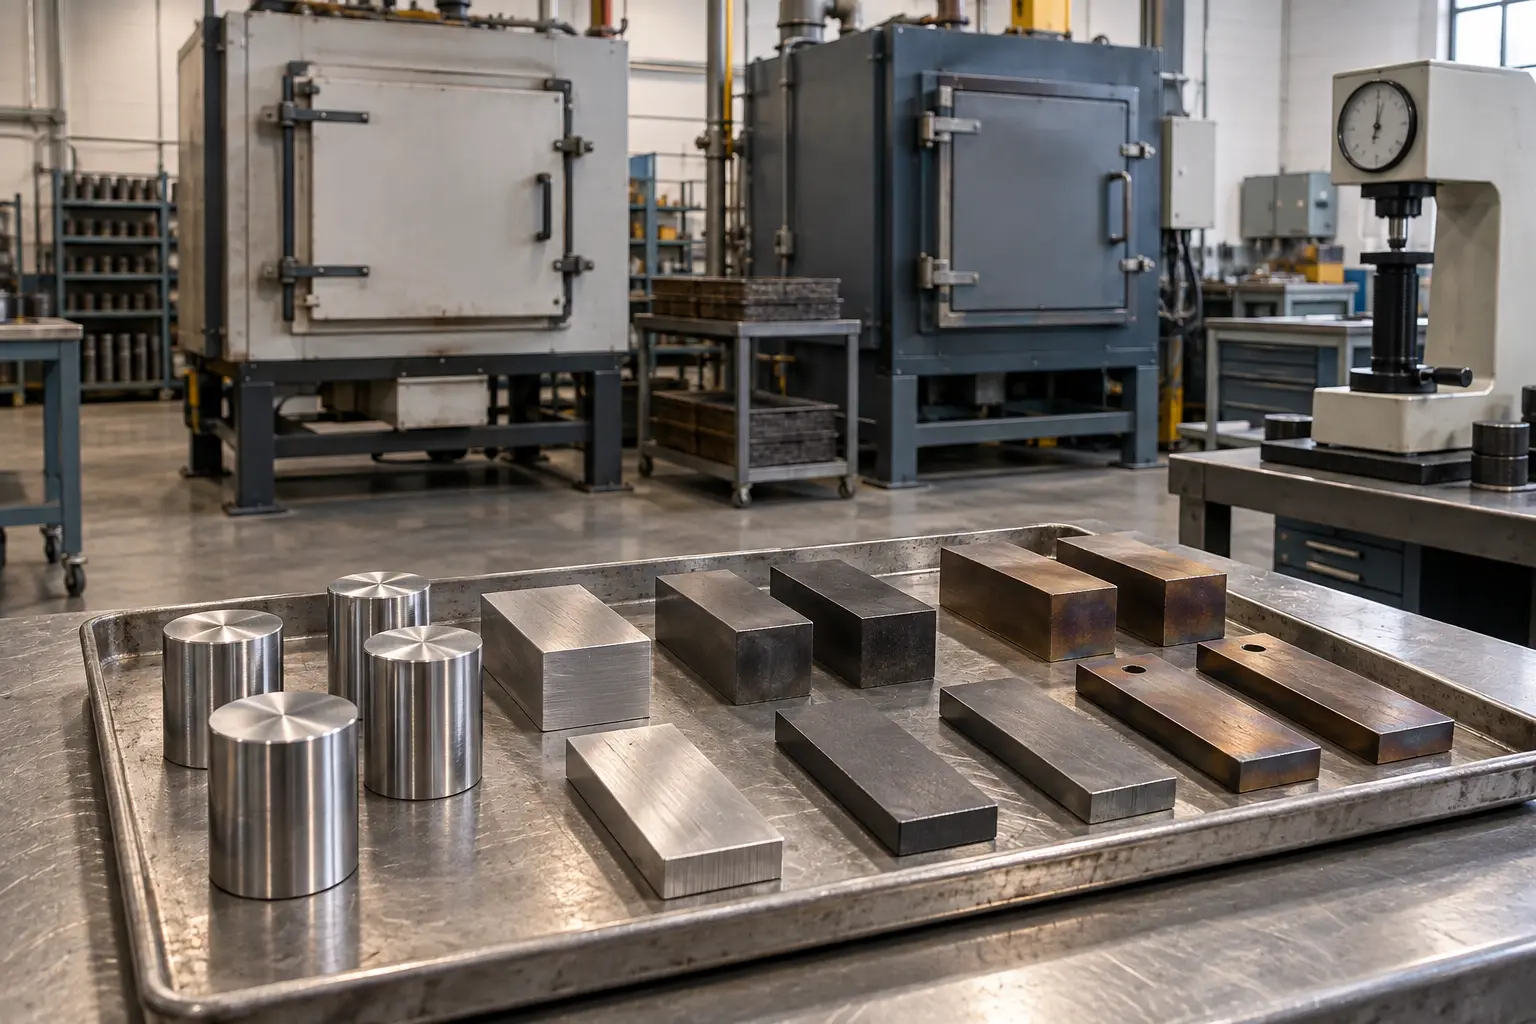
Hình minh họa kỹ thuật chân thực cho Tôi và ram thép: Vì sao độ cứng không phải tiêu chí duy nhất?
Hình minh họa được tạo theo bố trí kỹ thuật của chủ đề; không phải ảnh sản xuất thực tế tại VietTech. Thông số và điều kiện nghiệm thu theo bản vẽ/RFQ.
  • Độ cứng — Có thể rất cao — Điều chỉnh về khoảng yêu cầu
  • Độ dai — Thường thấp hơn — Được cải thiện theo chế độ ram
  • Ứng suất dư — Có thể lớn — Thường được giảm
  • Rủi ro nứt — Cao hơn nếu hình học/chế độ không phù hợp — Giảm nhưng không bị loại bỏ hoàn toàn
  • Ổn định kích thước — Có thể chưa ổn định — Thường tốt hơn khi quy trình phù hợp
03

Vì sao cùng độ cứng nhưng tính năng có thể khác nhau?

Độ cứng là một chỉ tiêu quan trọng nhưng không mô tả đầy đủ tổ chức, độ dai va đập, chiều sâu cứng hoặc trạng thái bề mặt. Độ cứng đo tại một điểm cũng không đại diện cho toàn bộ chi tiết nếu tiết diện, tốc độ nguội hoặc vùng nhiệt không đồng đều. Ví dụ, trục có cổ dày và rãnh nhỏ sẽ nguội khác nhau. Góc sắc, thay đổi tiết diện và lỗ sâu tạo tập trung ứng suất. Nếu chỉ kiểm tra một giá trị HRC mà không xác định vị trí đo và chức năng, kết quả có thể gây hiểu nhầm.

04

Biến dạng và nứt sau nhiệt luyện

Biến dạng phát sinh do giãn nở nhiệt không đều, chuyển biến tổ chức và ứng suất có sẵn từ vật liệu hoặc gia công. Chi tiết dài, mỏng, không đối xứng hoặc thay đổi tiết diện đột ngột thường nhạy cảm hơn. Nứt tôi có thể xuất hiện khi ứng suất vượt khả năng chịu của vật liệu, đặc biệt tại góc sắc, rãnh, lỗ hoặc vết gia công. Các biện pháp kỹ thuật gồm: Không có một lượng dư mài cố định cho mọi chi tiết. Lượng dư phải dựa trên kích thước, hình học, phương pháp nhiệt luyện, kinh nghiệm biến dạng và yêu cầu mài.

  • Chọn đúng mác thép và trạng thái vật liệu.
  • Tránh góc quá sắc và thay đổi tiết diện đột ngột khi thiết kế cho phép.
  • Phân bố lượng dư gia công hợp lý.
  • Gia công thô trước, giảm ứng suất khi cần, rồi bán tinh trước nhiệt luyện.
  • Chọn phương pháp tôi và gá nhiệt luyện phù hợp.
  • Chừa lượng dư mài tại các bề mặt cần phục hồi kích thước.
05

Chọn khoảng độ cứng theo chức năng

Độ cứng cao thường hỗ trợ chống mài mòn và biến dạng tiếp xúc, nhưng có thể làm giảm độ dai. Chi tiết chịu va đập, tải thay đổi hoặc có vùng tập trung ứng suất cần cân bằng khác với chi tiết chủ yếu chịu mài mòn bề mặt. Người thiết kế nên xác định: Chỉ ghi “heat treatment” hoặc một giá trị độ cứng đơn lẻ thường không đủ cho nhà cung cấp lập quy trình và kiểm tra.

  • Mác vật liệu và tiêu chuẩn.
  • Khoảng độ cứng, thang đo và vị trí đo.
  • Tôi toàn bộ hay làm cứng cục bộ/bề mặt.
  • Yêu cầu chiều sâu lớp cứng nếu có.
  • Yêu cầu tổ chức, khử carbon, oxy hóa hoặc ngoại quan.
  • Dung sai cuối cùng sau nhiệt luyện và sau mài.
06

Bố trí gia công trước và sau nhiệt luyện

Các bề mặt có dung sai rộng có thể hoàn thiện trước nhiệt luyện nếu biến dạng cho phép. Bề mặt lắp ghép, cổ trục, mặt chuẩn hoặc vùng yêu cầu độ phẳng/độ đảo chặt thường cần để lượng dư cho mài sau nhiệt luyện. Lỗ ren, rãnh nhỏ, góc và thành mỏng cần được đánh giá riêng. Gia công chúng trước có thể tăng rủi ro biến dạng hoặc nứt; gia công sau lại có thể khó vì vật liệu đã cứng. Trình tự tốt nhất là kết quả của đánh giá tổng thể, không phải quy tắc một chiều. VietTech thực hiện gia công và đo kiểm; công đoạn nhiệt luyện được phối hợp với đối tác chuyên môn theo yêu cầu bản vẽ. Sau nhiệt luyện, VietTech có thể tiếp tục mài hoặc gia công hoàn thiện trong phạm vi đã đánh giá.

07

Kiểm tra sau tôi và ram

Kiểm tra có thể bao gồm độ cứng, biến dạng, nứt bề mặt, kích thước, độ đảo và ngoại quan. Phương pháp đo độ cứng phải phù hợp với chiều dày, bề mặt và vùng kiểm tra. Vết đo cũng cần được đặt ở vị trí được phép. Đối với yêu cầu quan trọng, RFQ nên nêu số điểm đo, vị trí đo, tiêu chuẩn thử, chứng chỉ nhiệt luyện và yêu cầu kiểm tra nứt nếu có. Độ cứng chỉ nên được nghiệm thu cùng với các đặc tính chức năng liên quan.

08

Thông tin cần có trong RFQ

  • Mác thép, tiêu chuẩn và trạng thái cung cấp.
  • Bản vẽ trước và sau nhiệt luyện nếu có.
  • Phương pháp nhiệt luyện hoặc tính chất mục tiêu.
  • Khoảng độ cứng, thang đo và vị trí kiểm tra.
  • Khu vực không được có vết đo.
  • Dung sai sau nhiệt luyện, lượng dư mài và bề mặt cần mài.
  • Yêu cầu chứng chỉ, kiểm tra nứt, khử carbon hoặc chiều sâu lớp cứng.
  • Số lượng và lịch giao.

XEM THÊM

Tôi chân không và tôi cao tần ↗Mài chính xác sau nhiệt luyện ↗S45C và SCM440 ↗

FAQ

Câu hỏi thường gặp

Tôi xong có bắt buộc phải ram không?

Đối với nhiều quy trình tôi thép, ram là bước cần thiết để đạt cân bằng độ cứng–độ dai và giảm ứng suất. Yêu cầu cụ thể phụ thuộc mác thép và tiêu chuẩn.

Ram có luôn làm giảm độ cứng không?

Ram thường điều chỉnh và có thể làm giảm độ cứng so với trạng thái vừa tôi, nhưng mức thay đổi phụ thuộc vật liệu, nhiệt độ và thời gian.

Đạt HRC có đồng nghĩa chi tiết không bị nứt không?

Không. Độ cứng đạt yêu cầu không tự chứng minh chi tiết không nứt hoặc không biến dạng.

Có thể gia công đúng kích thước rồi mới đem tôi không?

Có thể với một số đặc tính, nhưng các bề mặt chính xác thường phải chừa lượng dư vì nhiệt luyện có thể làm biến dạng.

VietTech tự nhiệt luyện không?

VietTech phối hợp nhiệt luyện với đối tác chuyên môn, sau đó thực hiện kiểm tra và gia công hoàn thiện theo phạm vi đã thống nhất.

XỬ LÝ NHIỆT

Cần đánh giá quy trình tôi và ram?

Hãy gửi bản vẽ, mác vật liệu, yêu cầu độ cứng, số lượng và dung sai sau nhiệt luyện. VietTech sẽ phối hợp đánh giá quy trình gia công trước–sau nhiệt luyện, lượng dư mài và phương án đo kiểm trước khi báo giá. ---GỬI YÊU CẦU BÁO GIÁ ↗