
GIA CÔNG

Khoan, khoét và doa: Chọn phương pháp nào để gia công lỗ chính xác?

Một lỗ trên bản vẽ thường không chỉ có đường kính. Nó còn có thể bị ràng buộc bởi vị trí so với chuẩn, độ vuông góc, độ trụ, độ nhám, kiểu lắp và yêu cầu k

GIA CÔNGVIETTECH · TECHNICAL RESOURCES
01

Tổng quan

Một lỗ trên bản vẽ thường không chỉ có đường kính. Nó còn có thể bị ràng buộc bởi vị trí so với chuẩn, độ vuông góc, độ trụ, độ nhám, kiểu lắp và yêu cầu kiểm tra. Vì vậy, chỉ nhìn kích thước Ø rồi chọn một mũi khoan thường chưa đủ. Phương án phù hợp có thể là khoan trực tiếp, khoan rồi doa, khoan rồi khoét, hoặc kết hợp nhiều nguyên công trong cùng một lần gá. Bài viết này phân biệt vai trò của khoan, khoét và doa, đồng thời gợi ý cách chọn chuỗi nguyên công cho chi tiết gia công chính xác. Các giá trị thực tế vẫn phải được xác nhận theo vật liệu, chiều sâu lỗ, độ cứng, máy, dụng cụ, cách gá và yêu cầu trên bản vẽ.

02

Ba phương pháp khác nhau ở điểm nào?

Khoan: tạo lỗ ban đầu

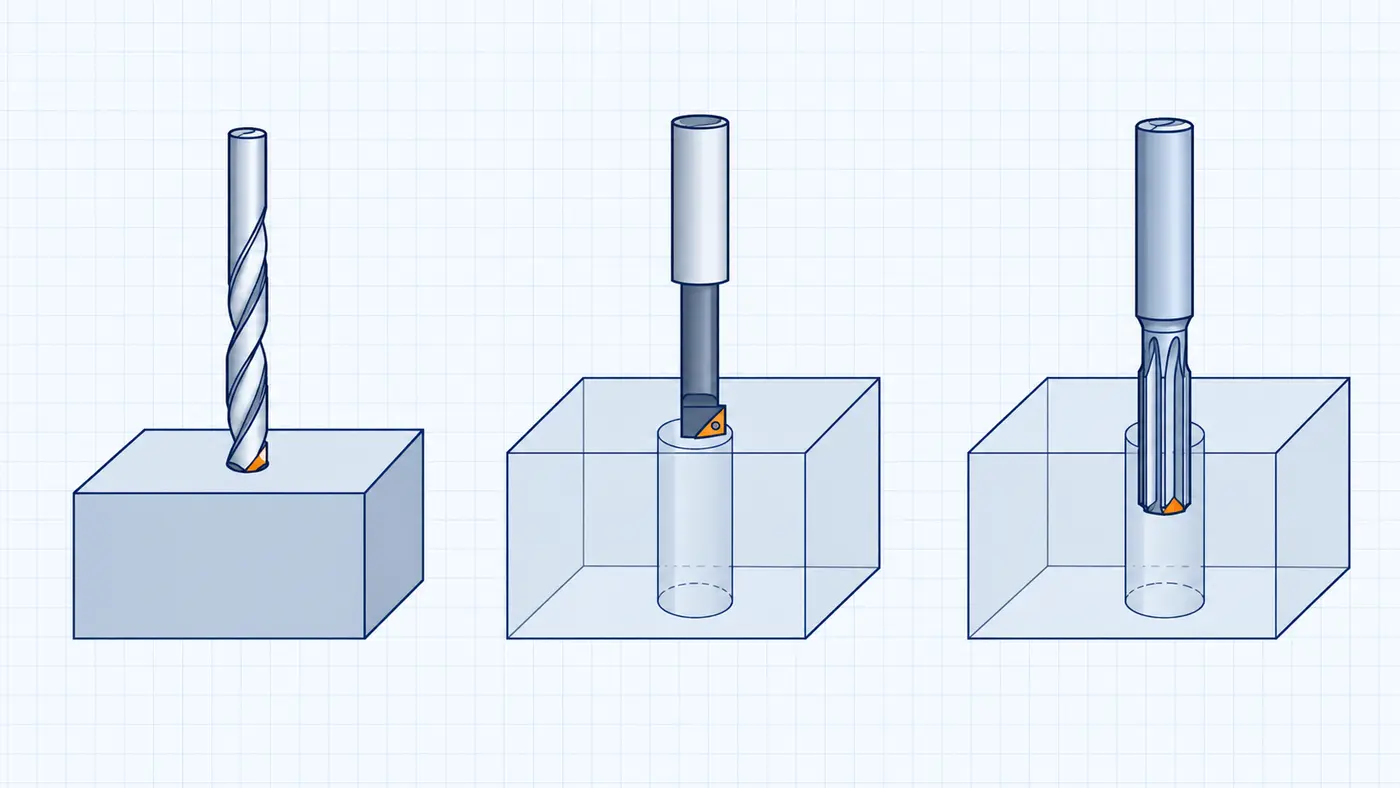
Khoan dùng dụng cụ có nhiều lưỡi cắt để tạo lỗ từ vật liệu đặc. Đây thường là nguyên công có năng suất tốt và phù hợp cho lỗ thông, lỗ mù, lỗ bắt vít hoặc lỗ chuẩn bị cho bước tiếp theo. Tuy nhiên, trục mũi khoan có thể bị lệch khi bề mặt vào dao nghiêng, phôi mỏng, chiều sâu lớn, thoát phoi kém hoặc độ cứng vững của hệ thống không đủ. Khi bản vẽ yêu cầu chặt cả vị trí lẫn hình học của lỗ, khoan thường đóng vai trò tạo lỗ thô hơn là nguyên công hoàn thiện cuối cùng.

Khoét hoặc tiện lỗ: sửa và mở rộng lỗ đã có

Trong bài này, “khoét” được hiểu theo nghĩa boring: dùng dao một lưỡi để mở rộng hoặc hoàn thiện một lỗ đã được tạo trước. Trên trung tâm gia công, dao khoét có thể giúp đưa tâm và trục lỗ về đúng quan hệ với hệ tọa độ máy tốt hơn so với việc chỉ doa theo lỗ khoan. Trên máy tiện, tiện lỗ cũng cho phép kiểm soát đường kính và quan hệ đồng trục với các bề mặt được gia công trong cùng lần gá. Khoét đặc biệt hữu ích khi lỗ có đường kính lớn, kích thước không tiêu chuẩn, cần hiệu chỉnh đường kính bằng đầu dao tinh hoặc cần cải thiện độ thẳng và vị trí của lỗ trước bước hoàn thiện.

Doa: hoàn thiện đường kính và bề mặt

Doa là nguyên công hoàn thiện lỗ bằng dụng cụ nhiều lưỡi, làm việc với lượng dư nhỏ và ổn định. Mục tiêu chính là nâng độ chính xác đường kính, chất lượng bề mặt và tính lặp lại. Dao doa có xu hướng đi theo lỗ có sẵn. Vì vậy, doa không nên được xem là giải pháp chính để sửa một lỗ khoan đã lệch tâm hoặc sai trục đáng kể. Muốn kiểm soát vị trí tốt hơn, cần tạo lỗ dẫn hợp lý, khoét chỉnh trước, tăng độ cứng vững của gá đặt hoặc gia công các đặc tính liên quan trong cùng lần gá.

03

Bảng chọn nhanh nguyên công

Bảng trên là định hướng công nghệ, không phải cam kết cấp dung sai chung. Dung sai đạt được phụ thuộc toàn bộ hệ thống gia công và phương pháp kiểm tra.

Khoan, khoét và doa: Chọn phương pháp nào để gia công lỗ chính xác?
Sơ đồ kỹ thuật minh họa: Khoan, khoét và doa: Chọn phương pháp nào để gia công lỗ chính xác?. Đây không phải ảnh sản xuất; thông số và điều kiện nghiệm thu theo bản vẽ.
Tiêu chíKhoanKhoét/tiện lỗDoa
Trạng thái ban đầuCó thể bắt đầu từ vật liệu đặcCần lỗ có sẵnCần lỗ đã gia công gần kích thước cuối
Mục tiêu chínhTạo lỗ nhanhMở rộng, chỉnh trục/vị trí và đường kínhTinh đường kính và bề mặt
Khả năng sửa sai vị tríHạn chếTốt hơn khi hệ thống đủ cứng vữngHạn chế; thường đi theo lỗ trước
Lượng dưTạo toàn bộ tiết diện lỗTùy lỗ thô và daoNhỏ, đều và phải phù hợp dụng cụ
Tính linh hoạt đường kínhTheo cỡ mũi khoanCao, nhất là đầu khoét điều chỉnhTheo kích thước dao doa
Trường hợp điển hìnhLỗ bu-lông, lỗ mồi, lỗ thông thườngLỗ lớn, lỗ cần chỉnh tâm hoặc kích thướcLỗ lắp chốt, bạc, trục khi cần ổn định kích thước
04

Chọn chuỗi nguyên công theo yêu cầu bản vẽ

Khi nào chỉ cần khoan?

Khoan có thể là nguyên công cuối nếu lỗ chỉ dùng để luồn bu-lông, thoát dầu, giảm khối lượng hoặc không có yêu cầu chặt về lắp ghép và độ nhám. Cần kiểm tra thêm đường kính dụng cụ, chiều sâu, khoảng thoát dao, khả năng thoát phoi và ba via ở mặt ra.

Khi nào nên khoan rồi doa?

Chuỗi khoan–doa phù hợp khi vị trí và độ thẳng của lỗ khoan đã được kiểm soát đủ tốt, còn yêu cầu chính là đường kính ổn định và bề mặt tốt hơn. Lỗ trước doa phải có lượng dư đều; độ đảo dụng cụ, độ đồng tâm của đầu kẹp, dung dịch tưới nguội và tốc độ tiến dao đều ảnh hưởng rõ đến kết quả.

Khi nào cần khoan rồi khoét?

Khoan–khoét phù hợp khi cần mở rộng lỗ lớn, điều chỉnh đường kính, cải thiện trục lỗ hoặc gia công kích thước không thuận tiện bằng dao doa tiêu chuẩn. Với lỗ bậc hoặc lỗ có quan hệ chặt với một mặt chuẩn, việc hoàn thiện trong cùng lần gá giúp giảm sai số tích lũy do gá lại.

Khi nào kết hợp khoan, khoét và doa?

Khi bản vẽ đồng thời yêu cầu vị trí tốt, đường kính chặt và bề mặt ổn định, có thể dùng khoan để tạo lỗ, khoét để chỉnh hình học và chừa lượng dư đều, sau đó doa để hoàn thiện. Chuỗi này không mặc định cần cho mọi lỗ; thêm nguyên công chỉ có ý nghĩa khi yêu cầu kỹ thuật và rủi ro thực tế biện minh cho chi phí đó.

05

Năm yếu tố quyết định chất lượng lỗ

Chuẩn và số lần gá

Vị trí lỗ chỉ có ý nghĩa khi gắn với chuẩn bản vẽ. Nếu mặt chuẩn và lỗ được gia công ở các lần gá khác nhau, sai số định vị có thể cộng dồn. Ngay từ khi lập quy trình, cần xác định bề mặt nào dùng làm chuẩn gia công và chuẩn đo.

Độ đảo và độ cứng vững

Độ đảo của trục chính, đầu kẹp và dụng cụ có thể làm lỗ quá cỡ, bề mặt không đều hoặc giảm tuổi thọ dao. Dao vươn dài, thành mỏng và gá kẹp yếu còn làm tăng rung và biến dạng.

Lượng dư trước doa

Lượng dư quá ít có thể khiến lưỡi doa cọ xát; quá nhiều làm tăng tải cắt và rủi ro sai kích thước. Không nên dùng một con số cố định cho mọi trường hợp. Lượng dư phải chọn theo đường kính, vật liệu, hình học dao và hướng dẫn của nhà sản xuất dụng cụ.

Phoi và dung dịch làm mát

Phoi bị cắt lại có thể làm xước thành lỗ. Lỗ mù và lỗ sâu cần chiến lược thoát phoi, hướng tưới nguội và loại dao phù hợp. Trước khi đo, phải loại bỏ phoi, dầu dư và ba via có thể làm sai kết quả.

Phương pháp đo kiểm

Thước cặp chỉ phù hợp kiểm tra nhanh trong nhiều trường hợp, không phải lựa chọn tối ưu cho lỗ dung sai chặt. Tùy yêu cầu, có thể dùng dưỡng kiểm, panme đo trong, đồng hồ đo lỗ, máy đo tọa độ CMM hoặc thiết bị đo độ nhám. Phương pháp đo phải tương thích với đặc tính cần nghiệm thu: kích thước, vị trí, độ trụ hay chất lượng bề mặt.

06

Thông tin nên có trong RFQ gia công lỗ

VietTech xem xét khả năng gia công dựa trên bản vẽ, vật liệu, dung sai và số lượng cụ thể. Tùy hình học chi tiết, quy trình có thể phối hợp phay CNC, tiện CNC, mài, cắt dây EDM và đo kiểm phù hợp; phương án cuối cùng chỉ được xác nhận sau khi đánh giá hồ sơ RFQ.

  • Bản vẽ 2D có chuẩn, dung sai kích thước và dung sai hình học rõ ràng.
  • File 3D để nhận biết hình học tổng thể.
  • Vật liệu, trạng thái nhiệt luyện và xử lý bề mặt.
  • Đường kính, chiều sâu, lỗ thông hay lỗ mù; yêu cầu thoát dao nếu có.
  • Kiểu lắp hoặc chức năng của lỗ: lắp chốt, bạc, vòng bi, bu-lông hay đường dầu.
  • Yêu cầu độ nhám và vùng bề mặt áp dụng.
  • Phương pháp kiểm tra, tần suất kiểm và hồ sơ đo nếu cần.
  • Số lượng mẫu, số lượng lô và thời hạn mong muốn.

XEM THÊM

Gia công CNC chi tiết thành mỏng ↗Độ đảo tròn và độ đảo toàn phần ↗Liên hệ/Gửi RFQ ↗

FAQ

Câu hỏi thường gặp

Doa có sửa được lỗ khoan bị lệch tâm không?

Khả năng sửa vị trí của doa rất hạn chế vì dao thường đi theo lỗ có sẵn. Nếu sai lệch đáng kể, nên xem xét khoét chỉnh hoặc thay đổi chuỗi nguyên công và cách gá.

Lỗ H7 có phải lúc nào cũng cần doa?

Không. Phương pháp phụ thuộc đường kính, chiều sâu, vật liệu, sản lượng, hình học và năng lực máy. Doa là một lựa chọn phổ biến, nhưng khoét tinh, tiện lỗ, mài hoặc phương pháp khác có thể phù hợp hơn.

Vì sao lỗ đo được khác nhau ở miệng và đáy?

Nguyên nhân có thể gồm độ đảo, mòn dao, rung, lệch trục, thoát phoi kém, biến dạng thành mỏng hoặc nhiệt độ. Cần đo ở nhiều tiết diện và hướng để xác định dạng sai lệch.

Nên gửi dung sai đường kính hay kiểu lắp?

Nên thể hiện yêu cầu chức năng bằng kiểu lắp khi phù hợp, đồng thời ghi rõ hệ tiêu chuẩn và kích thước danh nghĩa. Nhà gia công cần biết cả yêu cầu kích thước lẫn quan hệ với chi tiết lắp ghép.

CMM có thay thế hoàn toàn đồng hồ đo lỗ không?

Không. CMM mạnh về vị trí và quan hệ hình học, trong khi đồng hồ đo lỗ hoặc dưỡng kiểm có thể nhanh và phù hợp hơn để kiểm soát đường kính trong sản xuất. Phương án kiểm tra nên kết hợp theo yêu cầu.

GIA CÔNG

Có lỗ chính xác cần đánh giá?

Gửi bản vẽ 2D, mô hình 3D, vật liệu, số lượng và yêu cầu kiểm tra để VietTech xem xét chuẩn, chuỗi nguyên công và phương pháp đo trước khi báo giá.GỬI YÊU CẦU BÁO GIÁ ↗