
技術ガイド

ダウンカットとアップカットの違い:寸法安定性と表面性状を考慮した送り方向の選定

ダウンカットとアップカットについて、切りくず厚さ、切削抵抗、表面性状、バックラッシ、治具の観点から比較し、精密部品に適した選定方法を解説します。

技術ガイド技術イメージ
01

概要

CNCフライス加工では、工具、材料、切削条件が同じであっても、送り方向を変更することで加工結果が変わる場合があります。基本となる加工方法は、ダウンカットとアップカットです。両者の違いは工具経路だけではなく、切りくずの生成、切削抵抗の方向、振動、バリ、表面性状、寸法安定性にも影響します。 十分な剛性があり、バックラッシが適切に管理されたCNC工作機械では、一般的にダウンカットが優先されます。一方、素材表面に硬いスケールがある場合、加工代が大きく変動する場合、または工具が加工物へ引き込まれることを避けたい場合には、アップカットが有効なこともあります。そのため、すべての部品に一つの原則を当てはめるのではなく、工作機械・工具・治具・加工物を一つのシステムとして慎重に判断する必要があります。

02

ダウンカットとアップカットの基本的な違い

ダウンカット

切削領域では、刃先の移動方向と相対的な送り方向が同じになります。刃先は比較的大きな切りくず厚さで材料に入り、離脱時に向かって切りくず厚さがほぼゼロまで減少します。 「厚い状態から薄い状態へ」と変化するため、刃先は材料に対して明確に食い付き、実切削前のこすれを抑えやすくなります。加工系が安定していれば、表面性状の安定や、こすれによる加工硬化の低減が期待できます。切削抵抗は加工物を支持面へ押し付ける傾向がありますが、接線方向の力によって工具またはテーブルが送り方向へ引かれる可能性もあります。このため、バックラッシの管理と、引張方向の力に耐えられる治具設計が重要です。

アップカット

切削領域では、刃先の移動方向が相対的な送り方向と反対になります。切りくず厚さはほぼゼロから始まり、刃先が材料から離脱する時点で最大になります。 一刃当たりの送り量が小さすぎる場合、工具が摩耗している場合、または表面が加工硬化している場合には、安定した切りくずが形成される前にこすれが発生しやすくなります。その結果、摩擦や温度が上昇し、工具寿命や仕上げ面に影響することがあります。また、径方向の切削抵抗が加工物を支持面から持ち上げる方向に働く場合があるため、適切なクランプが必要です。一方、送り機構にバックラッシがある場合でも、工具が急に加工物へ引き込まれる現象を抑えやすいという特徴があります。

03

技術比較表

この表は加工方針を検討するための目安であり、表面粗さや公差を保証するものではありません。実際の結果は、材料、工具径、刃数、工具突出し量、軸方向・径方向の切込み、一刃当たり送り量、クーラント、工作機械の状態によって変化します。

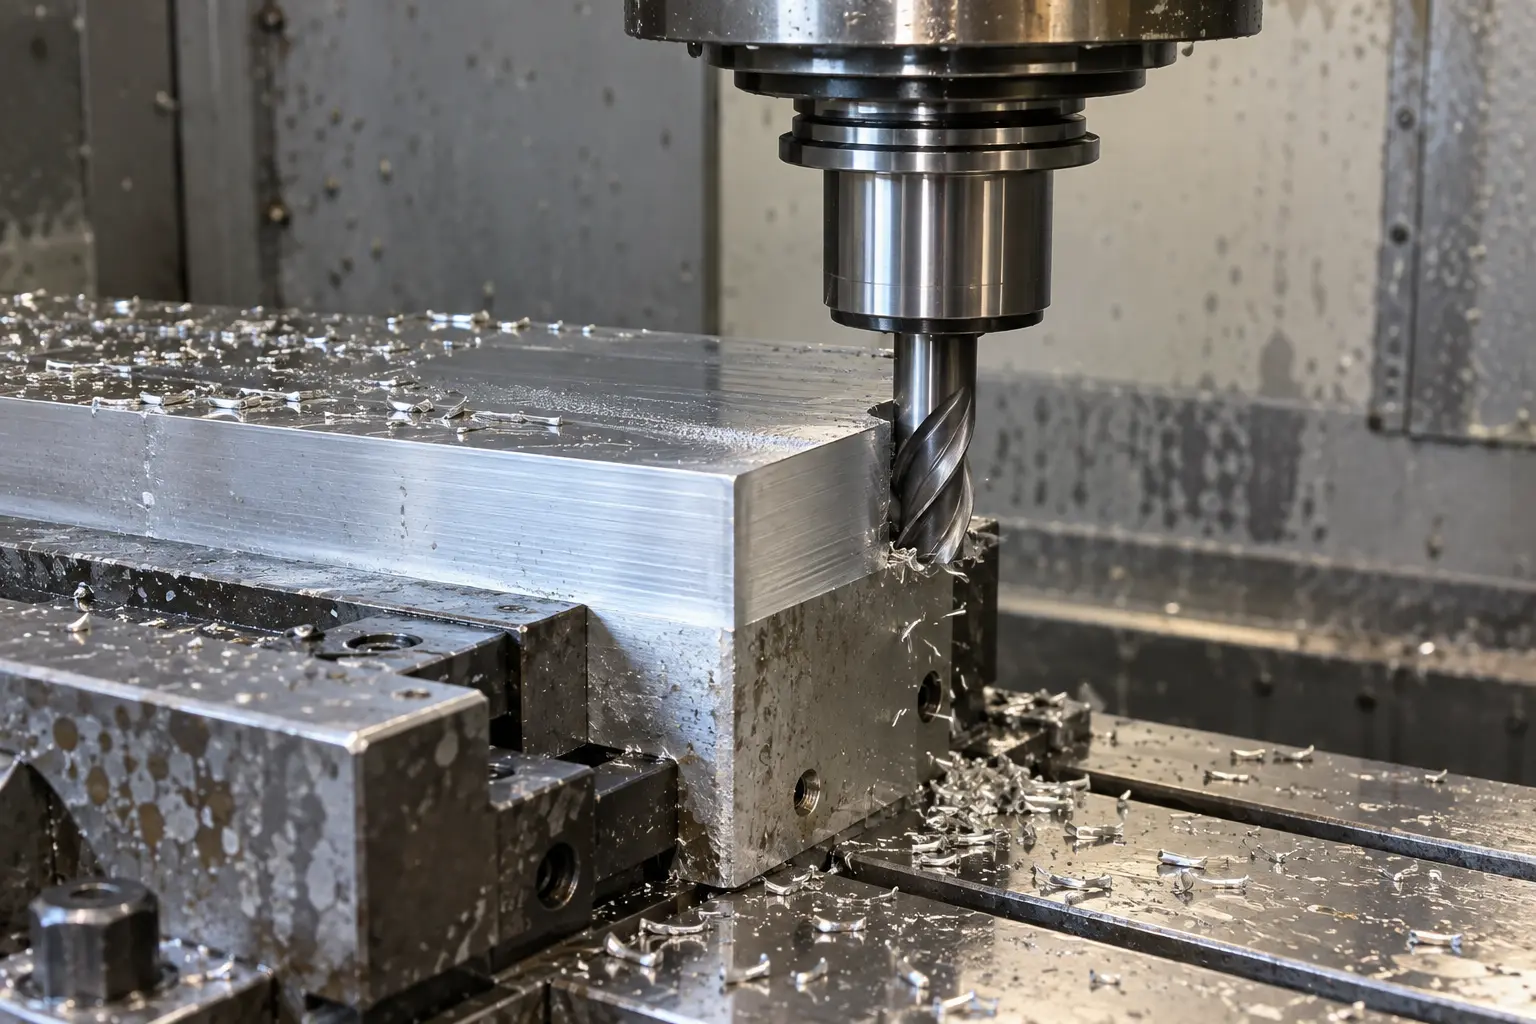
ダウンカットとアップカットの違い:寸法安定性と表面性状を考慮した送り方向の選定の技術イメージ
記事の技術内容を示すために作成したイメージです。VietTechの実際の製造写真ではありません。仕様と合否判定は図面・見積条件に従います。
比較項目ダウンカットアップカット
工具回転と送り方向の関係切削領域で同方向切削領域で反対方向
切りくず厚さ最大から最小へ変化最小から最大へ変化
切削開始時明確に切りくずを生成しやすい安定切削前にこすれる場合がある
代表的な切削抵抗加工物を下方へ押し、送り方向へ引く傾向工具を押し返し、加工物を持ち上げる傾向
工作機械への要求高い剛性とバックラッシ管理バックラッシによる自己送りの影響を受けにくい
仕上げ面安定した仕上げ加工に有利な場合が多いこすれや工具跡が生じやすい場合がある
主な検討場面仕上げ、剛性の高い治具、現代のCNC工作機械硬いスケール、不均一な加工代、設備や治具の制約
04

寸法精度への影響

送り機構のバックラッシ

ダウンカットでは、切削抵抗によってテーブルまたは工具が送り方向へ引かれることがあります。送りねじ、ナット、駆動機構に大きなバックラッシがあると、実際の送り量が急に増え、工具がプログラム値より深く食い込む可能性があります。その結果、びびりや寸法不良につながります。現在のCNC工作機械では、予圧を与えたボールねじやクローズドループ制御が一般的ですが、設備状態は実加工と点検によって確認する必要があります。

工具たわみと加工物の剛性

小径エンドミル、長い工具突出し量、細長い工具構成では、切削抵抗による工具たわみが発生しやすくなります。薄肉部品は加工中に弾性変形し、クランプ解除後に戻る場合があります。アップカットからダウンカットへ変更すると、寸法偏差の方向が反転することもあります。仕上げ工程では、均一な加工代、連続した工具経路、安定したクランプ状態を確保することが重要です。

工具振れと不均一な刃先負荷

工具振れが大きいと、一部の刃先に負荷が集中します。この状態では、送り方向による理論上の利点よりも、振動や局所摩耗の影響が大きくなります。工具経路を変更する前に、ツールホルダ、工具突出し量、刃先状態、取付面の清浄度を確認することが大切です。

05

ダウンカットを優先しやすい条件

次の条件では、ダウンカットが一般的に適しています。 ただし、ダウンカットを選ぶだけで良好な面が得られるわけではありません。工具突出し量が長い、送り条件が不適切、切りくずを再切削する、または治具剛性が不足している場合には、びびりや寸法不良が発生する可能性があります。

  • CNC工作機械の剛性が高く、バックラッシが小さい場合。
  • 加工物が確実に位置決めされ、支持面が清浄かつ十分な面積を持つ場合。
  • 工具が良好な状態で、工具振れと切りくず排出が管理されている場合。
  • 輪郭の仕上げ加工や安定した表面性状が必要な場合。
  • 一部のステンレス鋼など、こすれによって加工硬化しやすい材料を加工する場合。
06

アップカットを検討する条件

次の条件では、アップカットを検討する価値があります。 不均一な表面層を除去する際には、刃先が比較的良好な材料側から入り、その後に硬い表面層へ到達できる場合があります。ただし、切りくず厚さが小さい切削開始部で、過度のこすれが生じないように管理する必要があります。

  • 鋳造材または鍛造材の表面に硬いスケールや酸化層があり、加工代が大きく変動する場合。
  • 工作機械または送り機構のバックラッシを十分に管理できない場合。
  • 大きな加工代の箇所で工具が急に引き込まれることを避けたい場合。
  • 特定の治具構成に対して、アップカットの切削抵抗方向が適している場合。
  • 試削の結果、特定のエッジでバリまたは加工安定性が改善する場合。
07

一つの工具経路に両方の状態が含まれる場合

正面フライス加工、ポケット加工、閉じた輪郭の加工では、工具中心の位置によって、接触円弧の一部がダウンカット、別の部分がアップカットになる場合があります。工具軸が切削幅の内側にある場合、同じ一回のパスで両方の切削状態が発生することがあります。 CAMデータを確認する際には、切込み角、径方向切込み、工具の進入・離脱、切りくず排出も確認する必要があります。一つのエッジ上の送り矢印だけでは、切削状態の全体を判断できません。

08

VietTechにおける送り方向の選定

VietTechでは、各部品の図面、材料、素材状態、基準、治具構成、検査要求を確認したうえで工具経路を設定します。主な検討内容は次のとおりです。 CNC仕上げ加工では、ダウンカットを採用することが多くあります。ただし、工具負荷、バリ、薄肉部の安定性を管理するため、一部の領域で送り方向を変更する場合があります。最終的な加工方法は、名称だけではなく、試削結果と測定結果に基づいて決定します。

  • 基準面を確認し、治具を不安定にしない切削抵抗方向を選定します。
  • 加工系の剛性に応じて、工具、突出し量、送り条件を決定します。
  • 荒加工、中仕上げ、仕上げを分け、適切な仕上げ代を確保します。
  • 初品を測定し、実測結果に基づいて工具補正を行います。
  • 工具摩耗を監視し、ロットの要求に応じて工程内寸法検査を実施します。
09

RFQに含めていただきたい情報

適切な加工方法を検討するため、RFQには次の情報をご記載ください。 VietTechでは、加工性、クランプ方法、工程順序、検査計画を確認したうえで、お見積りをご回答いたします。

  • 公差、データム、表面粗さを記載した2D図面。
  • ご用意可能な場合はSTEP形式の3Dデータ。
  • 材質および材料状態。
  • 試作数量、量産数量、継続予定数量。
  • 熱処理、表面処理、マスキング範囲。
  • 検査規格、測定報告書、トレーサビリティの要求。

関連ページ

深いポケット・高い壁のフライス加工|びびり・テーパ・隅部残り代の対策 ↗薄肉部品のCNC加工|びびり・変形を抑える工程設計 ↗

FAQ

よくあるご質問

ダウンカットは必ず良好な仕上げ面になりますか。

いいえ。高剛性の加工系では仕上げに有利な場合が多いですが、工具状態、工具振れ、切削条件、治具、切りくず排出も重要です。

CNC工作機械でもアップカットを使用できますか。

はい。硬い表面層、不均一な加工代、または切削抵抗方向を考慮した治具条件では、有効な加工方法です。

送り方向はバリに影響しますか。

はい。刃先の離脱方向とエッジ部の剛性によって、バリの位置と大きさが変わります。重要なエッジには、専用の仕上げ工程や送り方向の変更を検討します。

送り方向を反転すると寸法が変わるのはなぜですか。

切削抵抗の方向と、工具または加工物のたわみ方向が変わるためです。バックラッシ、工具突出し量、クランプ力も結果に影響します。

一つの部品で両方の加工方法を使用できますか。

はい。荒加工、仕上げ、スケール除去、各エッジのバリ対策など、形状ごとに送り方向を使い分けることができます。

技術ガイド

VietTechに見積りをご依頼ください

寸法、表面粗さ、輪郭精度の管理が必要なCNCフライス部品をご検討でしょうか。2D図面、STEPデータ、材質、数量、検査要求をVietTechまでお送りください。加工方法を確認し、条件に適したお見積りをご回答いたします。 --- # Kỹ thuật và nguồn tham khảo 1. Sandvik Coromant, Down milling vs. up milling: https://www.sandvik.coromant.com/en-us/knowledge/milling/down-milling-vs-up-milling 2. ISCAR, Milling Applications and Cutter Basics Reference Guide, phần “Up (Conventional) and Down (Climb) Milling”: https://www.iscar.com/Catalogs/Publication/Reference_Guide/english_1/Milling_Applications_and_Cutter_Basics_Guide/Milling_Applications_and_Cutter_Basics_Guide.pdf > Lưu ý biên tập: Các mô tả là nguyên tắc lựa chọn công nghệ. Không quy đổi thành cam kết dung sai, độ nhám hoặc tuổi bền dao nếu chưa đánh giá bản vẽ, vật liệu, máy, dao và đồ gá cụ thể.見積依頼 ↗