薄肉部品が難しい理由
肉厚が薄くなると部品の剛性は急激に低下します。切削力、クランプ力、熱によって加工中に壁がたわみ、解除後には残留応力の再分布で寸法が変化する場合があります。びびり、工具跡、テーパー、平面度不良、穴位置ずれを防ぐには、素材形状、除去量、工程順を検討します。
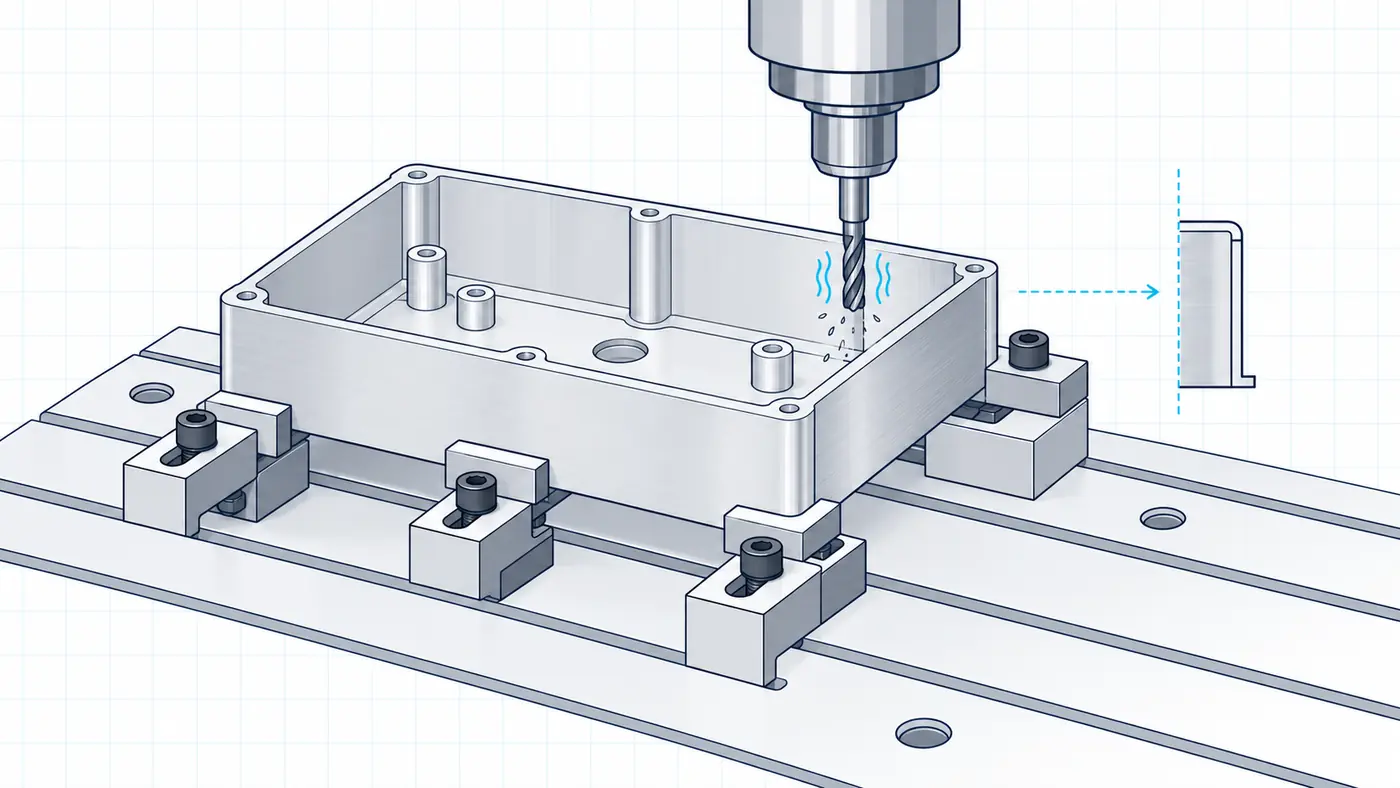

肉厚が薄くなると部品の剛性は急激に低下します。切削力、クランプ力、熱によって加工中に壁がたわみ、解除後には残留応力の再分布で寸法が変化する場合があります。びびり、工具跡、テーパー、平面度不良、穴位置ずれを防ぐには、素材形状、除去量、工程順を検討します。
最初から薄い素材は粗加工時の剛性が不足し、厚すぎる素材は除去量と発熱が増えます。材質状態、圧延方向、残留応力を確認します。安定した基準を作り、仕上げ代を残して粗加工し、安定化、半仕上げ、機能面仕上げへ進みます。一つの薄肉壁だけを早く仕上げず、対向壁を交互に加工して力をバランスさせます。
締め過ぎると固定中は合格でも解除後に変形し、弱過ぎるとびびりやずれが発生します。剛性の高い部分へ力を伝え、接触面積を増やし、工具経路を妨げずに切削部近くを支持します。形状支持、ソフトパッキン、内部支持を検討し、締付順序と座面状態を一定にします。
切れ味の良い工具、軽切削形状、短い突き出しは切削力と振動を抑えます。工具径、刃数、切込み、送りは切りくず排出も含めて選びます。多段加工、経路方向、切込み量を調整しますが、全条件を極端に下げると、こすれと発熱で面品質が悪化する場合があります。
壁寸法、平面度、位置は、クランプ解除後や温度安定後に変化する場合があります。自由状態か固定状態か、支持点、温度、測定時期を決めます。大きな面では測定点と評価方法も結果に影響します。加工直後の温かい部品は安定させてから最終判定します。
十分な情報があれば、変形リスクと治具費を早期に評価できます。
VietTechはマシニングセンタ加工、治具、工程順、測定方法を図面ごとに検討します。対応可否は材質、全体寸法、高さと肉厚の比率、除去量、基準、公差、後処理状態により異なります。共通の最小肉厚は設定していません。
FAQ
それだけでは不十分です。切削力、送り、切込み、工具、経路、治具を合わせて検討します。
工程管理には使えますが、最終要求は解除後の確認が必要な場合があります。
必ずしも防げません。締め過ぎると解除後に変形します。
形状によります。除去量をバランスさせ、交互加工を検討します。
ありません。材質、寸法、公差、治具、数量から評価します。
加工技術