
KIẾN THỨC KỸ THUẬT

Phay thuận và phay nghịch: Chọn chiều chạy dao nào để ổn định kích thước và bề mặt?

Phân biệt phay thuận và phay nghịch theo chiều quay dao, chiều dày phoi, lực cắt, độ nhám và độ rơ máy; hướng dẫn lựa chọn cho chi tiết CNC chính xác.

KIẾN THỨC KỸ THUẬTHÌNH MINH HỌA KỸ THUẬT
01

Tổng quan

Trong phay CNC, cùng một dao, vật liệu và chế độ cắt vẫn có thể tạo ra kết quả khác nhau nếu đổi chiều chạy dao. Hai phương pháp cơ bản là phay thuận và phay nghịch. Khác biệt không chỉ nằm ở hướng di chuyển của dao so với phôi; nó còn làm thay đổi quá trình hình thành phoi, hướng lực cắt, xu hướng rung, ba via, độ nhám và độ ổn định kích thước. Trên máy CNC có độ cứng vững tốt và độ rơ được kiểm soát, phay thuận thường là lựa chọn ưu tiên. Tuy nhiên, phay nghịch vẫn hữu ích khi bề mặt phôi có lớp vảy cứng, lượng dư biến động hoặc điều kiện gá đặt khiến việc dao kéo vào phôi tiềm ẩn rủi ro. Vì vậy, kỹ sư công nghệ cần lựa chọn theo toàn bộ hệ thống máy–dao–đồ gá–phôi, không nên áp dụng một quy tắc duy nhất cho mọi chi tiết.

02

Phay thuận và phay nghịch khác nhau như thế nào?

Phay thuận

Ở vùng cắt, chiều chuyển động của lưỡi cắt cùng chiều với chiều chạy dao tương đối. Lưỡi cắt bắt đầu với chiều dày phoi lớn, sau đó giảm dần về gần bằng không khi thoát khỏi vật liệu. Cách tạo phoi “dày đến mỏng” giúp lưỡi cắt đi vào vật liệu tương đối dứt khoát, hạn chế giai đoạn cọ xát trước khi cắt. Trong điều kiện phù hợp, phương pháp này thường hỗ trợ bề mặt ổn định và giảm hiện tượng biến cứng do cọ xát. Lực cắt có xu hướng ép phôi xuống bề mặt tỳ, nhưng thành phần lực tiếp tuyến cũng có thể kéo dao hoặc bàn máy theo hướng chạy dao. Vì vậy, máy phải kiểm soát tốt độ rơ và đồ gá phải chống được lực kéo.

Phay nghịch

Ở vùng cắt, chiều chuyển động của lưỡi cắt ngược chiều chạy dao. Chiều dày phoi bắt đầu gần bằng không rồi tăng dần đến lớn nhất tại thời điểm lưỡi cắt thoát khỏi vật liệu. Giai đoạn đầu dễ phát sinh cọ xát nếu lượng chạy dao trên răng quá nhỏ, dao bị mòn hoặc bề mặt đã biến cứng. Nhiệt và ma sát có thể tăng, ảnh hưởng đến tuổi bền dao và bề mặt. Lực hướng kính thường có xu hướng nâng phôi khỏi mặt tỳ, nên việc kẹp chặt cần được xem xét kỹ. Đổi lại, hướng lực ít gây hiện tượng dao tự kéo sâu vào phôi khi máy hoặc cơ cấu chạy dao còn độ rơ.

03

Bảng so sánh kỹ thuật

Bảng trên là định hướng công nghệ, không phải cam kết về độ nhám hay dung sai. Kết quả thực tế còn phụ thuộc vật liệu, đường kính dao, số lưỡi, độ nhô dao, chiều sâu cắt, lượng ăn dao, dung dịch tưới nguội và trạng thái máy.

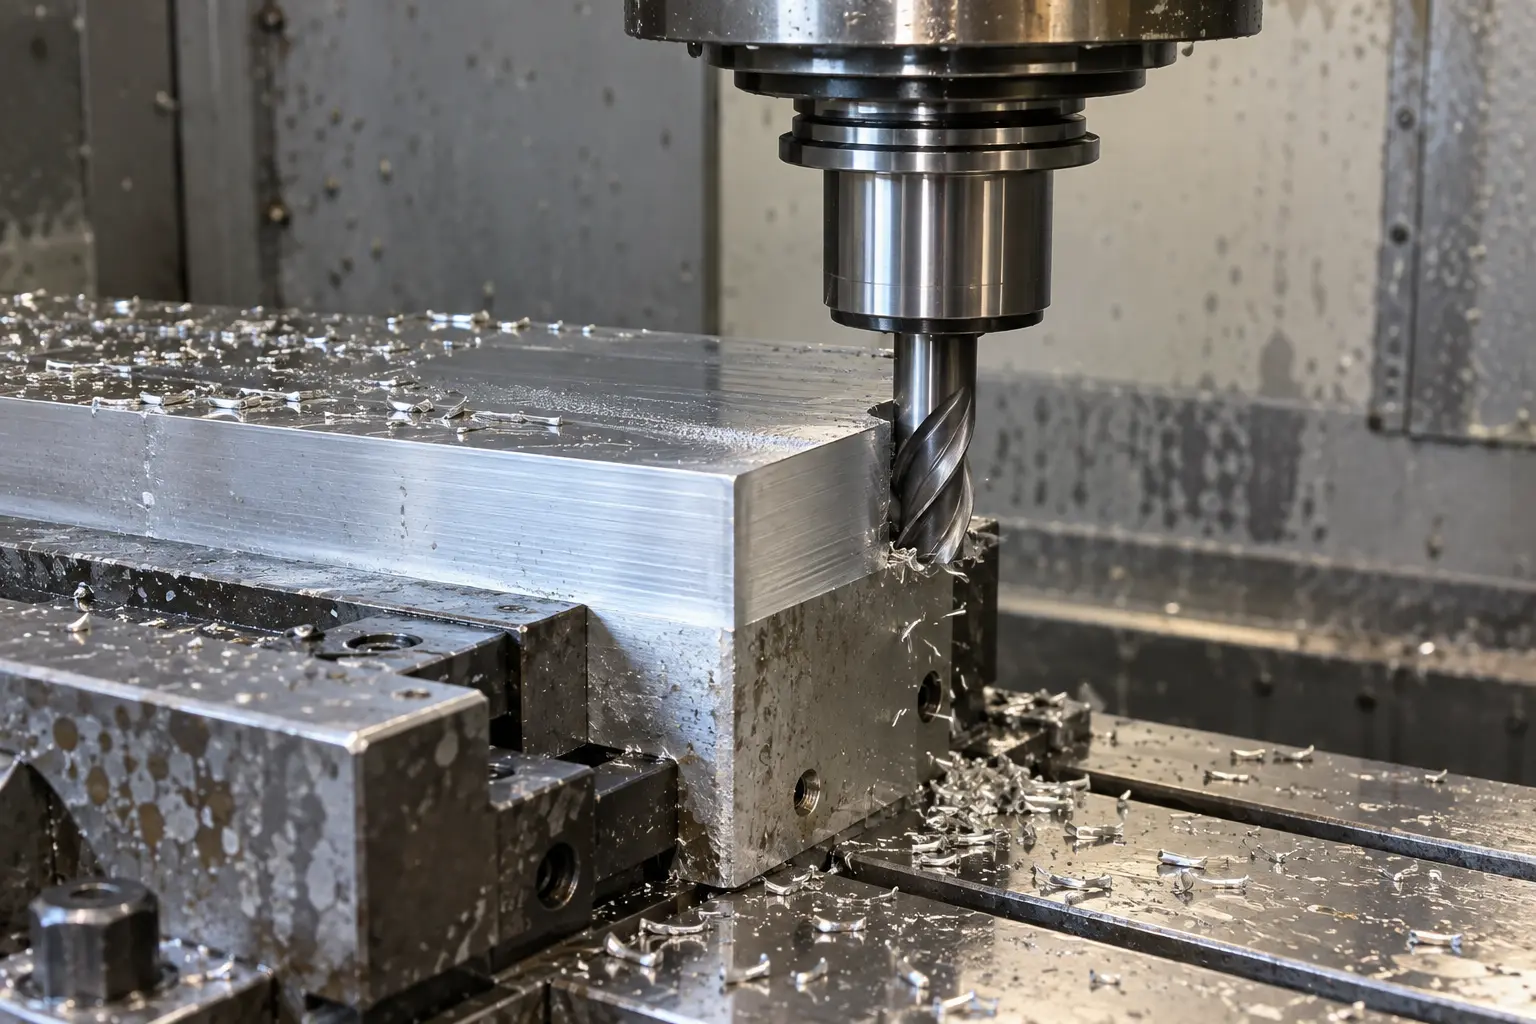
Hình minh họa kỹ thuật chân thực cho Phay thuận và phay nghịch: Chọn chiều chạy dao nào để ổn định kích thước và bề mặt?
Hình minh họa được tạo theo bố trí kỹ thuật của chủ đề; không phải ảnh sản xuất thực tế tại VietTech. Thông số và điều kiện nghiệm thu theo bản vẽ/RFQ.
Tiêu chíPhay thuậnPhay nghịch
Quan hệ giữa chiều quay và chiều chạy daoCùng chiều tại vùng cắtNgược chiều tại vùng cắt
Chiều dày phoiLớn đến nhỏNhỏ đến lớn
Tiếp xúc ban đầuLưỡi cắt vào phoi tương đối dứt khoátCó thể cọ xát trước khi tạo phoi ổn định
Hướng lực điển hìnhCó xu hướng ép phôi xuống và kéo theo hướng chạy daoCó xu hướng đẩy dao, đồng thời có thể nâng phôi
Yêu cầu đối với máyĐộ cứng vững tốt, độ rơ được kiểm soátÍt nhạy hơn với hiện tượng tự kéo do độ rơ
Bề mặt sau gia côngThường thuận lợi cho bước tinh khi hệ thống ổn địnhCó thể xuất hiện ma sát hoặc vết dao rõ hơn
Trường hợp thường cân nhắcPhay tinh, thành mỏng có gá ổn định, máy CNC hiện đạiLớp vảy cứng, lượng dư không đều, máy hoặc gá có giới hạn
04

Ảnh hưởng đến độ chính xác kích thước

Độ rơ của hệ truyền động

Trong phay thuận, lực cắt có thể kéo bàn máy hoặc dao theo hướng tiến. Nếu vít me, đai ốc hoặc cơ cấu truyền động có độ rơ đáng kể, lượng ăn dao thực tế có thể tăng đột ngột. Hậu quả là dao ăn sâu hơn dự kiến, tạo rung hoặc làm sai kích thước. Máy CNC hiện đại thường dùng vít me bi có tiền ép và điều khiển vị trí vòng kín, nhưng tình trạng máy vẫn phải được xác nhận bằng kiểm tra thực tế.

Độ võng dao và độ cứng vững của phôi

Dao phay ngón dài, đường kính nhỏ hoặc nhô khỏi bầu kẹp quá nhiều sẽ dễ bị võng dưới lực cắt. Với chi tiết thành mỏng, lực có thể làm phôi đàn hồi trong lúc gia công rồi hồi lại sau khi tháo kẹp. Khi đổi từ phay nghịch sang phay thuận, hướng sai lệch kích thước cũng có thể thay đổi. Vì vậy, bước tinh cần được thiết kế với lượng dư đồng đều, đường chạy dao liên tục và điều kiện kẹp ổn định.

Độ đảo dao và độ mòn không đều

Nếu độ đảo dao lớn, một lưỡi cắt sẽ chịu tải nhiều hơn các lưỡi còn lại. Khi đó, lợi thế lý thuyết của chiều phay có thể bị che lấp bởi rung và mòn cục bộ. Trước khi điều chỉnh chương trình, cần kiểm tra bầu kẹp, chiều dài nhô dao, tình trạng lưỡi cắt và độ sạch của bề mặt lắp ghép.

05

Khi nào nên ưu tiên phay thuận?

Phay thuận thường phù hợp khi: Điều này không có nghĩa phay thuận tự động tạo ra bề mặt đẹp. Nếu dao nhô dài, lượng ăn dao không phù hợp, phoi bị cắt lại hoặc đồ gá thiếu cứng vững, bề mặt vẫn có thể rung và sai kích thước.

  • Máy CNC có độ cứng vững tốt và độ rơ thấp.
  • Phôi được định vị chắc chắn, mặt tỳ sạch và đủ diện tích.
  • Dao sắc, độ đảo được kiểm soát và thoát phoi thuận lợi.
  • Cần phay tinh biên dạng hoặc cải thiện tính ổn định của bề mặt.
  • Vật liệu có xu hướng biến cứng khi bị cọ xát, chẳng hạn một số loại thép không gỉ.
06

Khi nào nên cân nhắc phay nghịch?

Phay nghịch có thể được lựa chọn khi: Khi bóc lớp bề mặt không đồng đều, phay nghịch có thể giúp lưỡi cắt đi vào từ phía vật liệu sạch hơn trước khi tiếp xúc vùng lớp cứng. Tuy nhiên, cần kiểm soát hiện tượng cọ xát khi chiều dày phoi ban đầu quá nhỏ.

  • Bề mặt phôi đúc hoặc phôi rèn có lớp vảy cứng, lớp ôxy hóa hoặc lượng dư thay đổi lớn.
  • Máy hoặc cơ cấu chạy dao không kiểm soát tốt độ rơ.
  • Cần tránh lực kéo dao đột ngột vào vùng lượng dư lớn.
  • Hướng lực của phay nghịch phù hợp hơn với một vị trí gá cụ thể.
  • Thử nghiệm thực tế cho thấy ba via hoặc độ ổn định tốt hơn trên một mép nhất định.
07

Không phải mọi đường chạy dao đều hoàn toàn thuận hoặc nghịch

Trong phay mặt, phay hốc hoặc phay biên dạng kín, tâm dao có thể đi qua vùng vật liệu theo cách khiến một phần cung tiếp xúc là phay thuận và phần còn lại là phay nghịch. Đặc biệt khi tâm dao nằm trong bề rộng cắt, hai cơ chế có thể cùng xuất hiện trong một lượt chạy. Do đó, khi đánh giá một chương trình CAM cần xem thêm góc ăn dao, bề rộng cắt hướng kính, điểm vào–ra dao và khả năng thoát phoi. Chỉ nhìn mũi tên chạy dao trên một cạnh chưa đủ để dự đoán toàn bộ trạng thái cắt.

08

Cách VietTech lựa chọn chiều phay cho chi tiết chính xác

Với mỗi chi tiết, VietTech xem xét bản vẽ, vật liệu, lượng dư, vị trí chuẩn, kết cấu đồ gá và yêu cầu đo kiểm trước khi thiết lập đường chạy dao. Quy trình đánh giá thường gồm: Trong nhiều trường hợp, phay thuận được dùng cho bước tinh trên máy CNC. Tuy nhiên, chiều phay có thể được thay đổi tại một số vùng để kiểm soát tải dao, ba via hoặc độ ổn định của thành mỏng. Phương án cuối cùng luôn dựa trên thử cắt và kết quả đo, không dựa riêng vào tên của phương pháp.

  • Xác định bề mặt chuẩn và hướng lực không làm mất ổn định gá đặt.
  • Chọn dao, chiều dài nhô và lượng ăn dao phù hợp với độ cứng vững.
  • Phân tách bước phá thô, bán tinh và tinh; duy trì lượng dư tinh hợp lý.
  • Kiểm tra chi tiết đầu tiên và bù dao dựa trên kết quả đo thực tế.
  • Theo dõi mòn dao và kiểm tra kích thước trong quá trình sản xuất theo yêu cầu của lô hàng.
09

Thông tin nên có khi gửi RFQ

Để VietTech đánh giá phương án gia công phù hợp, hồ sơ RFQ nên gồm: VietTech sẽ xem xét khả năng gia công, phương án kẹp, trình tự nguyên công và kế hoạch đo kiểm trước khi phản hồi báo giá.

  • Bản vẽ 2D thể hiện dung sai, chuẩn đo và yêu cầu độ nhám.
  • File 3D ở định dạng STEP khi có.
  • Mác vật liệu và trạng thái vật liệu.
  • Số lượng mẫu, số lượng sản xuất và nhu cầu lặp lại.
  • Yêu cầu xử lý nhiệt, xử lý bề mặt và vùng cần bảo vệ.
  • Tiêu chuẩn kiểm tra, báo cáo đo hoặc yêu cầu truy xuất nếu có.

XEM THÊM

Phay hốc sâu và thành cao: Cách kiểm soát rung, độ côn và lượng dư góc ↗Gia công CNC chi tiết thành mỏng: Cách hạn chế rung và biến dạng ↗

FAQ

Câu hỏi thường gặp

Phay thuận có luôn cho bề mặt tốt hơn không?

Không. Phay thuận thường thuận lợi cho phay tinh trên hệ thống cứng vững, nhưng bề mặt còn phụ thuộc dao, độ đảo, chế độ cắt, gá đặt và khả năng thoát phoi.

Máy CNC có thể dùng phay nghịch không?

Có. Phay nghịch vẫn là một chiến lược hợp lệ khi bề mặt có lớp cứng, lượng dư biến động hoặc hướng lực phù hợp hơn với điều kiện gia công cụ thể.

Chiều phay có ảnh hưởng đến ba via không?

Có. Hướng thoát của lưỡi cắt và độ cứng vững tại mép phôi ảnh hưởng đến vị trí và kích thước ba via. Có thể cần đổi chiều chạy dao hoặc bố trí bước tinh riêng để kiểm soát mép quan trọng.

Vì sao đổi chiều chạy dao lại làm kích thước thay đổi?

Do hướng lực cắt và hướng võng của dao hoặc phôi thay đổi. Độ rơ máy, độ nhô dao và lực kẹp cũng có thể làm sai lệch kết quả.

Có thể dùng cả hai phương pháp trên cùng một chi tiết không?

Có. Một chương trình có thể dùng chiều phay khác nhau cho phá thô, phay tinh, bóc lớp vảy hoặc kiểm soát ba via tại từng mép.

KIẾN THỨC KỸ THUẬT

Gửi RFQ để VietTech đánh giá

Quý khách có chi tiết phay CNC yêu cầu kiểm soát kích thước, độ nhám hoặc biên dạng? Hãy gửi bản vẽ 2D, file STEP, vật liệu, số lượng và yêu cầu kiểm tra. VietTech sẽ đánh giá phương án gia công và phản hồi báo giá phù hợp. ---GỬI YÊU CẦU BÁO GIÁ ↗