
加工技術

深いポケット・高い壁のフライス加工|びびり・テーパ・隅部残り代の対策

深ポケットのCNC加工について、工具突出し量、進入方法、段階的な荒加工、切りくず排出、均一な加工代、仕上げ、検査方法を解説します。

加工技術技術イメージ
01

概要

深ポケットは、機械本体、ハウジング、治具、金型部品、軽量化部品などに多く見られます。形状は単純に見えても、安定加工が難しい場合があります。工具突出し量が長くなり、切りくずが内部に残り、切削油剤が届きにくくなり、工具たわみによって側壁がテーパ状になるためです。 最も長い工具一本で全深さを加工することが、適切な工程とは限りません。部品設計、工具突出し量、荒加工・中仕上げ・仕上げの方法、切りくず排出、加工代、測定アクセスを一体として検討します。これらは加工時間、工具寿命、表面品質、寸法精度に直接影響します。

02

どのような形状を深ポケットと考えるか

すべての材料、機械、工具に共通する一つの比率はありません。深さに対して工具径が小さく、長い突出し量が必要となり、加工系の剛性が大きく低下する場合、難易度の高い深ポケットと考えます。工具首部、ホルダ、コーナーR、ポケット幅、切削油剤の方向もアクセスを制限します。 同じ深さでも、加工性は異なります。内側コーナーRが大きい広いポケットでは、大径で剛性の高い工具を使用できます。狭いポケット、小さいコーナーR、奥まった形状では、細く長い工具が必要となり、びびり、折損、側壁誤差のリスクが高まります。 工作機械のZ軸ストロークだけで加工可否を判断できません。工具とホルダの全体が干渉せずに入ること、刃長と逃げ長さが加工範囲に適すること、検査用プローブが対象面へ到達できることを確認します。

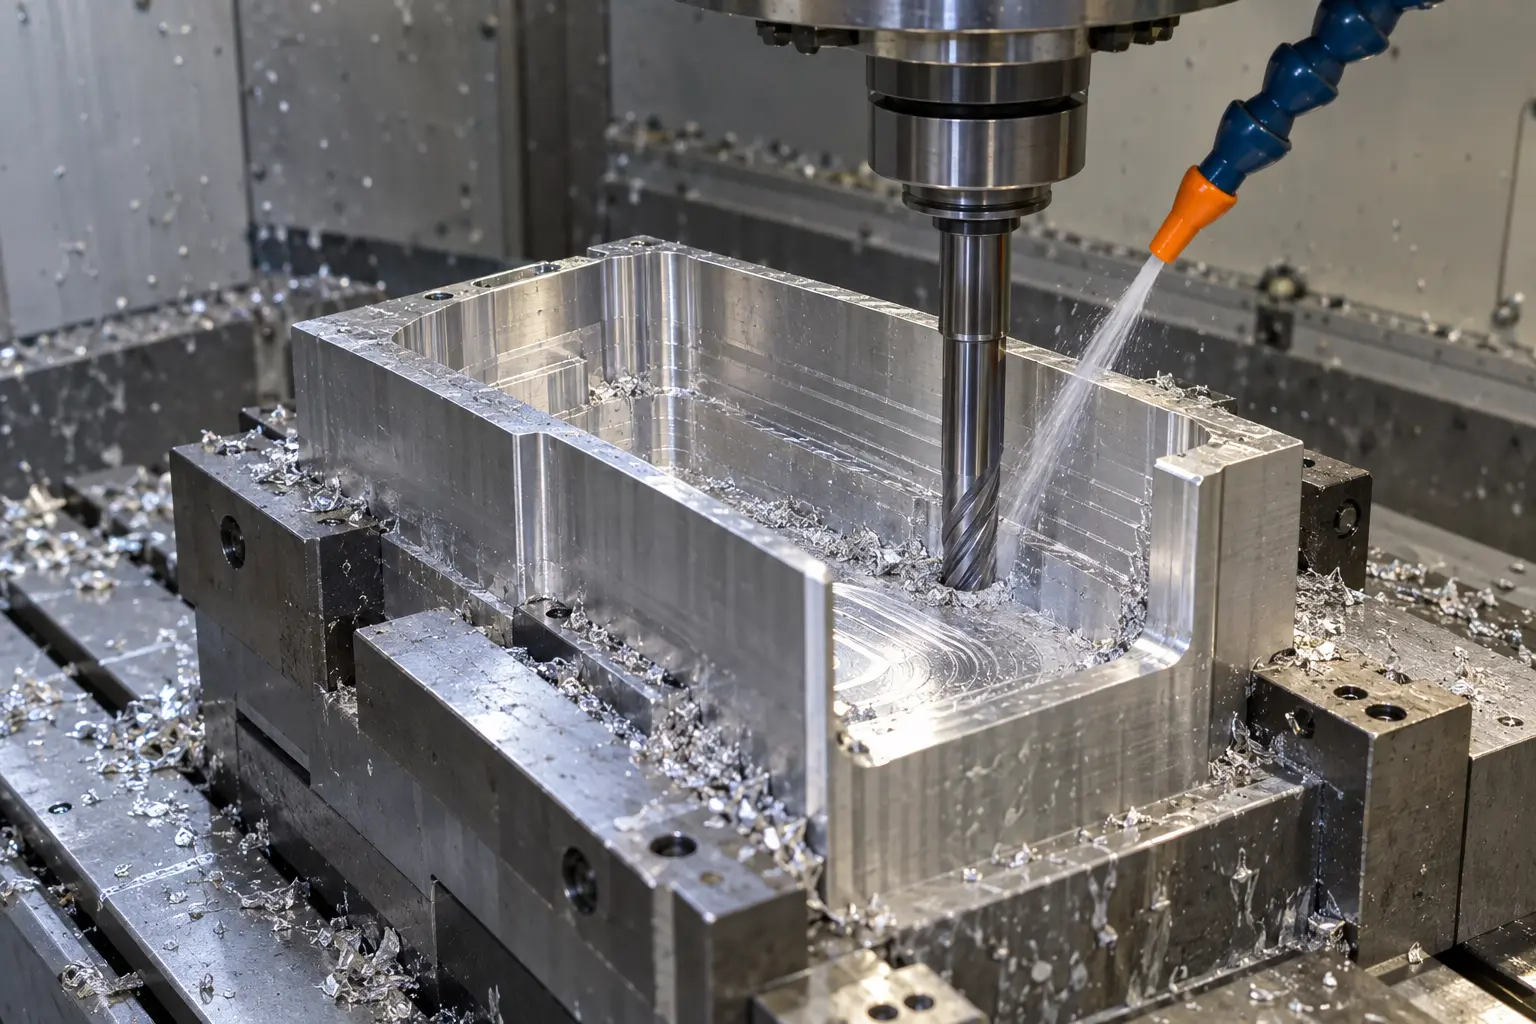
深いポケット・高い壁のフライス加工|びびり・テーパ・隅部残り代の対策の技術イメージ
記事の技術内容を示すために作成したイメージです。VietTechの実際の製造写真ではありません。仕様と合否判定は図面・見積条件に従います。
03

深ポケットでびびりと寸法誤差が生じる理由

工具突出し量による剛性低下

突出し量が長くなると、同じ切削力でも工具たわみが大きくなります。加工中に工具が側壁から逃げ、負荷が下がると戻ります。その結果、側壁のテーパ、深さ方向の寸法変化、びびり模様、刃先欠損が発生します。

内側コーナーで切削負荷が増加する

工具がコーナーへ入ると、工具接触角と切削負荷が急増する場合があります。一般的なオフセットツールパスでは、狭いコーナーに過負荷領域が生じやすくなります。送りとツールパスを適切に管理しなければ、びびりや工具折損がこの位置から始まります。

切りくずの再切削

底面に残った切りくずや工具と側壁の間に入った切りくずは、再切削されます。これにより発熱、表面傷、工具摩耗、不規則な負荷が増加します。アルミニウムでは切りくずが溝へ溶着し、鋼では高温で硬い切りくずが加工済み面を傷つけることがあります。

閉じた領域に熱が蓄積する

深い空間では、切削油剤の流れと放熱が制限されます。工具、ワーク、切りくずが不均一に加熱され、加工中の寸法が変化します。温度が安定する前の測定値は、規定の測定温度における寸法を示さない場合があります。

04

加工性を高める設計

機能上可能な範囲で内側コーナーRを大きくする

大きなコーナーRは、大径で剛性の高い工具を使用でき、相対的な突出し量を短くし、コーナー部の負荷増加を抑えます。機能上不要な小Rを外観目的だけで指定すると、加工費とリスクが大きく増える場合があります。 コーナー逃げを設ける方法や、側壁と底面で異なるRを設定する方法もあります。ただし、形状変更は設計者の承認が必要であり、加工会社が無断で変更することはできません。

過大な深さ対幅比を避ける

ポケットが狭く深くなるほど、工具、ホルダ、切りくず、切削油剤の空間が減少します。可能であれば、入口を広げ、アクセス穴を追加し、または部品を組立構造へ変更します。このようなDFM検討は、図面発行前に行うことが効果的です。

厳しい公差が必要な面を明確にする

一部の面だけが嵌合に使用される場合、すべての側壁と底面に同じ粗さ・公差を指定する必要はありません。機能面を明確にすることで、適切な仕上げ工具と測定方法を選択でき、非重要面の不要な加工時間を削減できます。

05

深ポケットの荒加工方法

各段で可能な限り短い工具を使用する

上部は短く剛性の高い工具で加工し、深い領域に到達するときだけ長い工具へ交換します。全深さを一本の長い工具で加工するよりも、深さごとに工具を分ける方が安定します。

適切なランプまたはヘリカル進入を使用する

工具構造とスペースが許す場合、ランプまたはヘリカル進入により負荷を徐々に増やし、直線的な突込みより切りくずの移動を改善できます。すべてのエンドミルが中心刃を持つわけではないため、工具メーカーの推奨に合わせて進入方法を選びます。

工具接触をできるだけ一定にする

アダプティブまたはトロコイドツールパスでは、半径方向切込み幅を小さくし、コーナーでも比較的一定の接触を維持できます。長い突出し工具や複雑なポケットに有効です。ただし、切削条件は、材料、機械、ホルダ、工具に合わせて検証し、別部品の条件をそのまま使用しないことが重要です。

段階的に加工し、切りくずを管理する

深さを複数段に分けることで、負荷と温度を管理し、切りくずを排出する機会を作れます。深くなるほど、切りくずの流れ、ノズル方向、エア補助、工具退避による洗浄サイクルを確認します。排出を改善せずに切削速度だけを上げると、問題が悪化します。

06

切りくず排出と切削油剤

適切な方法は、材料と設備によって異なります。正しい方向の切削油剤は、切りくずを運び、熱を除去できます。エアブローを補助的に使用できる場合もありますが、安全、ミスト、切りくず飛散を管理します。乾式加工が必要な材料・工具では、単純に切削油剤を増やさず、認定された条件に従います。 排出不良の主な兆候は次のとおりです。 このような場合は、送りを下げるだけでなく、排出経路、ノズル位置、工具溝、洗浄サイクルを確認します。

  • ツールパスの周回ごとに切削音が変化する。
  • 側壁に不規則な傷や溶着が見られる。
  • 切りくずが異常に変色し、繰り返し粉砕されている。
  • 深くなるにつれて主軸負荷が上昇する。
  • 同じ設定でも刃先が不均一に欠ける。
07

加工代と側壁・底面仕上げ

荒加工では、比較的均一な加工代を残します。深さ方向やコーナー部で加工代が大きく変化すると、仕上げ工具の負荷が不安定となり、荒加工の誤差が仕上げ面へ残ります。 一般的な工程は次のとおりです。 深い側壁の仕上げでは、切削力による工具たわみでテーパが生じます。半径方向切込み幅を小さくする、軸方向に分割する、太いシャンクと逃げ首を持つ工具を使用する、検証済みの仕上げパスを追加する方法があります。スプリングパスでは、二回目の負荷、温度、工具状態が同じとは限らないため、必ずしも誤差を修正できません。

  • 能率と切りくず排出を優先した荒加工。
  • 最初の工具で残った部分の取り残し加工。
  • 側壁と底面の加工代を均一にする中仕上げ。
  • 一定負荷による側壁仕上げ。
  • 平面度または粗さ要求が異なる場合の底面専用仕上げ。
08

深ポケットの検査方法

検査項目には、深さ、幅、位置、側壁真直度、直角度、コーナーR、底面平面度、表面粗さなどがあります。標準CMMスタイラスでは全領域へ到達できない場合があり、長いスタイラスには剛性と測定不確かさの課題があります。 加工前に検査方法を計画します。 アクセス条件と測定不確かさに対して公差が小さすぎる場合は、見積り・製作前に合否判定方法を合意します。

  • 到達可能な範囲で最も短く剛性の高いプローブ構成を選びます。
  • 図面と機能的な取付状態に従ってデータムを設定します。
  • 複数の高さで測定し、側壁テーパや湾曲を確認します。
  • 入口付近の一断面だけで側壁全体を判断しません。
  • 特性と公差に応じて、深さ測定器、ゲージ、ダイヤルゲージ、CMMを使い分けます。
  • 測定前にポケットを洗浄し、部品温度を安定させます。
09

RFQに含める情報

次の情報をご提示ください。 VietTechは、CNCフライス加工、CNC旋削、精密研削、ワイヤ放電加工、および図面に基づく検査に対応しています。深ポケットの加工可否は、呼び深さだけでなく、部品全体寸法、機械ストローク、工具・ホルダのアクセス、材料、公差、数量を確認したうえで判断いたします。

  • 改訂番号が一致した2D図面と3Dモデル。
  • 材料規格、材料状態、素材寸法。
  • ポケット深さ、コーナーR、肉厚、アンダーカット形状。
  • 機能面ごとの寸法公差、幾何公差、表面粗さ。
  • 工具痕が許容される面と外観要求面。
  • バリ取り、洗浄、熱処理、表面処理要求。
  • 数量、初回品計画、測定報告書の要求。

関連ページ

薄肉部品のCNC加工 ↗穴あけ・ボーリング・リーマ加工 ↗VietTechの加工能力 ↗

FAQ

よくあるご質問

最初からロングリーチ工具を使用する必要がありますか。

必要ありません。上部には可能な限り短い工具を使用し、深い領域でのみ長い工具へ交換します。これにより剛性を保ち、弱い工具での加工時間を短縮できます。

ポケットが底へ向かって小さくなる原因は何ですか。

工具たわみ、工具摩耗、不均一な加工代、深さに伴う負荷増加が主な原因です。複数の高さで測定し、一つの寸法補正だけでなく、中仕上げと仕上げ工程を調整します。

切りくず排出にエアブローを使用してもよいですか。

適切に検証した工程では使用できます。ただし、材料、工具、安全性、ミスト・切りくずの飛散を評価します。エアだけでなく、指向性のある切削油剤や吸引が必要な場合もあります。

アダプティブツールパスは常にオフセットより優れていますか。

常に優れているとは限りません。荒加工時の接触を安定させる効果がありますが、形状、機械特性、CAM設定、工具に依存します。最終面には別の仕上げパスが必要です。

CMMですべての深ポケットを測定できますか。

できません。プローブが干渉せずに対象面へ到達し、信頼できる剛性を持つ必要があります。狭く深い形状やアンダーカットでは、専用スタイラスまたは別の測定方法が必要です。

加工技術

深いポケット形状をご相談ください

2D図面、3Dデータ、材質、ポケット深さ、隅R、公差、数量をお送りください。工具、ツールパス、治具、検査方法を検討します。見積依頼 ↗