
幾何公差・測定

図面に基づくCMMのデータム設定:3-2-1原則の正しい理解

図面のA-B-Cデータム、安定した固定、ワーク座標系の設定がCMM測定結果に与える影響を説明します。

幾何公差・測定技術イメージ
01

同じ部品のCMM結果が異なる理由

同じ部品でも基準座標系の作り方が違えば、穴の位置度や直角度の報告値が変わることがあります。CMMが取得する点はまず機械座標系上の点です。検査ソフトは図面のデータム構成に沿ってワーク座標系を作り、その座標系に対して形体の関係を評価します。見た目がきれい、または測りやすいという理由だけで機能データム以外の面を原点にすると、数値はもっともらしくても組付け上の要求を示しません。測定プログラムを作る前に、対象形体、データムの順番、有効な図面改訂、合否判定方法を確認します。

02

図面のデータムと治具の接触面は同じではない

データムは実際のデータム形体から図面の規則に従って設定される理想的な幾何学的参照です。A記号が付いた金属面そのものは完全な数学的平面ではなく、データム形体です。治具の支持点や位置決めピンは測定時に基準を模擬しますが、安定した接触と部品を曲げない固定が必要です。ISO 5459:2024はデータム系の用語と解釈方法を定めています。測定時の実現方法は物理的な場合も数学的な場合もあります。指定されていない底面を定盤に置いただけで、図面のデータムAを再現したことにはなりません。

設計基準・加工基準・検査基準

目的が異なれば基準も異なり得ます。最初の粗い位置合わせに便利な面を使っても、最終合否は指定されたデータム系で評価します。

ベストフィットを無断で代用しない

形状比較に最適合わせが有効な場合はありますが、位置度や姿勢公差に指定されたA-B-Cのデータム系を自動的に置き換えるものではありません。

03

3-2-1原則が表すこと

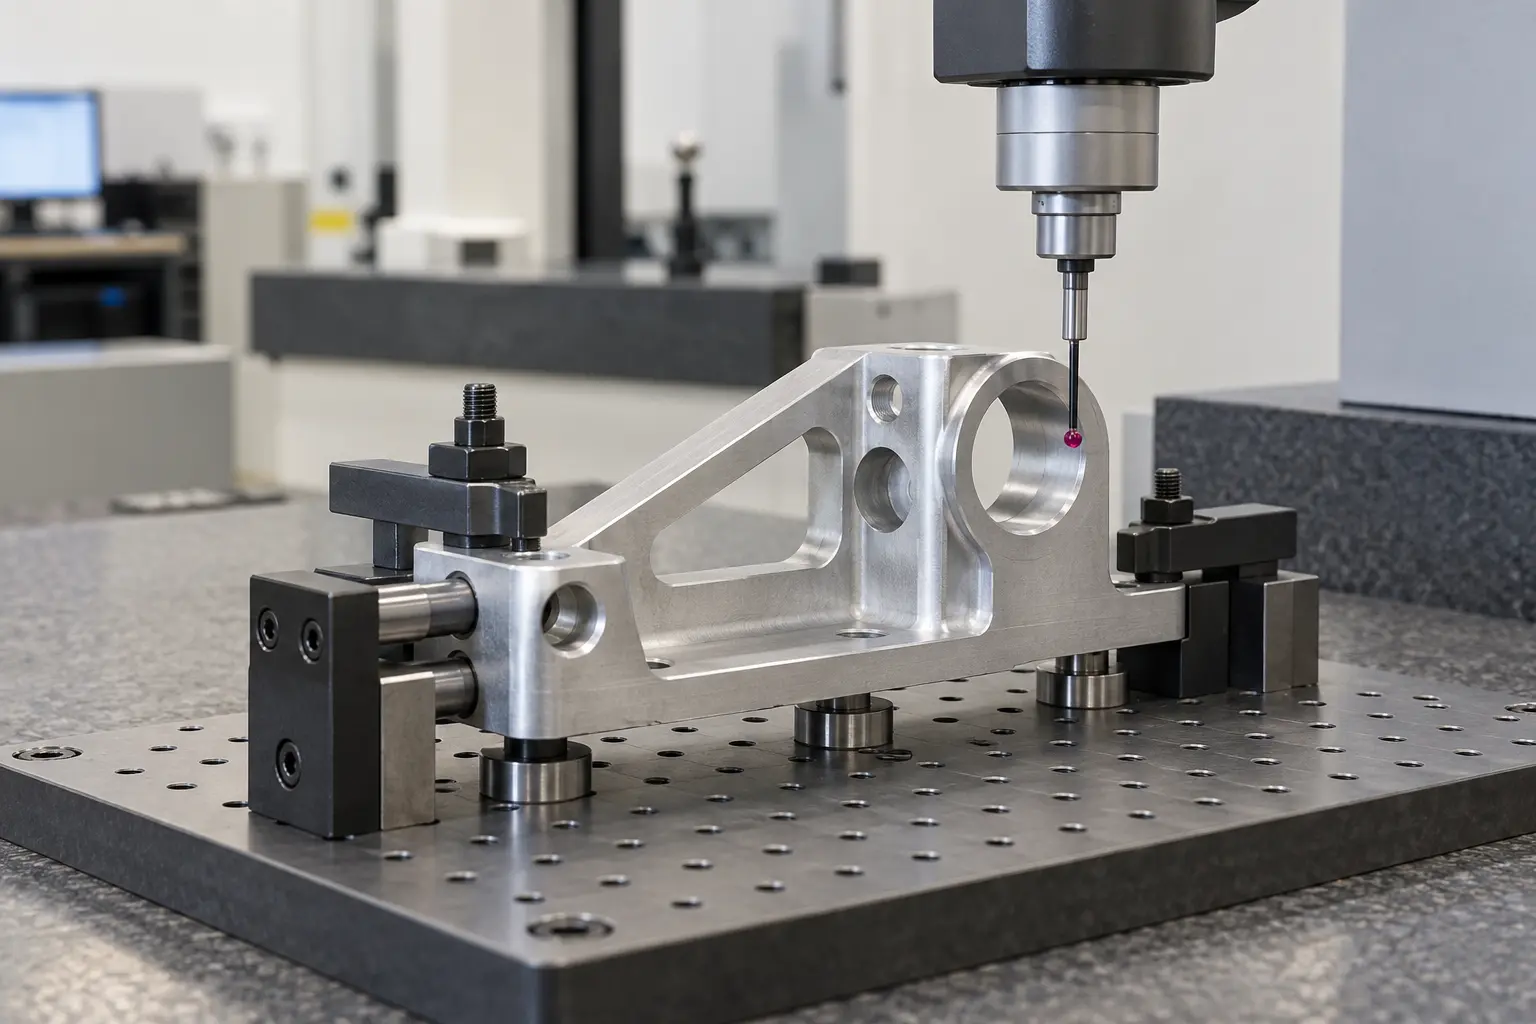
三つの直交する基準面を持つ適切なブロック状部品では、剛体の六つの自由度を主データムで三つ、副データムで二つ、第三データムで一つの順に拘束する考え方が使えます。これは治具の接触と基準の優先順位を理解するためのモデルであり、CMMで必ず三点、二点、一点しか測ってはいけないという意味ではありません。測定点が少なすぎると、面のうねり、傷、バリを見逃します。測定点の数と分布、形体の当てはめ方法は公差と形状に合わせます。円筒、溝、穴、特殊なデータム系は単純なブロック状の3-2-1とは異なる場合があります。

CMMプローブの下で3-2-1原則により位置決めした機械部品
3-2-1データム設定とCMMプローブを示すために作成したイメージです。VietTechの実際の検査写真ではありません。データム再現、締付け、測定点、評価方法は図面と検査計画に従います。
データムの役割目的よくある誤り
A:主データム最初の機能的な姿勢を決める指定外の測りやすい面を使う
B:副データム優先順位に従い残りの姿勢を拘束するBとCを入れ替える
C:第三データム座標系の最後の自由度を決める図面にない外側エッジを原点にする
測定方法形体に応じた測定点と評価を選ぶ測定点不足やバリの見落とし
04

CMM座標系の設定手順

最初に2D図面、3Dモデル、幾何公差指示の改訂を照合します。基準となる領域を清掃し、切りくずやバリを確認します。表面処理がある場合は、処理前後のどの状態で合否を判定するかも明確にします。ワークを安定して支持し、変形しない範囲の固定力を用います。機器の手順に沿ってプローブを点検・校正した後、安全にワークを探すための仮座標系を作ることがあります。続いてデータム形体を適切な点数と位置で測り直し、最終座標系を設定します。その後に穴、面、輪郭などの合否対象を測定します。ワークを一度取り外して再固定し、結果の繰返し性を確認する方法も有効です。

05

穴位置の値が大きく変わる場合

原点が動いたり座標軸が回転したりすると、基準から遠い穴の報告値が大きく変わることがあります。穴そのものが変形したとは限りません。原因として、B面の取り違え、バリ上へのプローブ接触、不安定な支持、薄肉部の締付け変形、異なる形体当てはめ方法が考えられます。プローブ状態、ワーク温度、測定室の環境も影響します。ZEISSはCMM測定を機械だけでなくセンサー、治具、環境、ソフトウェア、作業手順を含む測定システムとして捉えています。「CMMで測定」と書かれているだけでは、二つの結果をそのまま比較できません。

06

検査報告書に残す情報

有用な報告書には図面改訂、検査した形体、データムの優先順位、理論値、公差限界、実測値を明記します。厳しい要求では、合意した品質手順に従ってプログラム版、プローブ構成、治具、測定条件も記録します。結果が限界値に近いときは測定の不確かさと事前に合意した判定ルールを確認してください。基準面の指示が曖昧、または幾何形状と矛盾する場合、合格値を得るために座標系を独断で変えるのではなく設計者へ照会します。

07

測定を含むRFQで伝えること

改訂番号が明確な2D図面と一致する3Dモデル、A-B-Cデータム、幾何公差枠、材質、数量、表面処理前後のどちらを測るかをお知らせください。全数検査か抜取検査か、報告書の形式、必要な測定方法も指定します。VietTechは案件ごとにCNC加工と適切な測定方法を確認し、必要に応じてCMMによる測定を検討します。可否はワークの大きさ、形状、公差、プローブのアクセス性によります。加工前に測定計画を共有すると、同じ部品を異なる基準で検査して生じる認識の差を減らせます。

  • 有効な図面と改訂
  • データム順と合否公差
  • 測定時の部品状態
  • 抜取数と報告書要件

関連ページ

直角度と傾斜度の違い:データムの読み方と三次元測定機による検査 ↗穴パターンの位置度公差|データム・理論的に正確な寸法・MMCの読み方 ↗

FAQ

よくあるご質問

3-2-1とはCMMで六点だけ測る意味ですか?

いいえ。一般的な固定モデルで六自由度を拘束する考え方です。実際の測定点数は形状と公差に合わせます。

最もきれいな面をデータムAにできますか?

その面が図面で指定されたデータム形体、または設計者が承認した面である場合に限ります。

BとCの順番を変えると結果が変わるのはなぜですか?

データムの優先順位が座標系の拘束方法を決めるためです。順序変更で軸の向きや原点が変わることがあります。

CMMソフトはクランプ変形を補正しますか?

いいえ。数学的な座標合わせでは、実際の曲がりやバリ接触、不安定な支持は解消できません。

測定のRFQには何が必要ですか?

データム、公差枠、測定時の状態、検査数量、報告書形式、図面とモデルの改訂をお知らせください。

幾何公差・測定

加工前に検査方法を確認しませんか

データムを示した図面、3Dモデル、重要公差、報告書の要件をお送りください。VietTechが加工と測定の方法を検討します。見積依頼 ↗