
DUNG SAI & ĐO KIỂM

Thiết lập chuẩn đo CMM theo bản vẽ: Hiểu đúng nguyên tắc 3-2-1

Hướng dẫn chọn datum A-B-C, gá chi tiết và thiết lập hệ tọa độ CMM để kết quả đo phản ánh đúng yêu cầu bản vẽ.

DUNG SAI & ĐO KIỂMHÌNH MINH HỌA KỸ THUẬT
01

Vì sao hai báo cáo CMM có thể cho kết quả khác nhau?

Một chi tiết có thể được đo trên cùng loại máy CMM nhưng cho kết quả vị trí lỗ hoặc độ vuông góc khác nhau nếu cách lập chuẩn và gá đặt không thống nhất. Máy ghi nhận tọa độ điểm trong hệ máy; phần mềm phải dựng hệ tọa độ chi tiết theo chuẩn của bản vẽ rồi mới tính quan hệ giữa các đặc tính. Chọn mặt đẹp hoặc dễ chạm làm gốc thay cho datum chức năng có thể tạo ra một bộ số đo trông hợp lý nhưng không phục vụ mục đích lắp ráp. Vì vậy trước khi viết chương trình đo, người đo cần xác định bản vẽ đang chỉ định đặc tính nào, chuẩn nào, thứ tự chuẩn ra sao và phiên bản tài liệu nào có hiệu lực.

02

Datum trên bản vẽ khác với mặt đang tì đồ gá

Datum là tham chiếu hình học lý tưởng được thiết lập từ đặc tính chuẩn thực tế của chi tiết theo quy tắc bản vẽ. Mặt kim loại có ký hiệu A là đặc tính chuẩn, không phải một mặt phẳng toán học hoàn hảo. Gối đỡ hoặc chốt định vị là bộ phận mô phỏng chuẩn khi gá; chúng cần tiếp xúc ổn định nhưng không được làm cong chi tiết. ISO 5459:2024 quy định thuật ngữ và phương pháp thể hiện hệ chuẩn; cách mô phỏng vật lý hoặc toán học khi kiểm tra cần phù hợp bản vẽ và kế hoạch đo. Đừng mặc định 'đặt đáy xuống bàn' là đã đo đúng datum A nếu đáy ấy không phải đặc tính được chỉ định.

Chuẩn thiết kế, chuẩn gia công và chuẩn đo

Ba hệ chuẩn có thể khác nhau vì mục đích. Khi kiểm đặc tính theo bản vẽ, cần báo cáo theo hệ chuẩn nghiệm thu; nếu phải dùng chuẩn gá thuận tiện để tìm chi tiết ban đầu, chương trình CMM vẫn phải chuyển sang hệ chuẩn cuối đúng yêu cầu.

Không dùng best-fit thay datum một cách tùy tiện

Căn chỉnh toàn bộ model để sai lệch nhỏ nhất có thể hữu ích ở một số tác vụ so biên dạng, nhưng không tự động thay thế chuỗi datum được chỉ định cho độ vị trí hoặc định hướng.

03

Nguyên tắc 3-2-1 diễn giải thế nào?

Với chi tiết dạng khối có ba mặt chuẩn vuông góc và kế hoạch gá phù hợp, có thể hình dung sáu bậc tự do được ràng buộc dần: chuẩn chính khống chế ba, chuẩn phụ khống chế hai, chuẩn thứ ba khống chế một. Đây là cách nhớ bố trí tiếp xúc và thứ tự định hướng, không phải quy tắc rằng CMM chỉ được chạm đúng ba, hai và một điểm. Đo một mặt bằng quá ít điểm có thể bỏ sót độ cong hoặc vết xước; số điểm, vị trí lấy điểm và thuật toán ghép hình học cần phù hợp dung sai. Với chi tiết trụ, khe, lỗ hoặc hệ chuẩn đặc biệt, mô phỏng chuẩn có thể không giống khối 3-2-1 đơn giản.

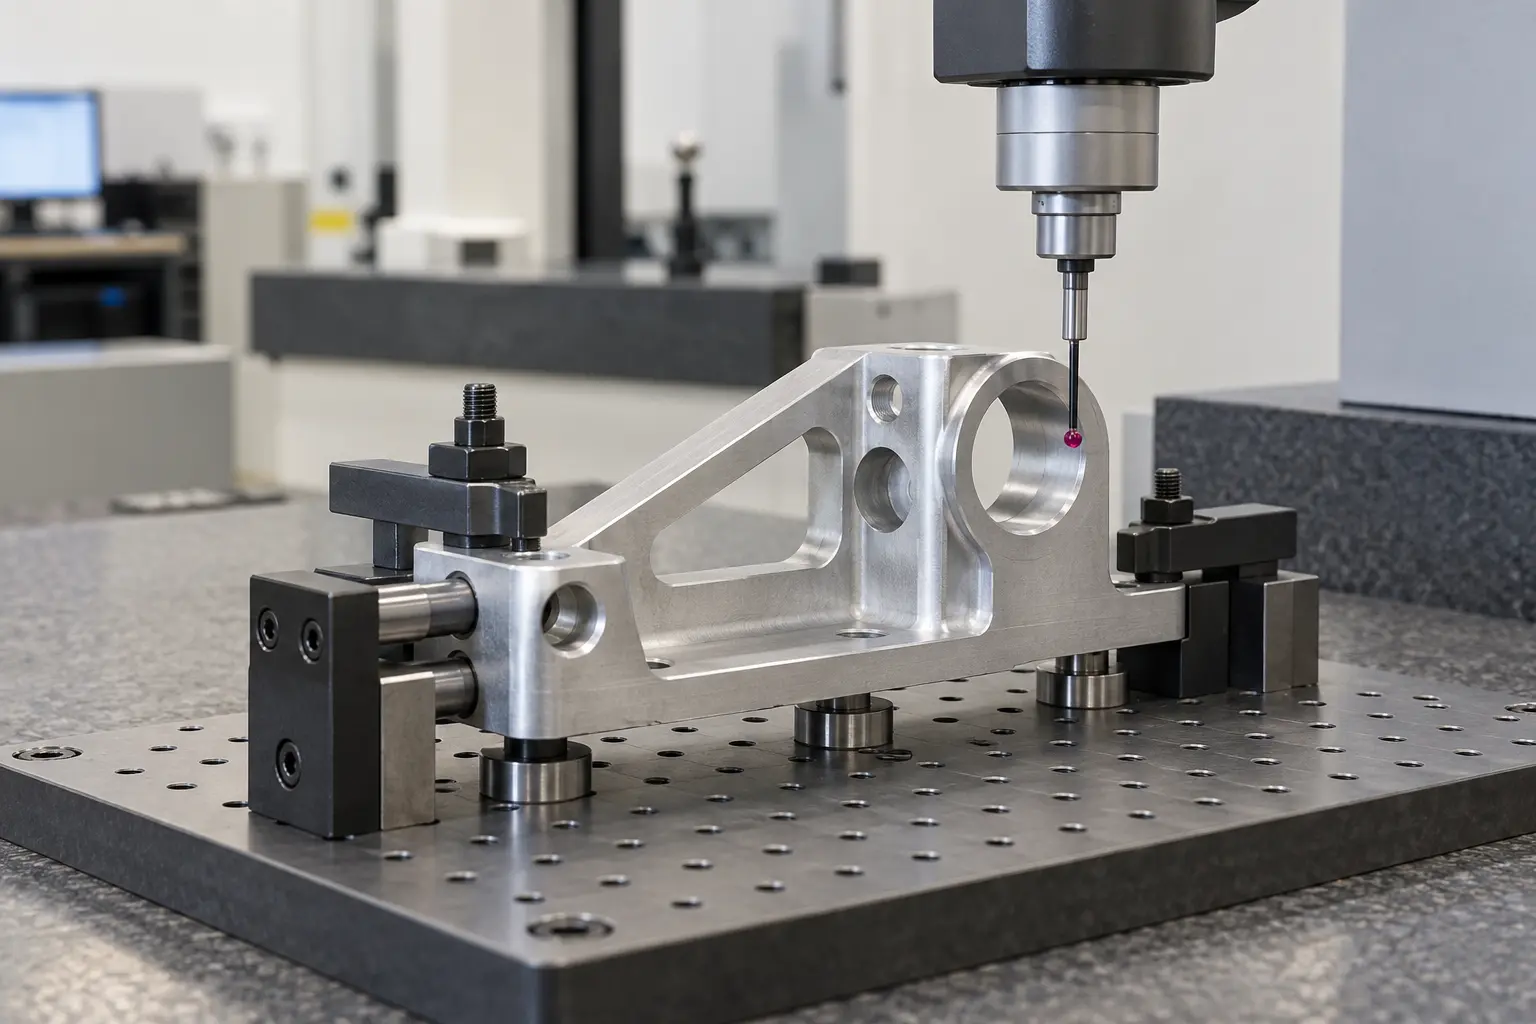
Chi tiết cơ khí được gá theo nguyên tắc 3-2-1 dưới đầu dò CMM
Hình minh họa được tạo để thể hiện bố trí chuẩn 3-2-1 và đầu dò CMM; không phải ảnh đo kiểm thực tế tại VietTech. Chuẩn A-B-C, lực kẹp, số điểm đo và thuật toán đánh giá phải theo bản vẽ và kế hoạch kiểm tra.
Vai trò chuẩnĐiều cần hiểuLỗi thường gặp
A – chuẩn chínhĐịnh hướng cơ bản và mặt/tính năng chức năng đầu tiênChọn mặt gia công thuận tiện thay mặt được chỉ định
B – chuẩn phụĐịnh hướng còn lại theo thứ tự ưu tiênĐảo B và C làm xoay hệ tọa độ
C – chuẩn thứ baKhóa bậc tự do cuối cho hệ đủ xác địnhĐặt gốc theo cạnh ngoài không có trên bản vẽ
Chiến lược đoĐiểm đo và phép ghép phù hợp hình học thực tếDùng quá ít điểm hoặc không kiểm bavia
04

Quy trình lập hệ tọa độ CMM thực tế

Trước hết kiểm revision bản vẽ, model và khung dung sai hình học. Vệ sinh ba vùng chuẩn, loại bỏ phoi và kiểm bavia; nếu bề mặt đã xử lý, xác nhận trạng thái cần đo là trước hay sau xử lý. Sau đó đặt chi tiết tựa chắc, kẹp đủ giữ vị trí nhưng không làm biến dạng. Kiểm tình trạng đầu dò và chuẩn hóa đầu đo theo quy trình của thiết bị. Có thể lập hệ thô để đầu dò tìm thấy chi tiết an toàn, rồi đo lại các đặc tính chuẩn bằng chiến lược có đủ điểm và dựng hệ tọa độ cuối. Cuối cùng mới đo lỗ, mặt hoặc biên dạng cần nghiệm thu. Chạy lại một chi tiết sau tháo–gá là cách thực tế để nhận biết độ lặp của phương pháp.

05

Khi nào kết quả vị trí lỗ thay đổi mạnh?

Khi gốc tọa độ dịch hoặc trục hệ đo xoay, các lỗ xa chuẩn có thể cho sai khác tăng lên dù chính lỗ đó không đổi. Nguyên nhân có thể là lấy nhầm mặt B, điểm đo nằm trên bavia, mặt tì không ổn định, thành mỏng bị kẹp cong, hoặc dùng mặt phẳng ghép theo cách khác giữa hai chương trình. Chất lượng đầu đo, nhiệt độ chi tiết và môi trường cũng ảnh hưởng. ZEISS nhấn mạnh kết quả CMM thuộc về cả hệ đo gồm máy, đầu dò, đồ gá, môi trường, phần mềm và người vận hành; một nhãn 'đo bằng CMM' chưa đủ để khẳng định hai kết quả có thể so trực tiếp.

06

Nên ghi gì trên báo cáo kiểm?

Một báo cáo hữu ích thể hiện số bản vẽ/revision không chứa thông tin khách hàng trong tài liệu công khai, mã đặc tính kiểm soát nội bộ, tên datum theo khung dung sai, giá trị danh nghĩa, giới hạn và kết quả đo. Với yêu cầu khắt khe, nên lưu phiên bản chương trình, cấu hình đầu dò, cách gá và điều kiện đo theo quy trình chất lượng. Khi kết quả sát giới hạn, xem xét độ không đảm bảo đo và quy tắc quyết định đã thống nhất trước khi kết luận đạt/không đạt. Nếu bản vẽ không rõ mặt chuẩn hoặc ký hiệu mâu thuẫn với hình học, cần hỏi bên thiết kế thay vì âm thầm đổi hệ chuẩn để có kết quả đẹp.

07

Thông tin cần gửi trong RFQ đo kiểm

Để VietTech đánh giá khả năng gia công và đo, vui lòng gửi bản vẽ 2D cùng model 3D đồng revision, các datum A-B-C, khung dung sai, số lượng, vật liệu, trạng thái trước/sau xử lý bề mặt và đặc tính cần báo cáo. Nêu rõ cần đo toàn bộ chi tiết hay lấy mẫu, loại báo cáo, thời điểm kiểm và yêu cầu phương pháp nếu có. VietTech sử dụng thiết bị đo phù hợp với công việc đã xác nhận, bao gồm CMM cho đặc tính thích hợp; tính khả thi của từng yêu cầu phụ thuộc kích thước, hình học, dung sai và khả năng tiếp cận đầu dò. Thống nhất kế hoạch đo trước sản xuất giúp giảm tranh chấp khi hai bên kiểm cùng một chi tiết theo hai hệ chuẩn khác nhau.

  • Bản vẽ và revision có hiệu lực
  • Khung datum và dung sai cần nghiệm thu
  • Trạng thái chi tiết lúc đo
  • Số lượng mẫu và định dạng báo cáo

XEM THÊM

Độ vuông góc và độ nghiêng: Cách đọc chuẩn datum và đo kiểm bằng CMM ↗Dung sai vị trí cụm lỗ: Cách đọc chuẩn, kích thước cơ bản và MMC ↗

FAQ

Câu hỏi thường gặp

Nguyên tắc 3-2-1 có nghĩa chỉ đo sáu điểm không?

Không. 3-2-1 mô tả cách khống chế sáu bậc tự do trong một mô hình gá thông dụng; số điểm CMM thực tế phải đủ cho hình học và dung sai.

Có thể lấy mặt đẹp nhất làm datum A không?

Chỉ khi đó là đặc tính chuẩn được bản vẽ hoặc bên thiết kế chấp thuận. Mặt dễ đo chưa chắc là mặt chức năng.

Vì sao đổi thứ tự B và C lại đổi kết quả?

Thứ tự chuẩn quyết định cách ràng buộc hệ tọa độ. Đảo thứ tự có thể thay hướng trục hoặc gốc, từ đó đổi giá trị vị trí và định hướng.

CMM có tự loại bỏ ảnh hưởng của gá kẹp không?

Không. Phần mềm có thể tính căn chỉnh, nhưng không thể tự sửa biến dạng do kẹp, bavia hoặc tiếp xúc không ổn định.

RFQ cần nêu những gì về đo kiểm?

Nêu datum, khung dung sai, trạng thái chi tiết, số lượng kiểm, mẫu báo cáo và revision bản vẽ/model. Nếu có phương pháp nghiệm thu riêng, gửi cùng RFQ.

DUNG SAI & ĐO KIỂM

Cần thống nhất phương pháp đo trước khi gia công?

Gửi bản vẽ có datum, model 3D, dung sai quan trọng và yêu cầu báo cáo. VietTech sẽ xem xét phương án gia công và đo kiểm phù hợp cho chi tiết.GỬI YÊU CẦU BÁO GIÁ ↗