バリは外観だけでなく機能上のリスクです
バリとは、切削後のエッジに残る突出または変形した材料です。カバー板では主に手触りや外観の問題でも、位置決め穴、シール面、案内溝、ねじ、油路、清浄空間では、組立不良、相手部品の傷、シール損傷、切りくず残留、異物発生の原因になります。そのため、「バリなきこと」だけでは工程設計と合否判定に十分ではありません。機能エッジ、必要なエッジ状態、遊離物を許容しない箇所、検査方法をRFQで明確にし、安全な面取りと寸法管理されたエッジを区別することが重要です。

CNC加工技術
貫通穴、交差穴、ねじ、工具出口に生じるバリを予測・低減・検査し、見積依頼で明確に指定する方法を解説します。
バリとは、切削後のエッジに残る突出または変形した材料です。カバー板では主に手触りや外観の問題でも、位置決め穴、シール面、案内溝、ねじ、油路、清浄空間では、組立不良、相手部品の傷、シール損傷、切りくず残留、異物発生の原因になります。そのため、「バリなきこと」だけでは工程設計と合否判定に十分ではありません。機能エッジ、必要なエッジ状態、遊離物を許容しない箇所、検査方法をRFQで明確にし、安全な面取りと寸法管理されたエッジを区別することが重要です。
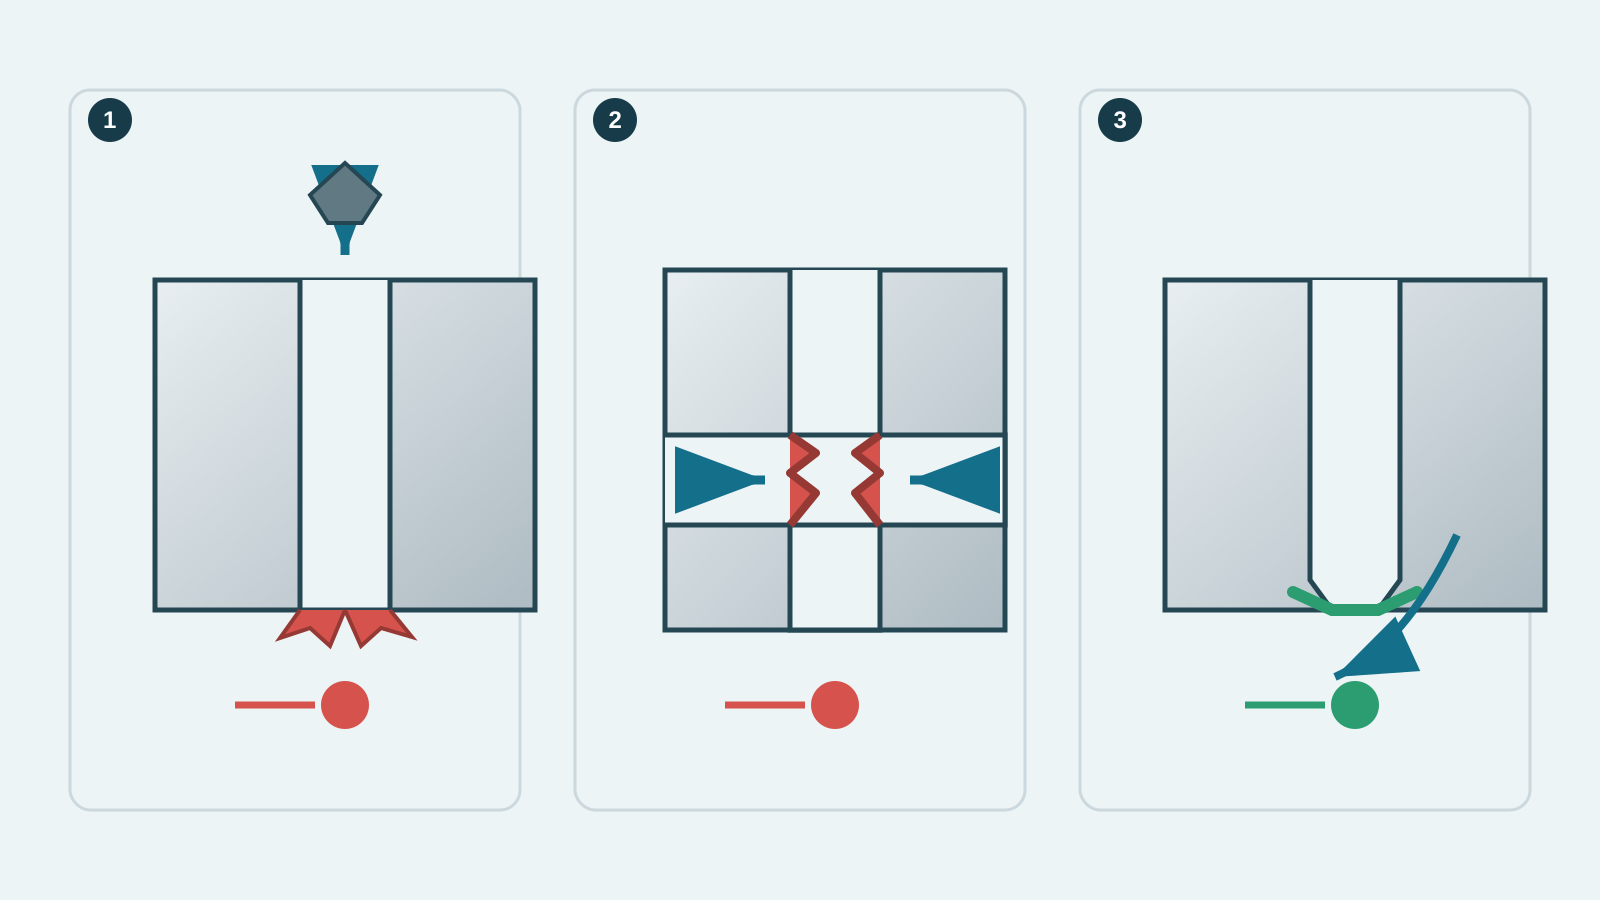
バリの位置と形状は、切削機構、工具の切れ味、工具出口、治具剛性、材料の延性に左右されます。貫通穴では、出口側の最終層が十分に支持されず、切断前に押し出されることがあります。交差穴では、目視も工具接近も難しい内側にバリが生じます。輪郭加工では工具がワークから抜ける側に集中しやすく、加工方向を変えて処理しやすい側へ移す方法もありますが、剛性と面品位を同時に評価する必要があります。ねじ、狭い溝、深穴ではバリ残留や面取り後の二次バリにも注意します。
部品全体へ一律の注記を適用するのではなく、エッジを機能別に分類します。接近しやすくてもデータム面の近くにあるエッジ、深い交差穴内で直接見えないエッジなど条件が異なります。次表はDFM検討用であり、標準合否基準ではありません。
| 箇所 | 主なリスク | 管理の方向 | 確認方法の例 |
|---|---|---|---|
| 貫通穴出口 | 突出、欠け、組立干渉 | 出口支持、鋭利な工具、管理された面取り | 目視・拡大観察または図面指定ゲージ |
| 交差穴 | 見えないバリ、切りくず残留、流路阻害 | 工程順、裏面取り・専用工具 | 内視鏡またはリスクに応じた工程保証 |
| ねじ入口・出口 | 組立時の傷、不完全山 | 導入面取りと清掃 | GO/NO-GOゲージとエッジ観察 |
| 精密はめあい部 | 機能寸法の変化 | 独立寸法を持つエッジ加工 | 面取り/丸みとはめあい寸法の測定 |
| 手で触れる外周 | 鋭利さ、作業安全 | 適切な角落とし | 合意した目視・触感基準 |
後工程を増やす前に、バリ発生量そのものを抑える方が安定する場合が多くあります。工具摩耗、振れ、支持不足、切りくずの再噛み、出口側の支持不足はエッジを悪化させます。形状に応じて、両側加工、裏当て、バリを接近可能な側へ誘導するツールパス、専用面取り工程を検討します。傾斜面への抜けや交差穴では刃先の接触が連続的に変化するため、実材料と治具での確認が必要です。すべての部品に共通する送り、面取り量、R値はありません。
可能であれば出口を支持し、ドリルの状態を管理して最終層を押し出さないようにします。傾斜出口や交差穴は工具形状と進入方向を個別に評価します。
加工方向、切削順序、工具出口によってバリの発生面が変わります。ただし、剛性低下やびびりを生む変更は避けます。
機上面取り、裏面取り工具、手作業のスクレーパや砥石、ブラシ、バレル研磨、特殊工程などがあります。手作業は柔軟ですが接近性と作業標準に依存します。バレル研磨は多くのエッジを均一化できる一方、面粗さ、角、微小寸法に影響し、深い交差穴を必ず処理できるわけではありません。交差穴用工具には主穴・横穴径、深さ、交差角、偏心量、材料が必要です。化学・熱・電解処理は、要求、材料、認定された供給体制を確認した場合に限り検討し、VietTechの全案件に標準適用するものではありません。
形状を定義する必要がある場合は、「角を落とす」だけでなく面取りまたはRと適切な公差を記載します。形状未定義エッジについて、ISO 13715:2017は許容されるエッジ状態と偏差の表示方法を定めていますが、1 × 45°のような定義済み形状の寸法記入に代わるものではありません。遊離バリ禁止、安全目的、はめあい目的を分けます。小径穴、ねじ、シール面、外周へ同じ値を一律適用すると矛盾が生じる場合があります。不明確な記号や注記は、見積り・加工前にRFIで確認します。
バリ検査は単一の寸法測定ではありません。照明と拡大観察で突出部や二次バリを確認し、接近可能なら内視鏡で交差部を観察します。ねじゲージはねじ機能を確認しますが、すべてのバリ除去を証明するものではありません。寸法指定された面取りやRには対応する幾何測定が必要です。リスクが高い場合は、抜取率、観察範囲、許容限界、工程保証の要否を検査計画で定めます。また、バリ取りと清浄度は別の要求であり、バリ取り済みだけで規定清浄度を満たすとは限りません。
同一リビジョンの2D図面と3Dモデルを用意し、交差穴、シール、位置決め、流路、傷禁止面を示します。寸法管理エッジか単なる角落としか、遊離バリ、洗浄、必須検査方法を記載します。材料、熱処理・表面状態、試作/量産数量、報告書も必要です。VietTechは図面ごとに確認した範囲でCNC加工、エッジ処理、検査を行います。特殊なバリ取りや処理は個別評価し、必要に応じ専門パートナーと連携します。
形状未定義エッジの表示はISO 13715:2017、バリ生成・除去はNIST研究、交差穴や傾斜出口はHEULEおよびSandvik Coromantの技術情報を参照しました。これらは原則説明の資料です。最終的なエッジ寸法、工具、切削条件、合否基準は図面、契約規格、実部品での検証に従います。
FAQ
同じではありません。バリなしは許容できない突出物がない状態、C0.2は寸法を持つエッジ形状です。指定・検査方法が異なります。
保証できません。メディアの接近性、形状、材料、時間に依存し、角、面粗さ、寸法へ影響する場合もあります。
後工程、工具摩耗、エッジ変形、洗浄で二次バリが生じることがあります。最終出荷状態で確認します。
寸法とリスクに応じ、内視鏡、専用ゲージ、検証済み工程などを使用します。検査計画で合意します。
測定可能で接近可能な基準が必要です。処理範囲、検査箇所、合否限界を図面/RFQで確認してから回答します。
CNC加工技術