
CÔNG NGHỆ GIA CÔNG CNC

Kiểm soát bavia trong gia công CNC: Lỗ xuyên, lỗ giao nhau và cạnh thoát dao

Cách dự đoán, hạn chế và kiểm tra bavia tại lỗ xuyên, lỗ giao nhau, ren và cạnh thoát dao để ghi yêu cầu RFQ rõ ràng.

CÔNG NGHỆ GIA CÔNG CNCVIETTECH · TECHNICAL RESOURCES
01

Bavia là rủi ro chức năng, không chỉ là lỗi ngoại quan

Bavia là phần vật liệu nhô ra hoặc bị biến dạng tại mép sau khi cắt gọt. Trên một tấm che, bavia nhỏ có thể chủ yếu ảnh hưởng thao tác và cảm quan. Nhưng tại lỗ lắp chốt, mặt làm kín, rãnh dẫn hướng, ren, đường dầu hoặc khoang sạch, cùng một bavia có thể gây kẹt lắp, làm xước chi tiết đối ứng, cắt gioăng, giữ phoi hoặc trở thành hạt nhiễm bẩn. Vì vậy câu ghi chung như “không bavia” chưa đủ để lập phương án sản xuất và nghiệm thu. RFQ nên chỉ ra mép nào có chức năng, trạng thái cạnh mong muốn, vùng nào không được phép có vật liệu rời và cách kiểm tra phù hợp. Việc này giúp phân biệt yêu cầu an toàn khi cầm nắm với yêu cầu hình học của một mép lắp ghép chính xác.

02

Bavia thường xuất hiện ở đâu?

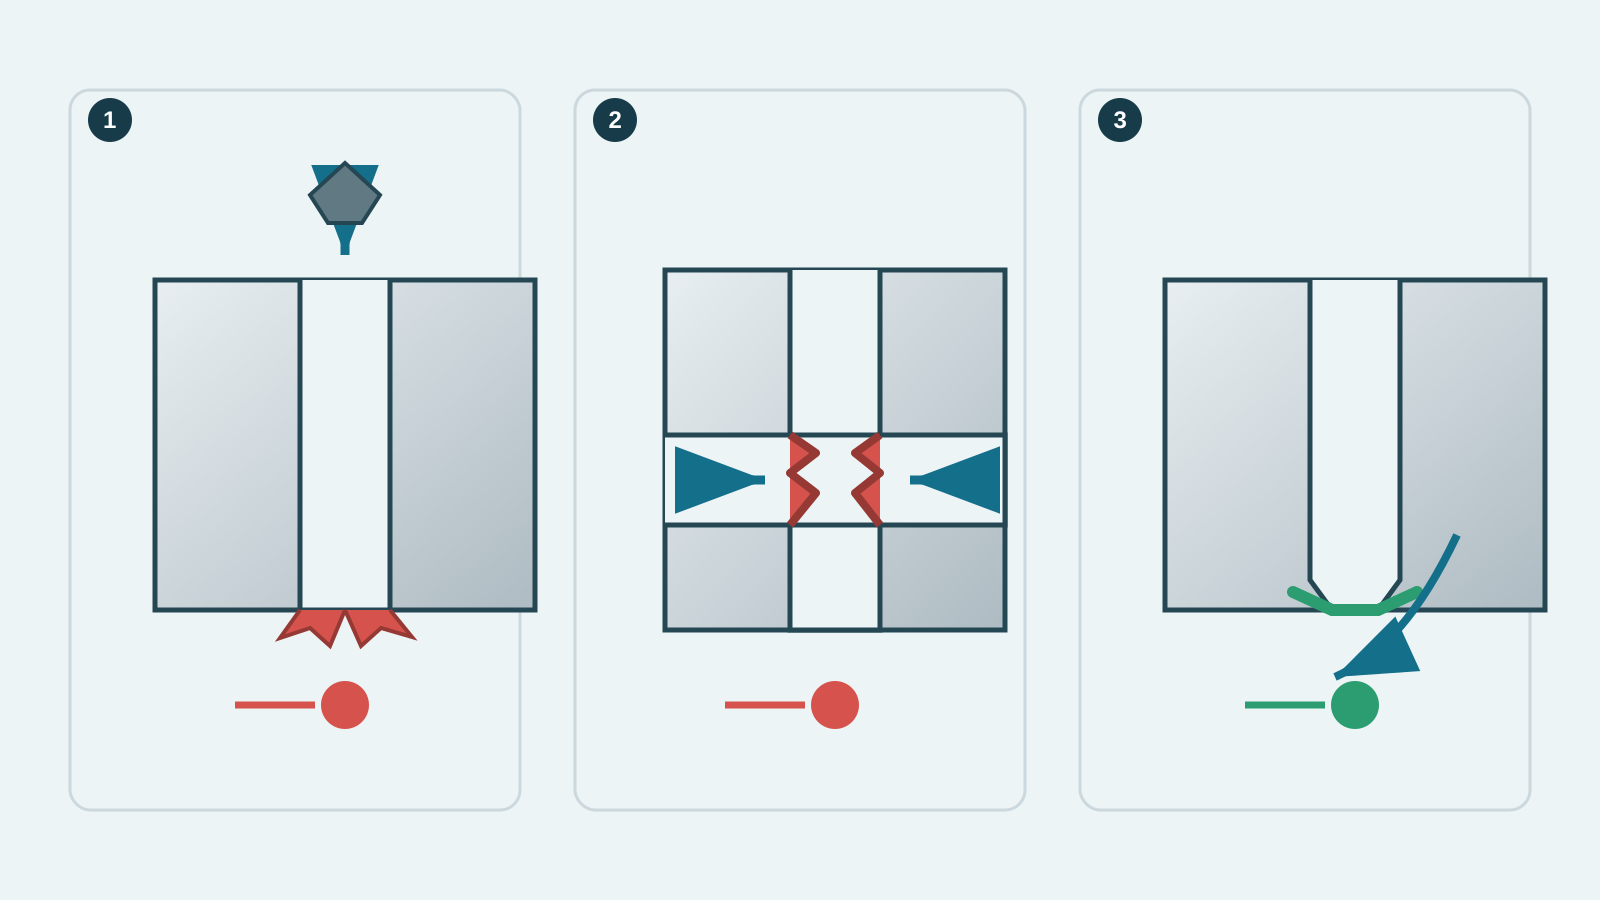
Vị trí và dạng bavia phụ thuộc cơ chế cắt, độ sắc của dao, hướng thoát dao, độ cứng vững gá đặt và tính dẻo của vật liệu. Khi khoan xuyên, vật liệu ở mặt thoát mất dần phần đỡ và có thể bị đẩy ra trước khi lưỡi cắt hoàn tất. Tại hai lỗ giao nhau, bavia hình thành trong vùng khó quan sát và khó đưa dụng cụ vào. Khi phay biên dạng, bavia thường tập trung ở cạnh dao rời khỏi phôi; đổi chiều đường chạy dao có thể chuyển bavia sang mép dễ xử lý hơn, nhưng phải đánh giá cùng độ ổn định và chất lượng bề mặt. Ren, rãnh hẹp và lỗ sâu còn có nguy cơ giữ lại bavia hoặc tạo bavia thứ cấp sau thao tác phá cạnh.

Sơ đồ kỹ thuật ba tình huống bavia: lỗ xuyên, lỗ giao nhau và mép đã phá cạnh
Hình minh họa: bavia ở mặt thoát lỗ, tại giao tuyến hai lỗ và mép sau xử lý. Đây là sơ đồ kỹ thuật, không phải ảnh sản xuất thực tế tại VietTech.
03

Định vị rủi ro trước khi chọn cách xử lý

Nên lập danh sách các mép theo chức năng thay vì áp một yêu cầu duy nhất cho toàn bộ chi tiết. Một mép có thể dễ tiếp cận nhưng sát bề mặt chuẩn; mép khác nằm sâu trong lỗ giao nhau và không thể kiểm trực tiếp bằng mắt. Bảng dưới đây là khung thảo luận DFM, không phải tiêu chuẩn nghiệm thu mặc định.

Vị tríRủi ro chínhHướng kiểm soátCách xác nhận phù hợp
Mặt thoát lỗ xuyênGờ nhô, sứt mép, cấn lắpHỗ trợ mặt thoát, dao sắc, phá cạnh có kiểm soátQuan sát, phóng đại hoặc dưỡng theo bản vẽ
Giao tuyến hai lỗBavia ẩn, giữ phoi hoặc cản dòngĐịnh hướng nguyên công, dụng cụ phá bavia mặt sau/chuyên dụngNội soi hoặc xác nhận quy trình theo mức rủi ro
Đầu và cuối renXước lắp, vòng ren chưa hoàn chỉnhVát dẫn hướng và làm sạch renDưỡng GO/NO-GO và quan sát mép
Mép lắp ghép chính xácThay đổi kích thước chức năngGia công mép theo kích thước riêngĐo cạnh vát/bán kính và kích thước lắp
Mép chỉ để cầm nắmSắc cạnh, nguy cơ thao tácPhá sắc phù hợpKiểm trực quan và xúc giác theo tiêu chí đã thống nhất
04

Giảm bavia ngay trong nguyên công CNC

Cách ổn định nhất thường là giảm lượng bavia hình thành trước khi bổ sung công đoạn làm sạch. Dao mòn, độ đảo, kẹp không vững, phoi cắt lại và lớp vật liệu thiếu phần đỡ ở mặt thoát đều làm mép xấu đi. Kỹ sư công nghệ có thể xem xét trình tự khoan từ hai phía khi hình học cho phép, dùng tấm đỡ, tối ưu đường chạy dao để đưa bavia tới vùng dễ tiếp cận, hoặc thêm nguyên công vát bằng dao có hình học phù hợp. Với lỗ thoát trên mặt nghiêng hay lỗ cắt qua lỗ khác, hình dạng tiếp xúc của lưỡi cắt thay đổi liên tục; chiến lược phải được thử trên đúng vật liệu và đồ gá. Không có một lượng ăn dao, góc vát hay bán kính phá cạnh dùng chung cho mọi chi tiết.

Lỗ xuyên và mặt thoát

Giữ bề mặt thoát được đỡ, kiểm soát độ sắc của mũi khoan và tránh để dao đẩy lớp vật liệu cuối cùng ra ngoài. Với mặt thoát nghiêng hoặc lỗ giao nhau, lựa chọn hình học dao và hướng tiếp cận cần đánh giá riêng.

Phay biên dạng và cạnh mỏng

Hướng phay, thứ tự cắt và vị trí thoát dao có thể quyết định bavia nằm ở mặt nào. Tuy nhiên không nên đổi đường chạy dao chỉ để chuyển bavia nếu việc đó làm giảm độ cứng vững hoặc gây rung.

05

Chọn phương pháp phá bavia theo hình học

Các phương án thường gặp gồm dao vát ngay trên máy, dụng cụ phá bavia mặt sau, dao cạo hoặc đá mài thủ công, bàn chải, rung đánh bóng và những quy trình chuyên biệt. Mỗi phương pháp có giới hạn. Xử lý thủ công linh hoạt nhưng phụ thuộc khả năng tiếp cận và cần hướng dẫn nhất quán. Rung đánh bóng có thể làm đều nhiều mép nhưng cũng có thể ảnh hưởng bề mặt, góc cạnh hoặc kích thước nhỏ; không thể mặc định sẽ làm sạch giao tuyến lỗ sâu. Dụng cụ chuyên dụng cho lỗ giao nhau cần biết đường kính lỗ chính, lỗ cắt ngang, góc giao, độ lệch tâm, chiều sâu và vật liệu. Quy trình hóa học, nhiệt hoặc điện hóa chỉ được xem xét khi yêu cầu, vật liệu và chuỗi cung ứng đã xác nhận; đây không phải bước mặc định của mọi đơn hàng VietTech.

06

Ghi yêu cầu cạnh trên bản vẽ thế nào?

Nếu cần một cạnh có hình học xác định, hãy ghi kích thước vát hoặc bán kính cùng dung sai phù hợp thay vì chỉ ghi “break edge”. Với cạnh chưa xác định hình dạng, ISO 13715:2017 cung cấp cách chỉ dẫn trạng thái cạnh và độ lệch cho phép; tiêu chuẩn này không thay thế cách ghi kích thước cho cạnh đã xác định như vát 1 × 45°. Bản vẽ cũng nên phân biệt vùng cấm bavia rời, vùng cần an toàn thao tác và cạnh ảnh hưởng lắp ghép. Không nên sao chép một giá trị phá cạnh chung lên lỗ nhỏ, ren, mặt làm kín và cạnh ngoài nếu chức năng của chúng khác nhau. Khi ký hiệu hoặc ghi chú có thể hiểu theo nhiều cách, VietTech sẽ cần RFI trước khi chốt báo giá hoặc gia công.

07

Đo kiểm bavia và mép sau xử lý

Kiểm bavia không đồng nghĩa đo một kích thước duy nhất. Quan sát bằng ánh sáng phù hợp hoặc phóng đại giúp phát hiện vật liệu nhô và bavia thứ cấp; đầu soi có thể hỗ trợ với giao tuyến lỗ nhưng khả năng nhìn phụ thuộc đường kính, chiều sâu và hướng tiếp cận. Dưỡng kiểm ren xác nhận chức năng ren nhưng không tự chứng minh mọi bavia đã được loại bỏ. Với cạnh vát hoặc bán kính có kích thước, cần phương pháp đo hình học tương ứng. Khi mức rủi ro cao, kế hoạch kiểm nên nêu tỷ lệ lấy mẫu, vùng quan sát, giới hạn chấp nhận và việc có cần xác nhận quá trình hay không. Làm sạch phoi và kiểm độ sạch là yêu cầu riêng, không nên coi việc “đã phá bavia” là bằng chứng chi tiết đã đáp ứng cấp sạch.

08

Checklist RFQ cho chi tiết có yêu cầu bavia

Để VietTech đánh giá đúng thời gian và phương án, hãy gửi bản vẽ 2D cùng model 3D đồng revision; đánh dấu lỗ giao nhau, mép làm kín, vùng lắp chốt, đường chất lỏng và mặt không được trầy. Ghi rõ cạnh có kích thước hay chỉ phá sắc, tiêu chí đối với bavia rời, yêu cầu làm sạch và phương pháp kiểm nếu bắt buộc. Nêu vật liệu, trạng thái nhiệt luyện/bề mặt, số lượng mẫu, sản lượng dự kiến và yêu cầu báo cáo. VietTech gia công CNC, xử lý mép và đo kiểm trong phạm vi đã xác nhận theo từng bản vẽ; các quy trình phá bavia hoặc xử lý đặc biệt được đánh giá riêng và có thể phối hợp đối tác phù hợp.

  • Đánh dấu mép chức năng và vùng khó tiếp cận
  • Ghi kích thước vát/bán kính khi cần hình học xác định
  • Tách yêu cầu bavia, độ sạch và ngoại quan
  • Thống nhất phương pháp kiểm và mức lấy mẫu
09

Nguồn kỹ thuật và giới hạn áp dụng

Bài viết tham khảo ISO 13715:2017 về chỉ dẫn cạnh có hình dạng chưa xác định, nghiên cứu của NIST về sự hình thành và loại bỏ bavia, cùng hướng dẫn ứng dụng của HEULE và Sandvik Coromant cho lỗ giao nhau hoặc mặt thoát nghiêng. Các nguồn này dùng để giải thích nguyên tắc. Kích thước cạnh, dụng cụ, chế độ cắt và tiêu chí nghiệm thu cuối cùng phải theo bản vẽ, tiêu chuẩn hợp đồng và thử nghiệm trên chi tiết thực tế.

XEM THÊM

Khoan, khoét và doa: Chọn phương pháp nào để gia công lỗ chính xác? ↗Ra 3.2, Ra 1.6 và Ra 0.8: Chọn độ nhám nào cho chi tiết CNC? ↗Ghi rõ vật liệu và xử lý bề mặt khi gửi RFQ ↗

FAQ

Câu hỏi thường gặp

“Không bavia” có giống yêu cầu vát C0,2 không?

Không. “Không bavia” mô tả trạng thái không có vật liệu nhô không chấp nhận được, còn C0,2 là hình học cạnh có kích thước. Hai yêu cầu cần được ghi và kiểm khác nhau.

Rung đánh bóng có loại bỏ chắc chắn bavia trong lỗ giao nhau không?

Không thể mặc định. Kết quả phụ thuộc khả năng tiếp cận của hạt mài, hình học, vật liệu và thời gian; quy trình còn có thể ảnh hưởng cạnh, nhám hoặc kích thước.

Vì sao bavia xuất hiện lại sau khi đã phá cạnh?

Dao mòn, nguyên công tiếp theo, biến dạng mép hoặc thao tác làm sạch có thể tạo bavia thứ cấp. Cần kiểm ở trạng thái giao hàng cuối.

Làm sao kiểm bavia tại giao tuyến lỗ khó nhìn?

Có thể dùng đầu soi, dụng cụ chuyên dụng hoặc xác nhận quy trình, tùy kích thước và mức rủi ro. Phương pháp phải được thống nhất trong kế hoạch kiểm.

VietTech có thể cam kết mọi chi tiết tuyệt đối không bavia không?

Tiêu chí phải có khả năng đo và phù hợp khả năng tiếp cận. VietTech sẽ xác nhận phạm vi xử lý, vùng kiểm và giới hạn nghiệm thu theo bản vẽ/RFQ trước khi cam kết.

CÔNG NGHỆ GIA CÔNG CNC

Cần kiểm soát bavia tại lỗ hoặc mép chức năng?

Gửi bản vẽ 2D/3D, vật liệu, số lượng, đánh dấu vùng khó tiếp cận và tiêu chí nghiệm thu. VietTech sẽ xem xét trình tự gia công, phá cạnh và phương án kiểm trước khi báo giá.GỬI YÊU CẦU BÁO GIÁ ↗