
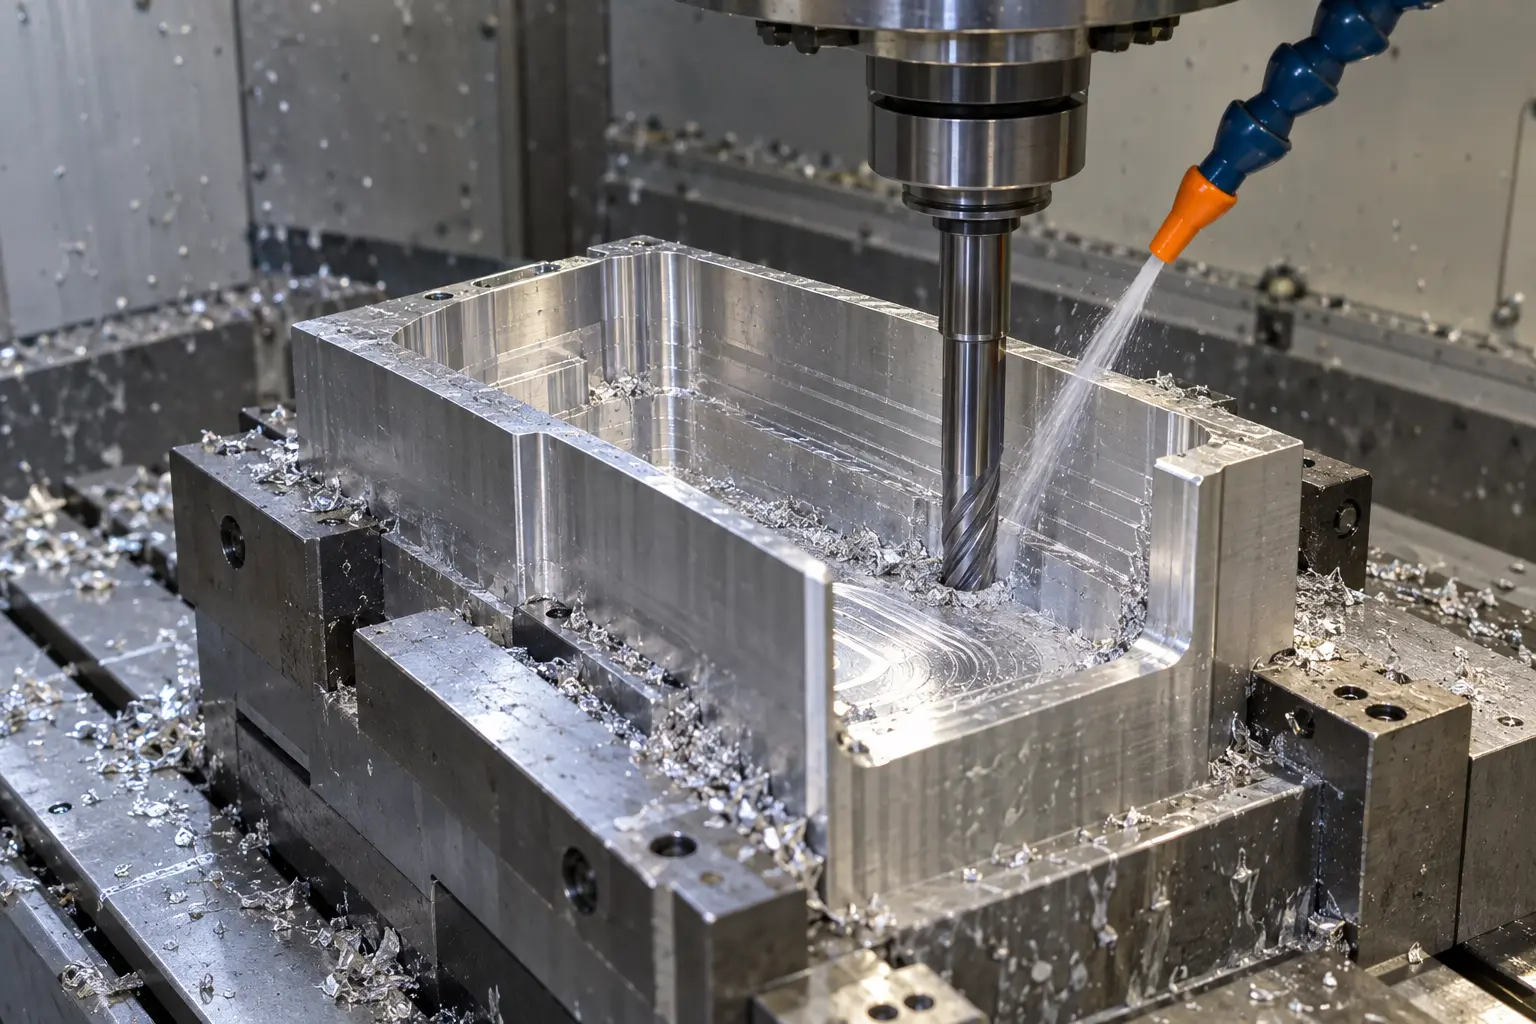
Tổng quan
Hốc sâu xuất hiện nhiều trên thân máy, housing, đồ gá, đế khuôn và chi tiết có khoang giảm khối lượng. Hình học nhìn đơn giản nhưng thường khó gia công ổn định: dao phải vươn dài, phoi bị giữ trong hốc, tưới nguội khó tiếp cận và thành hốc có thể bị côn do độ võng dao. Một quy trình tốt không bắt đầu bằng việc chọn dao dài nhất để phay toàn bộ chiều sâu. Cần phối hợp thiết kế chi tiết, chiều dài nhô dao, chiến lược gia công thô–bán tinh–tinh, phương án thoát phoi và cách đo. Những quyết định này ảnh hưởng đồng thời đến thời gian chu kỳ, tuổi bền dao, chất lượng bề mặt và khả năng giữ dung sai.